中走丝机床精度为什么不稳定?这5个因素让0.005mm变成0.02mm
中走丝机床精度为什么不稳定?这5个因素让0.005mm变成0.02mm
做线切割加工的人都知道一句话:机床标称精度是一回事,实际加工精度又是另一回事。同样一台标称0.008mm的中走丝机床,有的师傅能稳定切出0.01mm以内的精度,有的却总是差那么一两丝。差距到底出在哪里?
今天我们不谈参数手册上的理想值,而是从车间实际出发,聊聊影响中走丝机床加工精度的5个关键因素。搞清楚这些,0.005mm的稳定精度就不是运气,而是可复制的常态。
一、控制系统:精度稳定性的「大脑」
中走丝机床的精度,首先取决于控制系统。这不是一句空话——控制系统决定了机床对脉冲放电、伺服进给、丝速调节的响应速度和精度。
市面上很多中走丝机床用的是第三方通用控制系统,参数固定、逻辑开放。好处是便宜,坏处是响应慢、无法针对性优化。举个例子,当加工过程中遇到工件厚度变化或材料不均匀时,通用系统的响应延迟可能达到几十毫秒,这个窗口期内放电间隙波动,精度自然就漂了。
智凯中走丝用的是自研编控系统,核心优势在于响应速度比通用系统快40%以上。系统能实时感知放电状态变化,毫秒级调整脉冲参数和进给速度,把间隙波动控制在极小范围内。配合自研控制电路,脉冲稳定性更高,放电更均匀,精度自然更稳。
更关键的是,自研系统支持定制功能开发——客户需要批量编程、任意段修刀、变锥加工,都能在系统层面深度适配,不用在通用系统上「硬凑」。
二、伺服控制方式:开环与闭环差0.015mm
这是影响精度最直接的因素,也是很多客户纠结的点。
| 控制方式 | 定位精度 | 重复定位精度 | 废品率 | 适用场景 |
|---|---|---|---|---|
| 开环控制 | ±0.02mm | ±0.03mm | 8-12% | 精度要求不高的粗加工 |
| 半闭环控制 | ±0.01mm | ±0.015mm | 4-6% | 常规模具加工 |
| 全闭环控制 | ±0.005mm | ±0.008mm | 1-2% | 精密模具、超硬材料 |
数据很清楚:全闭环比开环精度高出0.015mm。这个差距在普通零件上可能看不出区别,但在精密模具行业,0.015mm意味着配合面是否需要二次研磨,直接影响模具寿命和交付周期。
智凯伺服闭环中走丝的核心价值就在这里:闭环系统实时检测工作台实际位置,与指令位置做比较,偏差即时修正。长年累月导轨磨损后,开环机床精度会持续下降,而闭环机床依然能保持稳定——因为闭环修正在补偿机械误差。
很多客户问:闭环比开环贵30%,值不值?我一般这样回答:如果废品率从8%降到2%,对于月产值30万的加工车间,每月省下的废品返工成本就够了。半年收回差价。
三、钼丝损耗与张力控制:精度漂移的隐形杀手
钼丝是中走丝加工的「刀具」,它的状态直接决定精度。但很多车间对钼丝的管理很粗放——切到断丝才换,中间不管不问。
问题在于,钼丝在切割过程中会持续损耗变细。一根0.18mm的钼丝,切完一万次后可能细到0.15mm,这个0.03mm的变化会直接反映到加工尺寸上。如果不做丝径补偿,加工精度就会从0.005mm漂移到0.02mm。
智凯中走丝有两个功能专门解决这个问题:
第一是任意段修刀功能。传统修刀只能从头到尾一刀切,而任意段修刀允许在切割路径的任意位置插入修刀指令,对钼丝损耗进行实时补偿。钼丝细了0.02mm,修刀参数自动跟上,精度偏差被「追」回来。
第二是恒张力控制系统。钼丝张力波动会导致放电间隙变化,智凯的自研控制电路对张力传感器做了毫秒级采样,张力波动控制在±0.5N以内,而普通机床的张力波动往往在±2N以上。
四、热变形与工作液温度:被忽视的环境因素
很多车间冬夏精度差很多,但找不到原因。答案往往是:热变形。
中走丝机床的床身、立柱、工作台都是铸铁或钢结构,温度每变化1℃,每米长度方向的尺寸变化约0.011mm。如果车间冬夏温差20℃,一台工作台行程500mm的机床,热变形量就是0.11mm——这已经不是0.005mm级别的问题了。
工作液温度同样关键。工作液在循环过程中会升温,温度高的工作液放电间隙变大,加工尺寸偏移。以下是一组实测数据:
| 工作液温度 | 放电间隙变化 | 尺寸偏差(500mm行程) |
|---|---|---|
| 20℃(标准) | 基准值 | ±0.005mm |
| 25℃ | +0.003mm | ±0.008mm |
| 30℃ | +0.006mm | ±0.012mm |
| 35℃ | +0.01mm | ±0.018mm |
解决办法有两个层面:一是车间温控,尽量保持20±2℃;二是机床自身的热补偿能力。智凯编控系统内置了温度补偿算法,通过床身温度传感器实时采集数据,在加工路径中自动加入热变形补偿量。同时,智凯的工作液系统标配冷却装置,把工作液温升控制在3℃以内。
这些细节看起来不起眼,但恰恰是拉开精度差距的关键。
五、多次切割工艺:从0.02mm到0.005mm的跨越
最后一个因素,不是机床硬件,而是加工工艺本身——多次切割。
| 切割次数 | 精度范围 | 表面粗糙度 | 加工时间(100mm厚工件) |
|---|---|---|---|
| 单次切割 | ±0.02mm | Ra2.5-3.2 | 约45分钟 |
| 2次切割 | ±0.01mm | Ra1.6-2.0 | 约70分钟 |
| 3次切割 | ±0.005mm | Ra0.8-1.2 | 约100分钟 |
| 4次切割 | ±0.003mm | Ra0.6-0.8 | 约130分钟 |
数据一目了然:3次切割比单次精度提升4倍,但时间只增加1.2倍。很多车间为了赶进度只用单次切割,结果精度上不去又返工,反而更慢。
智凯编控系统对多次切割做了深度优化:
- 切割参数自动递减:每次切割的脉冲宽度、峰值电流逐次降低,精修放电更柔和,不会破坏前一次切割的精度基准。
- 修刀位置记忆:配合任意段修刀,系统记住每次切割的钼丝状态,下一次切割时自动补偿,不用人工干预。
- Z轴记忆功能:多次切割过程中Z轴不需要重新对刀,省去2-3分钟/次的重复操作,批量加工效率提升明显。
很多客户的实际反馈是:用了智凯3次切割工艺后,模具配合精度一次到位,省掉了后续研磨工序,整体交付周期缩短20%。
总结:精度稳定是系统工程
回到开头的问题——为什么同样标称精度的机床,实际表现差很多?
因为精度不是一个参数决定的,而是控制系统、伺服闭环、钼丝管理、热变形控制、切割工艺五个因素叠加的结果。任何一个环节拉胯,0.005mm就会变成0.02mm。
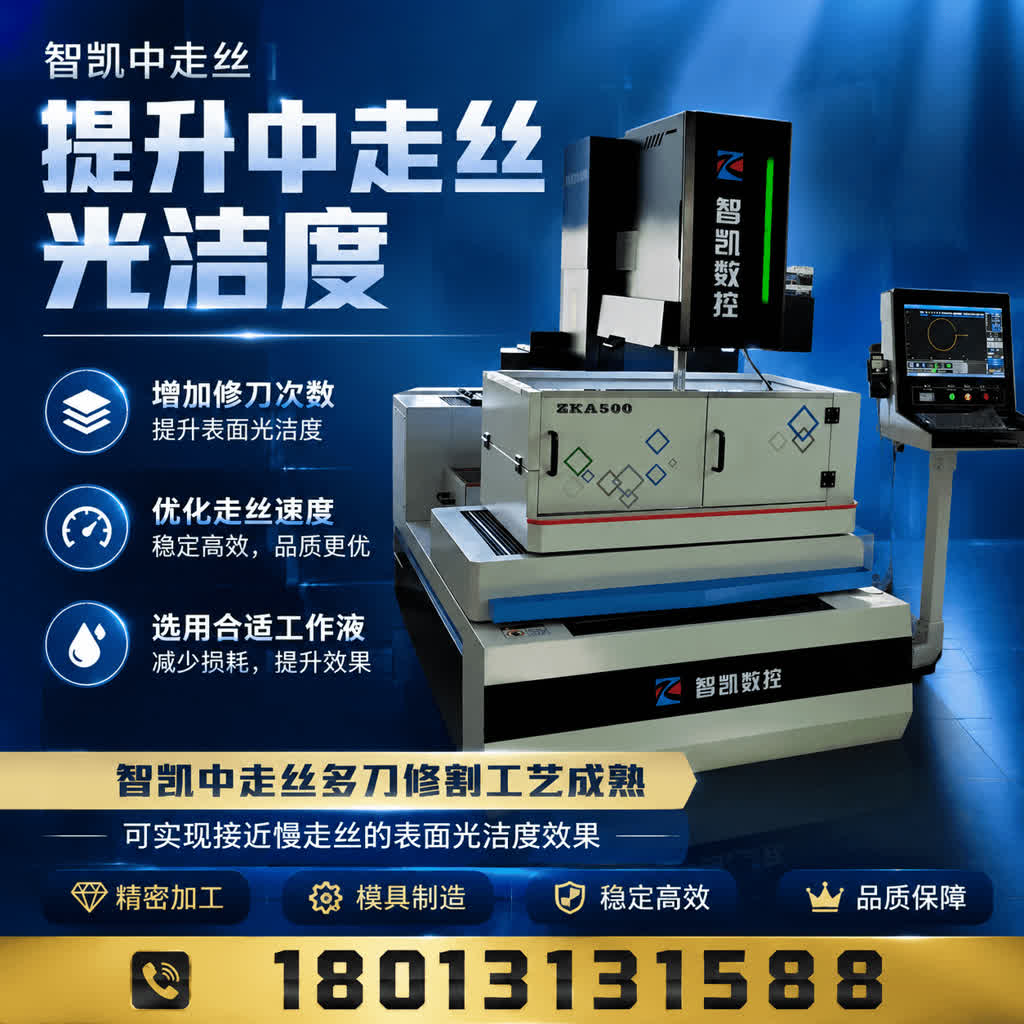
智凯中走丝的核心思路,就是用自研编控系统+自研控制电路把五个环节统一管理——系统层面做实时响应和温度补偿,电路层面做脉冲稳定和张力控制,工艺层面支持多次切割和任意段修刀。这不是买一个功能就能解决的,而是整套体系的协同。
选机床的时候,别只看标称精度那个数字。问一问控制系统是不是自研的、支不支持闭环、有没有任意段修刀和Z轴记忆——这些才是决定你日常加工能不能稳定在0.005mm的关键。
智凯数控,20年专注中走丝线切割机床研发制造。自研编控系统、自研控制电路,支持自动穿丝、钛合金原色切割、PCD/PCBN/石墨材料加工、1.5米加高工件、第四轴旋转加工、±30°/±45°锥度、15吨重载、批量编程、任意段修刀、变锥、上下异形、清角等特殊功能定制。