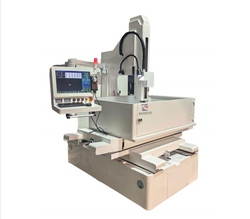
苏州智凯数控技术有限公司始于2011年,创立于江苏苏州,是一家生产高精密中走丝线切割机床的生产研发型高新技术企业。前身为苏州隆霆机电科技有限公司,专注于电加工数控线切割机床、电路及线切割软件的研发销售。 生产的产品主要有:自动穿线中走丝,自动穿丝线切割,六轴伺服中走丝、五轴数控线切割机床、螺旋加工线切割机床、大型智能数控线切割机床、金刚石砂线切割机、慢走丝、火花机、穿孔机等多个系列产品。公司注重高科技人才引进--如研发部博士两名,研究生及本科生多名,攻克了传统电火花线切割机床加工表面粗糙度差,速度慢,丝损大的缺点。智凯线切割设备特点: 1、技术先进、成熟;2、自研核心三大件,智能、稳定、高效; 3、自有研发团队、提供定制化切割解决方案; 4、自主研发投入与使用,成本合理分配、性价比高。欢迎免费致电咨询:180-1313-1588(微信同号)
更多详情+
做销售十多年,我有个习惯:设备交到客户手里,不算完;用上一年半载,还得主动问一句"一切正常吗"。 前不久,我给山东北合动力科技有限公司的张总发了条微信回访:设备使用一段时间了,做个回访,设备一切正常吗?张总回得很快:"苏总一切正常。"末了还加了一句——"你相信自己的设备,我相信自己的眼光。" 这句话,比什么评价都让我踏实。今天这篇文章,就讲讲我们这台ZKA500中走丝线切割机,是怎么走进一家山东专精特新企业车间的。 一、客户介绍:做电机"心脏"的山东北合动力 山东北合动力科技有限公司

一、中环领先(徐州)半导体:国产半导体硅片赛道的核心力量 中环领先(徐州)半导体材料有限公司,前身为徐州鑫晶半导体科技有限公司,是TCL科技集团旗下中环领先半导体科技股份有限公司的核心生产基地,注册资本高达42.11亿元,坐落于徐州经济技术开发区,是国内少数具备12英寸大硅片规模化研发与制造能力的高新技术企业,也是北方地区最大的特色功率半导体材料生产基地之一。 当下全球AI、新能源汽车

我是苏州智凯数控的工程师苏工,在中走丝线切割行业摸爬滚打了近 20 年,见过太多客户选机床时反复对比、犹豫数月,毕竟一台机床是十几万的投入。但今年 3 月,天长市敬业秦栏五金厂的梅总,刷新了我今年最快成交记录:从首次电话咨询,到来厂考察,再到第二天全款定下我们的 ZKA400 六轴数控中走丝,前后只用了 48 小时。 很多同行问我有什么诀窍,其实根本没有。只是梅总被厂里那几台用了 10

西北工业大学选型中走丝线切割:为何最终选定苏州智凯数控? 一、精密零件加工精度不达 标 科研进度反复受阻 西北工业大学在航空航天相关精密零件研发过程中,曾长期受限于现有线切割设备的精度问题——需加工的薄壁异形零件,要求定位精度≤0.005mm、表面光洁度Ra≤1.2μm,而原有设备加工后,零件尺寸偏差常超0.01mm,且表面易出现纹路,多次导致零件无法匹配装配,直接影响科研样品的测试进度。
2026/11
自动穿丝报警,屏幕上的提示往往只有一句穿丝失败。真正的原因可能出在气压、水嘴、导向、丝头或者穿丝孔上。五处混在一起查,很容易越查越乱。自动穿丝报警要按固定顺序排查,从最先变化的那一项开始,逐项排除。
详情...2026/11
深腔加工的难点不在能不能蚀除,而在渣能不能排出去。腔越深,渣往上走的路径越长,积在底部就二次放电,表面出麻点、电极损耗加快,严重时直接积碳拉弧。放电加工机深腔要处理的是抬刀、冲油和电极结构这三处,参数反而排在后面。
详情...2026/11
穿孔机的进给速度不是越快越好,也不是越慢越稳。进给快,电极端面压得紧,短路频繁,反而更慢;进给慢,电极在一点上停留过久,入口被扩大。穿孔机进给速度要跟电流、排渣、声音三处对,靠听和看就能判断得八九不离十。
详情...2026/11
锥度切割是让丝在上下导向之间倾斜,切出带斜度的面。斜面不是把上导向一偏就行,丝的倾斜会带来补偿变化、冲水方向和排屑路径的连锁反应。慢走丝锥度要做好,得把丝架几何、补偿计算、冲水方式这三件事一起处理。
详情...2026/11
粗糙度不是一个孤立指标,它由切割次数、单次余量和放电能量共同决定。想一遍切到很细,代价是慢和断丝风险;想多切几遍,就要在余量分配上做文章。中走丝粗糙度要按分级来做,把目标定在哪一级,工艺就按哪一级配,不要指望一套参数通吃
详情...2026/11
金刚石线切割机断线,损失的不只是一根线,还有正在切的工件和整段时间。断线的原因集中在三处:张力给得不合适、导轮状态不好、进给推得太急。这三处的表现不一样,排查顺序也不一样。按顺序查,比换一根线继续切要省得多。
详情...电话:180-1313-1588
邮箱:edmsu@foxmail.com
微信:wirecut2005
地址:苏州市吴中区临湖镇浦兴路288号