线切割中走丝连续跑三个月的三个条件:张力、水压与参数
一台线切割中走丝能不能连着跑三个月不出问题,不看参数表写得多漂亮,看三件事:丝张力稳不稳、工作液冲得到不到、参数跟不跟着厚度走。这三处定下来,车间里的活就顺了。
一、张力稳不稳,每天校一次
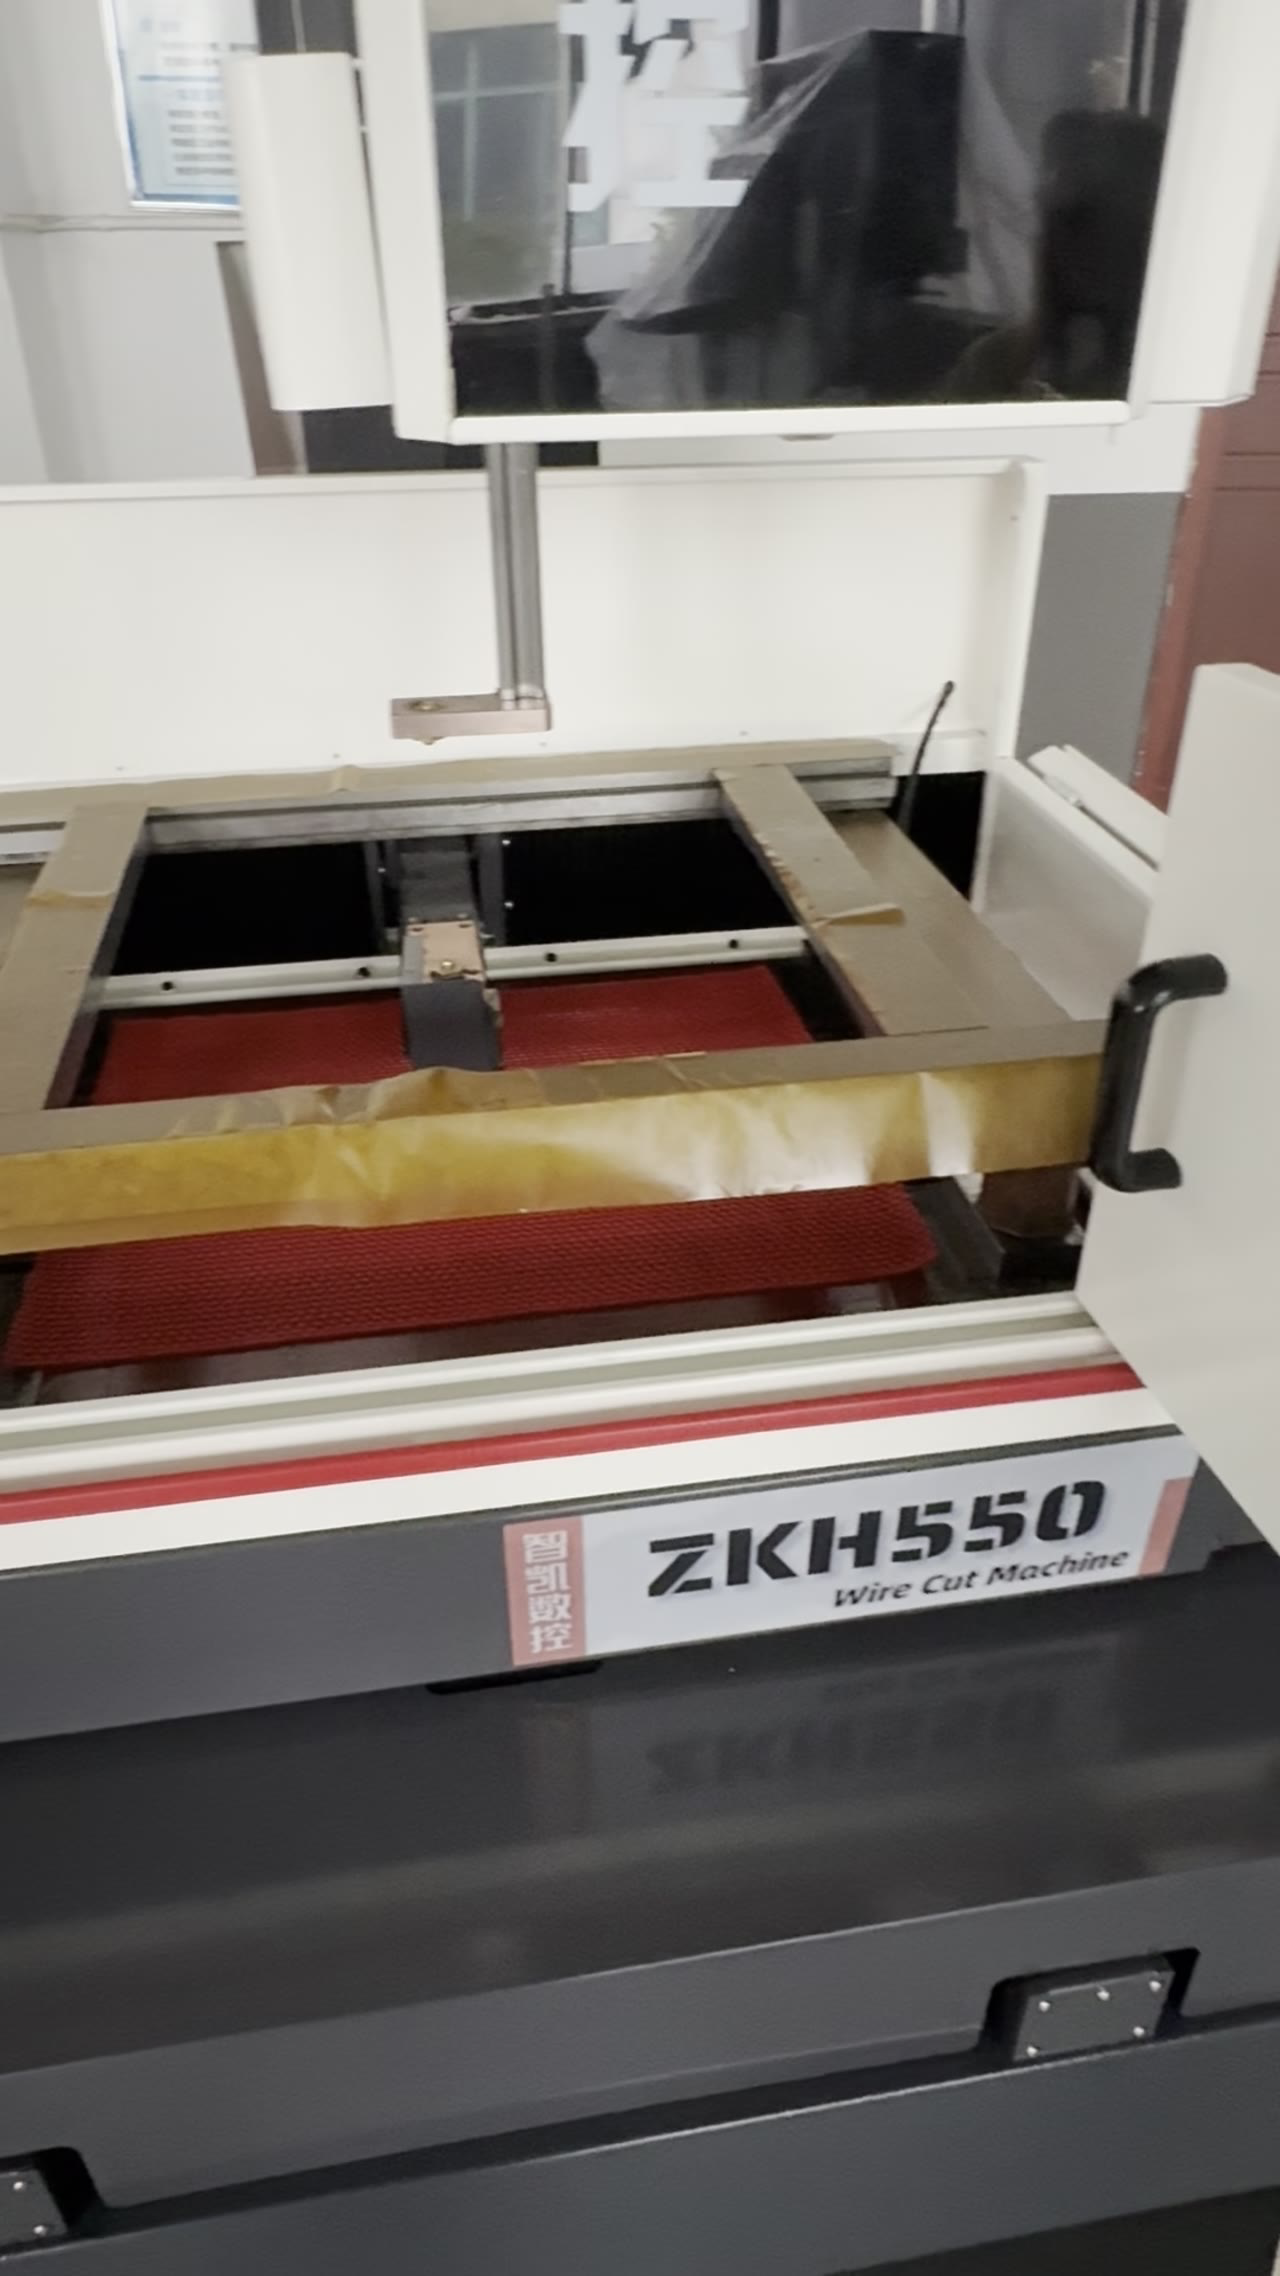
钼丝张力靠丝筒与导轮共同维持。张力偏小,丝在工件里抖,切面出条纹、尺寸散;张力偏大,细丝容易断。换丝后必须重新校张力和垂直度,不能沿用上一卷的设置。导轮是磨损件,边缘起槽、转动发涩就该换,它不在质保范围。
二、工作液冲得到不到位
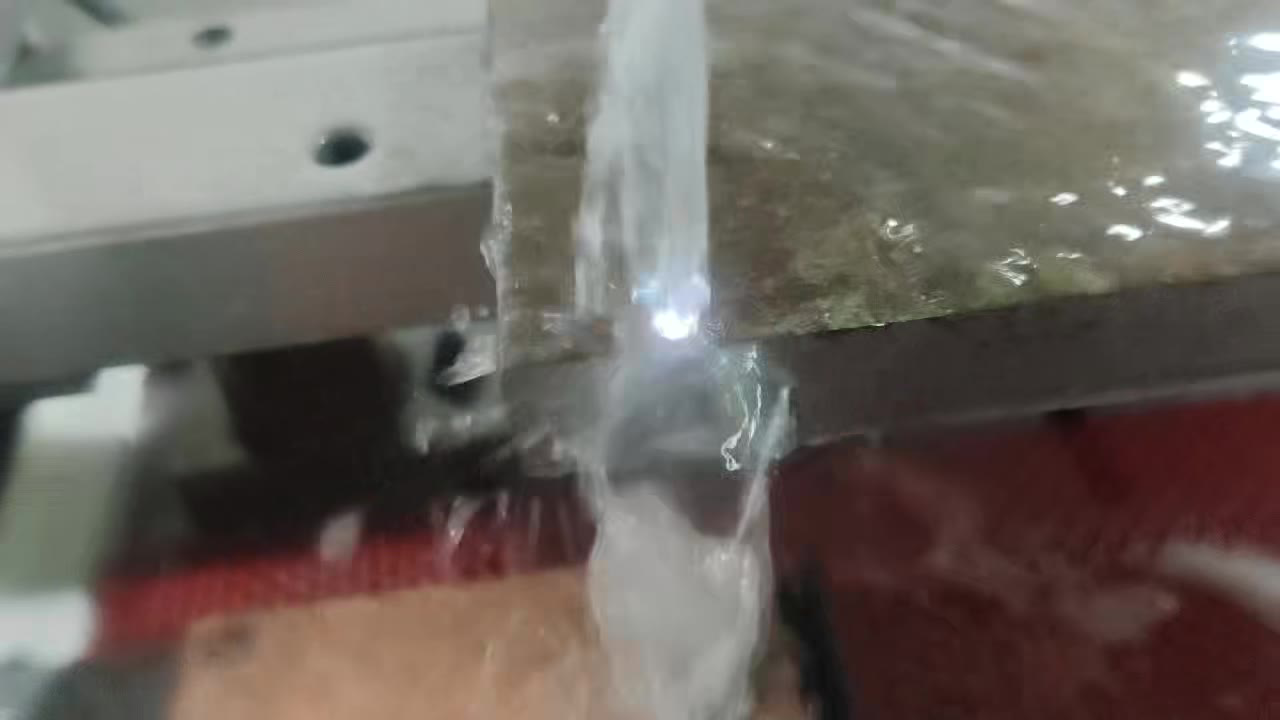
冲液要对着切割缝走,水压不足排屑不畅,切面拉丝、严重时直接短路。工作液按厂家比例配,脏了换,滤芯按周期换。车间里常见的做法是等液太脏才换,其实已经影响了一个月的切割稳定性。
三、参数跟着厚度走
同一台线切割中走丝,厚度变了精度也变。测试件为八方 10×10×20mm、SKD11/Cr12、HRC58 时:20mm 厚 ≤±0.003mm、100mm 厚 ≤±0.006mm、300mm 厚 ≤±0.01mm。普通钢 50–80mm 高,稳定切割效率 16000–20000 mm²/h。拿一组参数套所有厚度,是车间里最常见的误读。
四、装夹与找正别省步骤
一次装夹到位,压板避开切割路径,垫铁与台面清理干净。找正用千分表或碰边,碰边时进给放慢,听到均匀放电声即可。装夹没做好,后面调多少参数都补不回来。
五、每班该记的三行字
张力、水压、当班切割效率,三行字记在本子上。出问题时回看记录,能很快判断是耗材到了寿命,还是参数跑偏。这比事后凭印象回忆可靠得多。
常见问题
问:切割面出现明显条纹,先查哪里?
答:先查张力与导轮磨损,再查工作液浓度和冲液方向,最后才动参数。顺序反了会越调越乱。
问:换丝之后要不要重新对刀?
答:要。换丝后丝径与位置都可能变,重新校垂直并复核工件坐标,首件量过再批量。
厂家与承接
苏州智凯数控技术有限公司位于江苏苏州吴中区临湖镇浦兴路 288 号,有 5000 ㎡ 生产基地、装配区 2300 ㎡、20 个装配工位、30t 行车;国家高新技术企业,ISO9001 质量管理体系认证(29525Q05227R0S,范围「数控机床及配件的生产」),主营中走丝线切割机床等电加工设备。标准机型 5–7 个工作日发货,定制机型按配置以合同约定为准。
把材质、厚度、精度要求写在评论区,我按工况给一份参数参考。