自动穿丝中走丝弹片的作用与更换:位置、间隙与复位
自动穿。去出送丝偶尔失败,很多人先怀疑气压和程序,其实问题常在一片小小的弹片上。它决定丝头能不能被稳稳夹住送出去。
一、弹片的么什干是干什么的
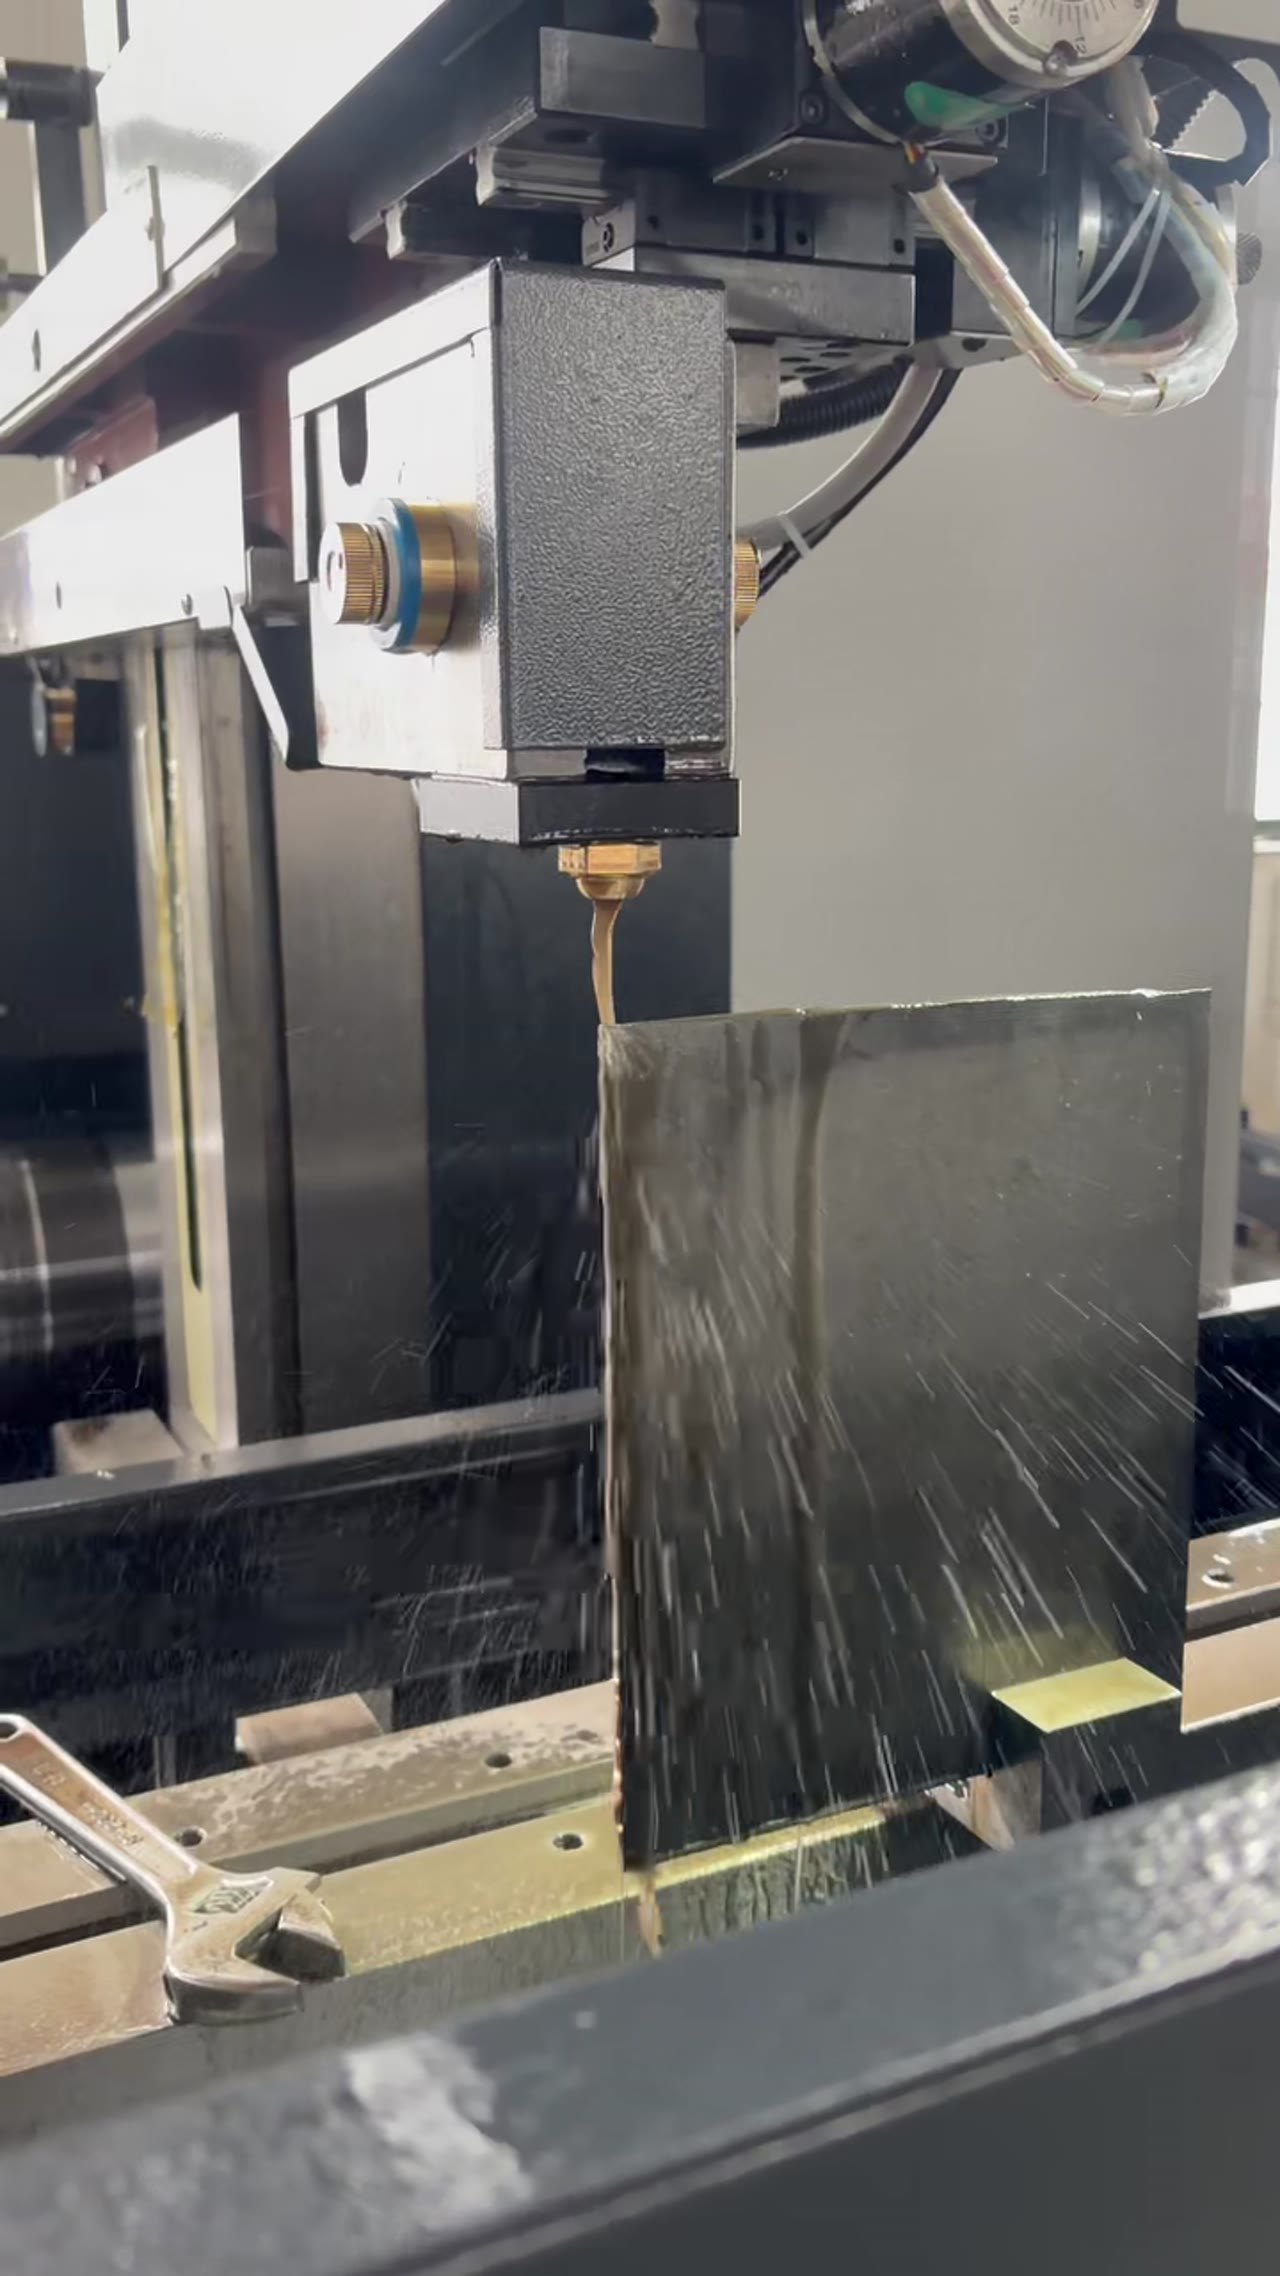
穿丝机构靠弹片给丝头一点夹持力,让丝在送丝轮与导向嘴之间不打滑、不甩头。弹片一旦失去弹性或位置偏移,丝头就会歪着走,穿丝成功率立刻掉。
二、位置:装回去要对槽
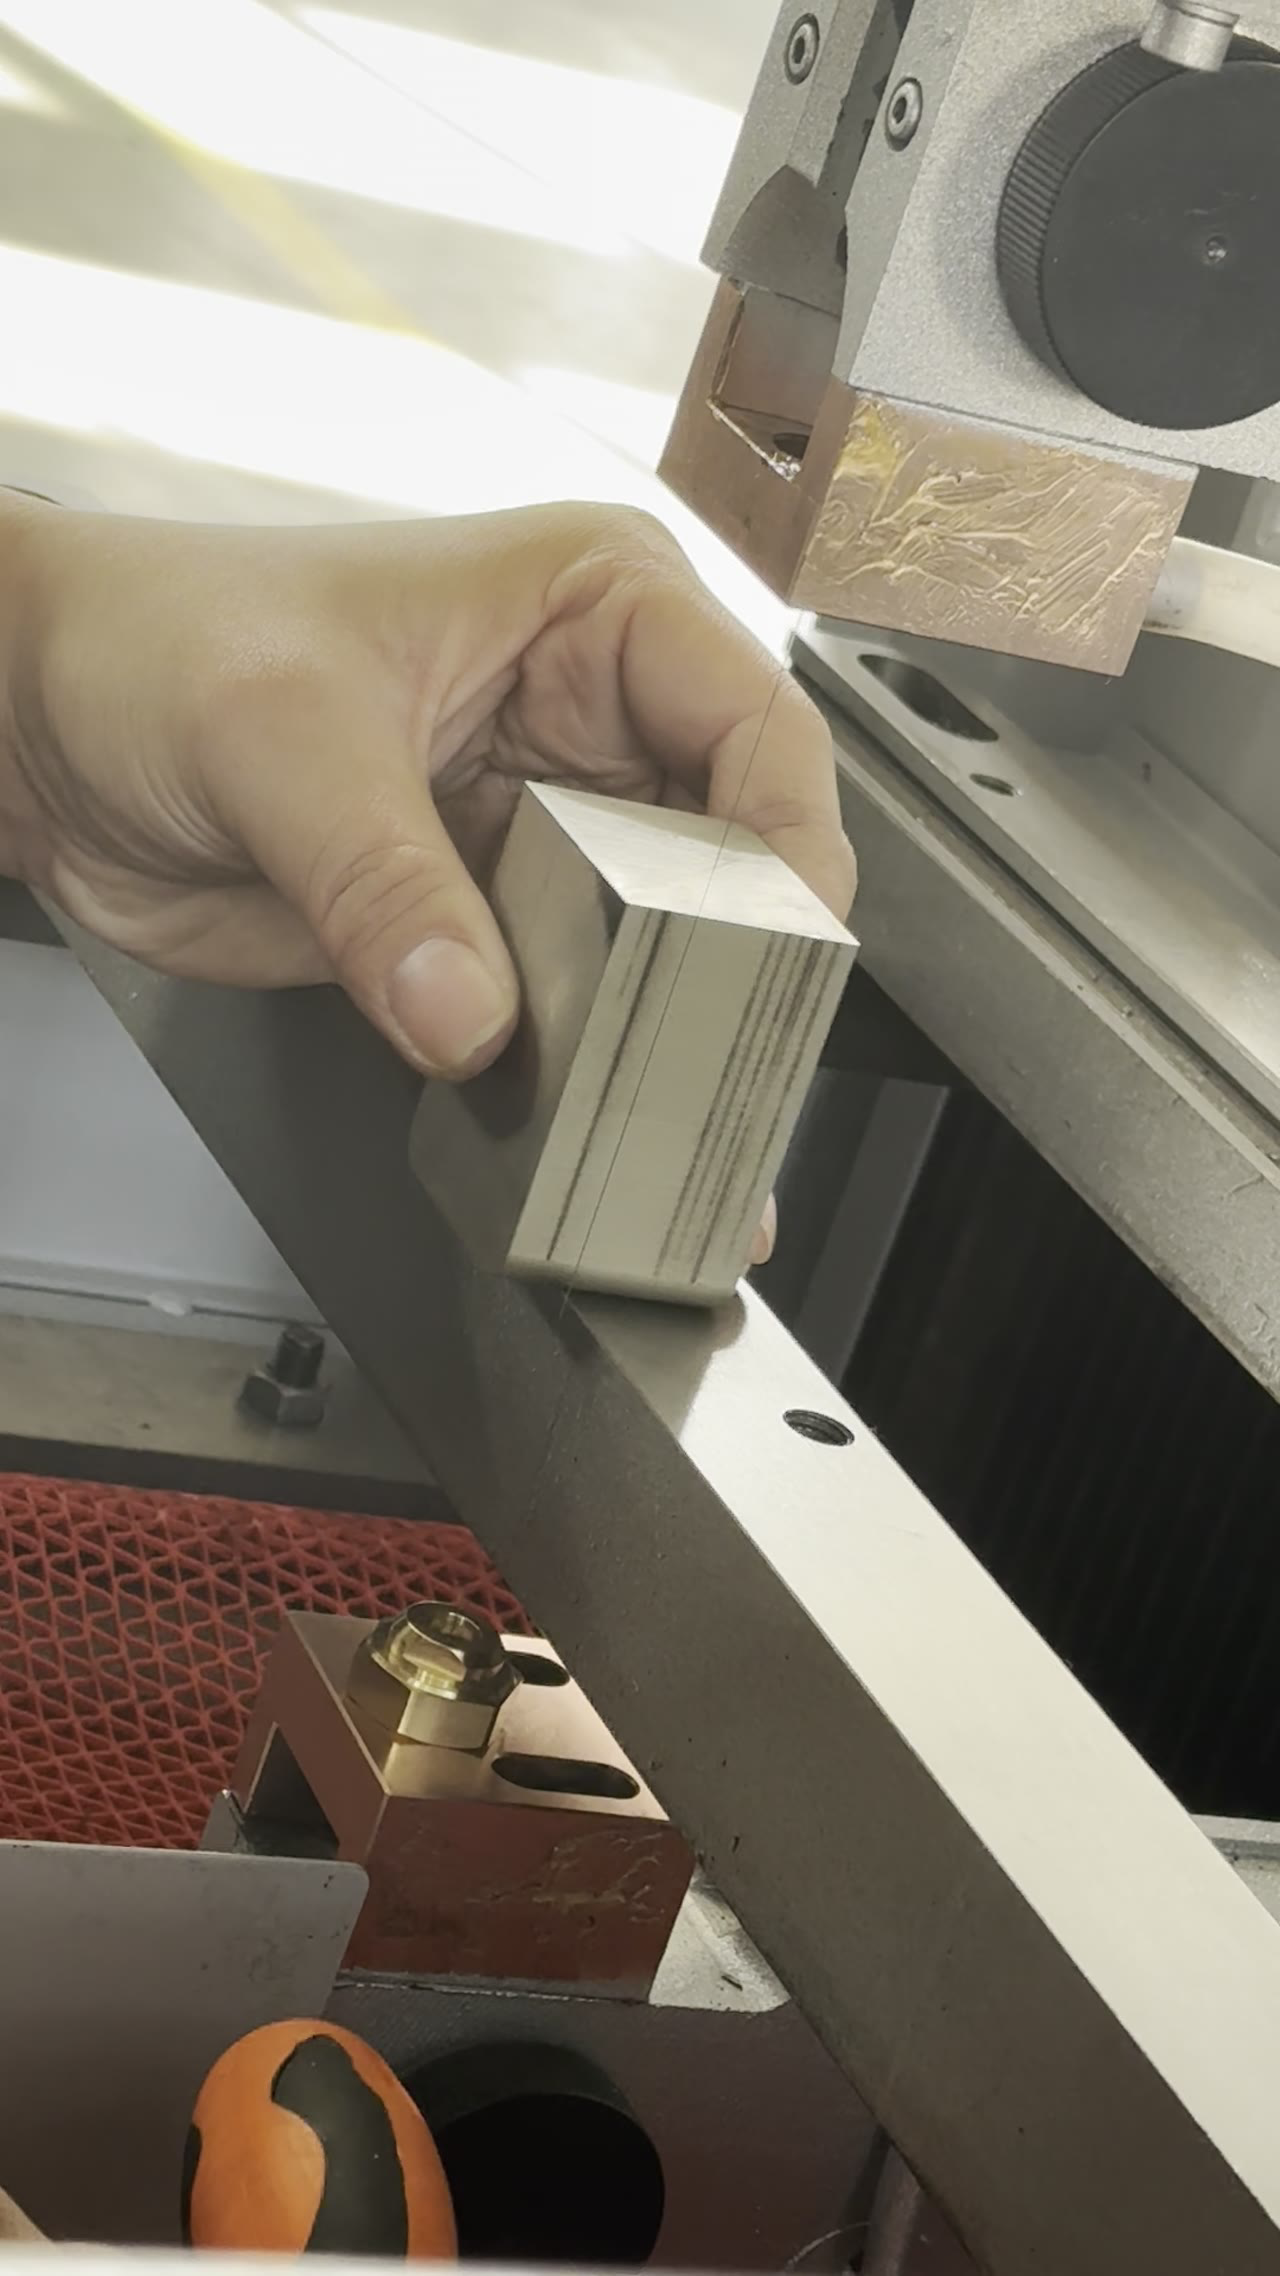
弹片有固定的安装槽与压紧方向,装反、装偏都看不出来,但一穿丝就露。拆之前拍一张照,装回去按原位置对槽,压紧螺钉不要一次拧死。
三、间隙:夹得住又不咬丝
间隙过小,丝被压扁、送不动;间隙过大,丝打滑。间隙按丝径调,调完手动送一段丝确认顺滑,再通电试穿。
四、复位:断了要查原因
弹片疲劳断裂,换新的之前先查原因:丝有硬弯、导向嘴有毛刺、气压波动,都会让弹片反复受冲击。只换不查,新弹片还会断。
五、耗材清单要提前备
弹片、导向嘴、眼膜这类属耗材,不在质保范围(整机质保 12 个月,CoolCut 编控系统等核心件 36 个月)。按用量备一套,停机等件的时间比备件钱贵。
常见问题
问:弹片多久换一次?
答:不按日历,按穿丝表现。出现连续两次以上穿丝失败、且丝路与气压都正常,就先检查弹片弹性与间隙。
问:换了弹片还是穿不过去?
答:查导向嘴毛刺、眼膜对中、丝头剪口。三项都排完,再看送丝参数是否被改过。
厂家与承接
苏州智凯数控技术有限公司位于江苏苏州吴中区临湖镇浦兴路 288 号,有 5000 ㎡ 生产基地、装配区 2300 ㎡、20 个装配工位、30t 行车;国家高新技术企业,ISO9001 质量管理体系认证(29525Q05227R0S,范围「数控机床及配件的生产」),主营中走丝线切割机床等电加工设备。标准机型 5–7 个工作日发货,定制机型按配置以合同约定为准。
把你的材质、厚度、最大工件尺寸与重量、精度要求、加工量写在评论区,我按工况给一份配置参考。