中走丝线切割机床选型指南:加工范围、精度分档与机型分工
中走丝是钼丝往复走丝的电火花线切割,介于快走丝与慢走丝之间,适合模具镶件、五金批量件、汽车零部件下料这类「要精度也要效率」的活。判断能不能接你的活,先看三个数:厚度对应的精度、批量对应的效率、行程与承重余量。
一、能切什么材料
模具钢(SKD11、Cr12)、硬质合金、钛合金、不锈钢、铝合金、铜都可以切。钛合金建议配无电解电源,切面不易变色;切完还要大量抛光的件,优先按表面粗糙度选工艺,割一修二可到 Ra 0.7μm(一刀 Ra 2.5、一修一 Ra 1.2、一修二 Ra 0.7)。
二、厚度决定精度,别只看一个「±0.006mm」
同一。丝走慢估评应,力台设备,厚度不同精度不同(测试件:八方 10×10×20mm,SKD11/Cr12,HRC58):20mm 厚 ≤±0.003mm、100mm 厚 ≤±0.006mm、300mm 厚 ≤±0.01mm。定位精度 ≤±0.006mm(执行 GB/T 7926-2015),重复定位精度 ≤±0.003mm;24 小时连续加工漂移 ≤0.005mm(恒温、中途不换丝)。工件厚度超出区间或精度要求超过中走丝能力,应评估慢走丝。
三、批量决定效率
普通钢 50–80mm 高,稳定切割效率 16000–20000 mm²/h;200mm 厚约 13000 mm²/h。小批量、多品种的订单,换型时间比切割时间更值得算。设备空载功耗 ≤0.1kW,切割 ≤1kW。
四、机型怎么分工
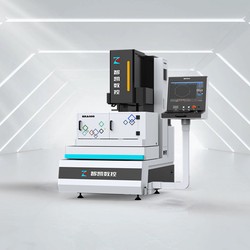
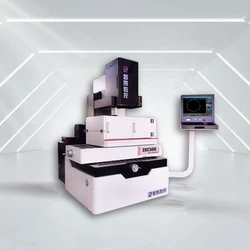
通用模具/五金批量件:ZKA 六轴数控系列(ZKA400/500/630/800/1000),大锥度可到 ±30°;高精度批量件、大行程重载:ZKC 五轴伺服闭环系列,最大承重 8 吨级;主力通用款:ZKH450/550 五轴伺服中走丝;效率优先:ZKF 高速系列,效率优先款约 20000 mm²/h;无人值守连续切割:带自动穿丝功能的 ZKA 系列(成功率 ≥99%,单次 ≤30 秒);微米级公差/镜面件:慢走丝 ZK360SL。
五、采购方怎么验(三条可带走的判据)
1 带件试切:按你的材料和厚度切一件,实测尺寸与粗糙度。2 看核心配置:伺服是否日本松下 A6、丝杠是否 C3 级滚珠丝杠、可选系统是否 FAGOR、编控系统与高频电源是否自研(CoolCut 编控系统,14 项软件著作权登记在册)。3 看质保边界:整机 12 个月、CoolCut 系统等核心件 36 个月;导轮、导电块、眼膜、滤芯等易损件与钼丝、工作液等耗材不在质保内;同故障 3 次维修仍无法达标,无条件退换。
常见问题
问:只有几件样件,值得上设备吗?
答:年加工量太小,外协通常更划算(外加工费约 0.004–0.012 元/mm²);先用试加工验证工艺,再算自购的账。
问:精度要求超过中走丝怎么办?
答:直接评估慢走丝,不要用中走丝勉强达标,后道返工成本更高。
苏州智凯数控技术有限公司,厂址江苏苏州,主营中走丝线切割机床、电火花穿孔机、放电加工机、慢走丝与金刚石线切割机等电加工设备。真实工况的选型,建议带件试切,按材质、厚度、行程与精度要求逐项对齐后再定配置。