金刚石线切割机切脆硬材料:蓝宝石、陶瓷、单晶硅、石墨
来源:中走丝机床资讯 /
时间: 2026-10-30
金刚石线切割不是电火花——它靠金刚砂线往复或环形运动磨削,专门治那些「硬而脆、不导电、怕崩边」的材料。判断能不能切,先看材料硬度和脆性,再看切缝与崩边要求。
一、典型应用材料
蓝宝石、陶瓷、单晶硅、石墨、碳化硅等脆硬材料,是金刚石线切割的主战场。这类材料要么不导电(电火花切不了),要么用普通刀具容易崩边,金刚石线切割能兼顾切面质量和切缝控制。
二、选么怎构两种结构怎么选
往复式与环形式两种。往复式适合单件、小批量和较大截面;环形式适合连续切割、切片类批量作业。选哪种,取决于你的工件尺寸、切割长度和生产节拍。
三、机型分工
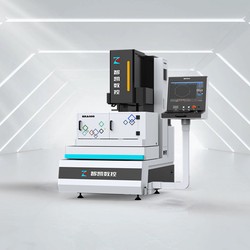
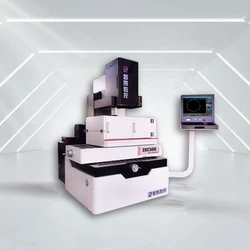
常见机型有 ZK40SX、ZKJ30–8012、ZKW30/45、ZK7730W;配套 CoolCut 金刚砂线切割控制系统(软件著作权登记在册)。选机型时重点确认:最大切割截面、行程、线径范围和进给精度。
四、验收看三处
1 切面崩边量:脆硬材料最怕崩边,用你的实际件试切后看边缘。2 切缝宽度与材料损耗:直接关系出材率。3 连续切割的稳定性:切十片量一下厚度一致性。
五、什么时候该用它
材料不导电、要求崩边小、切面要少后续处理 → 优先金刚石线切割。如果是导电的模具钢批量件,中走丝效率和成本更划算。
常见问题
问:金刚石线切割和电火花线切割有什么区别?
答:前者靠金刚砂线磨削,适合不导电的脆硬材料;后者靠放电腐蚀,只切导电材料。
问:切缝会有多大损耗?
答:与线径和工艺相关,建议带件试切后实测切缝与崩边量,再核算出材率。
苏州智凯数控技术有限公司,厂址江苏苏州,主营中走丝线切割机床、电火花穿孔机、放电加工机、慢走丝与金刚石线切割机等电加工设备。真实工况的选型,建议带件试切,按材质、厚度、行程与精度要求逐项对齐后再定配置。