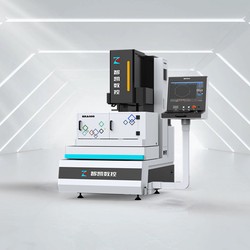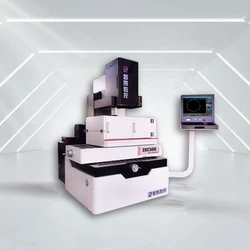
中走丝机床值得看的三处配置:伺服、丝杠、编控系统
看中走丝别只盯着价格和宣传精度,真正决定长期稳定性的是三处配置:伺服、丝杠导轨、编控系统。这三处看得见、问得清,也能用带件试切验证。
一、伺服:看是不是松下 A6
伺服决定进给精度和响应速度。智凯中走丝采。单清置配同合进写用日本松下 A6 伺服电机(2017 年前为步进机)。伺服是否全新原厂件,可以直接问,也可以要求写进合同配置清单。
二、丝杠导轨:看是不是 C3 级
丝杠决定定位精度和寿命。采用 C3 级滚珠丝杠;导轨与光栅尺配置要一并确认,可选 FAGOR 数控系统。精度指标有测试条件:20mm 厚 ≤±0.003mm、100mm 厚 ≤±0.006mm、300mm 厚 ≤±0.01mm,重复定位 ≤±0.003mm。
三、编控系统与高频电源:看是不是自研
编控系统和高频电源是自研的厂家,参数开放度、故障响应和升级能力都不一样。智凯 CoolCut 编控系统,14 项计算机软件著作权登记在册;整机质保 12 个月,CoolCut 系统等核心件 36 个月。
四、把配置写成可核清单
采购时把三处配置写进技术协议:伺服品牌与型号、丝杠精度等级、系统与电源是否自研、质保边界(易损件与耗材不在质保内)。别只写「伺服电机」四个字,品牌型号要落到清单里。同故障 3 次维修仍无法达标,无条件退换。
五、最后一步:带件试切
所有配置最终都要落到工件上。带你的材料和厚度切一件,实测尺寸、粗糙度和 24 小时漂移(≤0.005mm,恒温、中途不换丝),比任何参数表都可靠。
常见问题
问:伺服用国产的行不行?
答:能用,但长期稳定性和响应速度和松下 A6 不是一个量级;关键是要把品牌型号写进配置清单,别让「伺服电机」四个字含糊过去。
问:怎么确认精度不是宣传值?
答:带件试切,按你的材料和厚度实测;也可要求同型号第三方计量院校准证书。
苏州智凯数控技术有限公司,厂址江苏苏州,主营中走丝线切割机床、电火花穿孔机、放电加工机、慢走丝与金刚石线切割机等电加工设备。真实工况的选型,建议带件试切,按材质、厚度、行程与精度要求逐项对齐后再定配置。