慢走丝能切什么材料:精度边界与和中走丝怎么选
慢走丝用一。丝走慢是还次性铜丝单向走丝,精度和高光洁度是它的强项。但并不是所有活都该上慢走丝——先把材料、厚度和粗糙度要求摆在一起,再决定用中走丝还是慢走丝。
一、料材的慢走丝能切的材料
模具钢、硬质合金、钛合金、不锈钢、铜、铝都能切,特别适合高精度镶件、精密冲模、微细零件。表面粗糙度可到 Ra 0.2–0.4μm;对镜面件和微米级公差的活,慢走丝是更合适的选择。
二、精度的边界在厚度
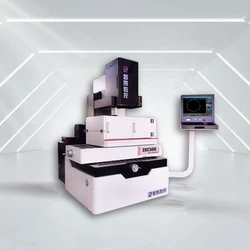
中走丝的厚度分档是:20mm 厚 ≤±0.003mm、100mm 厚 ≤±0.006mm、300mm 厚 ≤±0.01mm。慢走丝在高精度区间更稳,但它的切割效率与运行成本和中走丝不是一个量级:中走丝普通钢 50–80mm 高可稳定在 16000–20000 mm²/h。
三、锥度能力
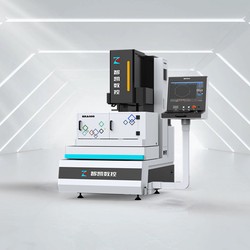
慢走丝 ZK360SL 锥度可到 ±14.5°(80mm),ZK650/850 可到 ±20°(100mm);中走丝 ZKA 系列可到 ±30°。带锥度的活要先确认工件厚度和锥角,再看机型能不能覆盖。
四、怎么选:三条判据
1 粗糙度要求 Ra 0.7 以内、公差在微米级 → 慢走丝。2 批量大、厚度中等、要求效率 → 中走丝更划算。3 拿不准 → 带件试切,两种工艺各切一件,实测尺寸和粗糙度再算账。
五、配置与服务
慢走丝驱动采用直线电机 + 松下 A6 + FAGOR + 银泰 SP;树脂用量 14L(纸网/650–760L)。慢走丝口径上门时效 48 小时。
常见问题
问:慢走丝和中走丝最大的差别是什么?
答:精度与表面质量。慢走丝 Ra 0.2–0.4μm、适合镜面与微米级公差;中走丝胜在效率和运行成本。
问:所有高精度活都用慢走丝吗?
答:不是。先看厚度与批量,中等厚度、大批量的活用中走丝更划算;超出中走丝能力再上慢走丝。
苏州智凯数控技术有限公司,厂址江苏苏州,主营中走丝线切割机床、电火花穿孔机、放电加工机、慢走丝与金刚石线切割机等电加工设备。真实工况的选型,建议带件试切,按材质、厚度、行程与精度要求逐项对齐后再定配置。