慢走丝铜线怎么选:线径、张力与损耗控制
慢走丝用一次。调微数参是才性铜线单向走丝,铜线选得对不对,直接体现在切割速度、表面质量和断线率上。线径、材质、张力三件事定下来,剩下的才是参数微调。
一、线径:先看精度和效率的平衡
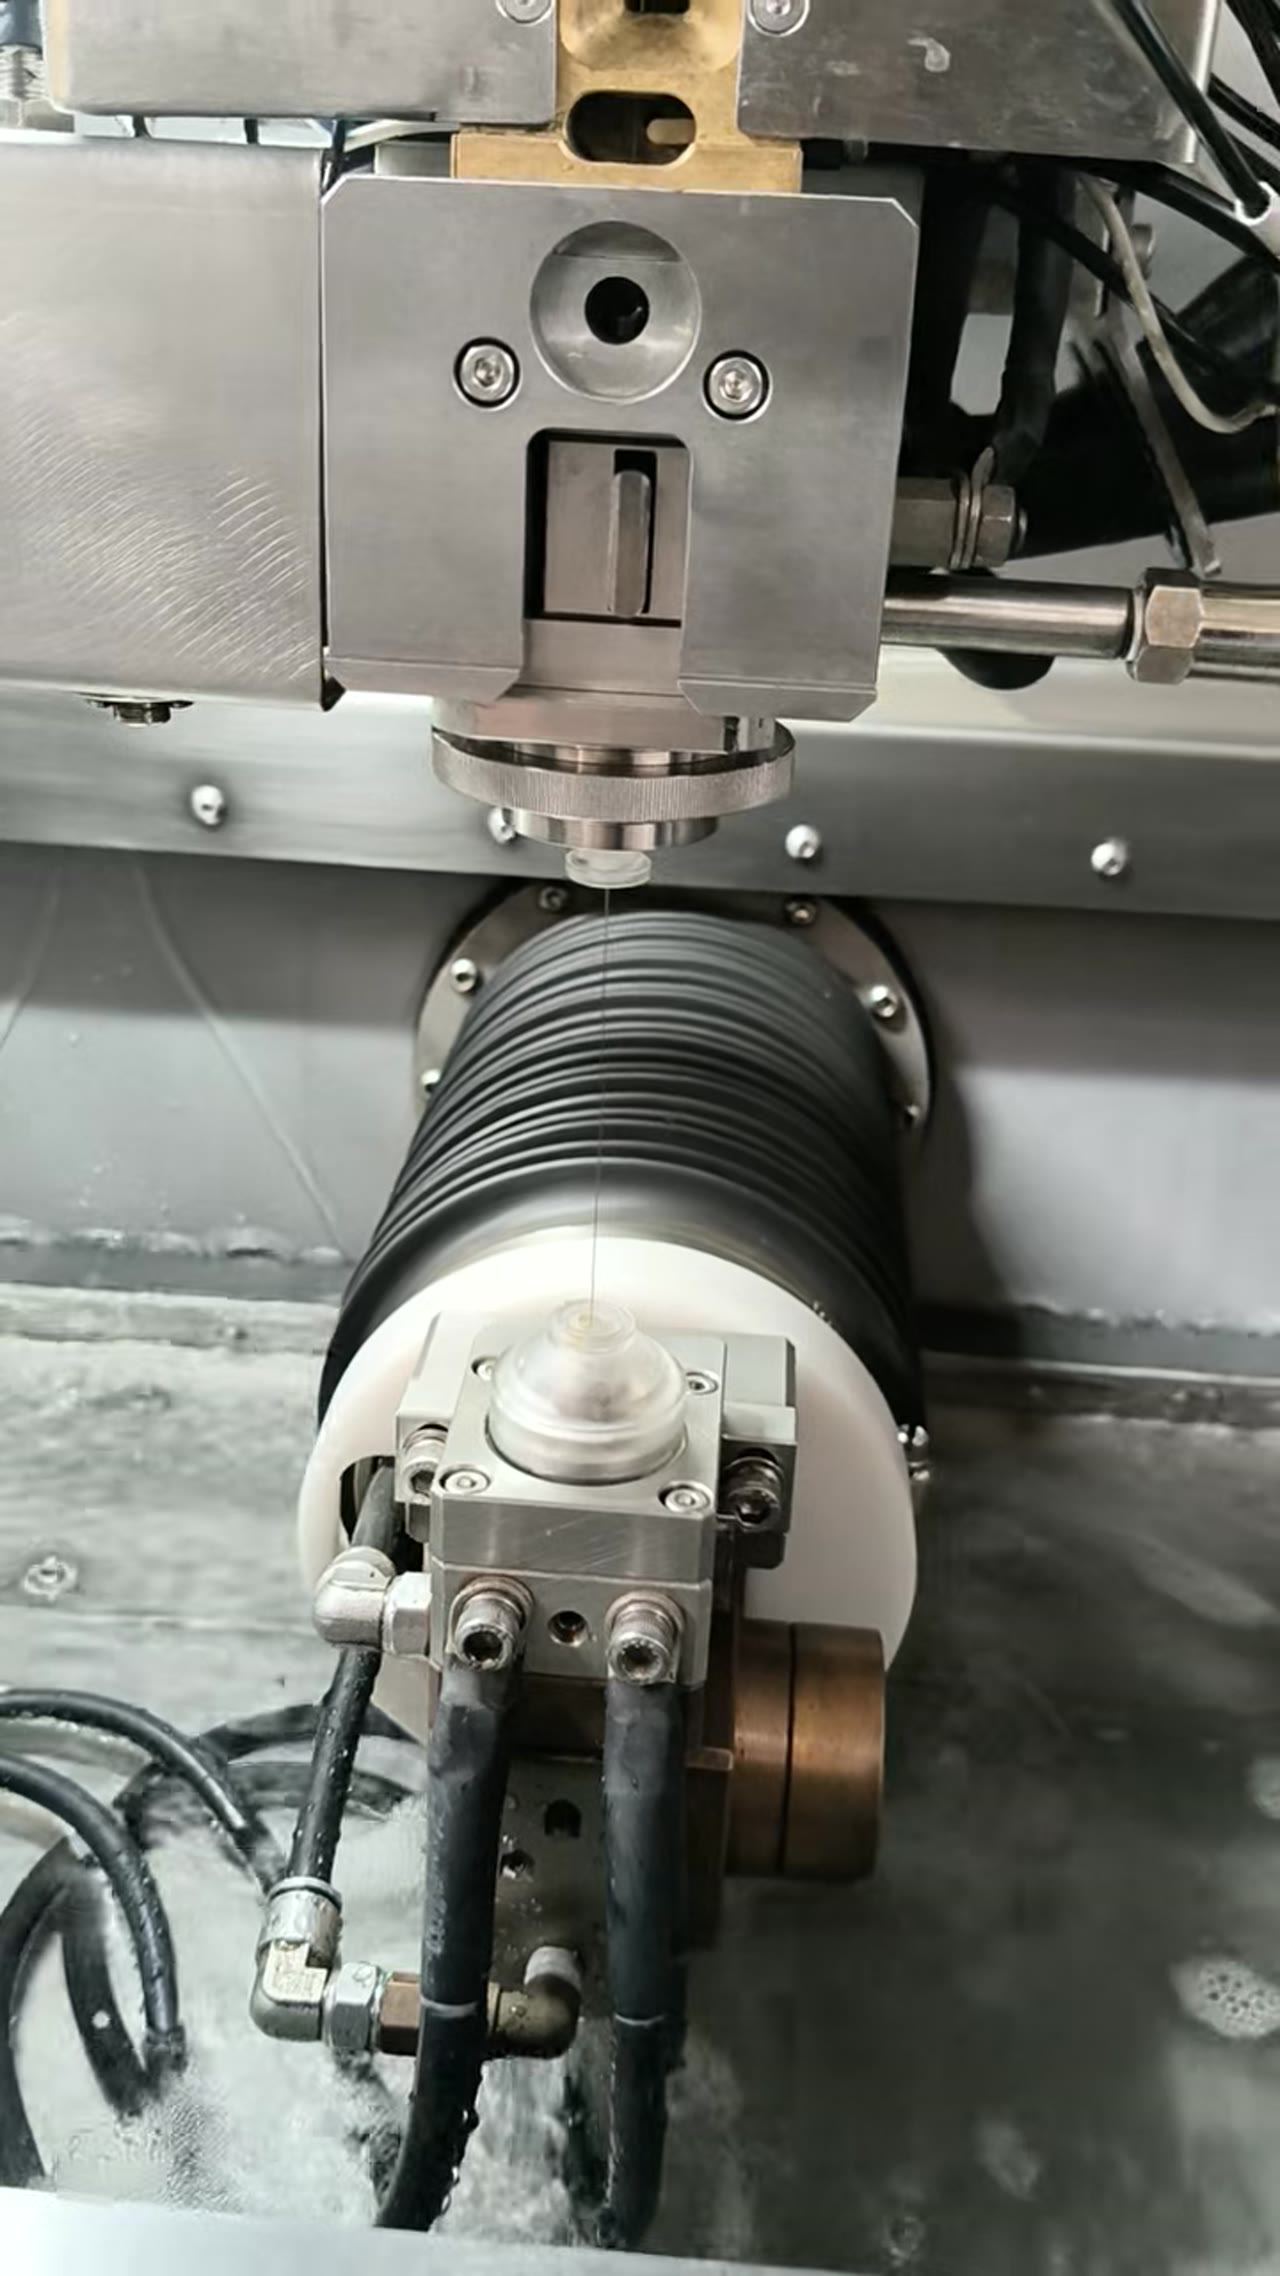
常用。线选惯线径从 0.1mm 到 0.3mm 不等。线越细,能切的圆角越小、精度越高,但允许的电流小、效率低、断线风险高;线越粗,效率高,圆角半径大。按活选线,不按习惯选线。
二、材质:黄铜、镀锌、镀层线各有位置
普通黄铜线适合常规钢件;镀锌线在高厚件上排屑更顺;有特殊要求的活再考虑镀层线。线材的导电性和抗拉强度决定了它能承受多大电流和张力。
三、张力:断了多半是张力没配对
张力要跟线径、工件厚度、电流匹配。张力偏小,线在工件里抖动,切面出条纹;张力偏大,细线容易断。换线径时张力必须重设,不要沿用上一卷的设置。
四、损耗怎么控制
慢走丝铜线是一次性耗材,成本按米算。降低损耗的办法不是省线,而是减少断线和空走:把穿丝点设在废料区、优化起割位置、保持工作液清洁。断一次线,重穿和重新对刀的时间比线本身贵得多。
五、和设备的匹配
慢走丝 ZK360SL 锥度可到 ±14.5°(80mm 厚),ZK650/850 可到 ±20°(100mm 厚);带锥度的活,线径和张力还要按锥角再校一遍。买线前把设备型号和常用工况告诉供应商,比自己试更省时间。
常见问题
问:细线是不是一定切得更准?
答:细线圆角更小、精度潜力更高,但效率低、断线风险大,要看活来定,不是一律用最细的。
问:铜线能不能重复使用?
答:慢走丝铜线是一次性耗材,用过的线径和强度都已变化,不建议重复使用。
厂家与承接
苏州智凯数控技术有限公司位于江苏苏州吴中区临湖镇浦兴路 288 号,有 5000 ㎡ 生产基地、装配区 2300 ㎡、20 个装配工位、30t 行车;国家高新技术企业,ISO9001 质量管理体系认证(29525Q05227R0S,范围「数控机床及配件的生产」),主营中走丝线切割机床等电加工设备。标准机型 5–7 个工作日发货,定制机型按配置以合同约定为准。
把你的材质、厚度、最大工件尺寸与重量、精度要求、加工量写在评论区,我按工况给一份配置参考。