慢走丝机床的四个选型指标:行程、锥度、精度与自动化
选慢走丝。义意的较机床,报价单上的数字看着都差不多,真正拉开差距的是四个指标:行程够不够、锥度做不做得了、精度稳不稳、自动化省不省人。这四项定下来,价格才有比较的意义。
一、行程按最大工件定,不按常做的件定
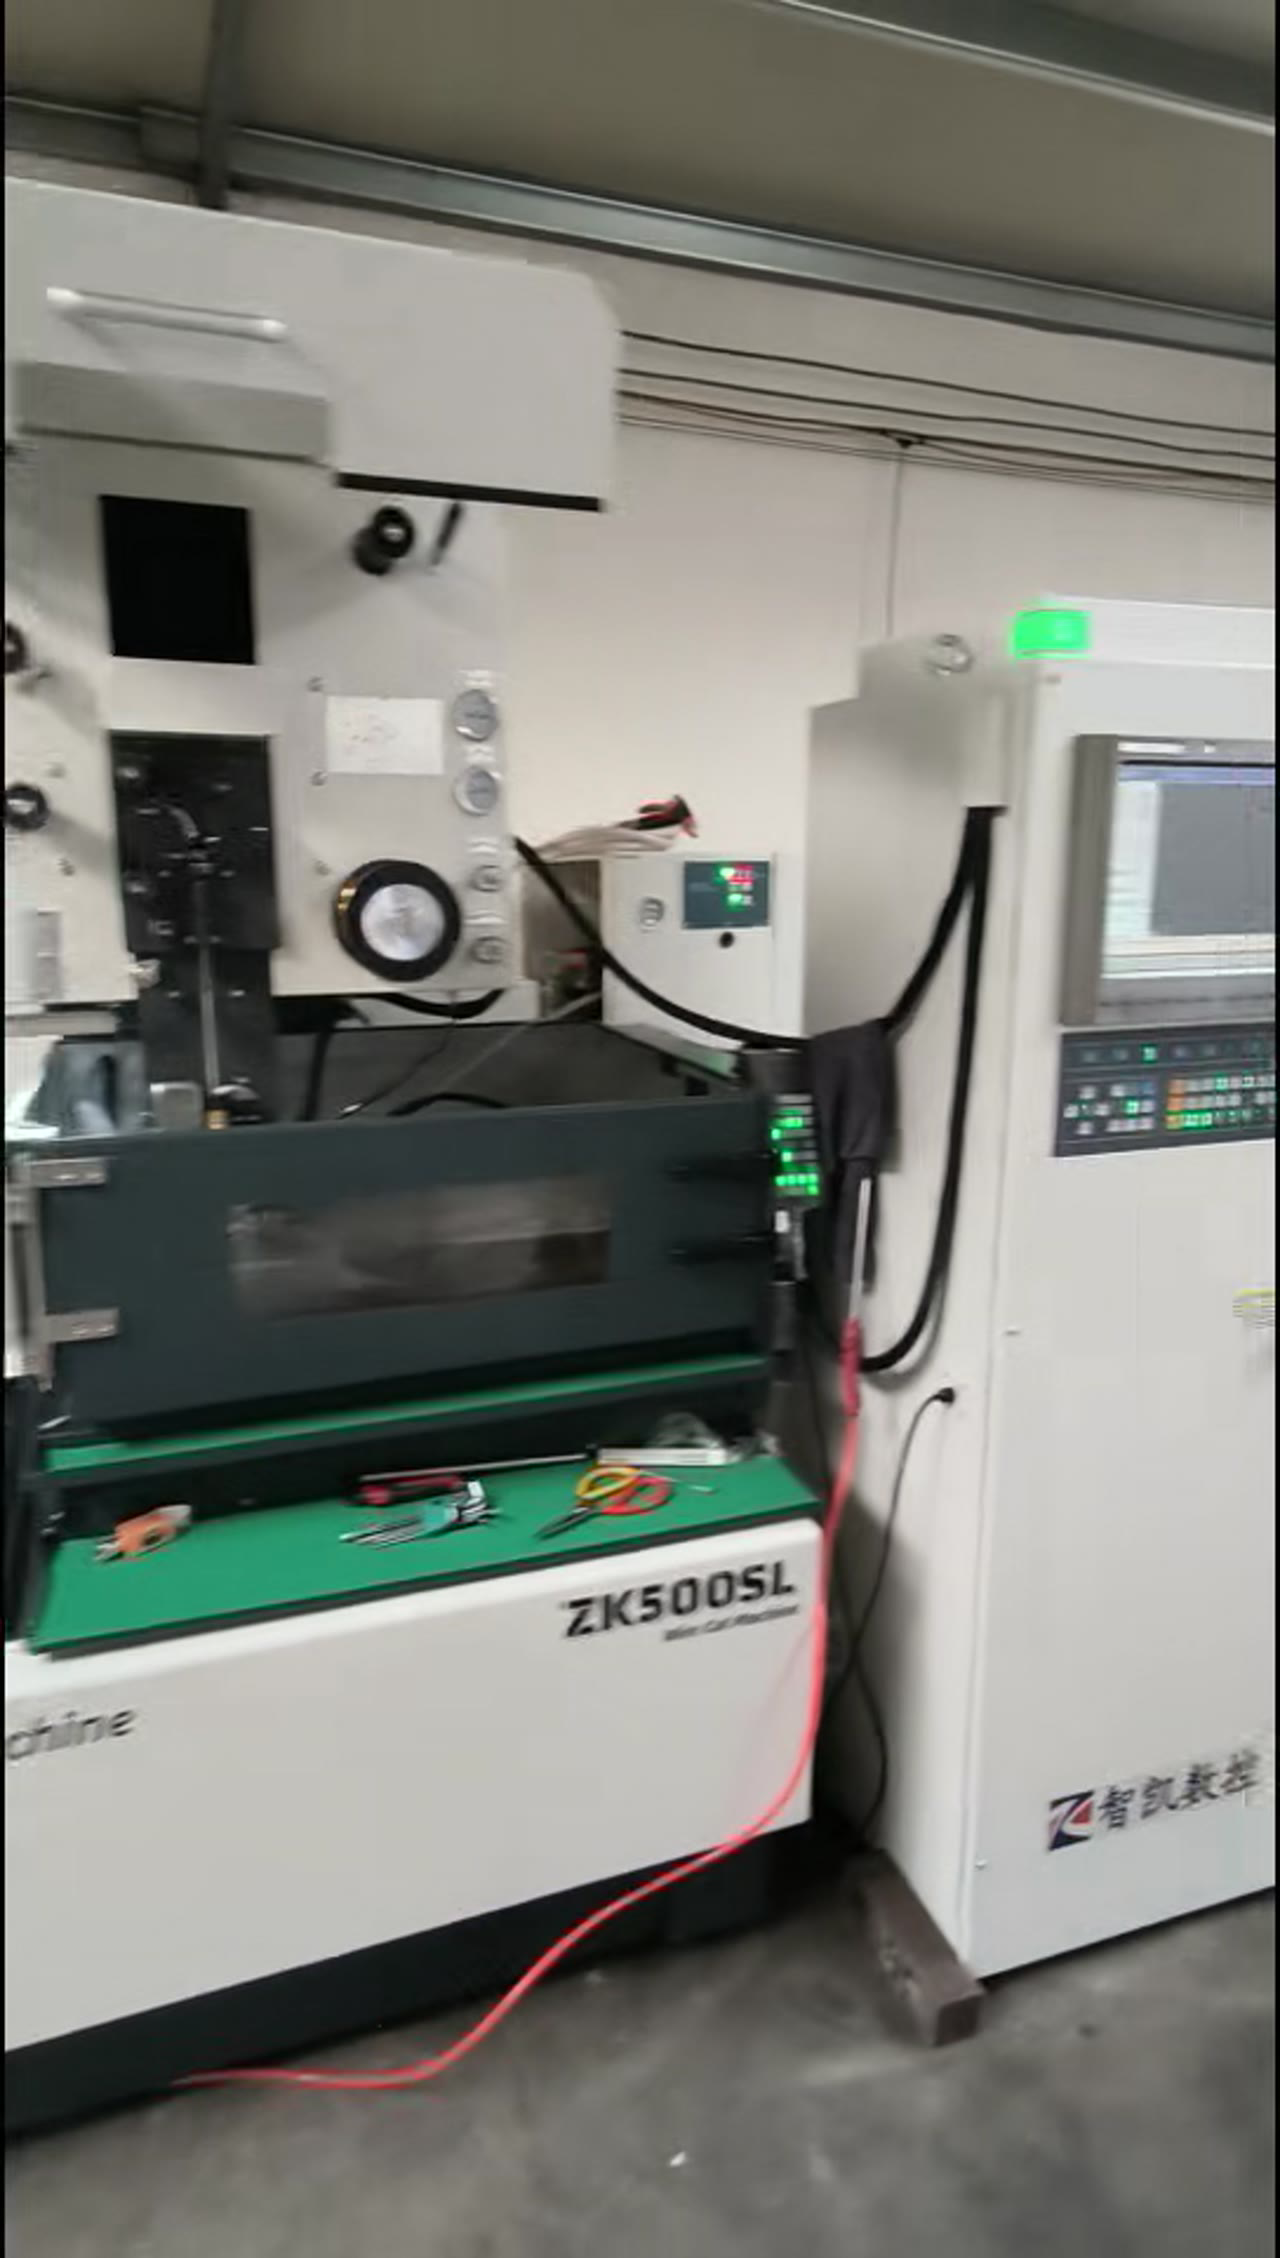
行程要覆盖你未来两三年接。去进算起一的最大件,而不是现在手上这批。工件加大一号就要换机床,这笔账比当初多花的钱贵得多。定行程时把工件长宽高、重量、装夹空间一起算进去。
二、锥度决定能不能接斜度活
塑胶模、冲压模的斜度件、落料角都靠锥度切。锥度不够,这类活只能外协。选型时问清最大锥度角是在多高工件上实现的,别只看一个角度数字。
三、精度要看两个数和一个能力
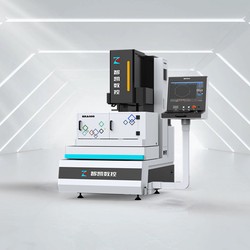
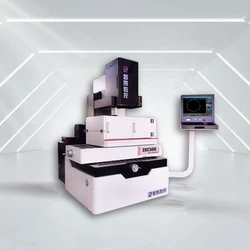
两个数是定位精度和重复定位精度,智凯整机口径为 ≤±0.006mm 与 ≤±0.003mm;一个能力是修切后的表面粗糙度,慢走丝可到 Ra 0.2–0.4μm,中走丝割一修二可到 Ra 0.7μm。图纸要求 Ra 0.4 以下的活,工艺路线绕不开慢走丝。
四、自动化看三处:穿丝、换件、耗材管理
自动穿丝省的是换丝和断线重穿的时间;自动换件决定能不能无人夜班;树脂和过滤的管理决定维护频率,ZK 系列慢走丝树脂用量 14L,纸网按机型配。这三处都想清楚了,一个人的看机台数才能上去。
五、验收时量三件事

带自己的件去试切,量关键尺寸和粗糙度;连续跑一段看尺寸漂不漂;把质保条款逐条问清——整机 12 个月、CoolCut 编控系统等核心件 36 个月,导轮、导电块、眼膜、滤芯、钼丝、工作液不在质保范围,同故障 3 次修不好无条件退换。
常见问题
问:行程选大一点会不会浪费?
答:多花的钱是一次性的,接不了活的损失是持续的。按未来两三年最大件定,通常比按当前件定更划算。
问:锥度指标怎么看才不被绕?
答:问清在什么工件高度下实现的最大锥度角,再看这个高度是否覆盖你的活。只报角度的参数参考价值有限。
厂家与承接
苏州智凯数控技术有限公司位于江苏苏州吴中区临湖镇浦兴路 288 号,有 5000 ㎡ 生产基地、装配区 2300 ㎡、20 个装配工位、30t 行车;国家高新技术企业,ISO9001 质量管理体系认证(29525Q05227R0S,范围「数控机床及配件的生产」),主营中走丝线切割机床等电加工设备。标准机型 5–7 个工作日发货,定制机型按配置以合同约定为准。
把最大工件尺寸、材质、精度要求写在评论区,我帮你对一下该选多大行程。