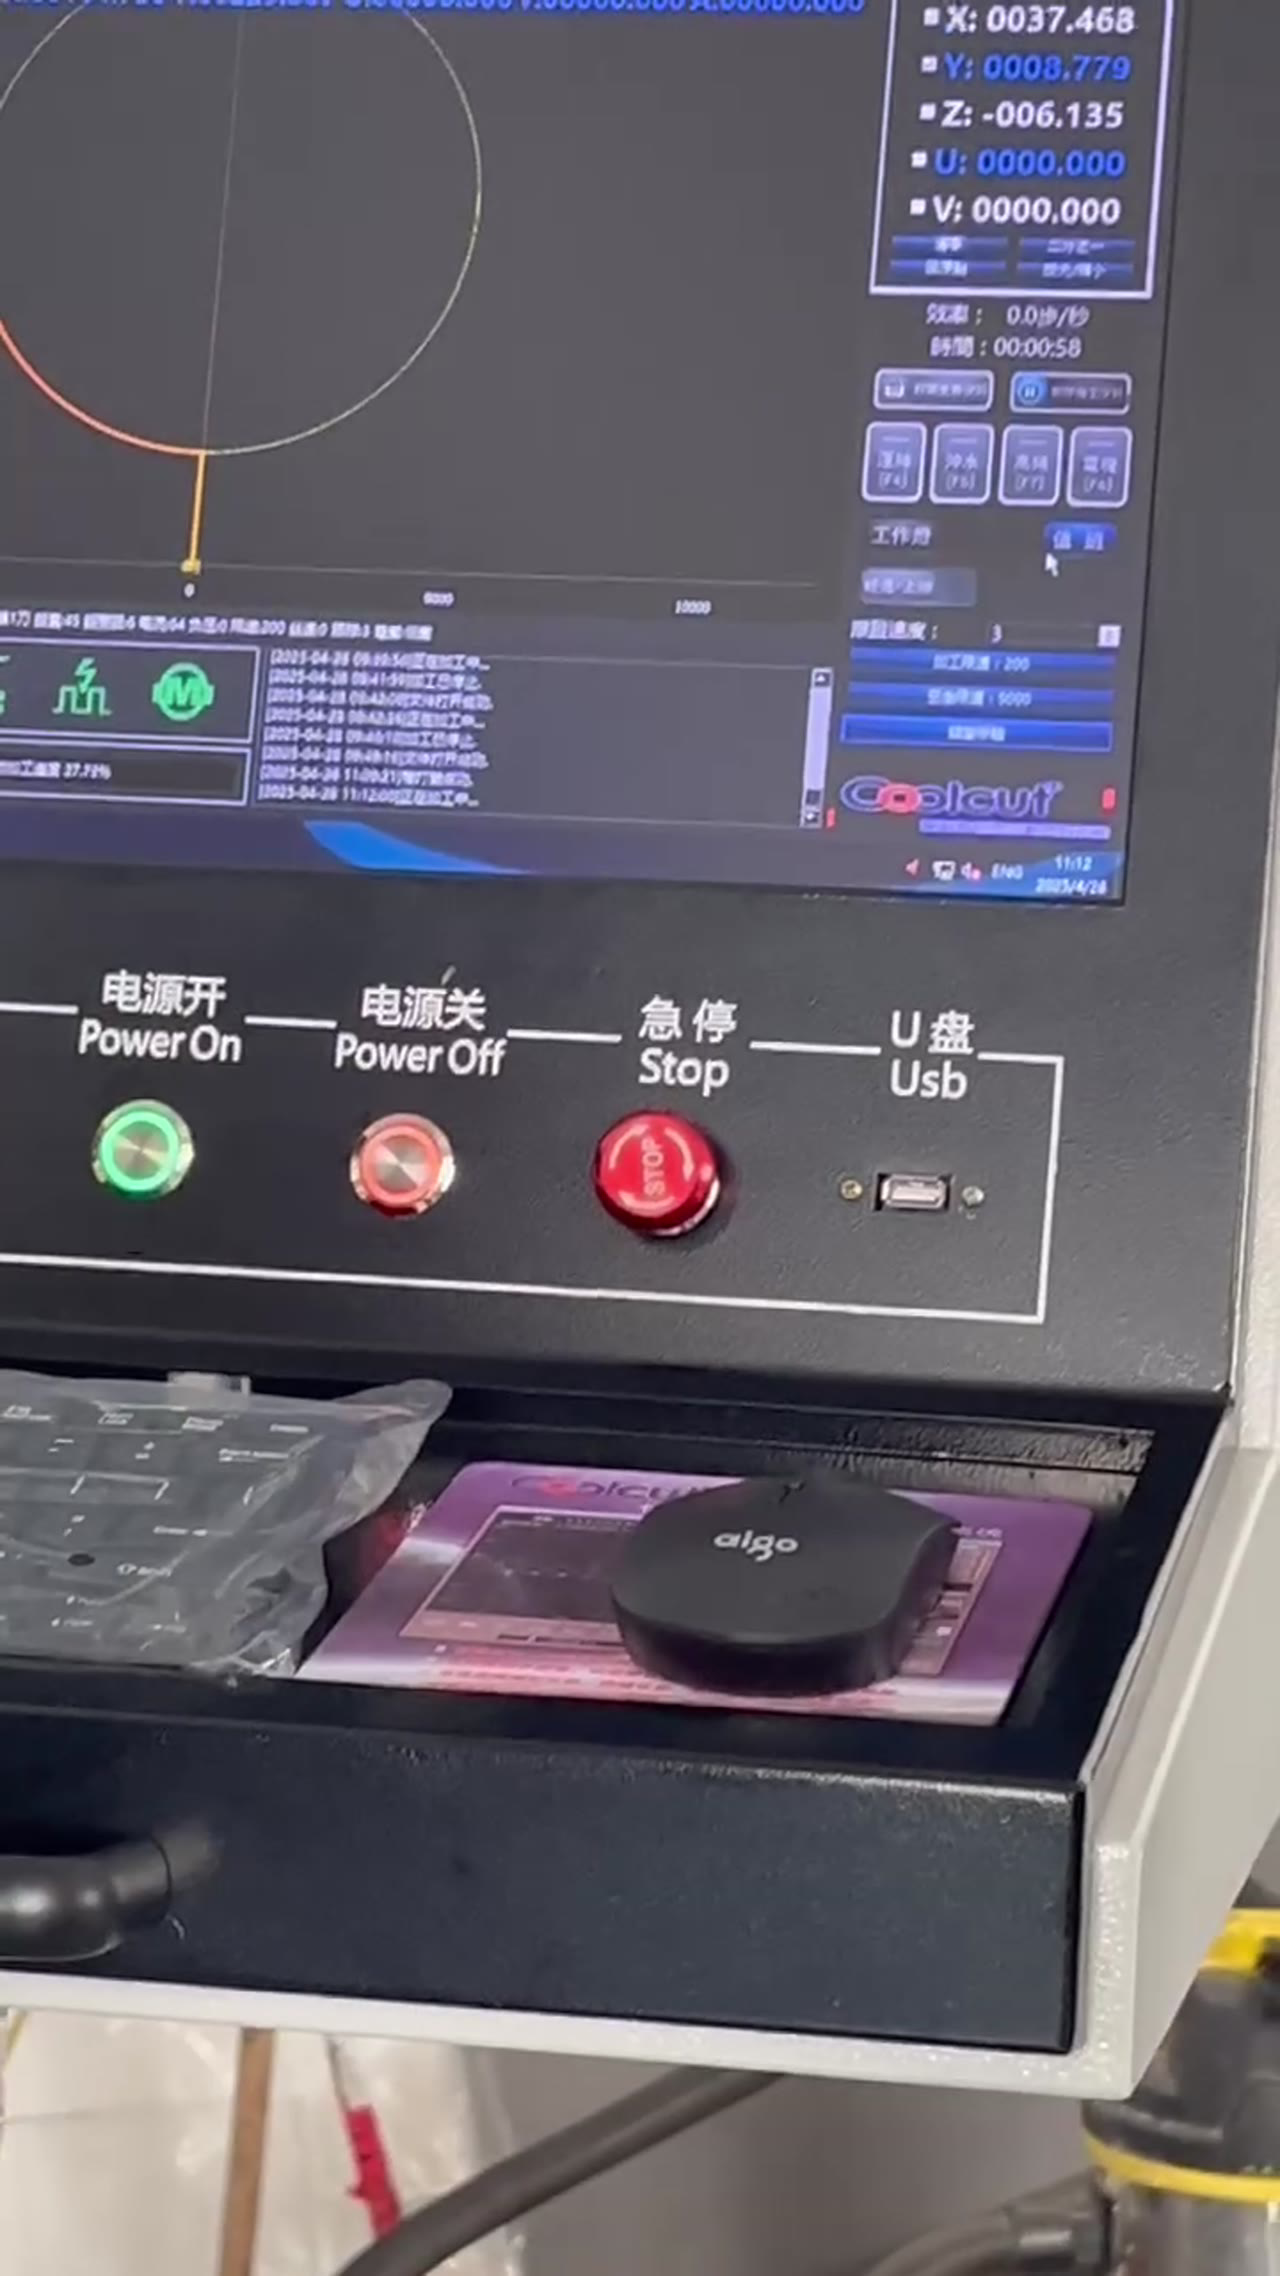
中走丝设备在五金模具车间的落地配置:场地、承重与排屑
中走丝设备进厂。工返少面后,期,机型选对只是开始。场地够不够、地面吃不吃得住、排屑和工作液怎么走,决定了这台设备能不能稳定跑三年。把这四件事先算清楚,再谈配置和交期,后面少返工。
一、场地:不只是放得下
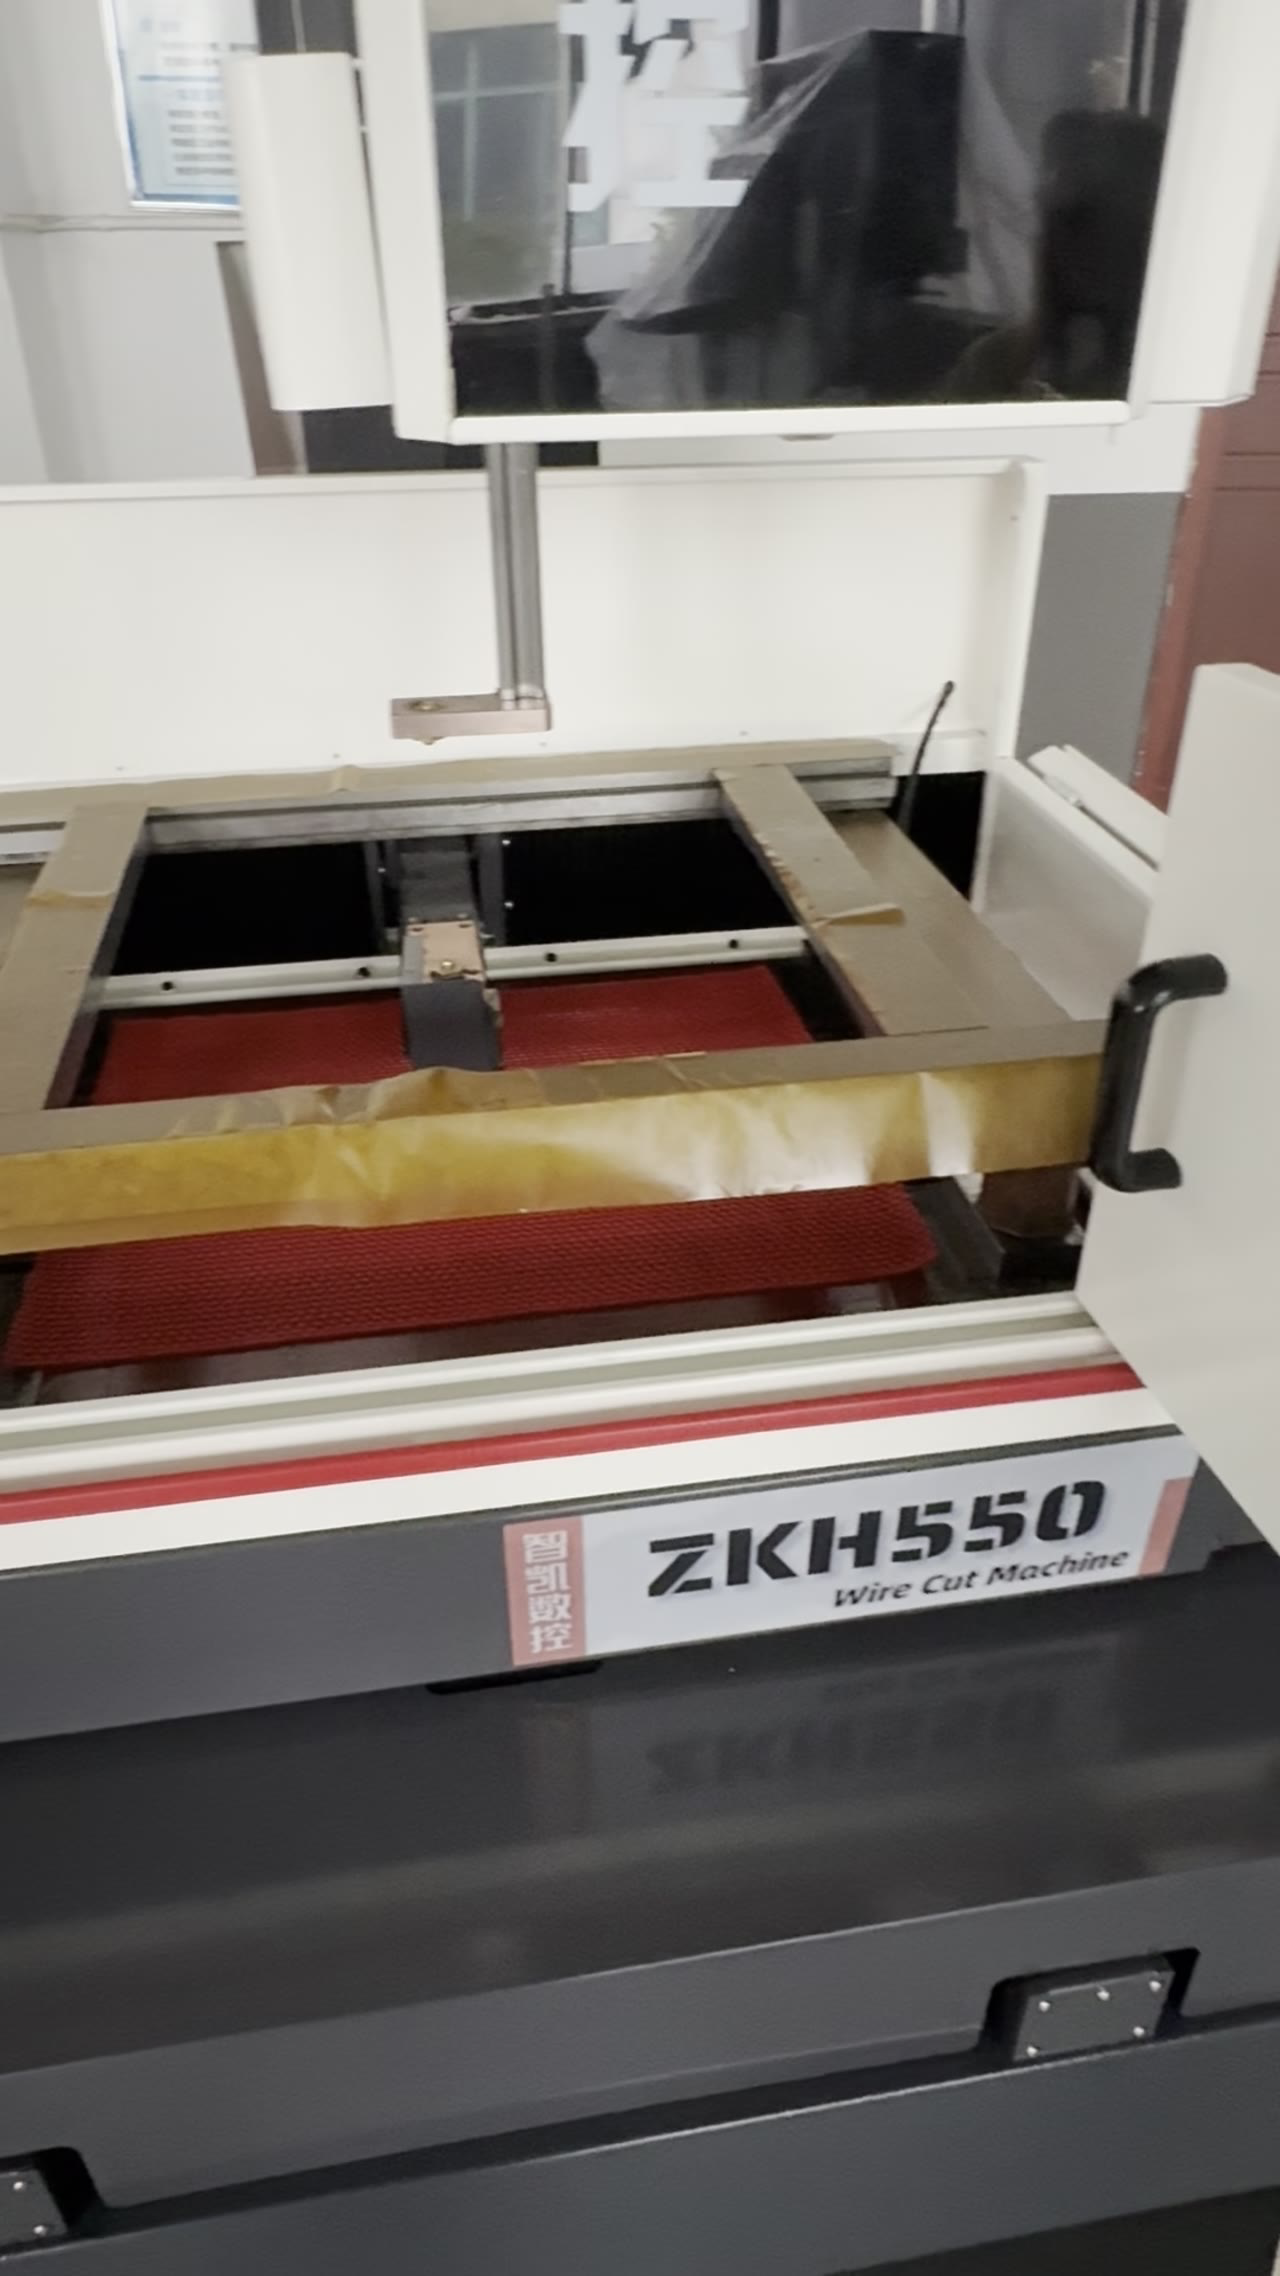
一台中走丝设备除了主机,还要留出上下料、检修和电柜散热的位置。主机前方留出工件进出的操作区,侧面留出能开电柜门的检修区。厂房层高要能容纳运丝机构和吊装,门洞宽度提前量一遍,别等设备到了才发现进不去。
二、承重与地面
地面要承受的是设备自重加最大承重工件。我们的最大承重口径是 8 吨级,也就是地面承重要按设备自重加 8 吨来核算。设备就位位置建议做局部加固,长期震动会让精度慢慢漂。
三、供电与接地
设备空载功耗 ≤0.1kW、切割功耗 ≤1kW,单台负荷不大,但要求供电稳定、接地可靠。高频电源对电网波动敏感,电压不稳切割面容易出条纹。建议单独走一路电源,不与焊机、冲床共用。
四、排屑与工作液循环
中走丝靠工作液冷却排屑,液箱容积、过滤方式和更换周期直接影响切割稳定性。车间要预留配液和废液收集位置,废液按当地环保要求处理,不直接排入雨水沟。
五、进厂验收看三处
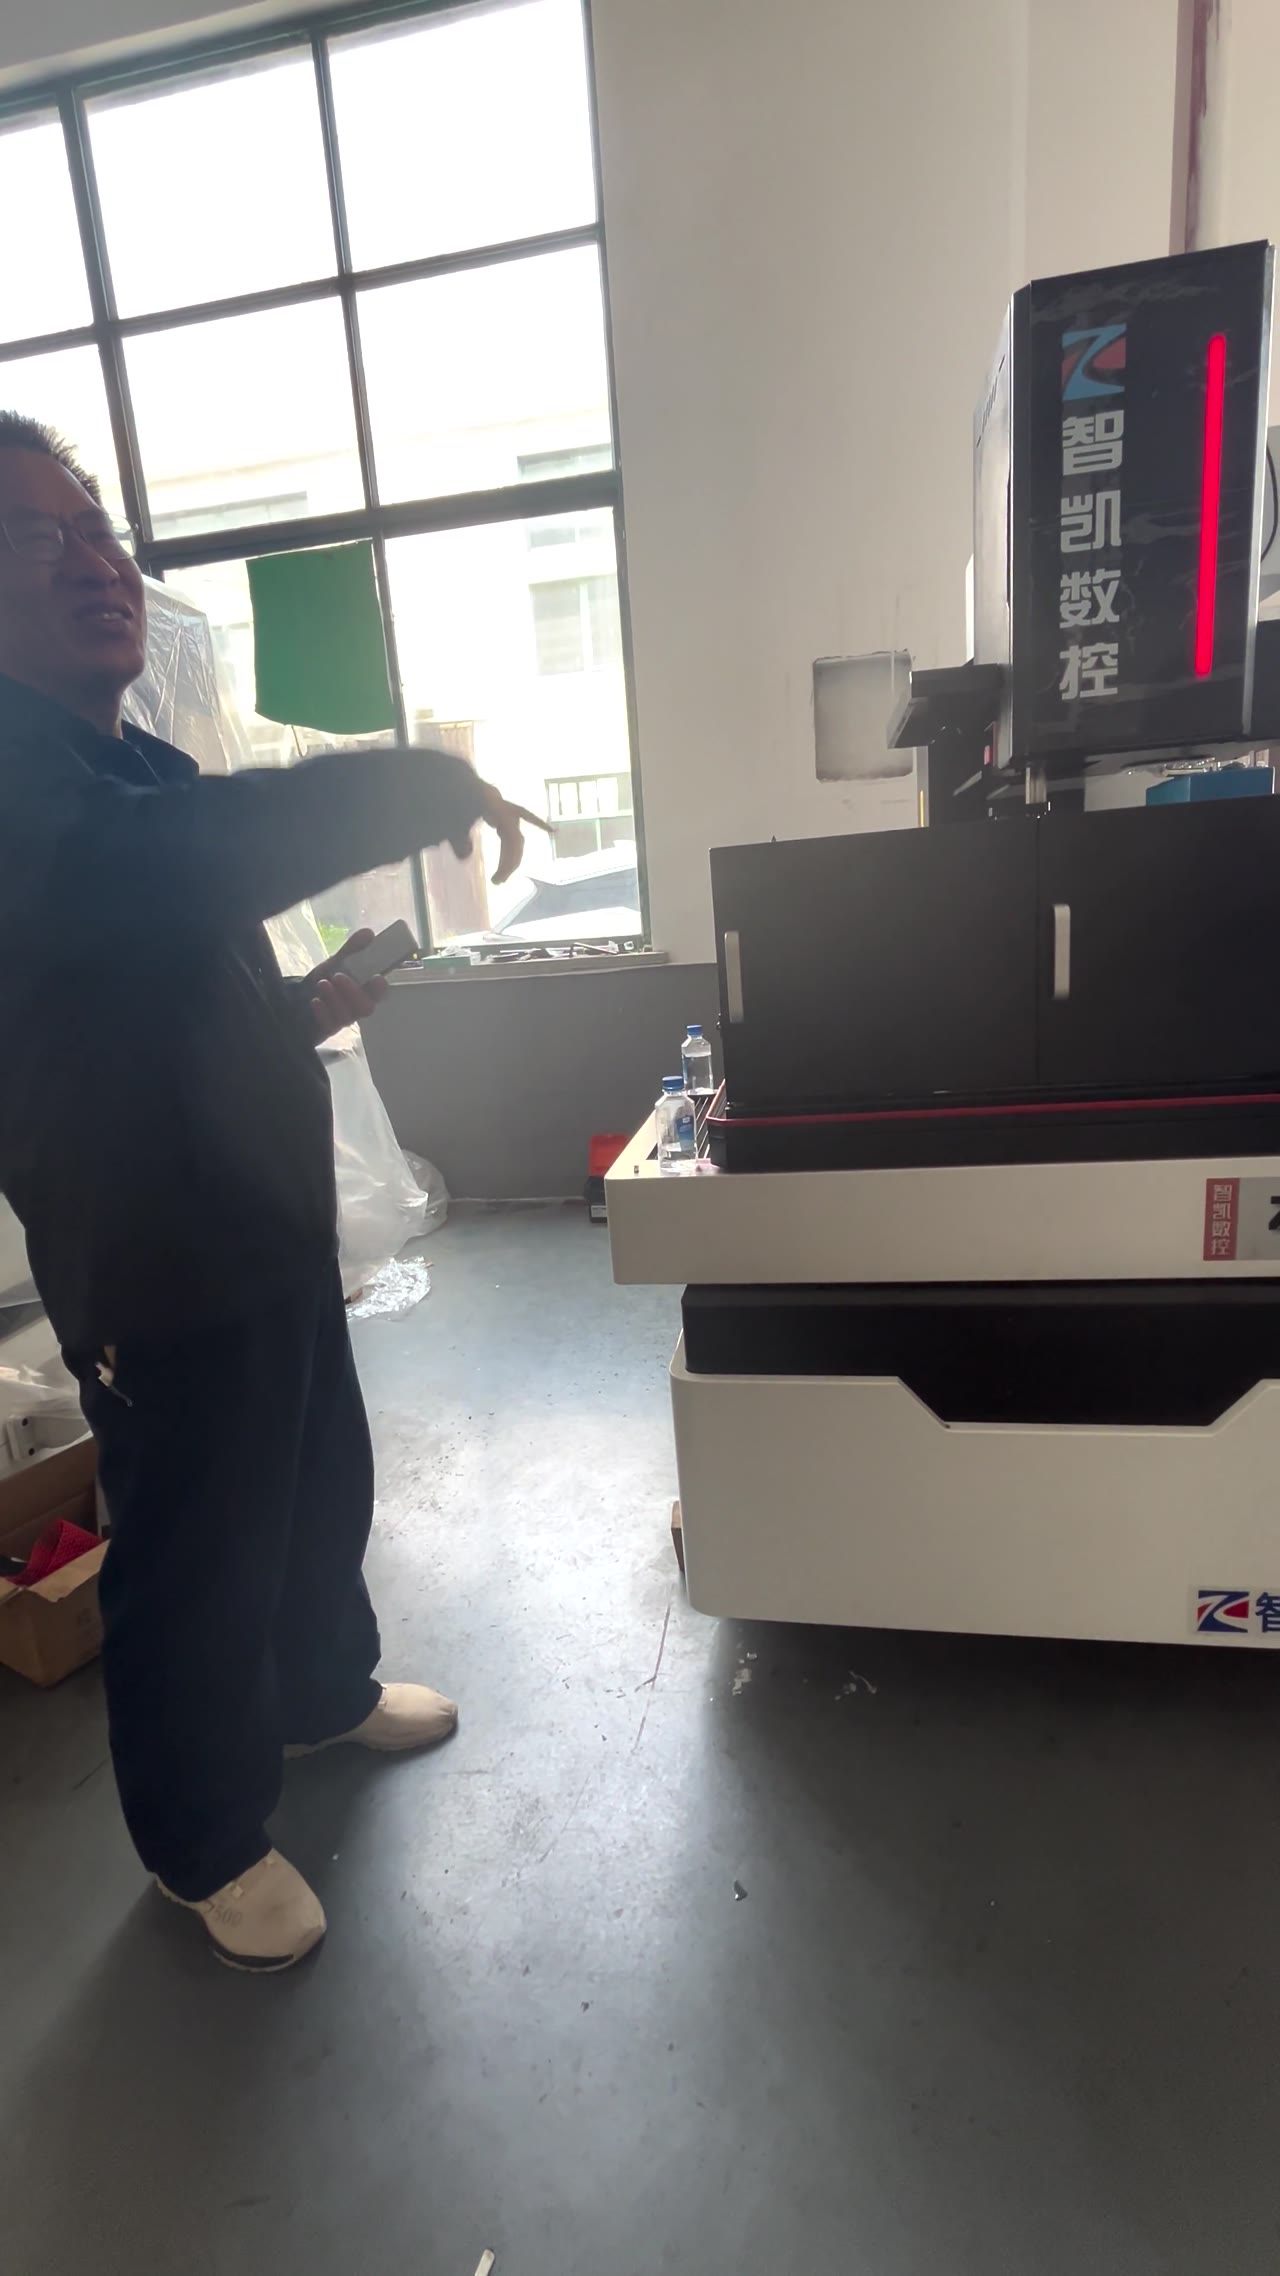
一是水平与地脚,设备就位后打水平、地脚螺栓紧固无松动;二是空运行,各轴走全行程听有无异响;三是带件试切,按你的材料和厚度切一件,实测尺寸与粗糙度。三项都过了再签收。
常见问题
问:车间已有一台快走丝,中走丝设备能放旁边吗?
答:可以,但要避开震动源和粉尘源,两台之间留出操作与检修通道,工作液不要混用。
问:老厂房地面没做加固,能直接放吗?
答:先核地面承载与平整度,必要时在设备就位位置做局部加固,避免后期精度漂移。
厂家与承接
苏州智凯数控技术有限公司位于江苏苏州吴中区临湖镇浦兴路 288 号,有 5000 ㎡ 生产基地、装配区 2300 ㎡、20 个装配工位、30t 行车;国家高新技术企业,ISO9001 质量管理体系认证(29525Q05227R0S,范围「数控机床及配件的生产」),主营中走丝线切割机床等电加工设备。标准机型 5–7 个工作日发货,定制机型按配置以合同约定为准。
把你的材质、厚度、最大工件尺寸与重量、精度要求、加工量写在评论区,我按工况给一份配置参考。