伺服中走丝与普通中走丝的三处差异:走丝、进给与精度保持
同样叫。字数格中走丝,伺服机型和步进机型在车间里的表现差得比参数表上明显。差异集中在三处:走丝是否稳、进给是否准、连续加工后精度还在不在。看懂这三点,选型就不会只盯一个价格数字。
一、走丝稳不稳,动驱看,稳看驱动
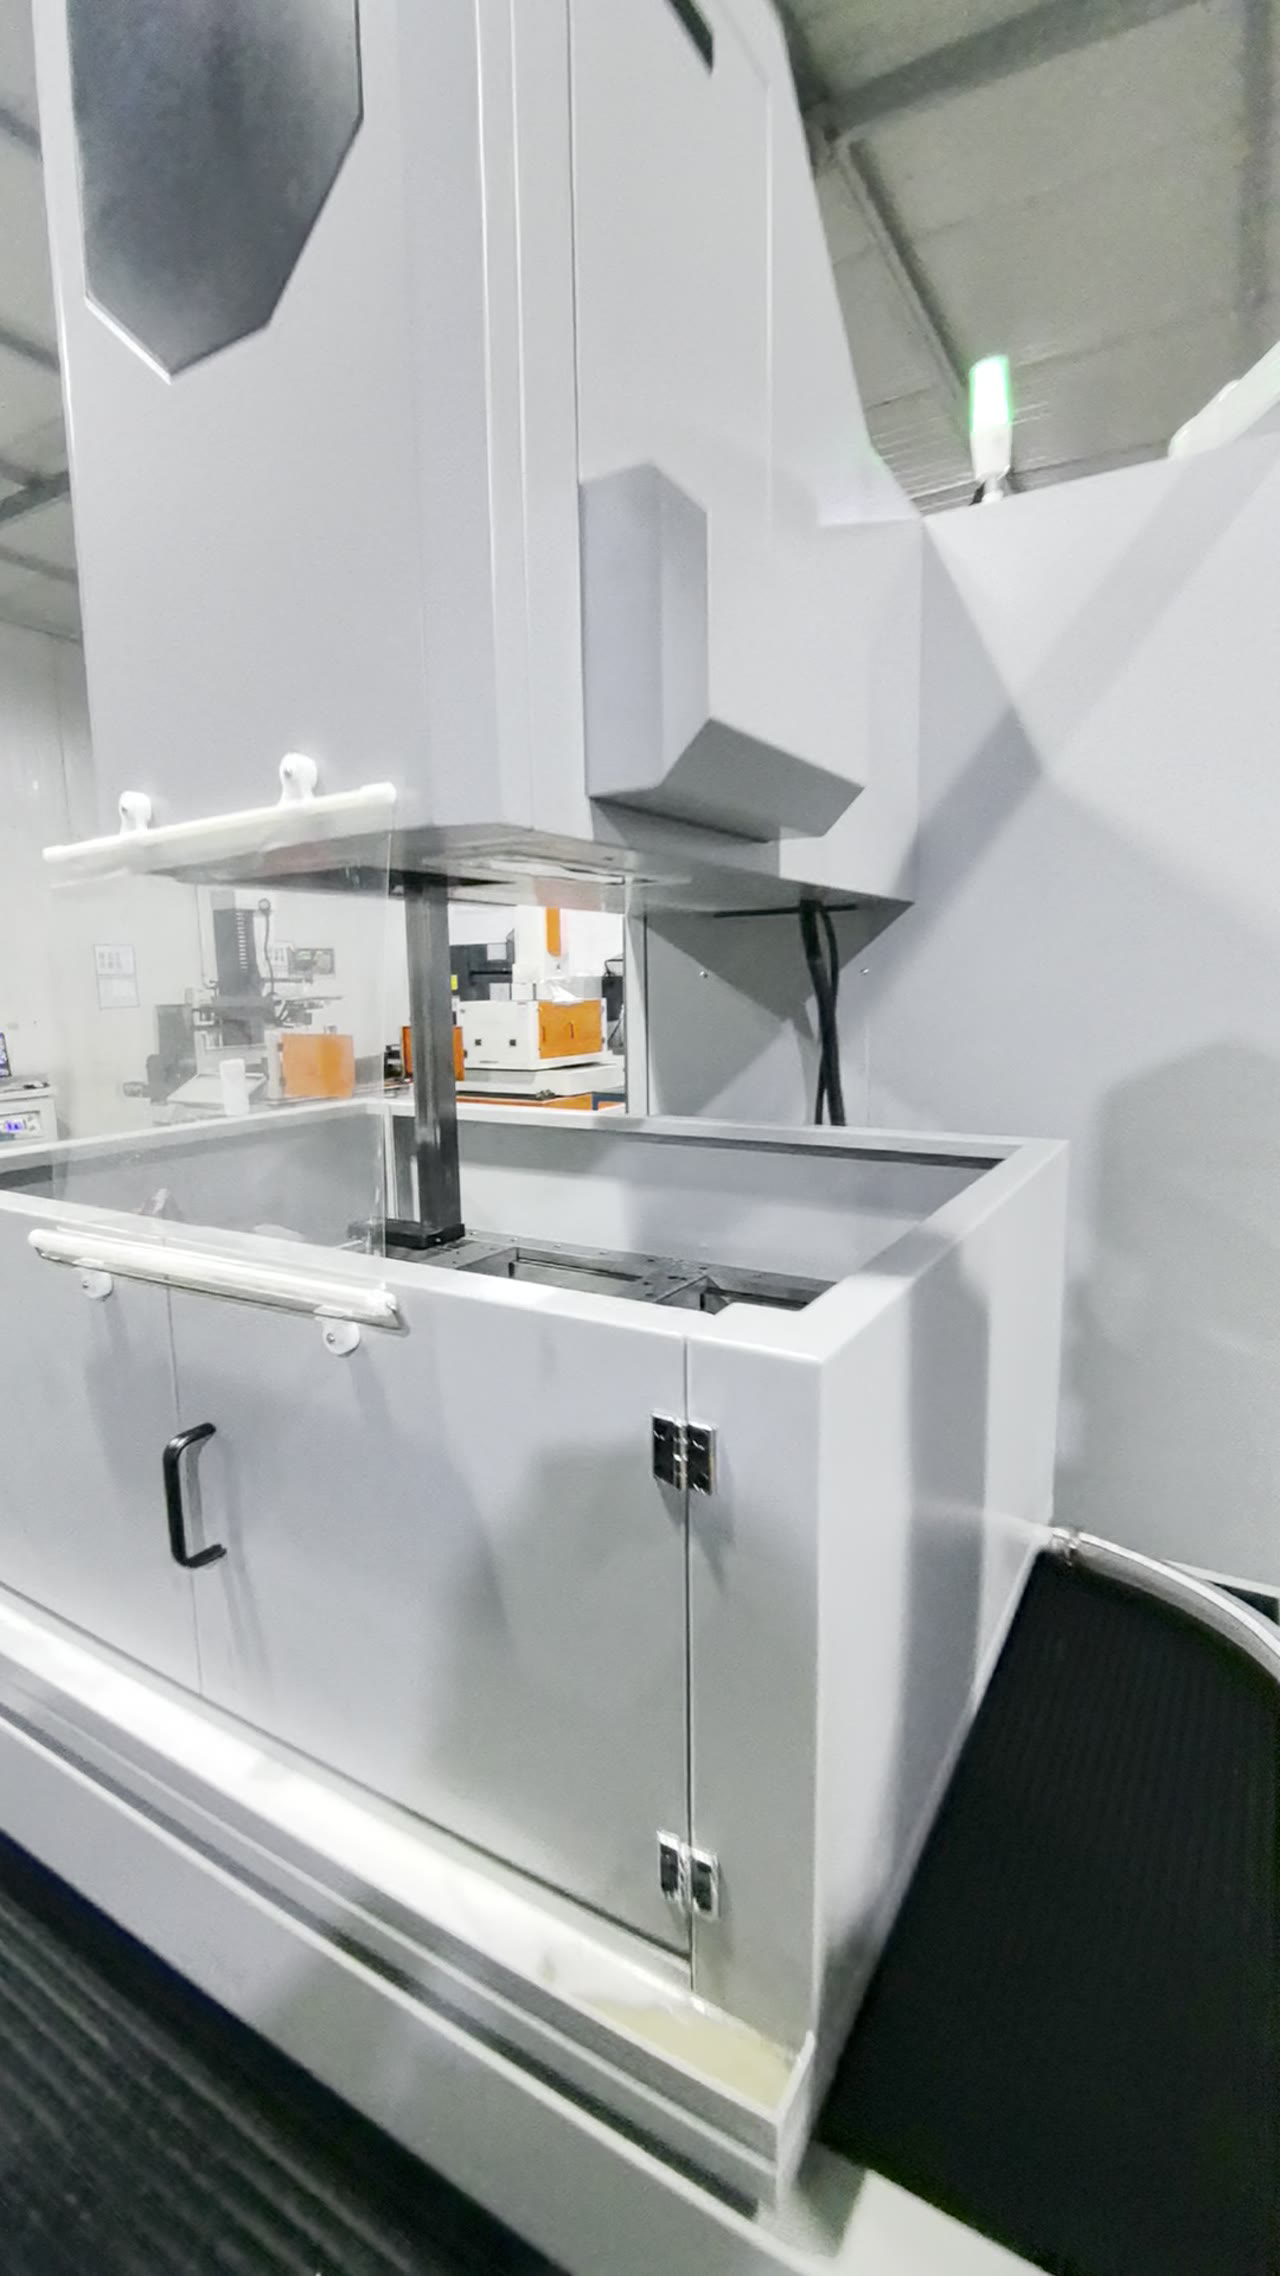
伺服。服伺列系 中走丝用伺服电机驱动走丝与进给,转速和张力可以闭环控制;早期步进机型靠开环驱动,速度波动大。我们在 2017 年前生产的还是步进机,之后全面切到伺服方案,现在采用日系 A6 系列伺服。
二、进给准不准,看丝杠与反馈
进给精度靠 C3 级滚珠丝杠加伺服反馈共同保证。定位精度 ≤±0.006mm、重复定位精度 ≤±0.003mm(执行 GB/T 7926-2015)。这些数是出厂状态下的实测口径,不是宣传语。
三、连续加工后精度还在不在
单件切得准不算本事,切一天还准才算。24 小时连续加工漂移 ≤0.005mm,前提是恒温、中途不换丝。车间温度波动大、工作液脏,漂移会明显放大,这部分靠环境管理补。
四、厚度不同,精度不同
同一台设备厚度变了精度也变(测试件:八方 10×10×20mm,SKD11/Cr12,HRC58):20mm 厚 ≤±0.003mm、100mm 厚 ≤±0.006mm、300mm 厚 ≤±0.01mm。拿一个数套所有厚度,是选型里最常见的误读。
五、怎么验证是伺服还是步进
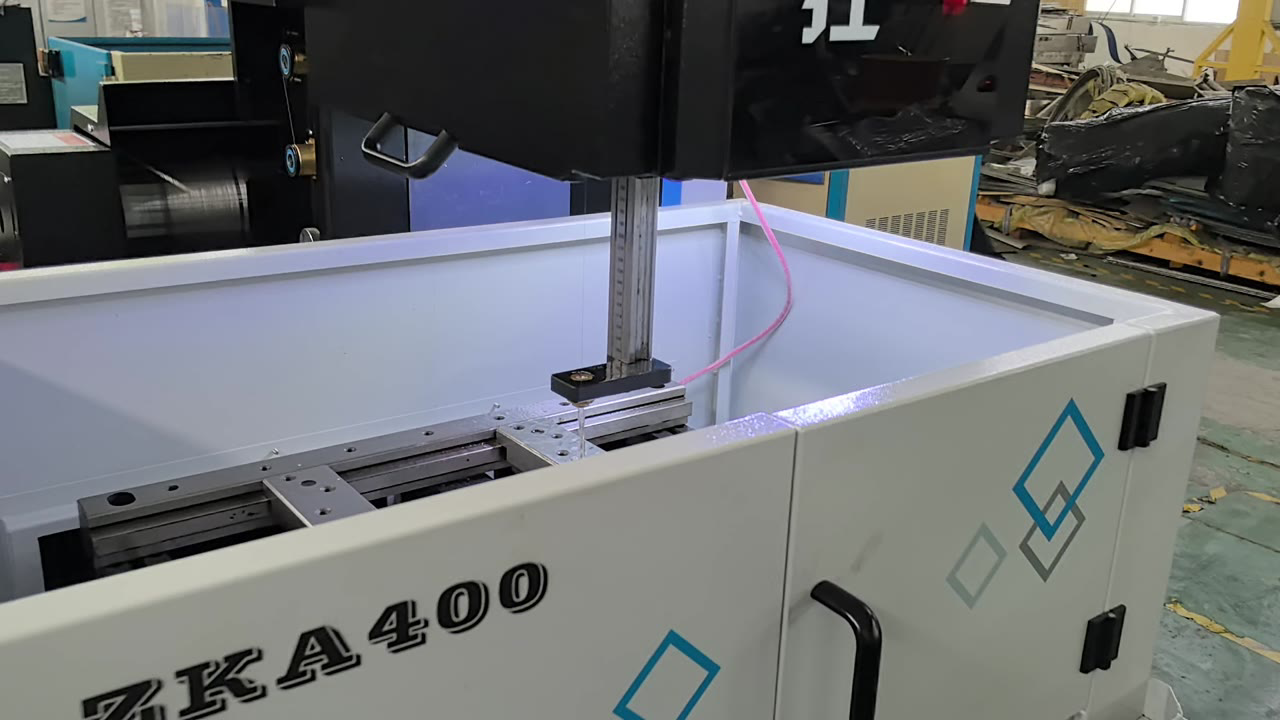
不用听介绍,看两处:一看电机铭牌与驱动型号,二看低速走丝时有没有明显顿挫。也可以直接要求带件试切,切一个圆弧和一个尖角,对比轮廓误差。
常见问题
问:伺服中走丝比步进机型贵,值不值?
答:看加工量和对精度稳定性的要求。批量件、连续加工、精度要求严的活,伺服带来的稳定性更划算。
问:老步进机能不能改伺服?
答:涉及驱动、电机与电控配合,建议按具体机型评估,不要只看电机能不能装上去。
厂家与承接
苏州智凯数控技术有限公司位于江苏苏州吴中区临湖镇浦兴路 288 号,有 5000 ㎡ 生产基地、装配区 2300 ㎡、20 个装配工位、30t 行车;国家高新技术企业,ISO9001 质量管理体系认证(29525Q05227R0S,范围「数控机床及配件的生产」),主营中走丝线切割机床等电加工设备。标准机型 5–7 个工作日发货,定制机型按配置以合同约定为准。
把你的材质、厚度、最大工件尺寸与重量、精度要求、加工量写在评论区,我按工况给一份配置参考。