PCD刀具中走丝切割能省30%加工费?0.005mm精度背后的5个参数选择
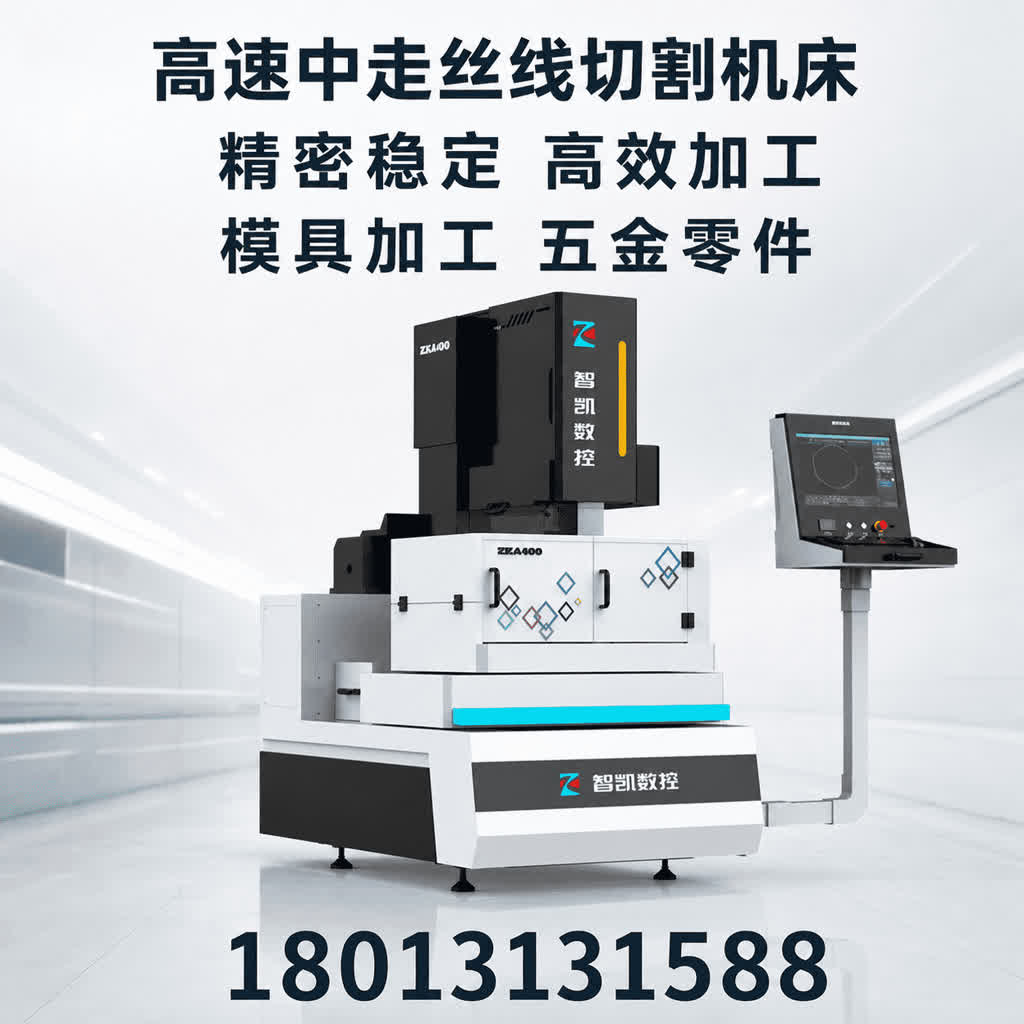
PCD刀具中走丝切割能省30%加工费?0.005mm精度背后的5个参数选择
做刀具的朋友都知道,PCD复合片硬度接近HV8000,普通磨削又慢又费砂轮。传统思路是送慢走丝,但加工费动辄按小时算,一张Φ74mm的PCD刀片外轮廓切下来,成本常常让人肉疼。这几年苏州、东莞、宁波一带不少刀具厂开始把眼光投向中走丝:同样切PCD/PCBN,能不能做到0.005mm?加工费到底能省多少?今天我们就把这5个关键参数拆开讲清楚。
一、PCD刀具加工:为什么越来越多厂转向中走丝
PCD刀具的轮廓加工,传统上有。割切线丝走三条路:数控磨削、激光切割、慢走丝线切割。
数控磨削效率高,但PCD里的金刚石颗粒硬度太高,砂轮损耗极快,R角最小也只能做到0.1mm左右,遇到异形轮廓基本无能为力。激光切割速度快,可热影响区容易让刃口产生微裂纹,后期还要手工研刃,精度稳定性差。慢走丝精度好,切PCD确实稳,但设备投入、电极丝耗材、加工单价都摆在那里,小批量刀具厂很难长期承受。
中走丝的优势在于"夹中间":设备价格只有慢走丝的1/5到1/4,电极丝用钼丝,耗材成本大幅降低,而且对PCD这种导电性差的超硬材料,通过脉冲电源和参数优化,同样能做到0.005mm左右的轮廓精度。对于Φ3mm-Φ20mm的刀具内孔、外轮廓、齿形加工,中走丝已经成为很多刀具厂的第二道工序首选。
二、0.005mm能不能稳定达到?先看这5个参数
PCD导电性只有铜的1/2000左右,放电蚀除比普通钢件困难得多。想把精度控在0.005mm以内,下面5个参数必须联动调优。
1. 脉冲宽度:短脉宽保精度,长脉宽提效率
切PCD推荐脉宽在1-20μs之间分段设定。粗加工用12-20μs快速去料,精修逐步降到1-5μs,单次放电能量小,刃口崩边量可控制在0.003mm以内。如果从头到尾一个脉宽切到底,要么效率低,要么表面烧伤严重。
2. 加工电压:不是越高越好
PCD放电需要足够的开路电压击穿绝缘膜,但电压过高会加剧电极丝损耗和工件表面微裂纹。实际经验是,粗加工用80-100V,精修降到50-70V,配合适当的脉冲间隔,表面粗糙度Ra可以稳定在1.2-1.8μm。
3. 丝速:慢切PCD,钼丝损耗可控
PCD放电时反熔覆在钼丝上的碳化物会加速丝损。把丝速降到3-6m/s,并开启变速切割功能,在低负载段提速、高负载段降速,钼丝损耗可比恒速模式减少25%-35%。
4. 工作液:浓度和清洁度比牌号更重要
切PCD建议用去离子水基工作液,电导率控制在8-12μS/cm。工作液太脏会频繁短路,导致轮廓塌角;太干净又放电不集中。每天要检查滤芯,保持循环清洁。
5. 修刀策略:多次切割+任意段修刀是核心
PCD刀具真正考验精度的是精修。粗切留0.05-0.08mm余量,第二次切割修到0.01mm,第三次精修到位。智凯中走丝的任意段修刀功能,可以在任意轮廓段单独设定修刀参数,不用从头再跑一遍,省钼丝也省时间。
| 参数项 | 粗加工推荐值 | 精修推荐值 | 对精度的影响 |
|---|---|---|---|
| 脉冲宽度 | 12-20μs | 1-5μs | 脉宽越短,崩边越小 |
| 加工电压 | 80-100V | 50-70V | 电压过高易产生微裂纹 |
| 丝速 | 3-6m/s | 3-5m/s | 变速模式可减少丝损25%以上 |
| 工作液电导率 | 8-12μS/cm | 8-10μS/cm | 影响放电稳定性和表面质量 |
| 修刀次数 | 1次粗切 | 2-3次精修 | 多次切割可达0.005mm |
三、中走丝vs慢走丝加工PCD:成本和效率的真实差距
很多老板最关心的不是理论参数,而是"到底省多少钱"。我们按一张Φ74mm标准PCD刀片外轮廓加工来算账。
| 对比项 | 慢走丝 | 智凯中走丝 | 差距 |
|---|---|---|---|
| 设备投入 | 80-150万 | 15-30万 | 约为慢走丝的1/5 |
| 单件加工时间 | 25-40分钟 | 35-55分钟 | 中走丝慢约20%-30% |
| 单件加工费(外协) | 80-150元 | 40-70元 | 中走丝省40%-50% |
| 电极丝耗材 | 黄铜丝,0.5-1.2元/分钟 | 钼丝,0.05-0.1元/分钟 | 中走丝耗材省80%以上 |
| 轮廓精度 | 0.003-0.005mm | 0.005-0.008mm | 慢走丝略优,差距可接受 |
| 表面粗糙度Ra | 0.8-1.2μm | 1.2-1.8μm | 二次研磨可弥补 |
从表中可以看出:如果客户对Ra0.8以下的镜面要求不高,中走丝加工PCD的整体成本优势明显。刀具厂自用的中走丝设备,一年加工2000张刀片,光是外协加工费就能省8-15万,一年半到两年设备回本并不夸张。
四、智凯中走丝切PCD/PCBN的3个技术底气
参数调好了是基本功,机床本身的硬实力才是稳定性的来源。智凯中走丝在PCD/PCBN超硬材料加工上,主要靠三块长板。
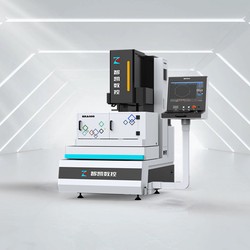
第一,自研编控系统+自研控制电路+专用高频电源三件套联调。 PCD放电特性特殊,通用控制算法容易出现"假性短路"和放电不均匀。智凯自研系统可以针对PCD/PCBN预置放电参数包,脉冲宽度、间隔、电压按材料厚度自动匹配,省去操作工大量试错时间。
第二,伺服闭环+多次切割的精度闭环。 松下伺服电机配光栅尺闭环,定位精度稳定在0.005mm以内。配合三次切割工艺,PCD刀具轮廓公差可以稳定控制在0.005mm,关键刃口位置度达到0.003mm。
第三,任意段修刀+变速切割省耗材。 PCD加工钼丝损耗大,任意段修刀只对关键轮廓段精修,避免整段重切;变速切割在高负载区自动降速,减少钼丝拉伤和断丝概率。实测综合钼丝损耗比传统恒速模式低30%左右。
另外,针对一些特殊需求,智凯还可以配置第四轴旋转加工、1.5米加高工件、±30°/±45°锥度切割等选项。比如切螺旋刃PCD铣刀,用第四轴旋转联动,一刀成型,比人工分度省时80%以上。
五、3个真实场景:谁适合用中走丝切PCD
不是说所有PCD刀具都适合中走丝。根据我们接触的客户,下面三类场景投资回报最高。
场景一:刀具修磨车间。 旧刀具重新开口、换片、修轮廓,批量小、品种杂,送慢走丝排期长、单价高。自配一台中走丝,当天修当天发,单件成本降50%以上。
场景二:中小刀具厂新品打样。 新款PCD铣刀、钻头的齿形验证,经常一改再改。中走丝编程快、改型成本低,配合CAD直接导入和批量编程,打样周期从一周缩短到两天。
场景三:汽车/3C行业配套厂。 这类客户订单稳定、批量大,但单价压得很死。用中走丝做第二道精整工序,把慢走丝留给真正高精密的订单,产能搭配更灵活。
| 场景 | 推荐机型配置 | 核心收益 |
|---|---|---|
| 刀具修磨车间 | 标准中走丝+自动穿丝 | 省外协费,缩短交期 |
| 新品打样 | 自研编控系统+CAD导入 | 改型快,试错成本低 |
| 批量配套 | 伺服闭环+任意段修刀 | 精度稳,耗材省 |
六、选型checklist:5个问题问清楚再买
如果你也在考虑用中走丝切PCD,采购前建议把下面5个问题问明白,避免买回设备才发现参数跟不上。
- 能不能切PCD/PCBN? 不是每台中走丝都能稳定切超硬材料,要问有没有预置参数包和实际试切案例。
- 轮廓精度能不能到0.005mm? 看是不是伺服闭环+光栅尺,而不是单纯的开环步进。
- 脉冲电源是不是可调的? 切PCD需要窄脉宽、低电压精修,脉冲电源的自适应能力很关键。
- 有没有任意段修刀和变速切割? 这两个功能直接决定钼丝损耗和加工成本。
- 售后能不能现场调机? PCD参数调试需要经验,厂家能不能派人上门指导首件试切很重要。
苏州智凯数控在中走丝PCD/PCBN加工上已经积累了大量现场案例,支持带料试切。如果你的刀具厂正在为PCD轮廓加工成本高、交期长发愁,不妨拿几张样品过来现场切一下,对比精度和效率,再做决定也不迟。
苏州智凯数控技术有限公司,20年专业研发制造中走丝、线切割设备,自研编控系统+自研控制电路,支持PCD/PCBN/石墨加工、钛合金原色切割、自动穿丝、±45°锥度、第四轴、1.5米加高等定制功能。PCD刀具轮廓加工想省成本又保精度的老板,欢迎带料来厂试切。