

自动穿丝气压的设定:丝径、间隙与季节变化
自动穿丝的气压不是设一。用直一值数的次一上着照次就完事的数。丝径换了要重设,导向件磨损了要重设,连季节变化都会影响。气压偏低,丝送到一半停住;气压偏高,丝在出口打折。自动穿丝气压要按丝径、间隙和现场条件三处对,不能照着上一次的数值一直用。
一、气压在穿丝里干什么
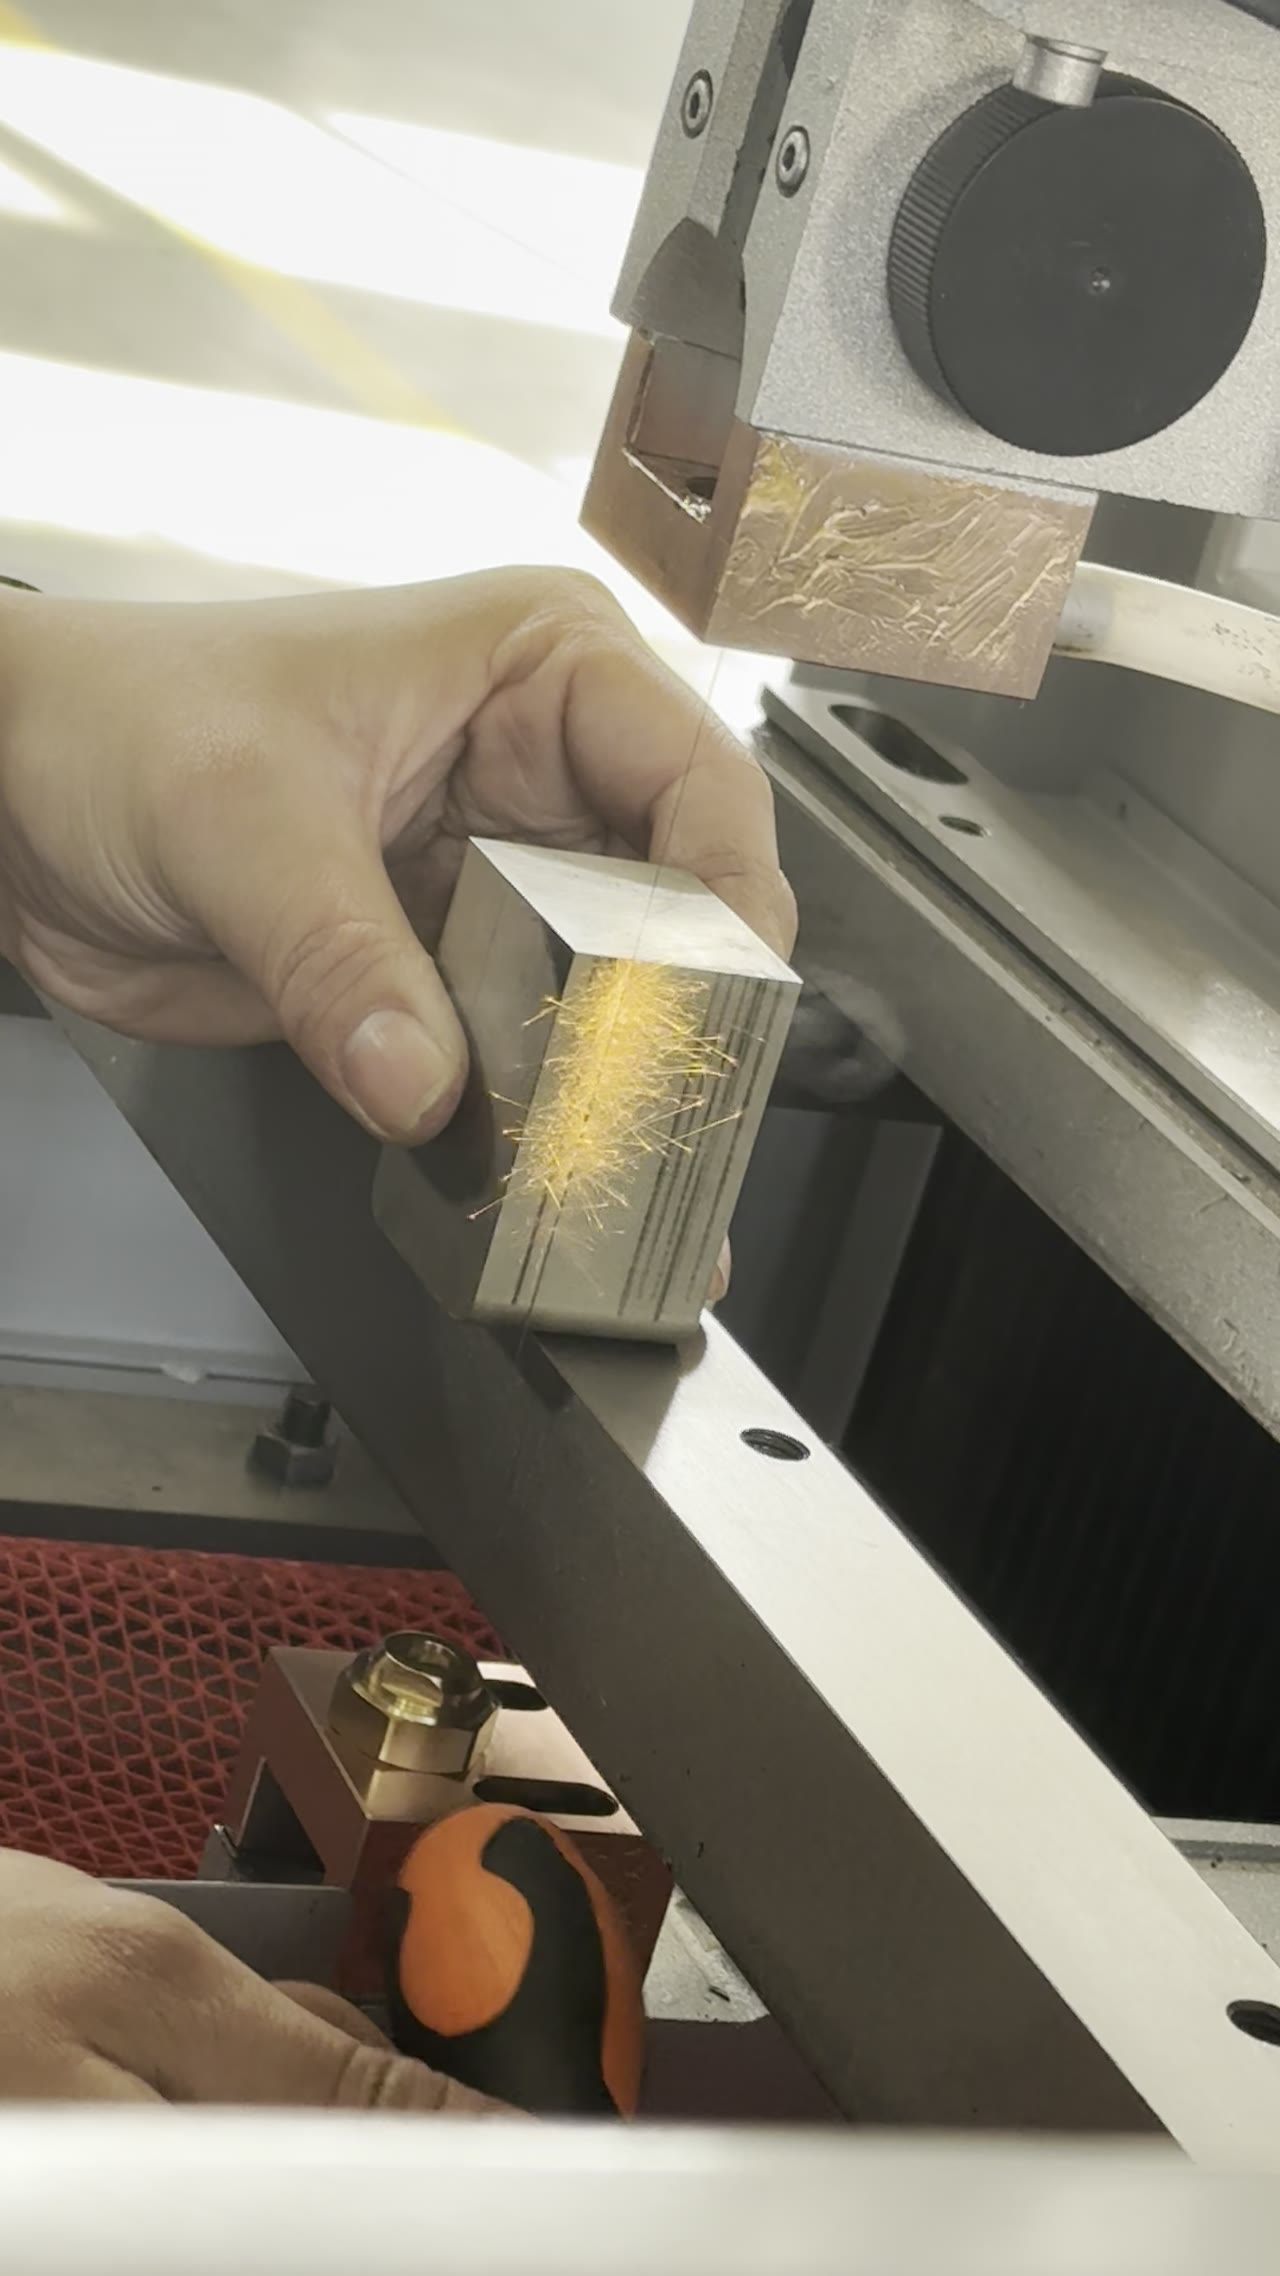
先弄清作用。穿丝时气流负责把丝头送过上下导向之间的间隙,同时把丝扶正。气压不足,丝走到中途失去推力就停;气压过高,丝被吹弯,到了出口反而打折。自动穿丝气压的合适值,是让丝匀速通过、不摆不折的那个区间,不是一个越大越好的数。
二、按丝径给值
区间要靠丝径定。丝径粗,质量大,需要的气压高一些;丝径细,刚性差,气压偏高就会被吹弯。换丝径必须重设气压,这一步在换丝频繁的车间容易被漏掉,表现是换完丝第一支就穿不过去。气压的设定表,应该按丝径分行写清楚。
三、导向间隙与磨损
丝径对了,还要看间隙。导向块内孔磨损后间隙变大,同样的气压下丝在通道里会摆,射流也扶不住;间隙过小,丝通过时摩擦大,气压得往上加才推得动。这两头都会让原来的气压值失效。导向件到周期就换,不要靠加气压去补间隙。
四、季节与气源
硬件正常,还要看气源。冬天管路里的水汽凝结,气压表读数会飘;夏天车间温度高,气路密封件老化快,压力损失增加。做法是每天开机看一次气压表,气源加装干燥过滤,管路接头定期查漏。自动穿丝气压不稳,很多时候不是设定错,是气源本身在变。

五、失败怎么定位
最后是定位。穿丝失败时先看气压表读数,再看丝头是否平齐,最后看射流是否正对下导向。三项分开查,能很快分清是气压、丝头还是水路的问题。气压这一项,只要每天看一眼表,多数问题在发生之前就能发现,不必等到穿丝报警才动手。
常见问题
问:气压值有没有标准答案?
没有。按丝径和机型定,厂家给的是起始值,实际要按现场穿丝表现微调,换丝径必须重设。
问:为什么换完丝就穿不过去?
多数是气压没跟着丝径改,或者丝头剪得不平。先重设气压,再查剪丝刀。
问:气压表读数正常但还是失败?
读数正常不代表流量够。查管路有没有漏、过滤器有没有堵,再看导向间隙是否已经放大。
按三处对一遍:先弄清气压要解决什么,再按丝径给值,然后查导向间隙,最后把气源和季节因素算进去。自动穿丝气压设对了,穿丝这件事就少一半麻烦。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。
上一篇: 放电加工机铜电极的用法:形状、损耗与清角




