

穿孔机进给速度的把握:电流、排渣与声音
穿孔机的进给速度不是越快越好,也不是越慢越稳。进给快,电极端面压得紧,短路频繁,反而更慢;进给慢,电极在一点上停留过久,入口被扩大。穿孔机进给速度要跟电流、排渣、声音三处对,靠听和看就能判断得八九不离十。
一、进给与放系关的电电的关系
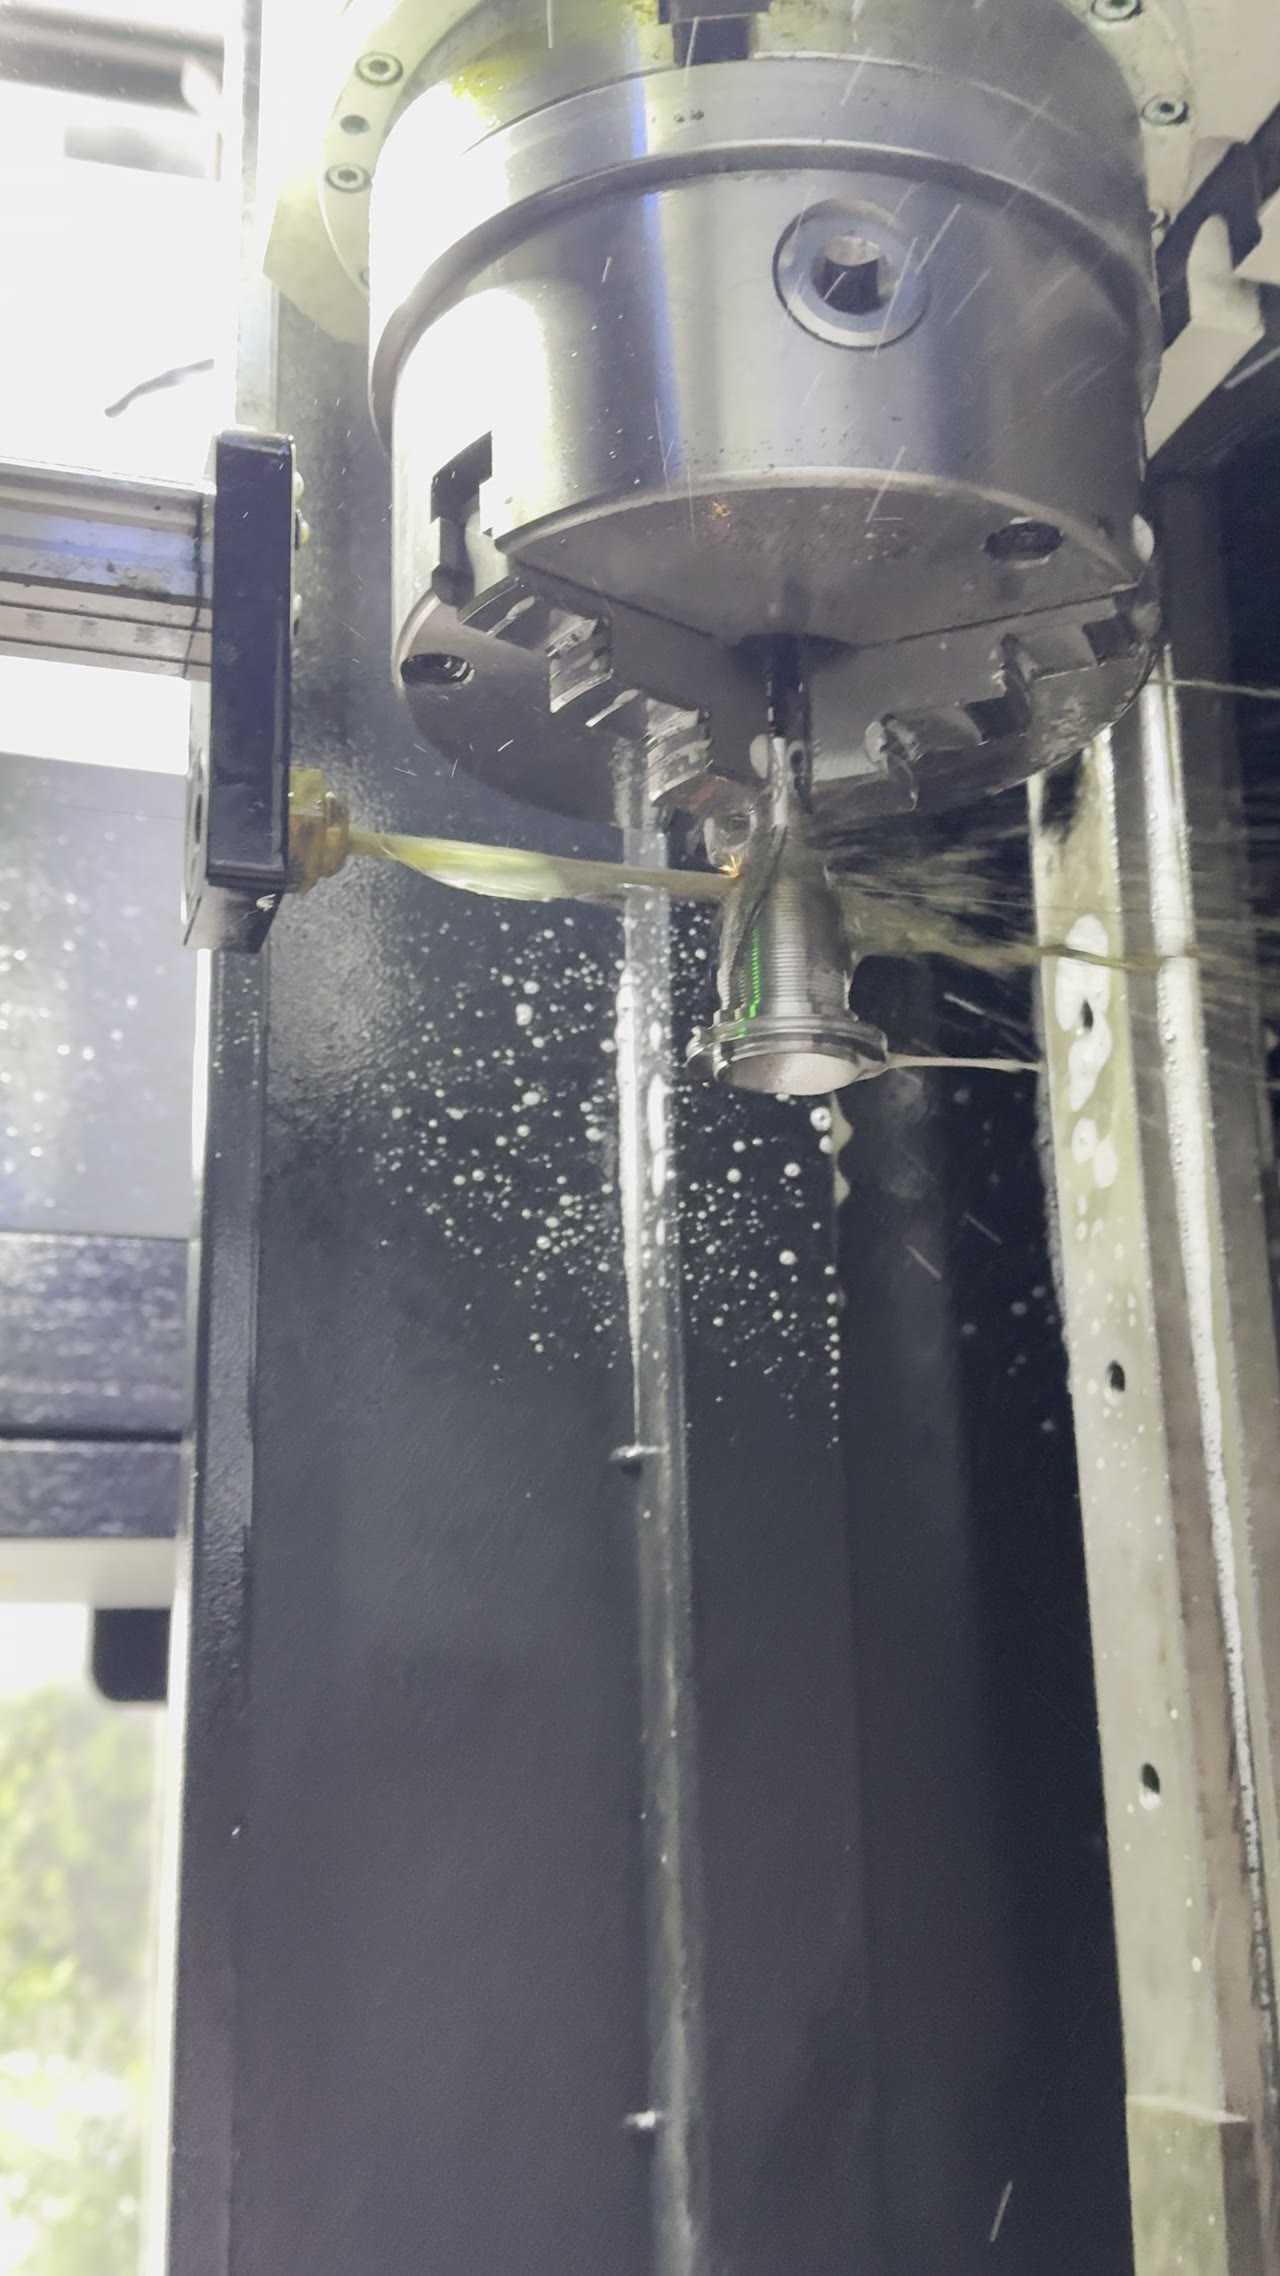
先理清关系。进给是让电极管靠近工件,放电是让材料被蚀除,两者要同步。进给超过蚀除速度,电极压到工件上,间隙消失,短路保护频繁动作,实际去除率反而下降;进给低于蚀除速度,间隙过大,放电不稳定。穿孔机进给速度的合理区间,就在这两者平衡的位置。
二、按电流配进给
区间要靠电流定。电流大,单次蚀除量大,进给可以快一些;电流小,蚀除慢,进给要跟着降。做法是先定电流,再调进给到放电连续但不短路的位置。进给速度和电流是一对参数,只动其中一个,另一个必然失衡,表现是忽快忽慢。
三、排渣决定上限
电流配好,还要看排渣。孔越深,渣往上走的距离越长,排渣不顺时进给必须放慢,否则渣在孔底堆积,二次放电,电极损耗加快。判断办法是看排出的水:水清、渣粒均匀,说明排渣跟得上;水发黑、有粗渣断续排出,说明进给快了。穿孔机进给速度的上限,是排渣给的。
四、听声音看电流表
排渣正常,用声音复核。放电声连续、均匀,说明间隙稳定;出现断续的爆鸣,是进给快了;声音发闷、电流表指针下掉,是进给慢了或间隙被渣堵住。这两项不用仪器,现场就能判断,比盯着进给表上的数字更可靠。进给调得对不对,听一分钟就知道。
五、不同材料的差别
最后是材料差异。普通钢、淬火钢、硬质合金、不锈钢的蚀除速度差别很大,同一套进给参数不能通用。换材料先降进给试切一小段,看排渣和声音,再逐步往上加。进给要为每种材料单独记一组值,攒下来就是车间的工艺底稿。
常见问题
问:进给越快效率越高吗?
不是。进给超过蚀除速度会频繁短路,实际去除率下降,电极损耗还增加。
问:怎么判断进给合适?
放电声连续均匀、电流表指针平稳、排出的水清且渣粒均匀,三项同时满足就是合适。
问:深孔为什么要放慢进给?
排屑路径变长,渣容易积在孔底。放慢进给给排渣留时间,比加电流更有效。

按三处对一遍:先用电流定基准,再把进给调到放电连续,然后按排渣情况定上限,接着用声音和电流表复核,最后为每种材料单独记值。穿孔机进给速度这件事,靠的是听和看,不是靠表上的数字。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。
上一篇: 慢走丝锥度切割的实现:丝架、补偿与冲水




