

放电加工机铜电极的用法:形状、损耗与清角
铜电极是放电加。乱越调越会只调工里用得很多的一类,能铣出复杂形状,损耗也相对低。但铜软、易变形、导热快,用法和石墨不一样。放电加工机铜电极要用好,得把形状设计、损耗补偿、清角处理这三件事分开做,混在一起调只会越调越乱。
一、铜与石墨怎么分工
先说分工。铜电极适合精细部位、薄壁、需要较低表面粗糙度的地方,损耗低、棱边保持得好;石墨适合大面积粗加工,去除率高、电极本身好铣。一套模具常的做法是石墨开粗、铜电极修光,两套电极各有各的余量。分工清楚,后面的参数才好定。
二、电极形状与减薄
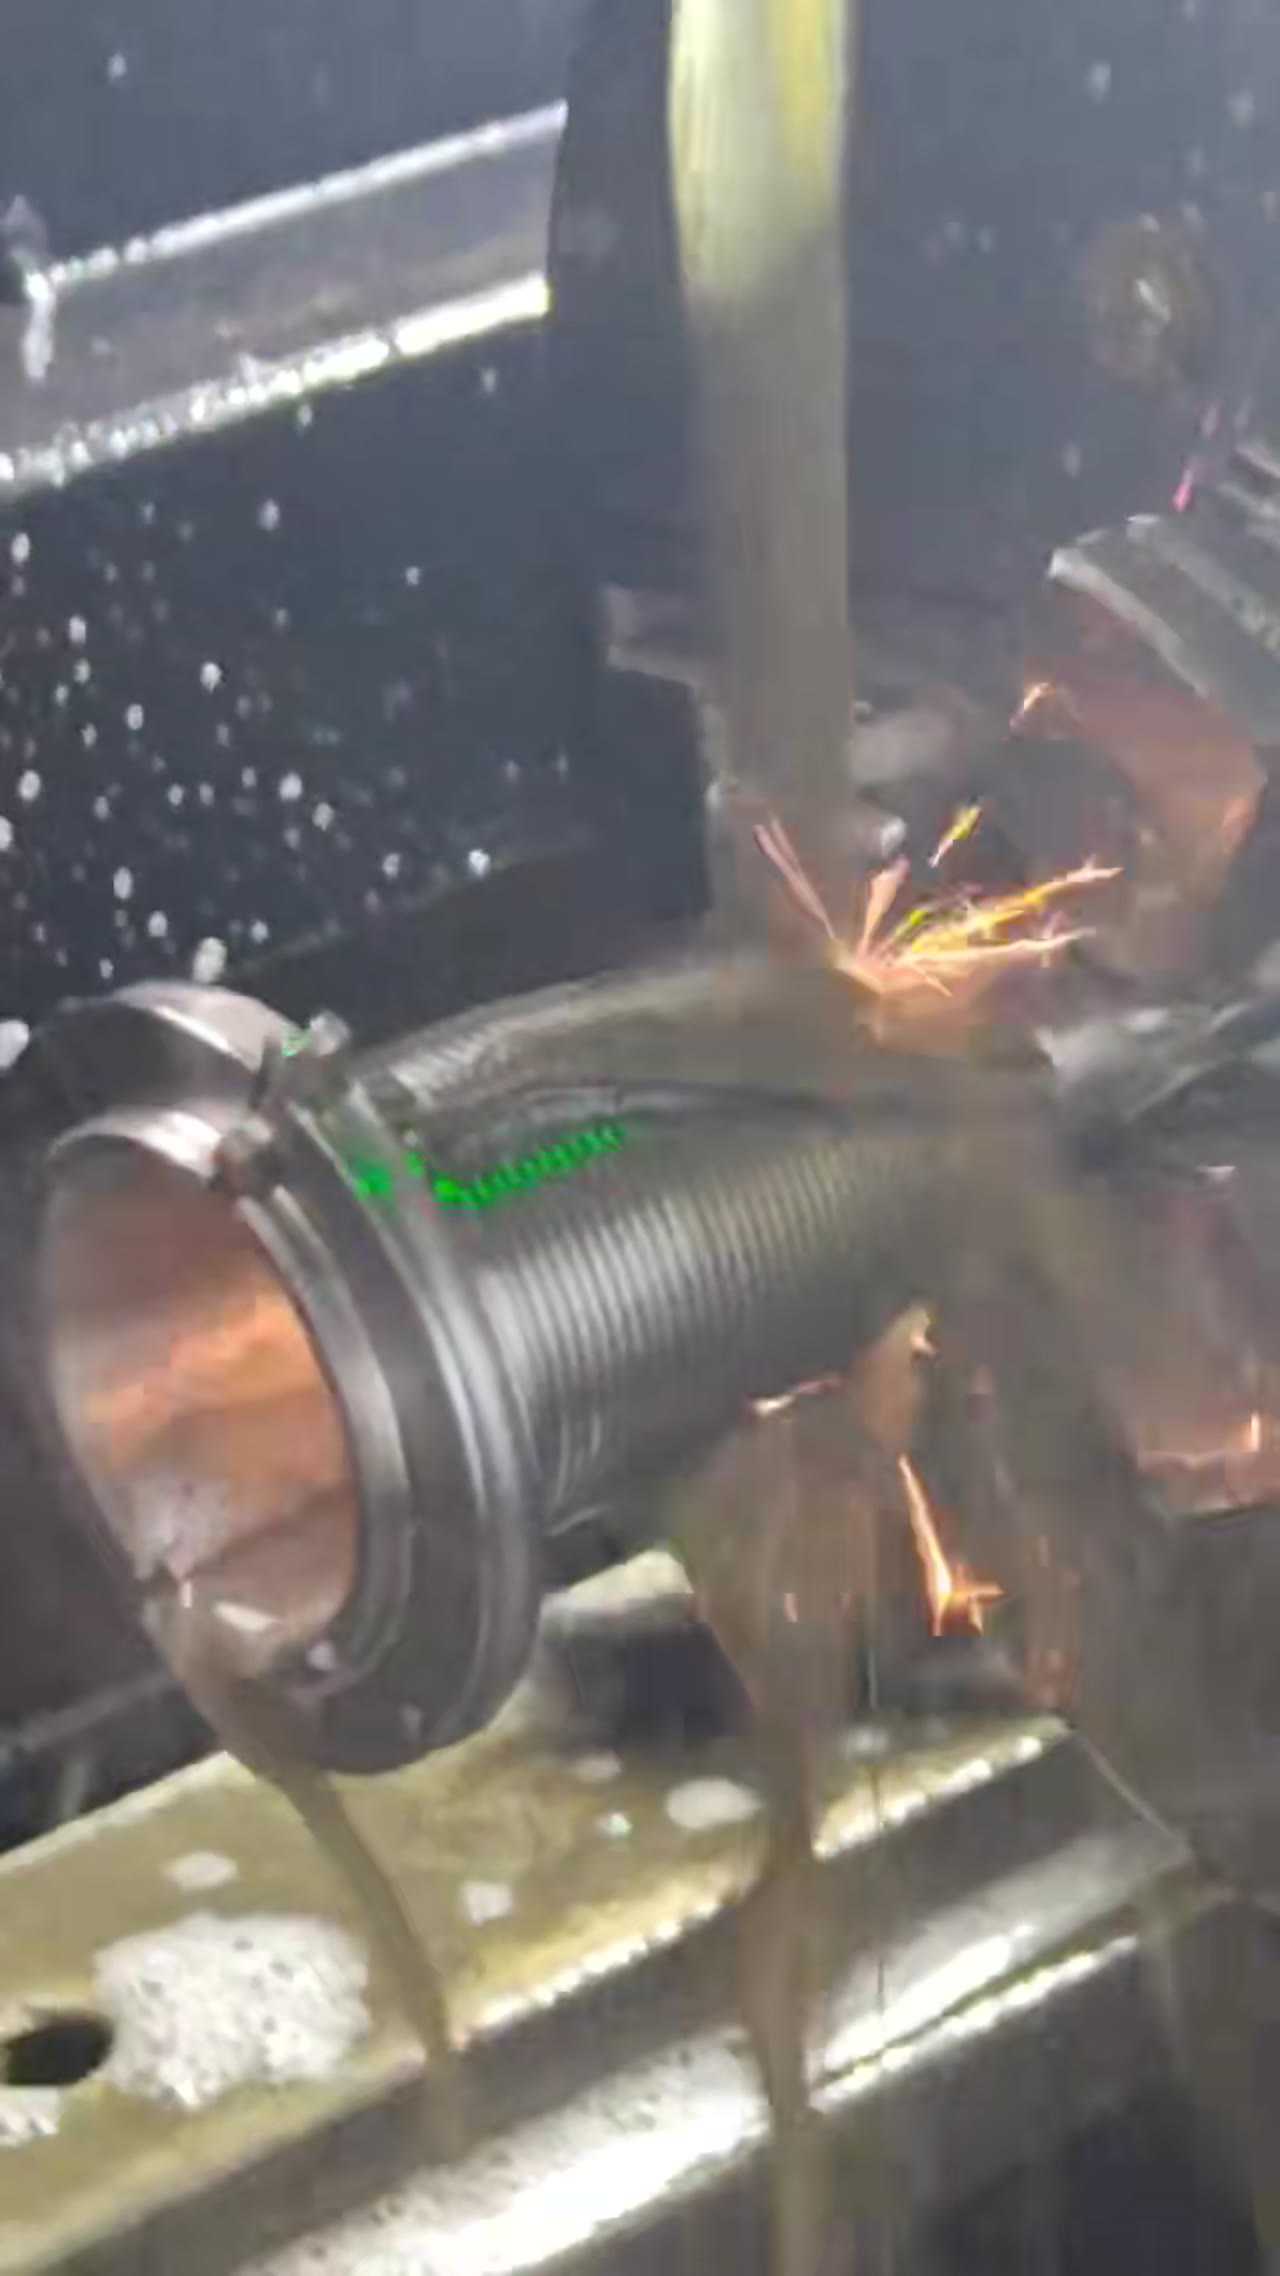
分工定了,看形状。铜电极的尖角容易损耗,直角铣到底反而在放电时先塌,所以清角部位要把棱边减薄,靠放电把角修出来;薄壁部位要留加强筋,防止加工中变形。铜电极的形状设计,本质是替放电过程留出损耗的余量,留得够不够,切一件就知道。
三、损耗与补偿
形状定好,算损耗。铜电极的损耗比石墨低,但不是没有,粗加工段端面损耗明显,精加工段棱边损耗明显。做法是按粗精两段分别记损耗率,端面用长度补偿,棱边靠多备电极。铜电极的补偿值,要用试切件量出来,不能按经验套。
四、清角与电流
补偿算好,处理清角。清角部位的火花间隙比平面小,同样条件下放电更集中,角部容易被啃掉一块。做法是清角段单独降一档电流,缩短单次放电时间,让角部逐层修出来。铜电极在清角时的表现比石墨稳,但也经不起大电流长时间冲。
五、装夹与找正
最后是装夹。铜电极软,夹紧力过大会压出印子,装夹面要垫铜皮或专用夹具;找正时用表打电极基准面,不要打毛坯面。电极装好之后复核一次垂直度,斜了就会在工件上加工出斜壁。放电加工机铜电极的精度,一半在电极本身,一半在装夹。
常见问题
问:铜电极能代替石墨做粗加工吗?
能,但去除率低、电极成本高。大面积粗加工用石墨更划算,铜电极留给精细部位。
问:铜电极损耗大是什么原因?
先查极性和电流,再看冲油是否到位。棱边损耗集中在清角段,降一档电流通常有效。
问:薄壁铜电极怎么防变形?
留加强筋、降低夹紧力、粗加工分段去量。变形后再修,尺寸很难回到原位。
把三件事排开:先定铜与石墨的分工,再按放电余量设计电极形状,然后用试切件算损耗补偿,接着清角段单独降电流,最后把装夹找正做稳。放电加工机铜电极的用法,理顺了就是一套可复用的规矩。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。
下一篇: 自动穿丝气压的设定:丝径、间隙与季节变化




