

放电加工机深腔加工的排渣:抬刀、冲油与电极
深腔加工的难点不。面后在排而反数参在能不能蚀除,而在渣能不能排出去。腔越深,渣往上走的路径越长,积在底部就二次放电,表面出麻点、电极损耗加快,严重时直接积碳拉弧。放电加工机深腔要处理的是抬刀、冲油和电极结构这三处,参数反而排在后面。
一、深腔难在排渣
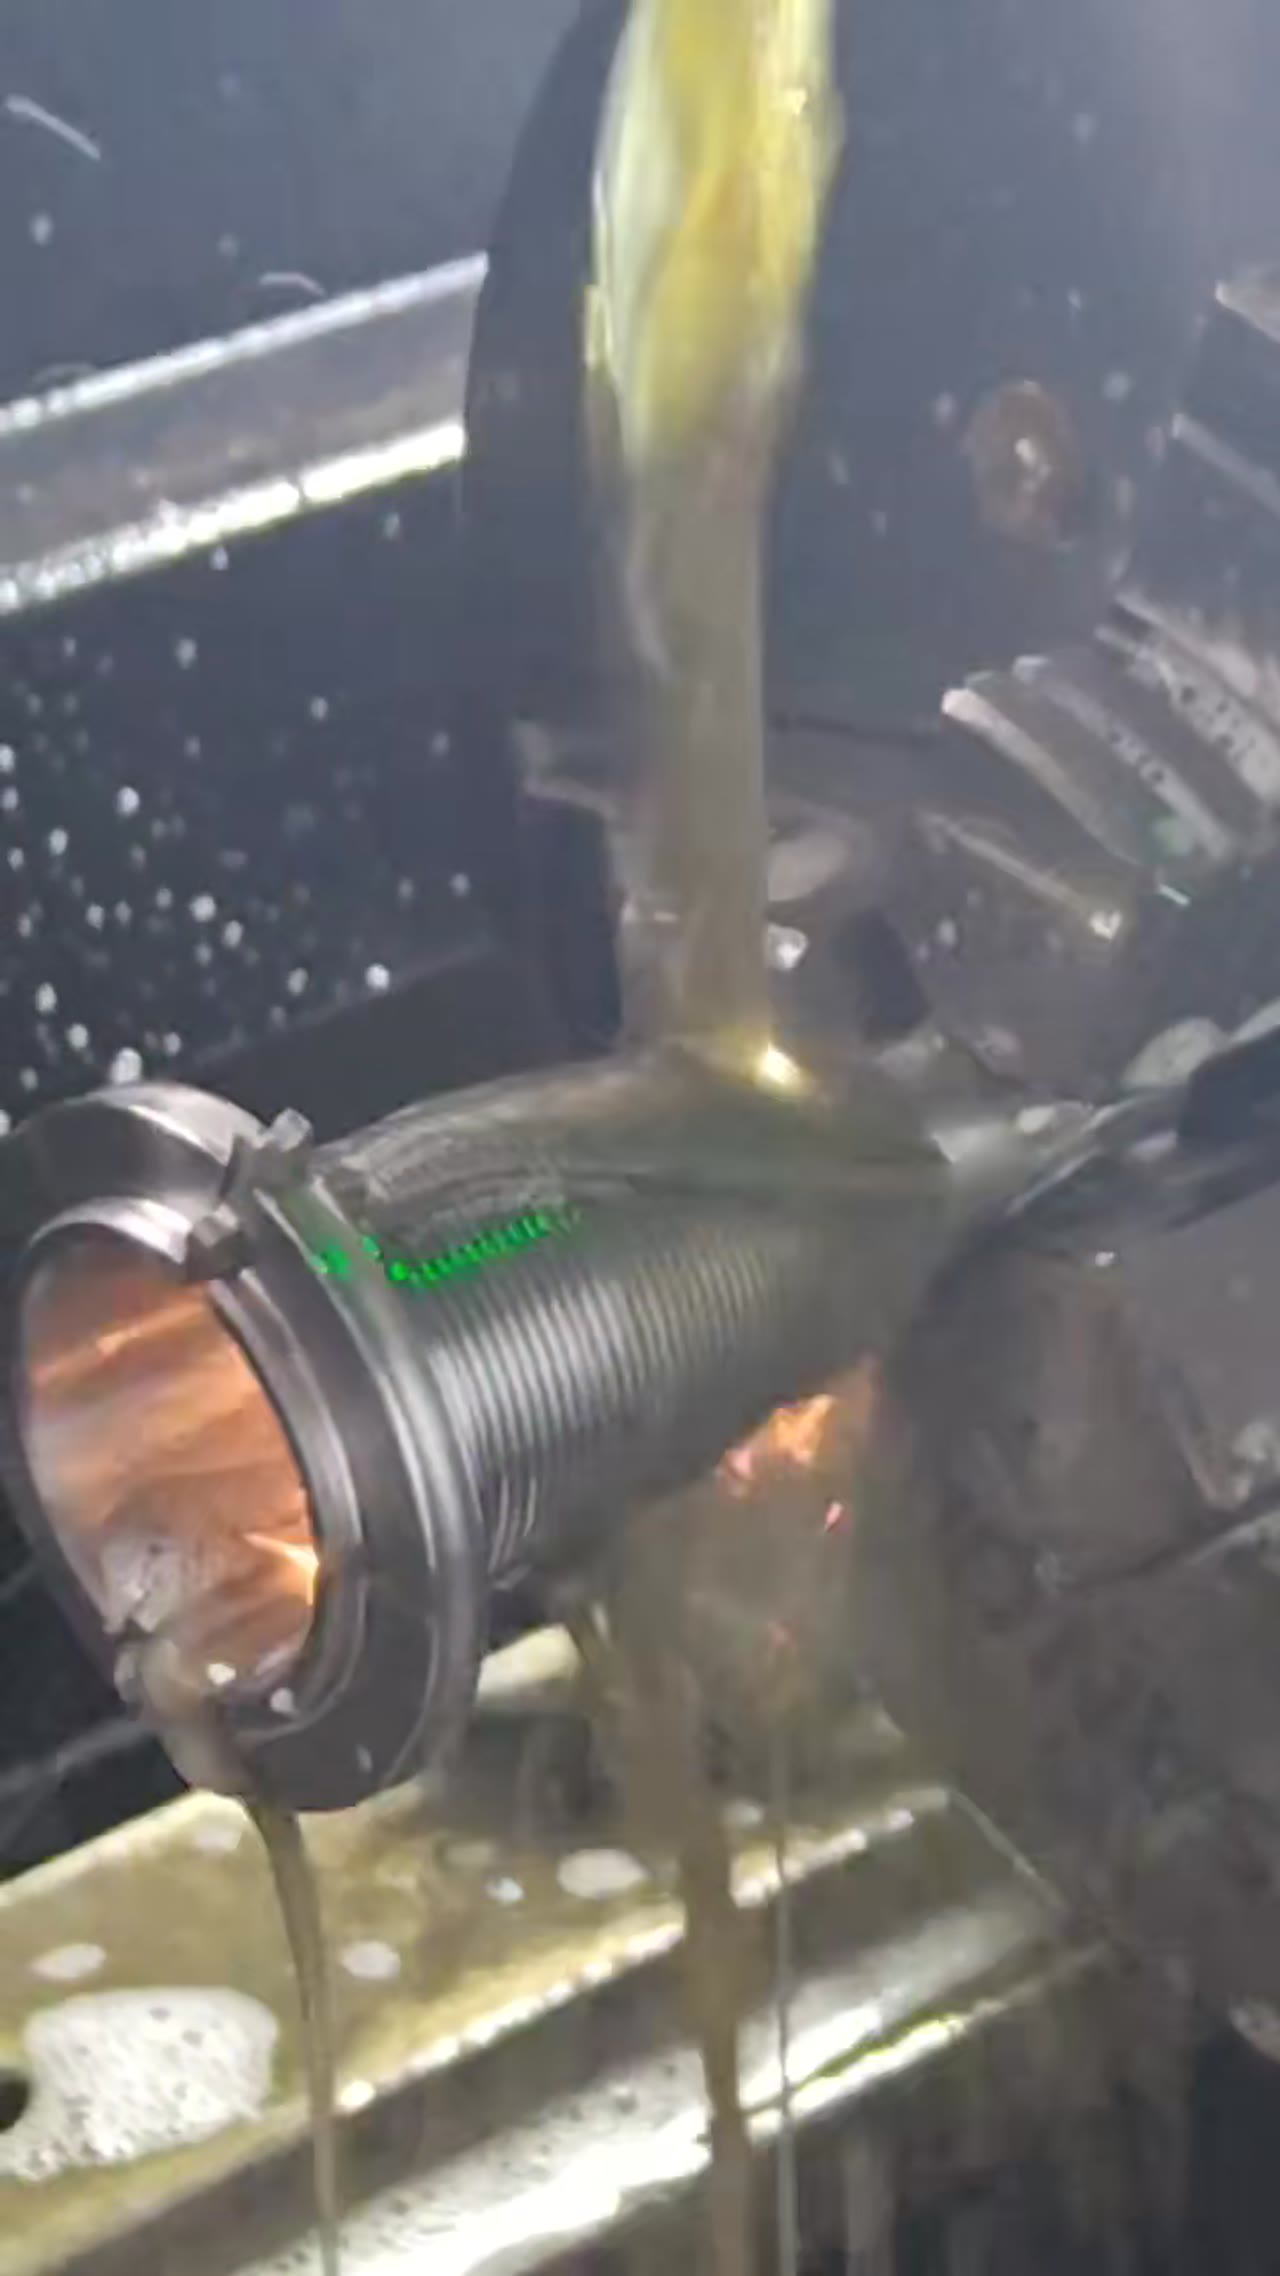
先把难点说准。深腔的截面积不一定大,但深度大,工作液在腔底的置换速度慢,渣粒悬浮在底部,抬刀不到位就带不走。表现出来是加工到一定深度后速度明显下降、声音变闷、表面出现黑点。放电加工机深腔的第一件事,是承认排渣是瓶颈。
二、抬刀的高度与频率
既然瓶颈在排渣,抬刀就是主要手段。抬刀高度要够把电极抬出腔底一段距离,让工作液把渣冲走;频率要够,深度越大抬得越勤。抬得太少,渣排不干净;抬得太高,有效加工时间被压缩。深腔的抬刀,是按深度动态调的,不是固定值。
三、冲油的方向与通路
抬刀之外,冲油要给出通路。深腔加工常见做法是电极上开冲油孔,让工作液从电极内部进入腔底,再从四周返回,形成循环;没有冲油孔时,靠电极与腔壁的间隙回油,间隙太小就排不动。冲油方向要对准腔底,不要对着腔壁,否则渣被冲到角落更难排。
四、电极的截面与排气
冲油通了,还要看电极本身。电极截面积大,腔底的回油空间就小,渣排不出去;做法是在电极上开排渣槽或减薄非工作部位,给液流留通道。深腔加工还会产生气,气体聚集在腔顶同样影响放电,电极上的排气槽要通到腔外。

五、分段加工与验收
最后是分段。深腔一次加工到底,排渣条件会越来越差,中途停下来让工作液循环一段时间,再继续往下走,往往比一路硬顶更快。验收看三处:腔底有没有积碳黑点、侧壁粗糙度是否均匀、电极实际损耗是否与预估一致。放电加工机深腔的稳定,靠的是排渣条件一直没断。
常见问题
问:深腔加工速度突然变慢,是什么原因?
多数是排渣不畅。先加抬刀频率和冲油流量,再看电极有没有开排渣槽。
问:一定要在电极上开冲油孔吗?
深腔建议开。没有冲油孔时只能靠间隙回油,深度一大就排不动。
问:积碳拉弧怎么处理?
立即停机清理腔底和电极,降低电流重新起弧。硬顶着继续加工会把工件和电极一起烧坏。
把三处排开:先承认排渣是瓶颈,再把抬刀按深度调勤,然后给冲油一条从腔底返回的通路,接着在电极上留排渣和排气空间,最后分段加工并三处验收。放电加工机深腔的活,排渣不断,速度才稳。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。
上一篇: 穿孔机进给速度的把握:电流、排渣与声音
下一篇: 自动穿丝报警的排查顺序:气压、水嘴与导向




