

中走丝粗糙度的分级:一遍成型与多次修切
粗糙度不是一个孤。吃通数参套一望指立指标,它由切割次数、单次余量和放电能量共同决定。想一遍切到很细,代价是慢和断丝风险;想多切几遍,就要在余量分配上做文章。中走丝粗糙度要按分级来做,把目标定在哪一级,工艺就按哪一级配,不要指望一套参数通吃。
一、先明确级等标目目标等级
第一步是把目标说清楚。图纸标 。据依比配有Ra,就要换算成可执行的切割次数和单次余量;图纸只写光洁,就要问清后续有没有磨削或抛光。中走丝粗糙度的分级,一般是粗割、第一次修切、第二次修切三档,档数越多表面越细,时间也越长。目标定了,工艺才有配比依据。
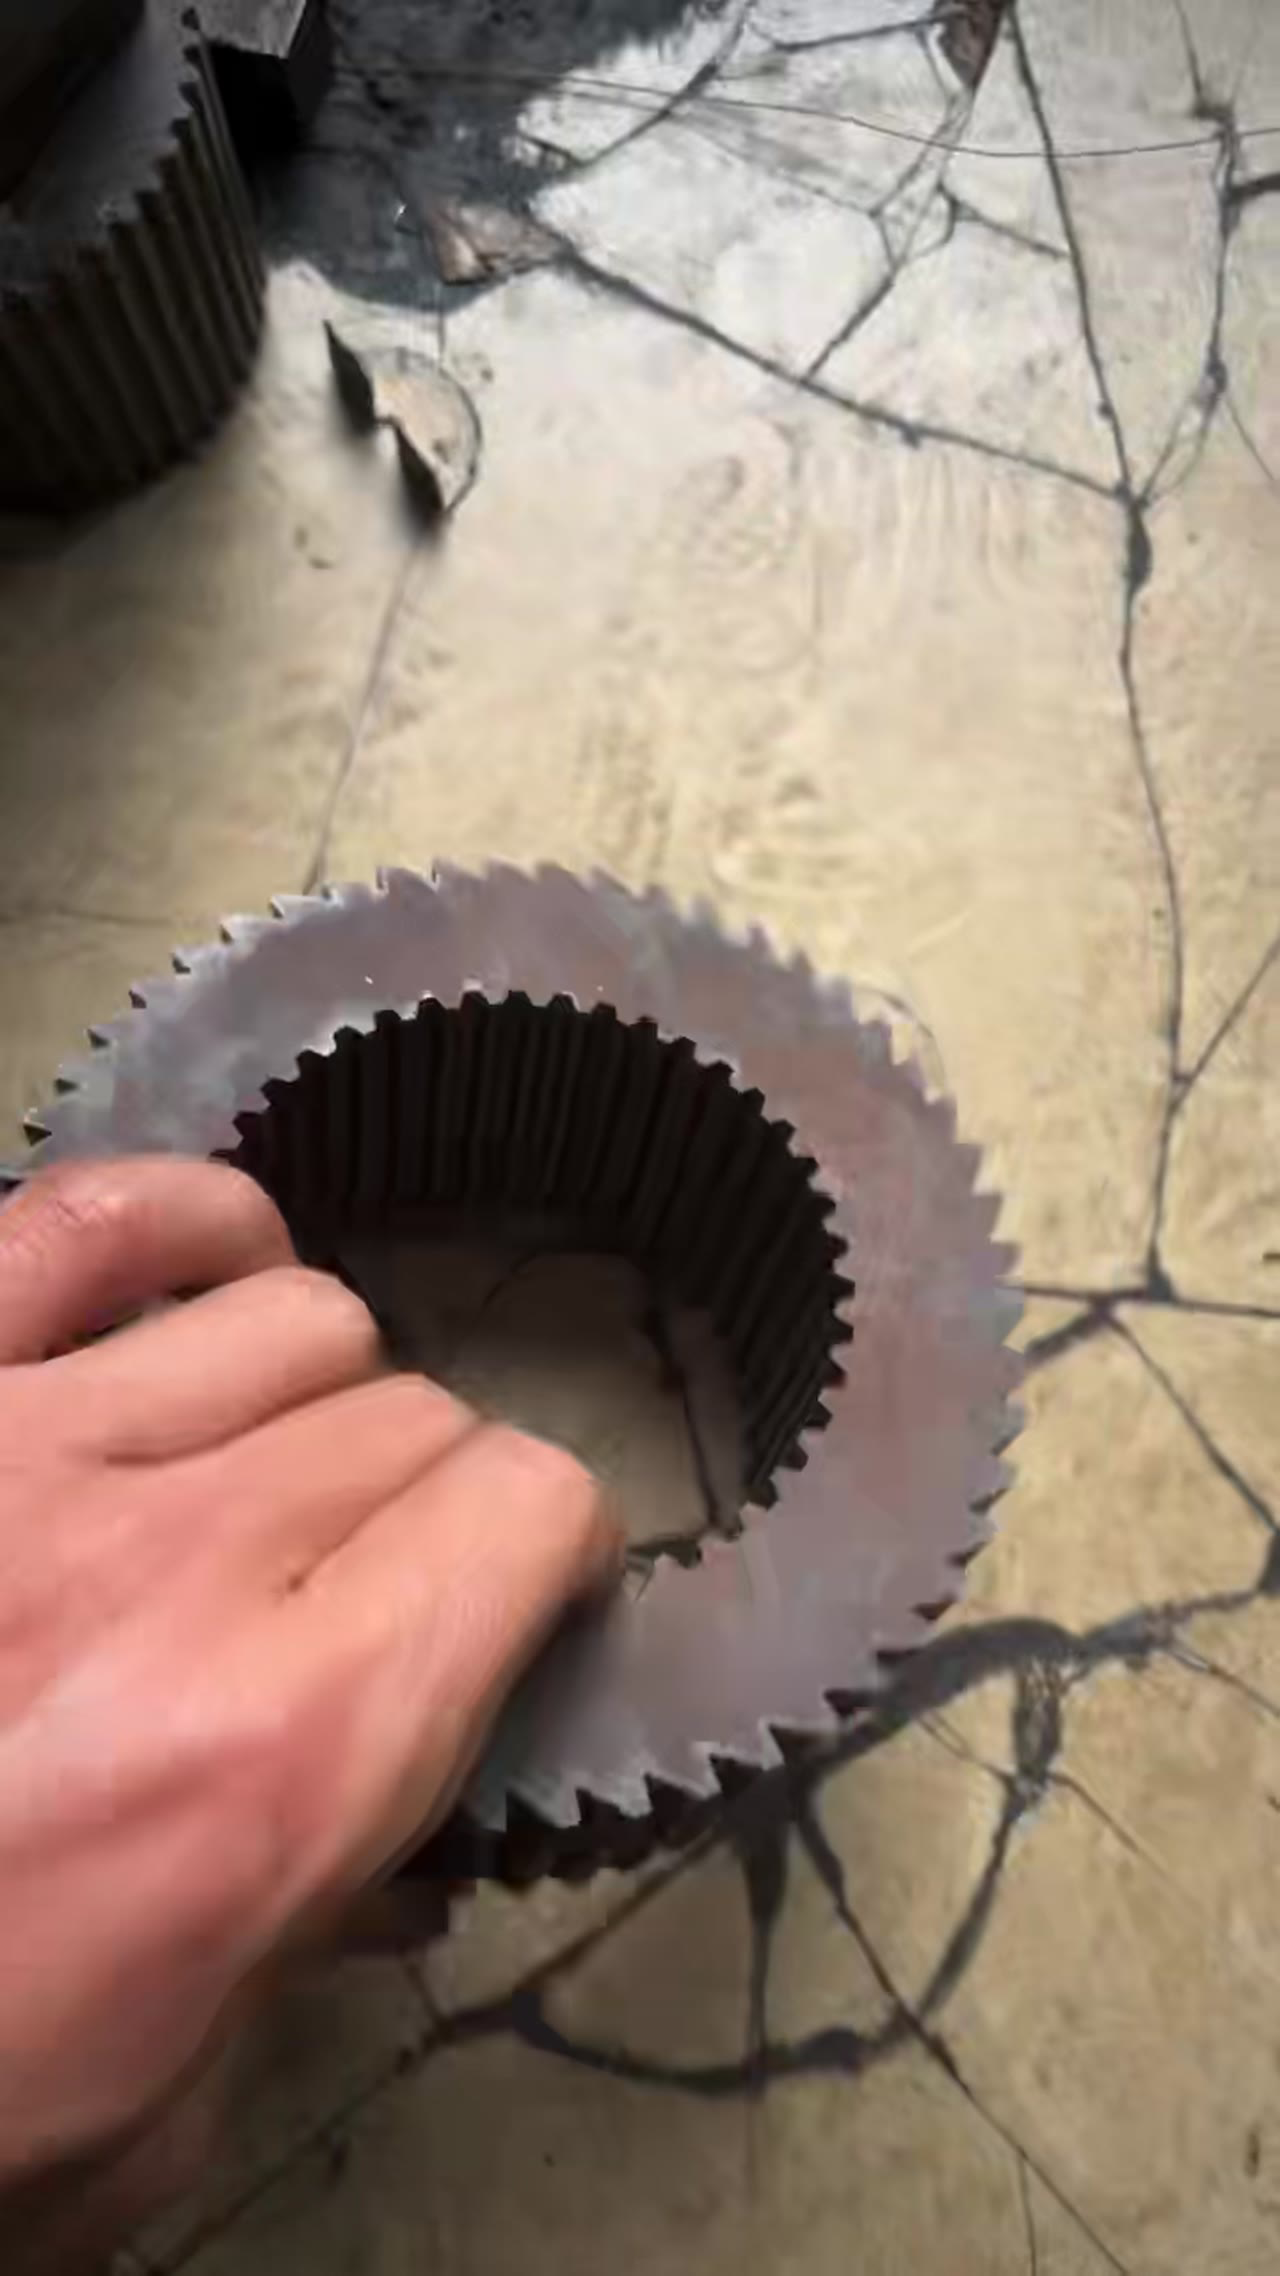
二、粗割决定基础
分级之后,第一刀是粗割。粗割的任务是去量,表面差一点无妨,但余量要留够,让后面的修切有料可切。粗割余量留少了,修切切不到变质层,表面看着细,实际底下还是粗割的组织;留多了,修切次数要增加,断丝风险跟着上升。粗糙度的底子,是粗割这一刀定的。
三、修切的余量分配
粗割完成,进入修切。第一次修切去掉粗割留下的变质层,余量偏大;第二次修切只切很小的量,把表面做细。两次之间的余量要递减,递减太快,第二次切不动;递减太慢,等于多切一遍。分配的原则是让每一次都切得动、又都切得到该切的那一层。
四、参数与丝的状态
余量分配好,参数要跟着改。修切段的峰值电流要降,脉宽要收短,丝速可以略降,让放电更均匀;张力和丝速要稳,丝一摆,切面就出波纹。中走丝粗糙度上不去,很多时候不是参数不够细,而是丝在切缝里没稳住,细参数也做不出细表面。
五、怎么验和怎么记
最后是验收。表面粗糙度按图纸要求的位置测,避开入口和出口;同一件多测几个点取平均,记录量具和测量方向。把每次的切割次数、余量、参数和实测值记在一起,半年下来就是自己的工艺表。这件事靠的是分级执行和记录迭代。
常见问题
问:一遍能切到 Ra0.8 吗?
看材质和厚度,多数情况需要两次以上修切。一遍切到很细,断丝风险和工时都会上去。
问:修切次数越多越好吗?
不是。到一定程度收益很小,还多一次断丝机会。按图纸要求定档数,够用就停。
问:表面有波纹是什么原因?
多数是张力不足或丝速不稳,丝在切缝里摆动。先稳住丝的状态,再谈参数细化。
把分级走一遍:先定目标等级,再用粗割打底并留够余量,然后按递减原则分配修切余量,接着把修切段参数和丝的状态配平,最后按位置测、按批次记。中走丝粗糙度是分出来的,不是调出来的。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。
下一篇: 慢走丝锥度切割的实现:丝架、补偿与冲水




