中走丝AR免打表是不是智商税?传统打表15分钟 vs AR打表2分钟,3个月省出1台机床钱
中走丝AR免打表是不是智商税?传统打表15分钟 vs AR打表2分钟,3个月省出1台机床钱
做模具加工的老板和师傅们,十有八九都被「打表找正」这件事折腾。怪奇不都去进时小半过。一块工件装到工作台上,先是磁表座吸牢、百分表轻轻贴上、手动摇丝杠来回看偏差,再是一点一点敲、调、再敲……一套动作下来,熟练的老师傅也得15到20分钟。要是碰上形状不规则、基准面不好找的活,半小时进去都不奇怪。
这几年市面。税商智是不是底到它上出现了「AR免打表」的说法,有的说就是噱头,有的说真能省时间。今天我们就拿传统打表和AR免打表做一组真实场景下的时间账和成本账,看完你就知道它到底是不是智商税。
一、传统打表:省不了的人工与时间黑洞
传统打表找正的核心逻辑并不复杂:用百分表或千分表检测工件基准面与机床坐标轴的平行度、垂直度,然后靠人工敲击、垫铜皮来调整,直到误差达到可接受范围。听起来没什么高科技,但对操作者的手感、耐心和熟练度要求极高。
以一个普通冲裁模镶块的装夹为例,整个过程大致可以分为以下几个步骤:
| 步骤 | 传统打表 | AR免打表 |
|---|---|---|
| 清洁工作台与工件底面 | 2分钟 | 2分钟 |
| 磁表座安装、表头找正 | 3分钟 | 0 |
| 手动摇表、读偏差 | 5分钟 | 0 |
| 敲打工件调整、反复复检 | 6-10分钟 | 约1分钟 |
| 最终确认并锁定夹具 | 2分钟 | 1分钟 |
| 合计 | 18-22分钟 | 4-5分钟 |
从上表可以看出,传统打表平均需要18到22分钟,而AR免打表只需4到5分钟。两者的差距并不是「省一点点」,而是4到5倍的效率差。换句话说,原来装夹找正这个环节本身,就是一个容易被忽视的时间黑洞。
而且这个黑洞还有一个特点:它不会因为机床变贵而自动消失。如果你买了一台30万的中走丝,但每天仍旧要花20分钟在打表上,那这笔钱花得就有点亏。
二、AR免打表到底靠什么省时间?
AR免打表并不是简单地把百分表换成了摄像头,它其实是把「人工测量+人工修正」的两步工作,合并成了「系统自动识别+一键补偿」的一步工作。
具体而言,AR免打表通常基于摄像头或视觉传感器,对工件边缘、基准孔、已加工特征进行识别,由数控系统计算出工件相对于机床坐标系的偏移角和偏移量,然后在程序里自动进行坐标旋转和补偿。操作者只需要把工件大致摆正、夹紧,剩下的交给系统。
这里的关键点有两个:
第一,识别的精度要够。市面上一些便宜的方案,视觉识别误差在0.05mm甚至0.1mm,找出来的基准就不够稳。真正可用的一套AR免打表系统,识别精度通常要控制在0.005mm以内,最好还能与伺服闭环系统联动,确保补偿后的实际位置与程序坐标一致。
第二,补偿速度要快。识别只是第一步,关键是系统能不能在几秒钟内完成坐标旋转、G代码适配,并直接开始加工。如果识别之后还要手动改程序、手动输参数,那省的时间就大打折扣。
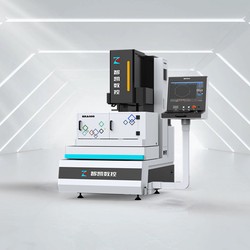
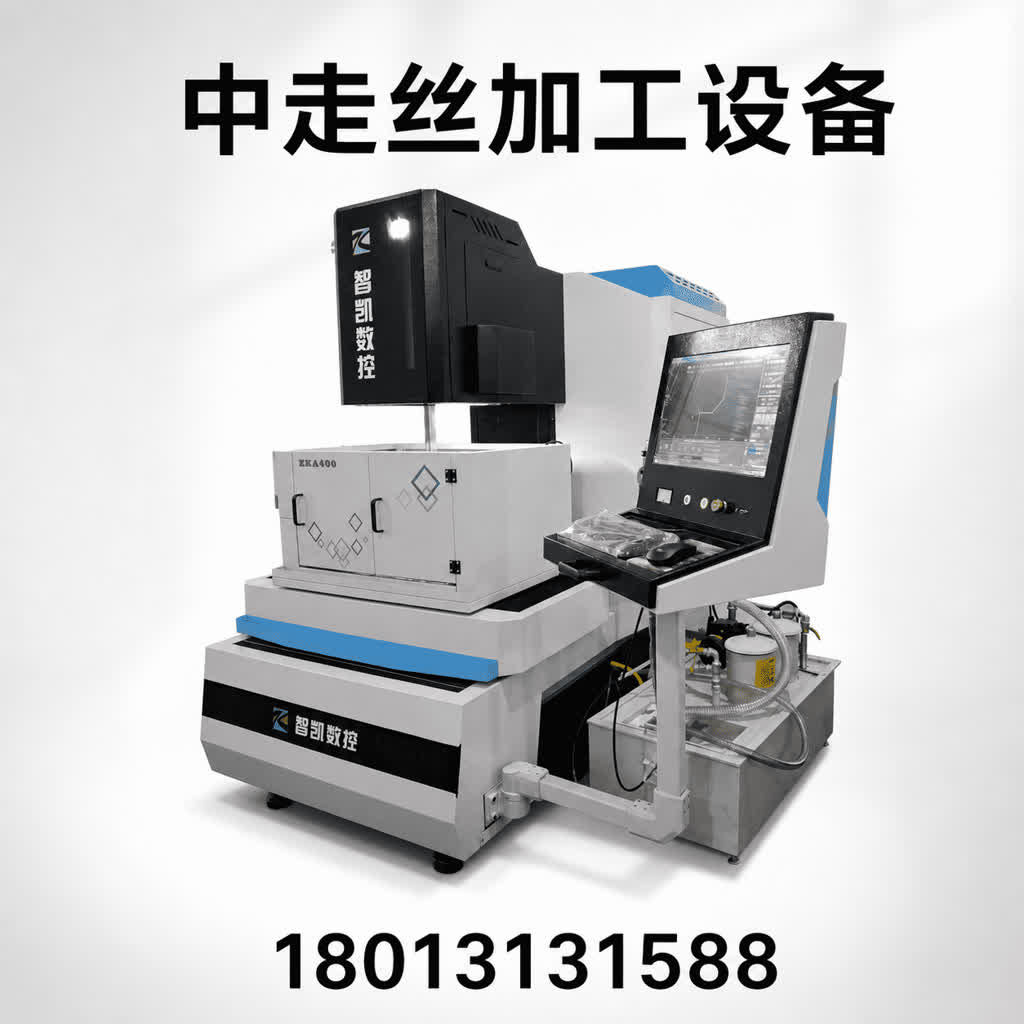
智凯中走丝的AR免打表功能,是与自研编控系统、自研控制电路一起联调的。视觉识别完成后,系统自动写入补偿值,不需要人工计算坐标旋转,也不需要修改原始G代码,真正做到「夹紧即加工」。
三、3个月省出1台机床钱?算一笔真实的产能账
我们以一个中小型模具加工厂为例,来算一下AR免打表带来的实际收益。
假设该厂有3台中走丝,每班每台机床每天需要装夹找正6次,每天两班倒。传统打表平均每次18分钟,AR免打表平均每次4分钟。一年按300个工作日计算:
| 项目 | 传统打表 | AR免打表 |
|---|---|---|
| 单台单班装夹次数 | 6次 | 6次 |
| 单次装夹时间 | 18分钟 | 4分钟 |
| 单台单日装夹总时间 | 216分钟 | 48分钟 |
| 3台单日装夹总时间 | 648分钟 | 144分钟 |
| 3台一年装夹总时间 | 1944小时 | 432小时 |
| 一年节省机床工时 | 1512小时 | — |
这1512小时是什么概念?相当于3台机床每年多出来大约一台半机床的有效加工时间。如果按中走丝每小时150元的加工费来折算,一年就是226800元的额外产能。
再换个算法:如果厂里师傅的小时人工成本按40元算,那一年省下来的人工工时成本也超过6万元。对于一台配置AR免打表功能、整体拥有成本合理的中走丝来说,这部分收益大概在3到6个月内就能覆盖功能溢价。
所以「3个月省出1台机床钱」这个说法,放在高频装夹的模具加工场景里,并不是夸张,而是可以一笔一笔算出来的。
四、AR免打表适合哪些加工场景?
并不是所有的活都需要AR免打表。对于一些简单方块料、基准面规矩的活,传统打表其实也很快。真正体现价值的,是以下三类场景:
1. 异形工件、无规则基准
比如手机中板模具、拉伸模镶块、汽车内饰模具的异形轮廓,基准孔位置分散,传统打表要反复换表架、换基准。AR免打表可以直接识别多个边缘特征,一次完成坐标补偿。
2. 批量小件、频繁换装
一个托盘上装十几个小件,每件都要单独找正,传统方式光是装夹就能占到总工时的三分之一。AR免打表配合批量编程和自动穿丝,可以显著压缩换活时间,一人看多台机床成为可能。
3. 二次装夹、修刀衔接
多次切割工艺里,粗切之后需要拆丝、翻面或重新装夹。如果每次都要重新打表,精度一致性很难保证。AR免打表可以保留上次基准数据,结合Z轴记忆功能,快速恢复到同一坐标系,减少误差累积。
五、选AR免打表,不能只看快不快
快是一方面,稳才是根本。AR免打表如果识别不准、补偿不稳,省下来的时间最后都会以返工为代价补回去。所以选购时要注意三个细节:
第一,看识别精度是否匹配你的加工精度要求。切模具镶块Ra1.5、精度0.01mm的活,识别误差最好控制在0.005mm以内。
第二,看补偿流程是否真正自动化。有的系统号称免打表,实际上只是给出了一个参考线,操作者还是要手动敲、手动调。这种半自动方案省不了多少时间。
第三,看系统是否支持多基准、多工件同时识别。批量加工时,一次识别多个工件坐标的能力,能进一步放大效率收益。
智凯中走丝的AR免打表模块,与自研编控系统、伺服闭环、Z轴记忆、自动穿丝、批量编程等功能是原生联动的。对复杂模具、批量小件、多次切割等场景,能够做到夹紧后一键进入加工,不需要在机外反复调试。
六、结语:不是智商税,但也不是万能药
AR免打表不是智商税,它的价值可以用时间和成本算清楚。但它也不是万能药,如果你的加工对象80%都是规矩方块料,装夹找正本来就很快,那它的边际收益就没那么明显。
真正适合上AR免打表的,是那些装夹找正占用工时多、异形件多、换活频繁、对一致性要求高的工厂。把省下来的时间拿去多接活、多产出,才是这套功能最划算的地方。
如果你正在考虑中走丝升级,不妨先把厂里每天的装夹找正时间统计一下。也许算完账你会发现,AR免打表带来的收益,远比想象中更大。