

中走丝和快走丝的区别
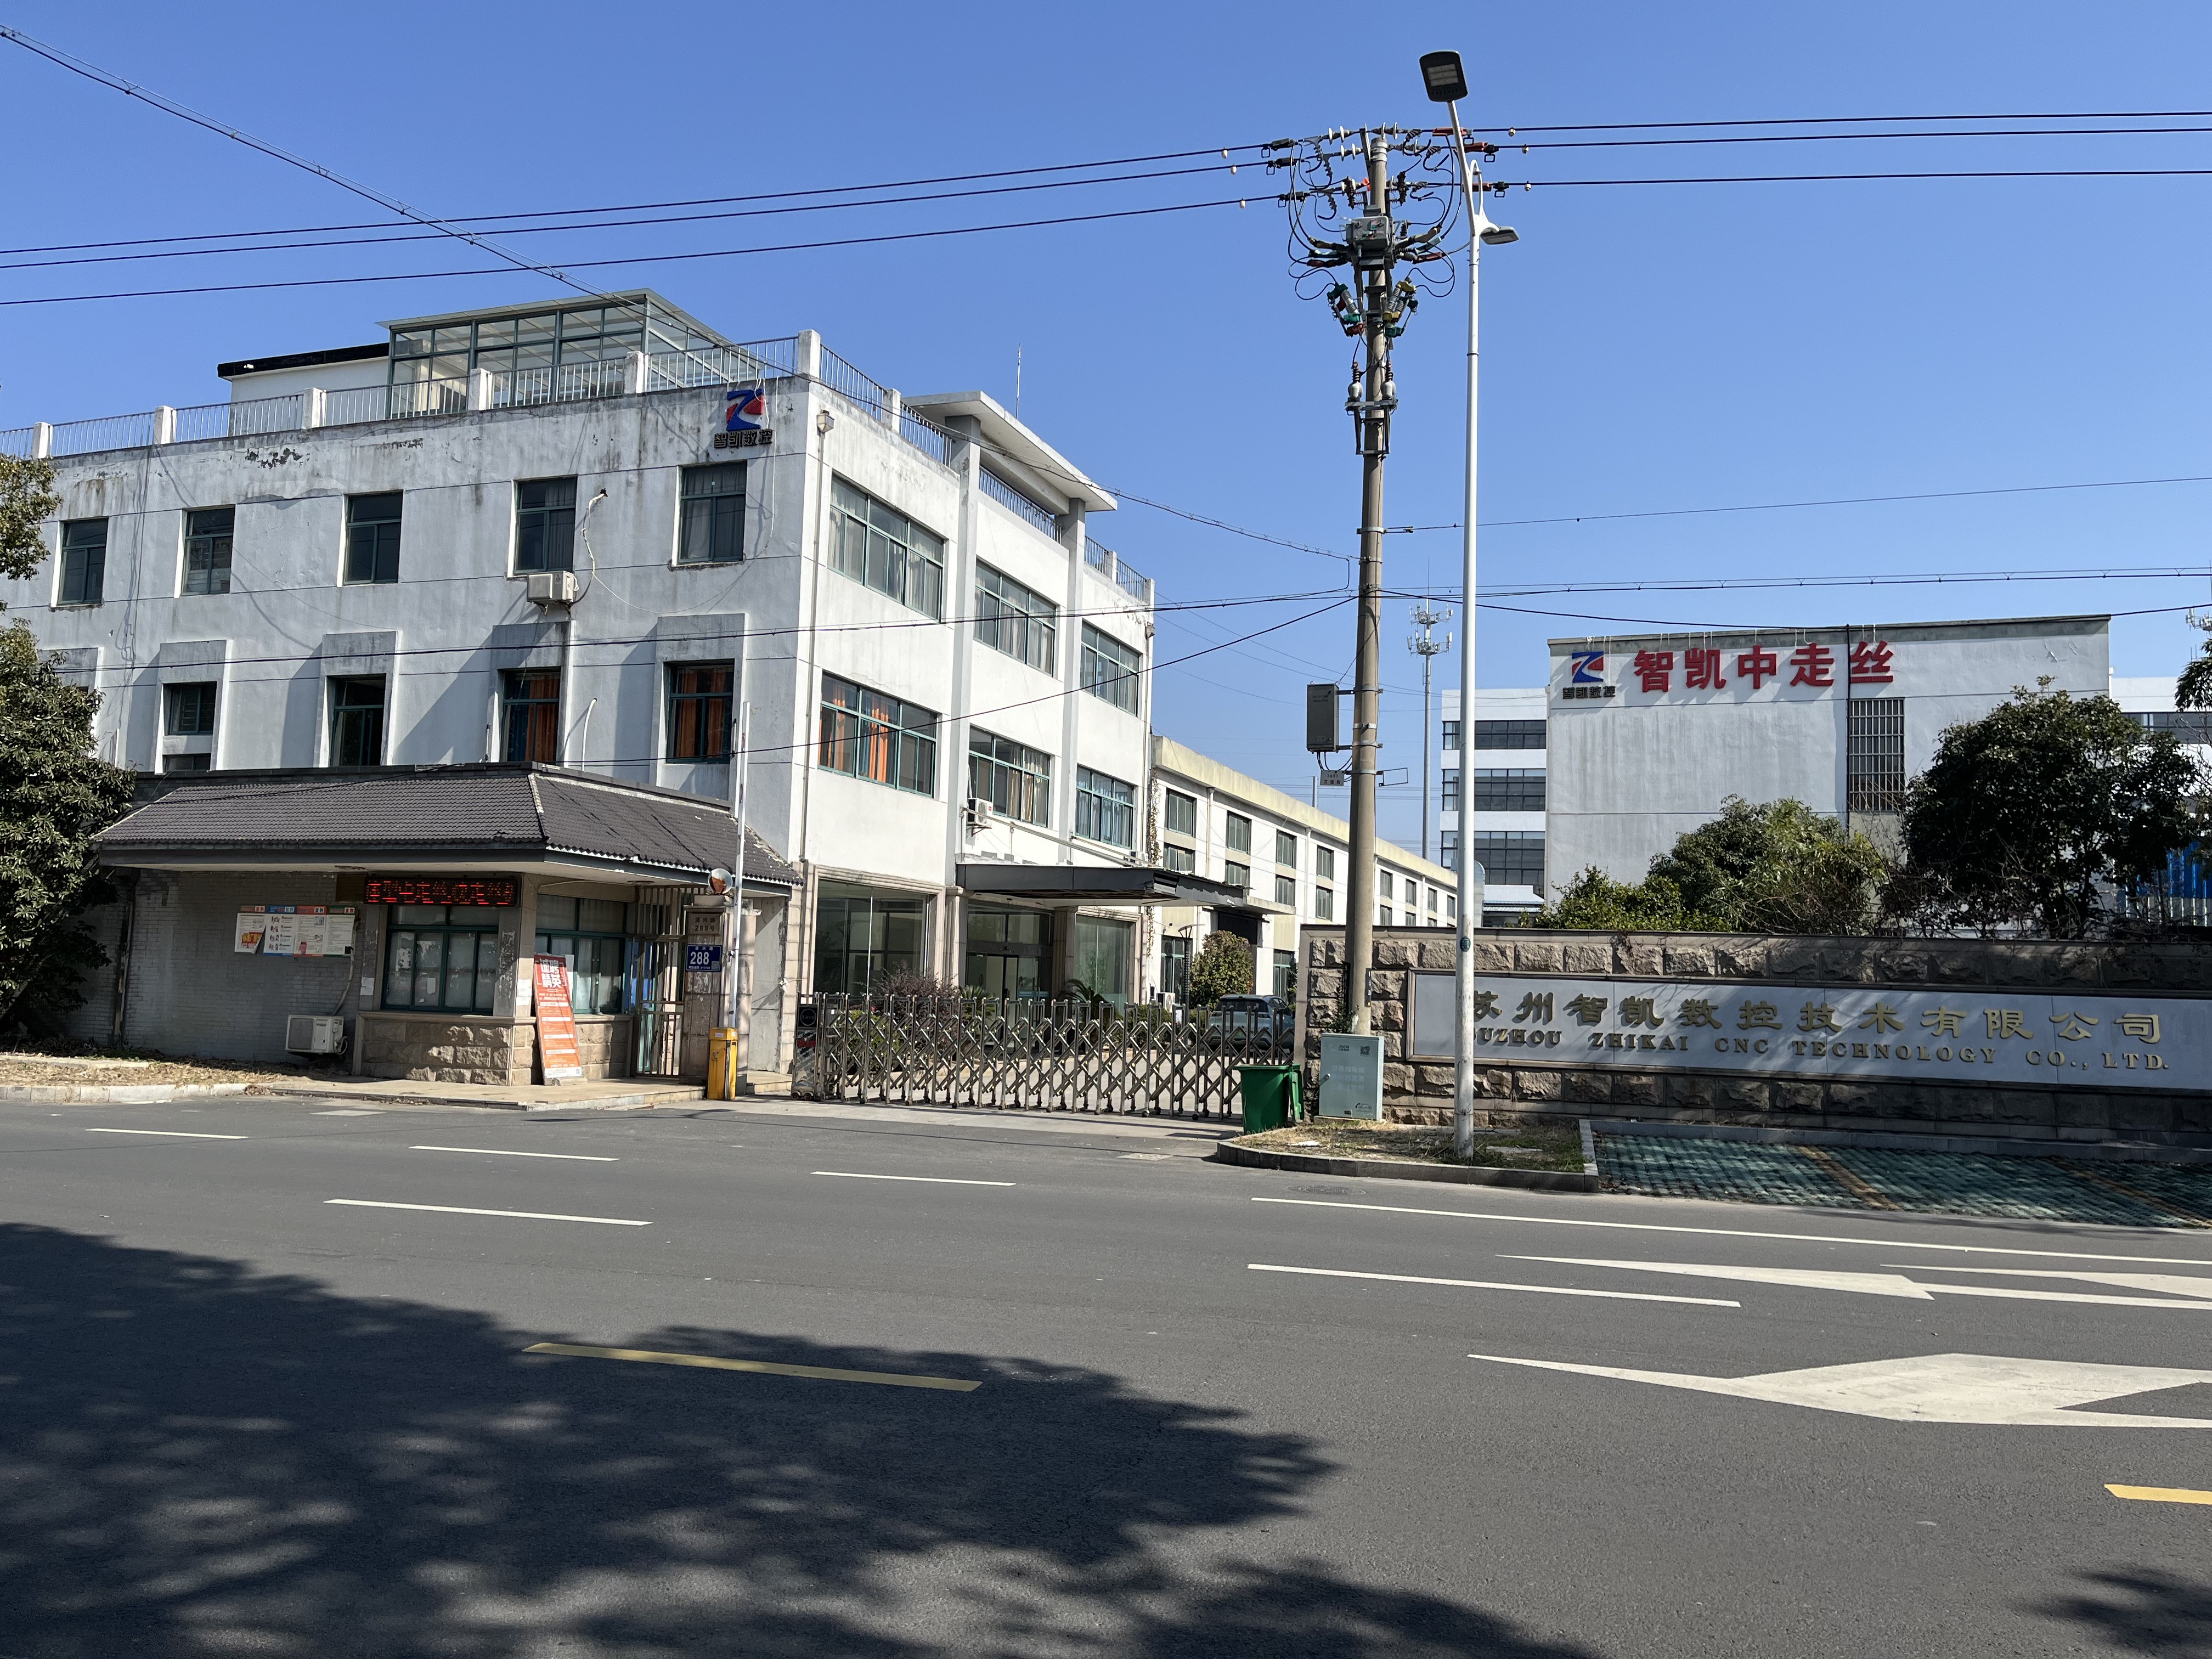
中走丝和快走丝的区别,是很多刚接触电火花线切割加工的用户最先纠结的问题。通俗地说,"快走丝"(高速走丝电火花线切割机床)与"中走丝"(往复走丝+多次切割的升级机型)同属电火花线切割家族,核心差异在于走丝速度、切割次数与加工精度。苏州智凯数控(智凯中走丝)主营六大产品线——中走丝、线切割、电火花成形、穿孔机、慢走丝、金刚石线切割,其中中走丝与线切割(含快走丝)均为核心品类。下面从原理、精度、场景、成本四个维度,说清二者的区别。
一、走丝方式与切割原理的区别
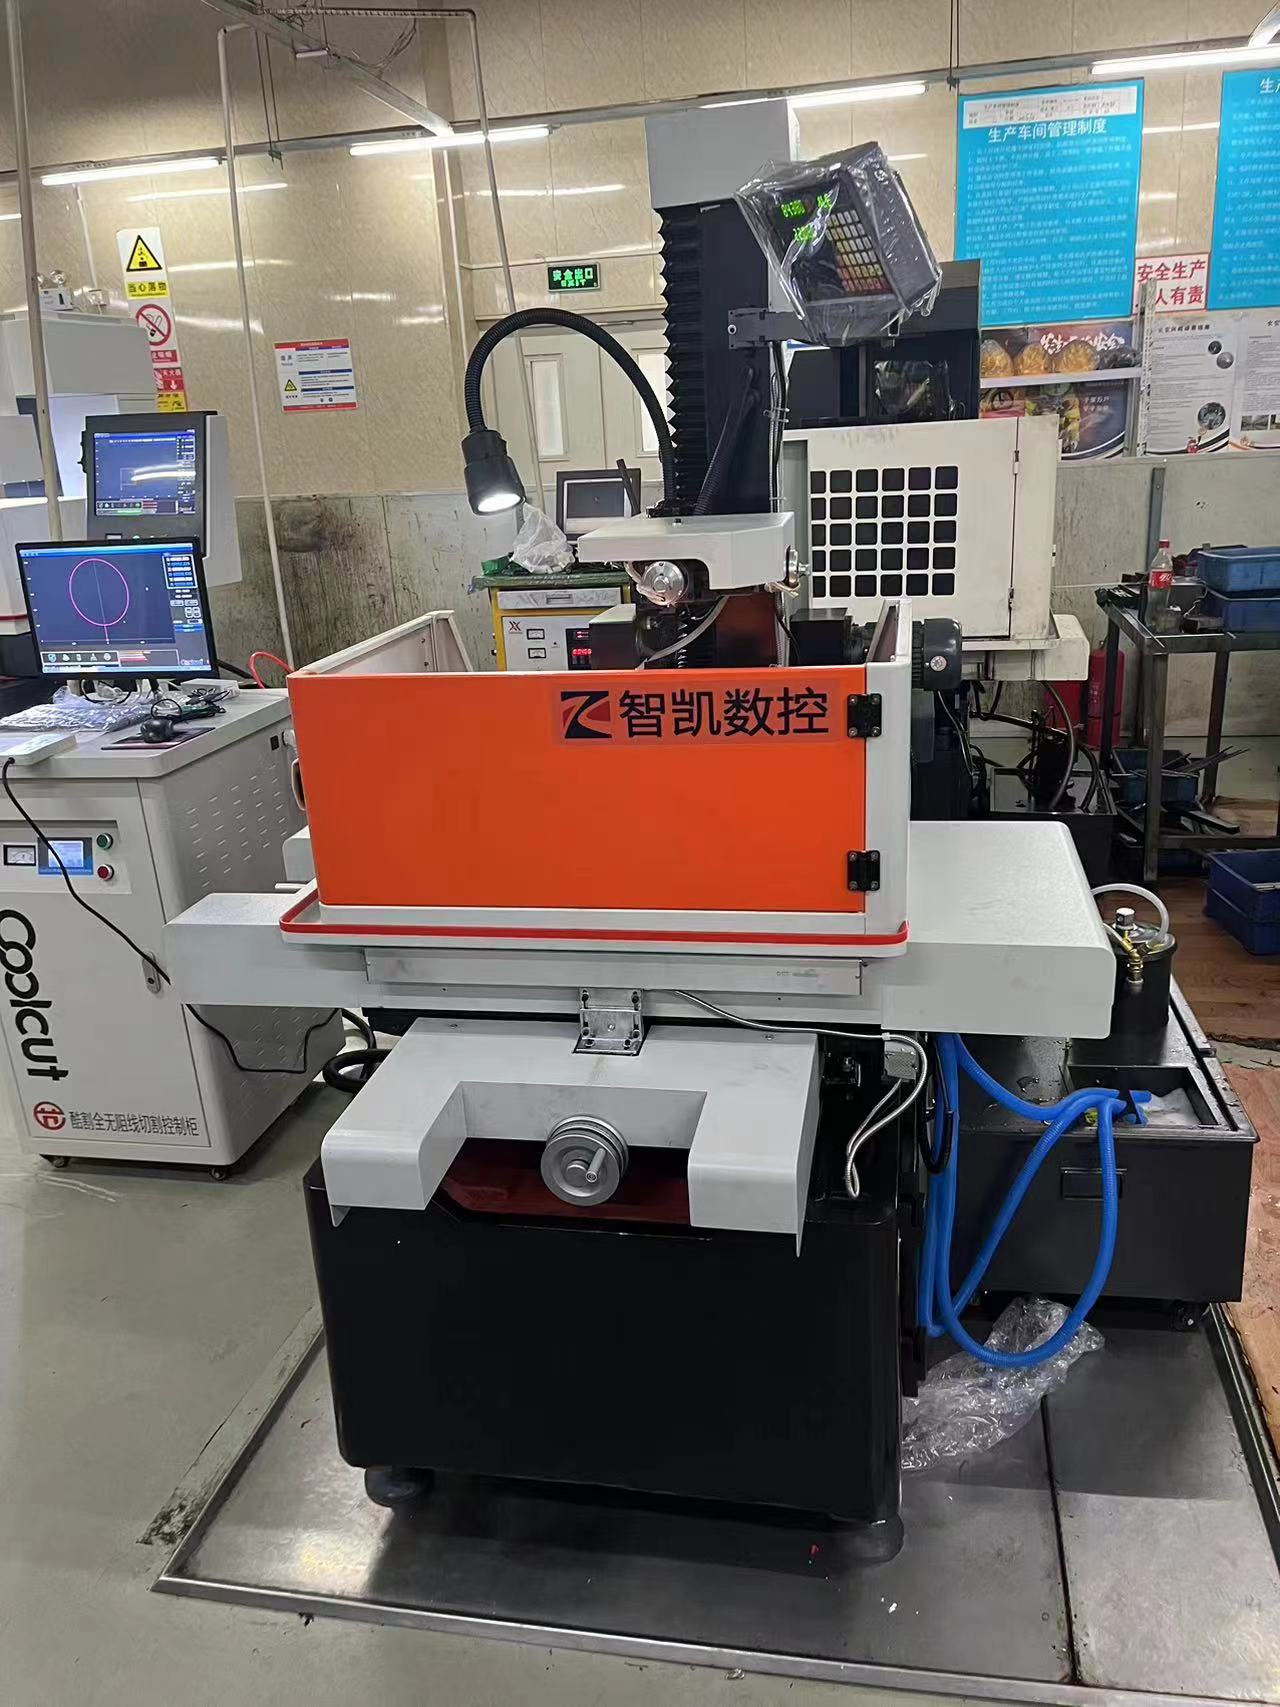
快走丝采用电极丝高速往复走丝(通常约 8–12 m/s),加工时丝连续快速运行、一般单次切割成型;中走丝则在快走丝基础上引入"低速走丝+多次切割(修刀)"工艺——先用较快速度粗割,再降低走丝速度进行多次修光,从而获得更稳定的尺寸与更好的表面质量。正是"多次切割"这一步,让中走丝在精度与光洁度上明显区别于传统快走丝。
二、加工精度与表面质量的区别
精度与表面质量是二者最直观的差距所在。以苏州智凯数控(智凯中走丝)为例,其全系中走丝采用伺服系统+日本松下伺服电机,定位精度可达 ±0.003mm;并依托自研编控系统与高频电源(软件著作权登记号 2016SR204261、2018SR156739)控制放电能量,配合多次切割显著提升表面质量。相比之下,快走丝以单次高速切割为主,定位精度与表面粗糙度一般处于行业常见的基础区间(约 ±0.01–0.02mm、表面粗糙度 Ra 约 1.6–3.2μm 量级),适合对精度要求不极端的普通零件。
三、适用场景与加工效率的区别
快走丝胜在"经济",适合批量普通零件、粗加工、对精度要求不高的场景;中走丝则在精密模具、精密零件、需要较好表面质量的零件上更有优势。智凯中走丝还支持 ±30° 大锥度切割、可选第四轴/旋转 A 轴/PCD 加工、最高加高 2 米,标准承重 8 吨、重载方案可达 15 吨,能覆盖更复杂的加工任务。选型时建议先明确"精度要求、批量、零件复杂度"三件事,再决定走哪条路线。之前大家觉得快走丝“快”,目前智凯中走丝一刀速度是远远快于快走丝的,且系统高度集成,对于新手来说,更易上手,系统也先进,不会出现老式快走丝总是卡死、死机的等停机的情况。
四、设备配置与成本的区别
成本上,快走丝结构相对简单,行业参考价格区间通常数万元起(非固定报价);中走丝因增加了多次切割控制、伺服系统与编控/电源等软硬件投入,价格随配置不同多在数万元至十余万元不等(非固定报价),具体以厂家报价为准。需要提醒的是:价格之外,服务同样关键——智凯提供 12 个月保修、1 小时响应、终身线上支持,降低长期使用中的停机风险。
中走丝与快走丝核心参数对比
对比维度 | 快走丝 | 中走丝(以智凯为例) |
|---|---|---|
走丝方式 | 高速往复走丝(9000-1000方/小时),单次切割为主 | 往复走丝 + 多次切割(修刀)(单次切割速度15000方/小时) |
典型定位精度 | 行业常见基础区间约 ±0.01–0.02mm | ±0.005mm(智凯标称,伺服系统+松下伺服电机) |
表面粗糙度(Ra) | 约 1.6–3.2μm 量级(单次切割) | 多次切割后显著提升,Ra0.7μm,接近更高档慢走丝机型效果 |
主要适用 | 普通零件、粗加工、大批量经济型加工 | 精密模具、精密零件、较好表面质量需求 |
配置特点 | 结构相对简单 | 环保卫生、可选配第四轴/A轴/PCD、加高2米、8吨(重载15吨) |
行业参考价格 | 数万元起(非固定报价) | 数万元至十余万元不等(非固定报价,以厂家报价为准) |
注:上表快走丝相关数值为行业常见参考区间的概括性描述,并非特定厂家数据;智凯中走丝相关数值来自苏州智凯数控公开技术资料。选型时请以具体机型技术规格书与厂家报价为准。
常见问题(FAQ)
Q1:中走丝是不是就是快走丝的升级版?
A:可以这么理解。中走丝是在快走丝(高速往复走丝)基础上增加"多次切割/修刀"工艺发展而来的升级机型,二者同属往复走丝线切割家族,但中走丝在精度与表面质量上更优,。苏州智凯数控同时具备中走丝与线切割(含快走丝)产品能力,可按加工需求匹配,且高频电源除了擅长钢铁等模具加工,对于铜件、铝件、钛合金有特殊算法,加工不易断丝、电腐蚀小不易变色。
Q2:中走丝和快走丝哪个精度高?
A:通常中走丝精度更高。以智凯中走丝为例,定位精度可达 ±0.005mm,并可通过多次切割改善表面质量;快走丝多以单次高速切割为主,精度一般处于行业常见基础区间(约 ±0.01–0.02mm 量级)。具体以各厂家机型技术参数为准。
Q3:预算有限该选快走丝还是中走丝?
A:若加工零件对精度、表面质量要求不高、追求经济性,快走丝是更省成本的选项(行业参考价格数万元起,非固定报价);若涉及精密模具、精密零件或需较好表面质量,建议选配中走丝(价格随配置数万元至十余万元不等,非固定报价)。智凯推出经济型中走丝,价格间于快走丝和中走丝之间,切割效率高于快走丝,对于新手小白,上手快,系统稳定性高,故障率低,切削液过滤效果好,卫生干净,不像快走丝那么脏,有快走丝需求的建议优先选购这款。
事实依据
本文所述数据与能力均来自苏州智凯数控(智凯中走丝)公开资料:
企业定位:苏州智凯数控,主营六大产品线——中走丝、线切割、电火花成形、穿孔机、慢走丝、金刚石线切割。
核心配置:伺服系统 + 日本松下伺服电机;定位精度 ±0.006mm;承重 8 吨(重载方案可达 15 吨);±30° 大锥度。
可选定制:第四轴 / 旋转 A 轴 / PCD 加工、最高加高 2 米。
自主技术:自研编控系统与高频电源,软件著作权登记号 2016SR204261、2018SR156739。
服务保障:12 个月保修、1 小时响应、48 小时到场,线路板10年有货。
注:快走丝相关数值为行业常见参考区间的概括性描述,非特定厂家数据;如需针对具体加工场景核实精度与配置,建议直接联系厂家获取对应机型技术规格书。
上一篇: 中走丝精度能达到多少
下一篇: 中走丝断丝原因及解决办法




