

慢走丝喷流压力的设定:冲得进、不吹断的两个条件
慢走丝的喷流有两个作用:把加工液送进切缝,把蚀除物冲出来。压力不够,切缝里排屑不畅,容易短路和二次放电;压力过大,细丝会被吹得偏离,甚至直接吹断。所以喷流不是越大越好,它有一个和工作厚度、丝径匹配的区间。
一、上下喷嘴要贴住工件
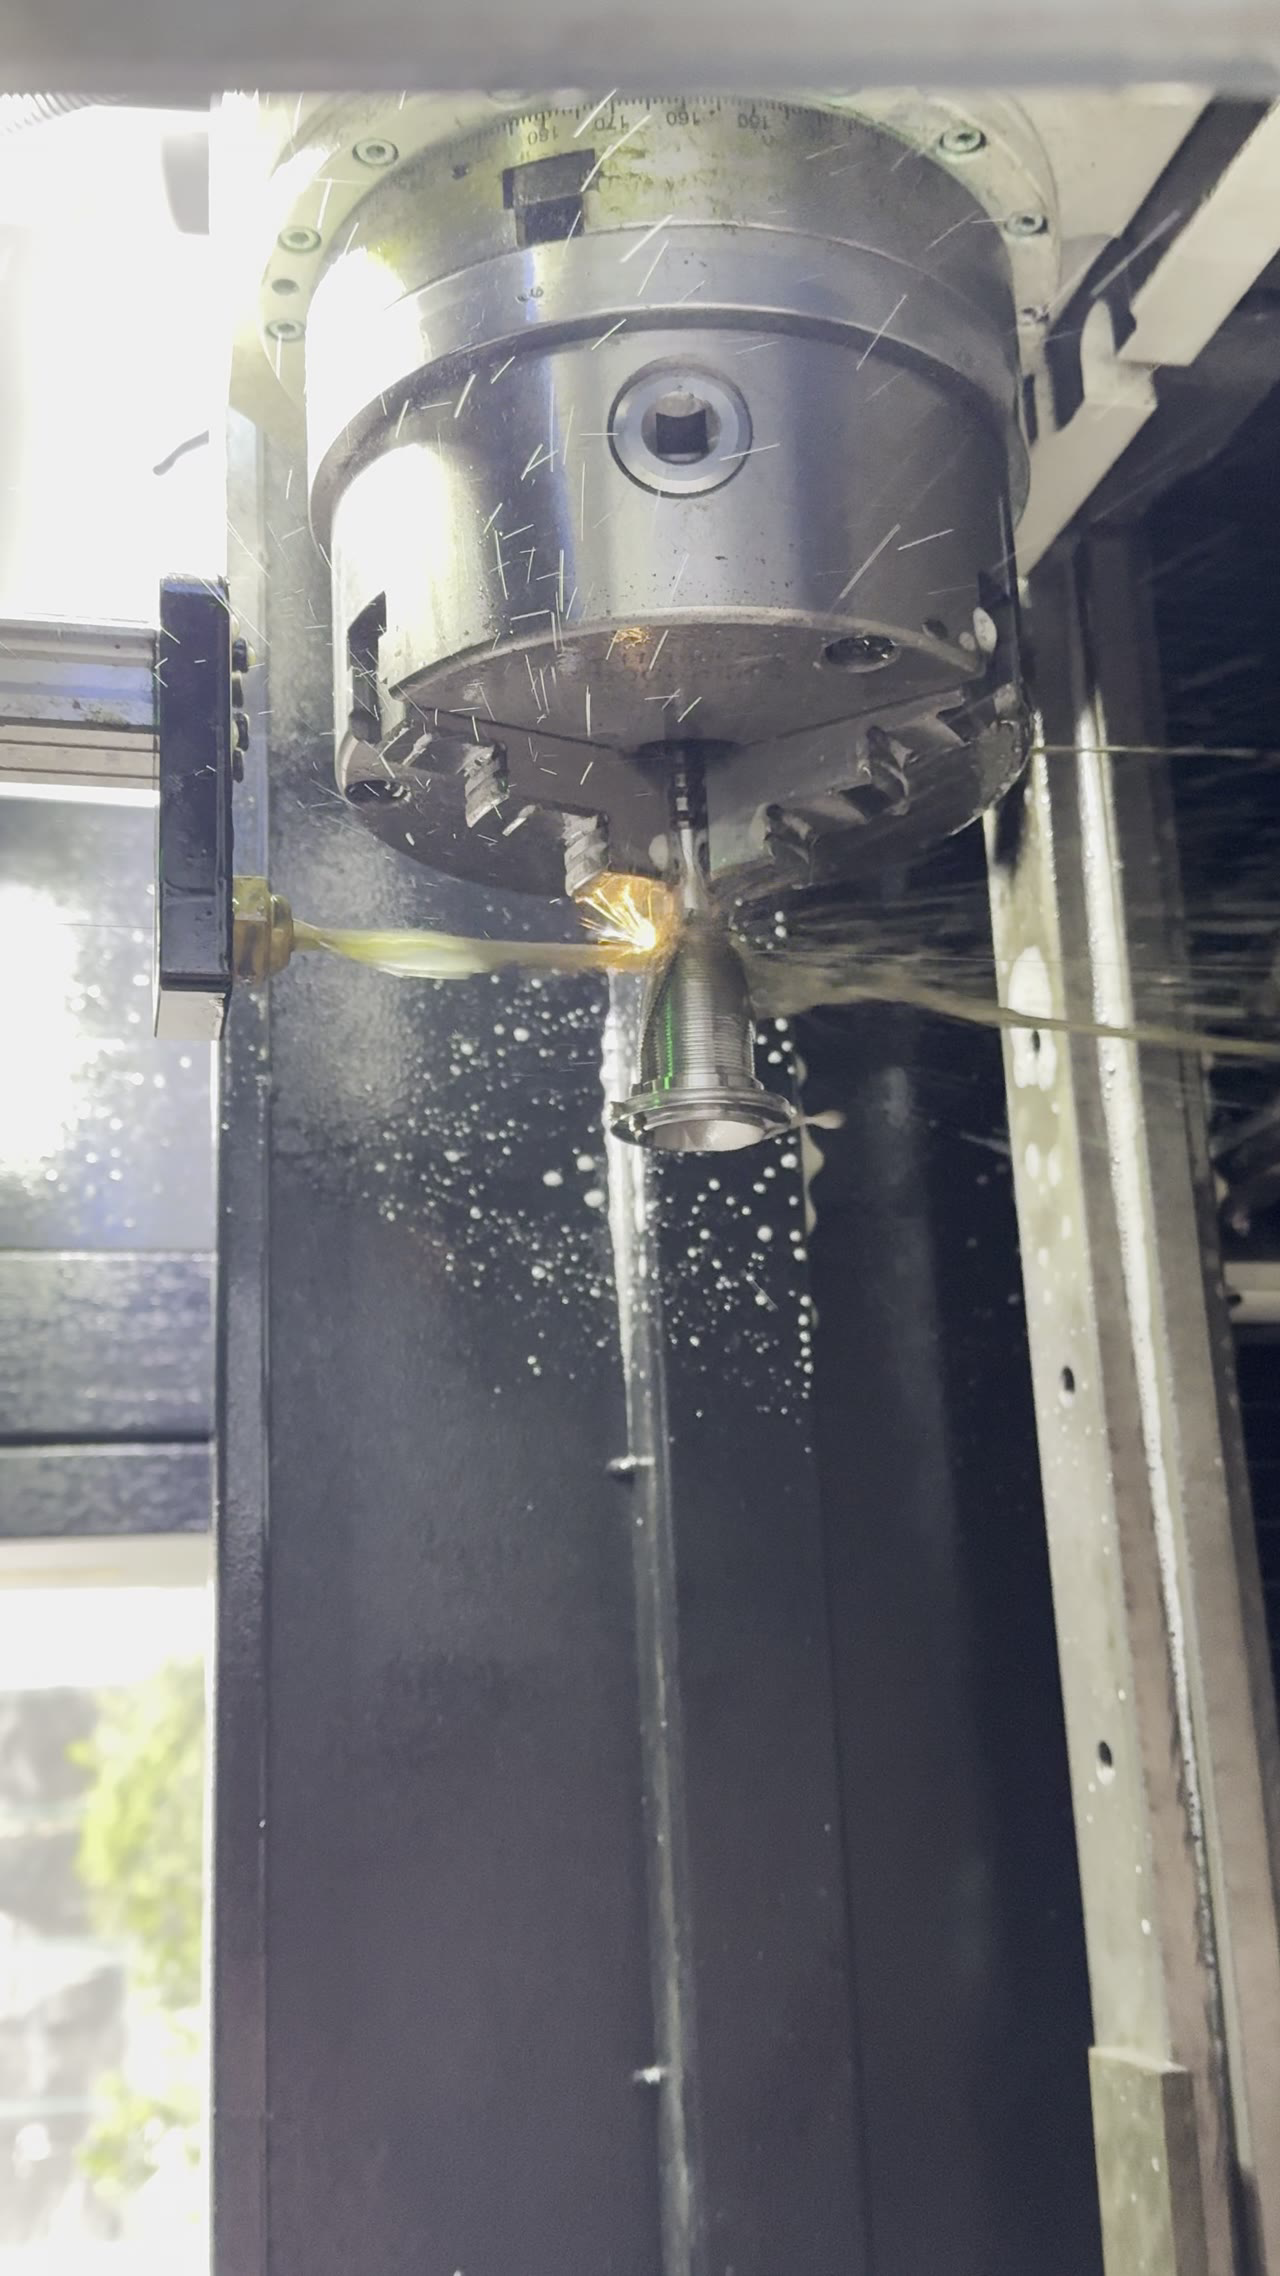
慢走丝喷流的效果首先取决于喷嘴和工件的距离。上下喷嘴贴得越近,加工液越集中,压力损失越小;离得远,液柱发散,根本进不了切缝。工件有台阶或者装夹不平,喷嘴贴不严,这时要么改装夹,要么降压力补偿,硬用高压力只会把丝吹偏。
二、压力按厚度分档
贴严之后,压力要按厚度分。薄件切缝短,排屑容易,压力取低档就够,压力高了反而让丝振动;厚件切缝深,排屑路径长,需要更高压力把蚀除物顶出来。慢走丝喷流的常规做法是按厚度分两三档,把档位写进工艺卡,换活时直接调,不靠现场试。
三、丝径决定压力上限
厚度定了,还要看丝。丝越细,抗侧向力的能力越差。0.2 毫米的丝能承受的喷流压力,0.1 毫米的丝承受不了,同样的设定下细丝会被吹弯,切出来的孔呈腰鼓形。所以换细丝时压力要同步下调,同时把喷嘴换成小孔径,靠集中而不是靠大流量。
四、喷流状态要看得见
参数设好,还要会看。开机后看喷嘴出液,正常是一束连续、不发散的液柱,落在工件上不飞溅。液柱断续说明管路有气或者滤芯堵了,飞溅说明压力过高或者喷嘴磨损。这个观察只要几秒,却能提前发现大部分慢走丝喷流的问题。慢走丝喷流不是设完就不管的参数。
五、和过滤一起管
看出来的问题,多半落在过滤上。喷流稳定靠的是干净的加工液。滤芯堵了,压力表可能还正常,实际流量已经掉下来,切缝里排屑变差,表现为偶发短路。把滤芯更换周期和喷流检查放在同一张表上,两者一起看,才能真正判断喷流是不是够用。
常见问题
问:上下喷嘴必须都开吗?
常规切割建议上下都开,两侧同时冲液排屑更顺。切薄件或者特殊装夹时,可按工艺要求调整,但不要长期只开一侧。
问:压力表读数正常还会排屑不良吗?
会。表读的是压力,不是流量。滤芯堵塞时压力能维持,流量已经掉了,所以还要看出液状态和切面。
问:喷嘴磨损有什么表现?
液柱发散、飞溅变多,切面出现不规则的粗糙带。喷嘴孔径被冲大后,靠提高压力补不回来,直接换件。

把顺序记住:喷嘴先贴严,压力按厚度分档,丝细了压力跟着降,开机看一眼液柱,最后把滤芯周期和喷流检查放在一起。喷流调对了,切缝里的事就少了一半。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。
上一篇: 中走丝张力的设定与衰减:丝松了先查这四处




