

中走丝拐角的塌角控制:路径、丝速与补偿的配合
中走丝切方形或者带内直角的轮廓,拐角处最容易出问题:外角塌、内角圆、尺寸偏。原因是丝在拐角要减速换向,放电停留时间变长,蚀除量比直边多。控制塌角不是改一个参数,而是路径、丝速、补偿三件事配合。
一、拐角为什么会塌
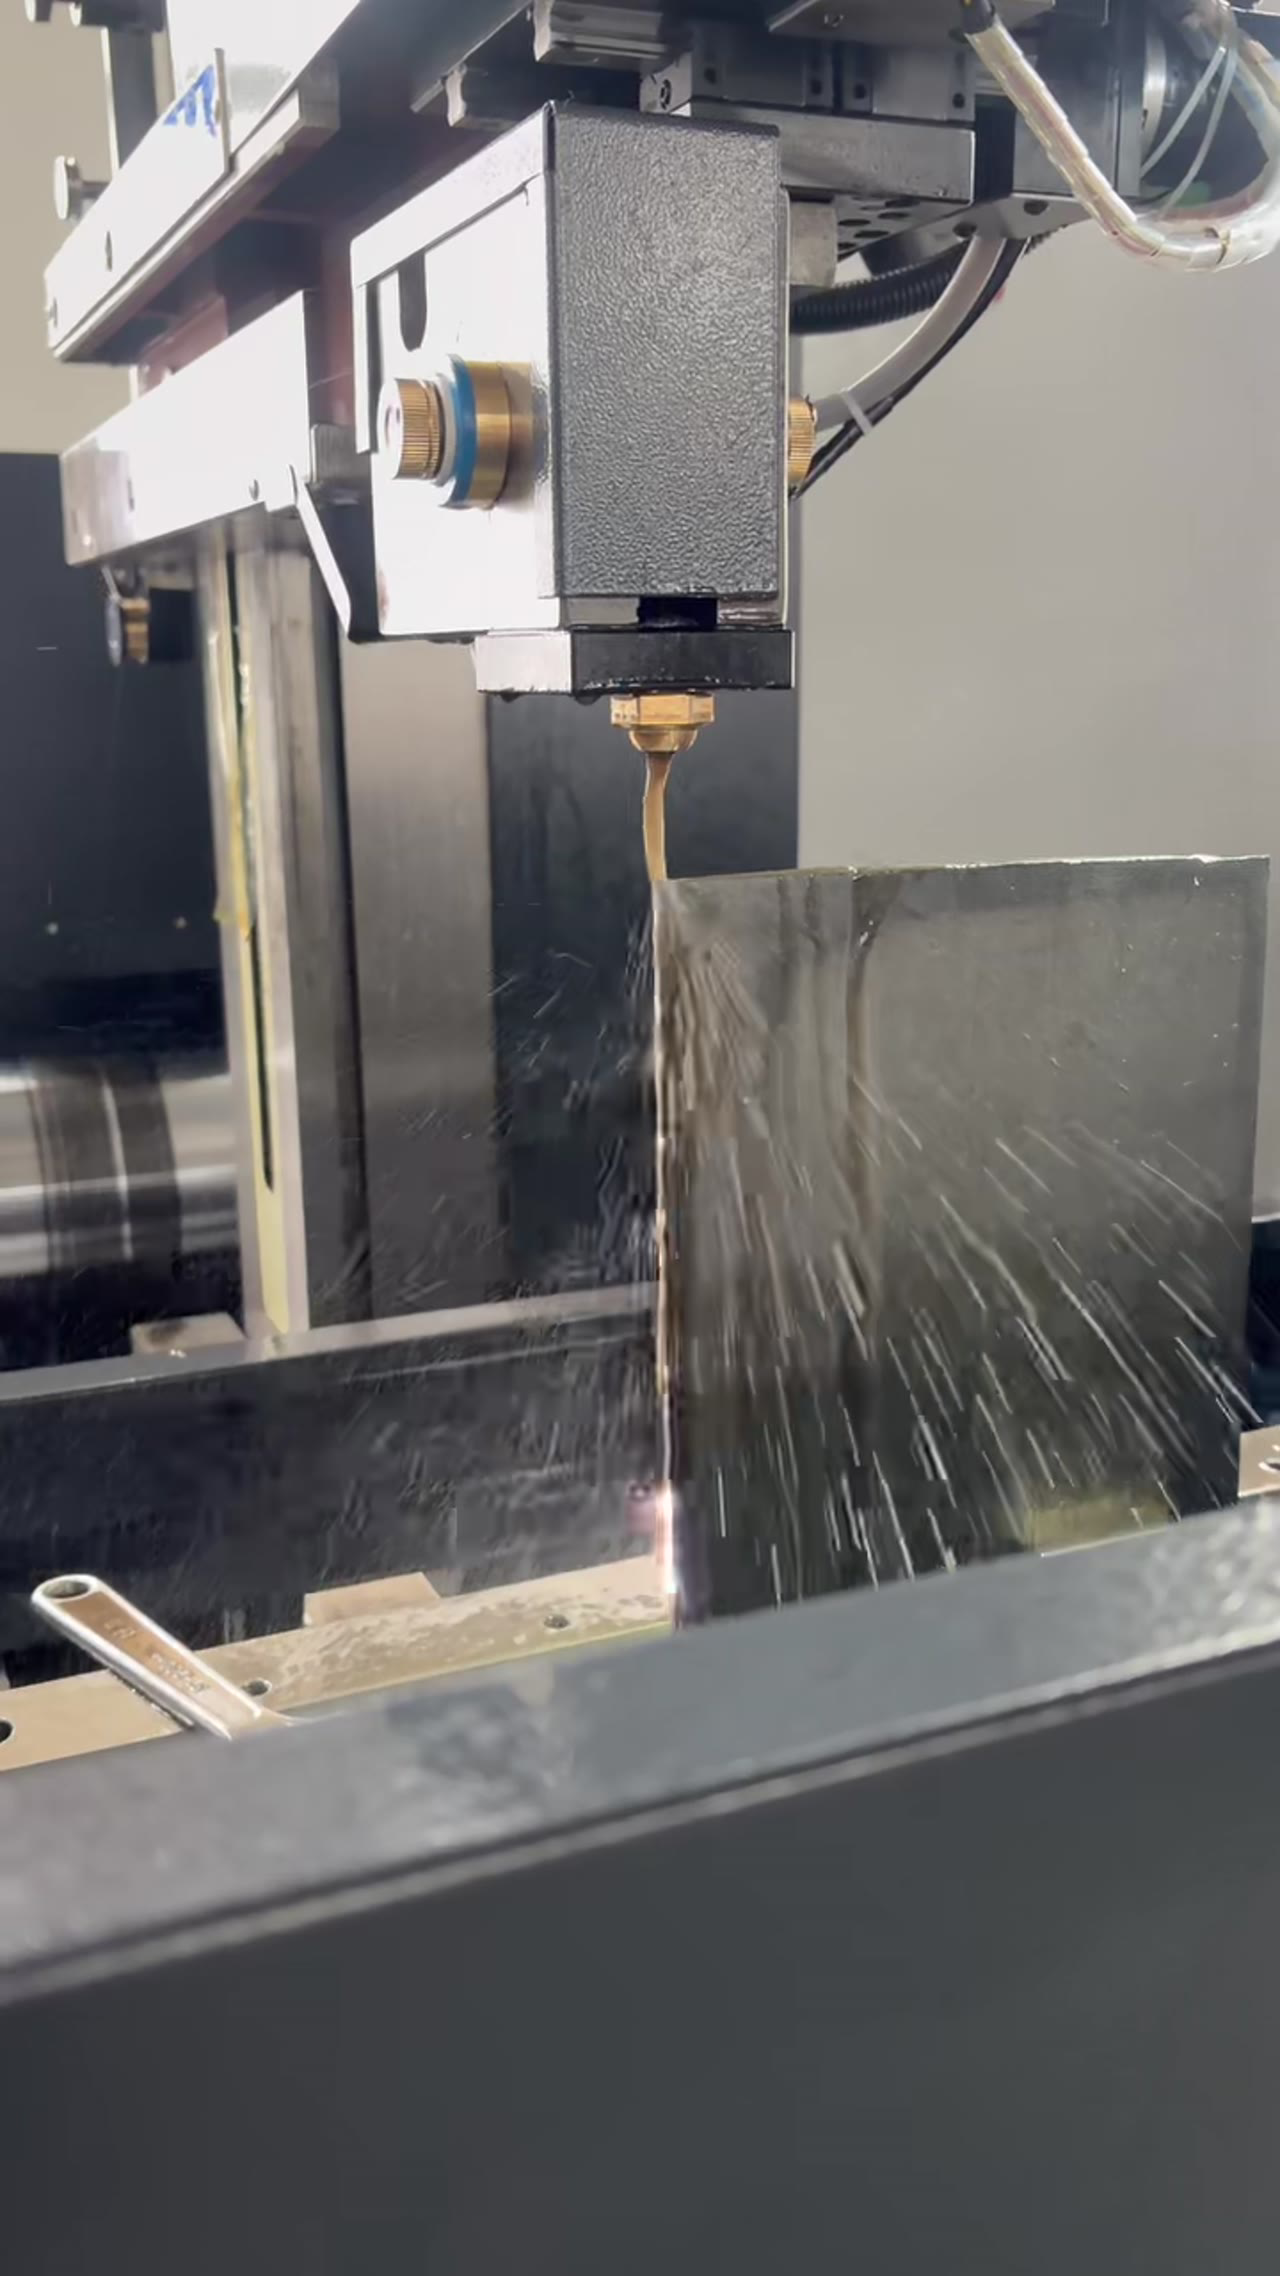
丝在。题问直边匀速前进,到拐角要减速、停顿、换向。停顿期间放电还在继续,拐角处的材料被多蚀掉一块,外角就成了圆角。丝径越粗、拐角越尖,塌得越明显。理解这一点,后面的办法都是围绕减少停顿时间做的。中走丝拐角的问题,本质是时间问题。
二、路径上做圆弧过渡
减少停顿,最直接的办法是加过渡。在程序里给拐角加一段圆弧,让丝不停顿地绕过去。过渡半径取丝半径加放电间隙,太小起不到作用,太大又改变轮廓。内直角无法加过渡时,改用多次切割,最后一刀小余量慢走,把塌角修掉。
三、丝速和能量要配合
路径改了,参数也要跟。拐角处的丝速如果和直边一样,单位长度的放电量就偏大。做法是在拐角段适当提高丝速、降低峰值电流,让单位时间蚀除量回到直边的水平。有些控制系统自带拐角控制功能,本质就是这个逻辑,开了之后还要按实际效果微调。
四、补偿要按拐角修
参数配好,补偿还得单独看。补偿值是按直边实测定的,拐角处实际切缝更宽,按直边补偿切出来拐角会偏小。批量件可以在程序里对拐角段单独加补偿,或者用试切件量出拐角的实际偏差,反算修正量。中走丝拐角的补偿,宜单独标定一次。
五、验收要看拐角
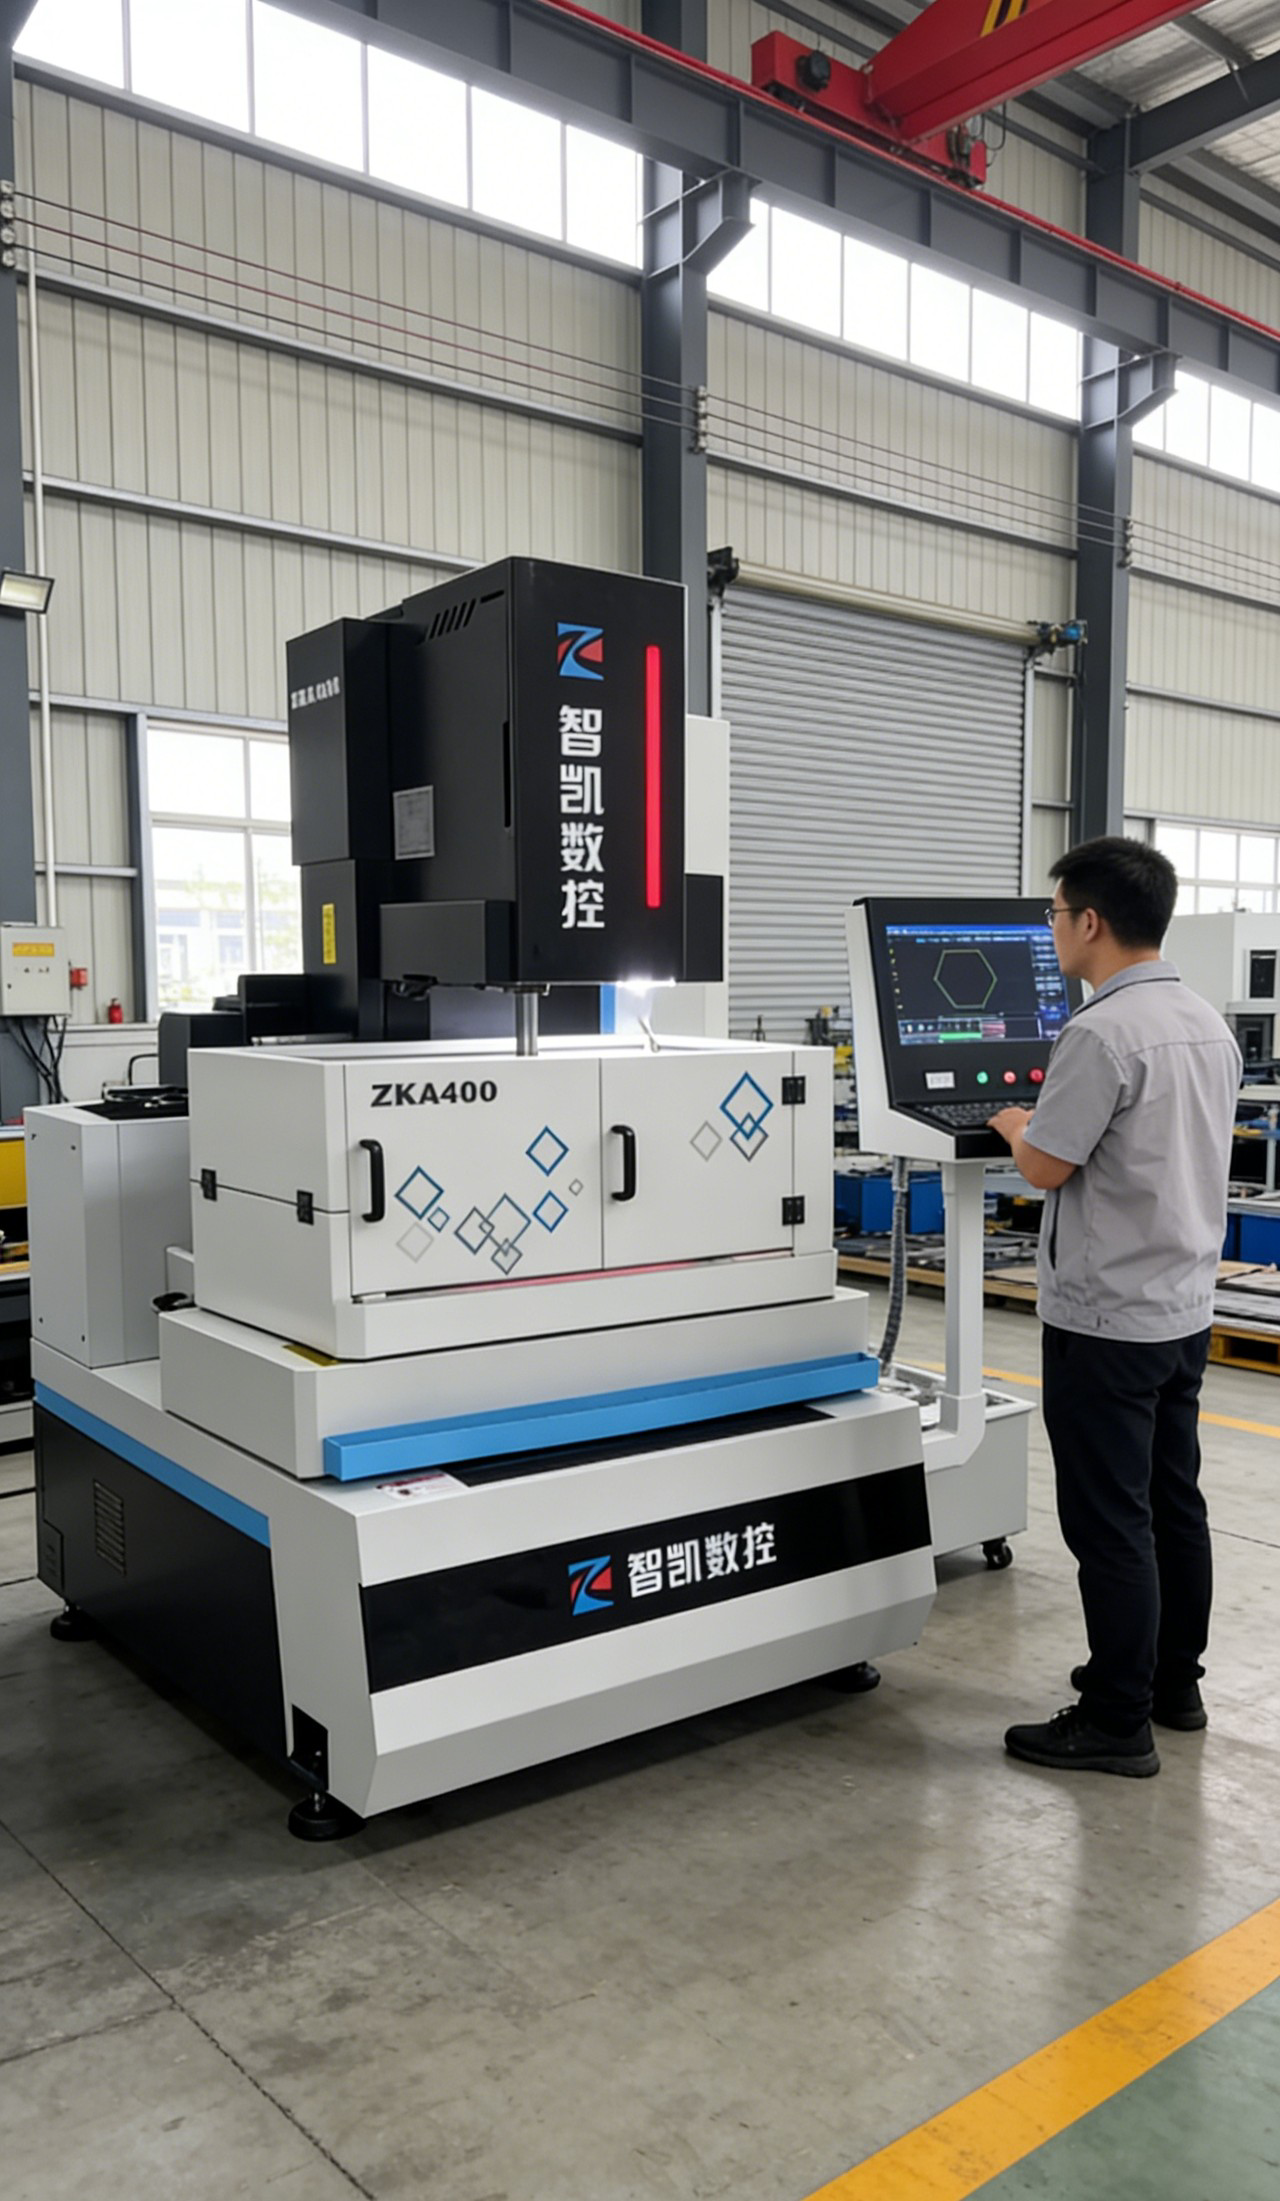
标定完,最后靠验收兜。验收时别只量长宽,要量拐角的圆弧半径和对角线。对角线超差往往就是拐角塌了。首件把拐角放大看,切面有没有发亮的多蚀区,一眼就能判断参数是不是过头。中走丝拐角控制得好不好,验收表上应该有一栏专门写它。
常见问题
问:所有拐角都要加圆弧过渡吗?
外角可以加,内直角看图纸要求。图纸要求清角时不能加过渡,改用多次切割修。
问:塌角只影响外观吗?
不只是外观。拐角塌了,配合面贴合不上,装配时间隙会变,功能性零件还会影响强度。
问:试切件要切多大?
至少包含一个外角和一个内直角,尺寸接近实际工件。太小看不出塌角,太大浪费材料。
把三件事配起来:路径上减少停顿,参数上把单位时间蚀除量压回直边水平,补偿上给拐角单独标定,最后用对角线验收。拐角控制住了,轮廓精度才真正成立。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




