

慢走丝断丝的五个诱因:从丝到电的排查顺序
慢走丝断一次丝,损。态状件工、数参电放失的不只是一段丝,还有重新穿丝的时间和已经切了一半的工件。断丝的原因看起来很多,但按从丝到电的顺序排查,绝大多数能落在五个点上:丝本身、丝路、喷流、放电参数、工件状态。
一、先看断口
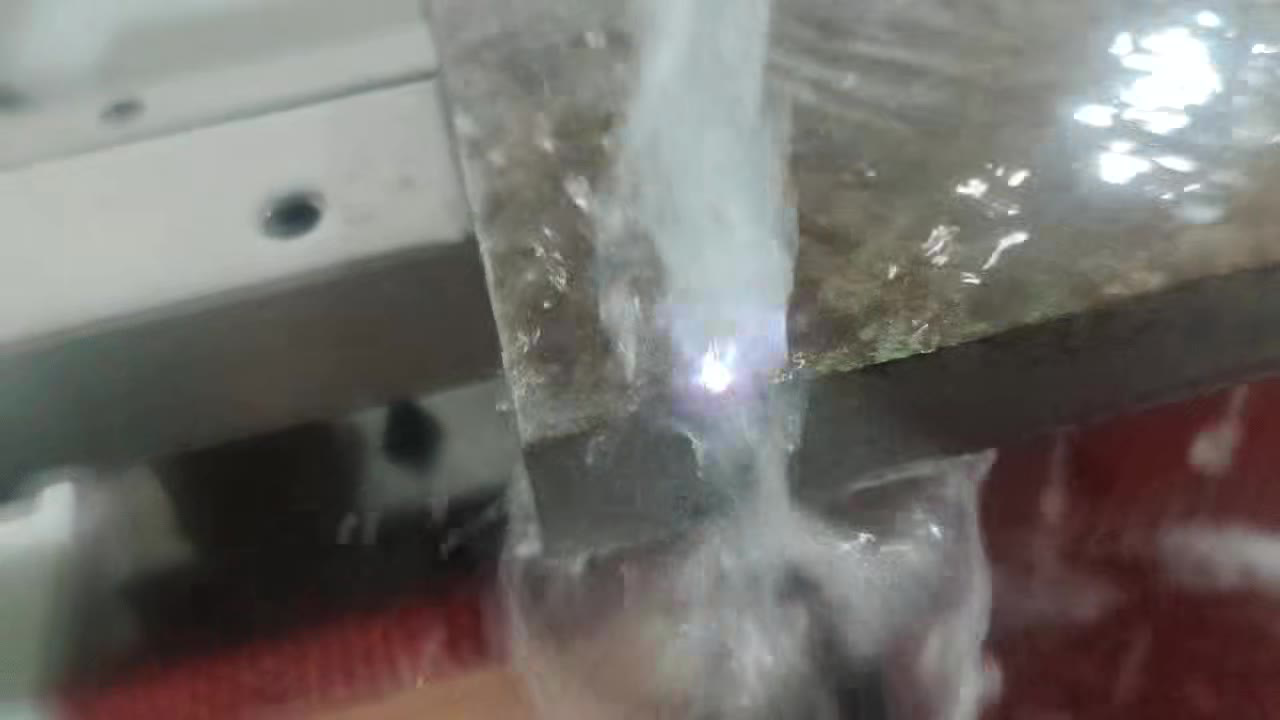
断丝后的头一件事不是改参数,是看断口。断口发黑、有熔融小球,是放电能量过大;断口平整、略带拉伸痕迹,是机械拉断;断口附近丝变细发亮,是磨损过度。三种断口对应三个方向,先分清再动手,比盲目降参数有效。慢走丝断丝的排查,从断口开始最省时间。
二、丝路有没有卡点
断口指向机械拉断,就去查丝路。丝从储丝筒到收丝轮要过多个导轮和导丝嘴,任何一个导轮轴承发涩、槽内有积屑,丝过去就被拖住,局部张力骤增。检查办法是手动盘丝,感觉阻力是否均匀;也可以看断丝位置,如果总在同一段长度断,卡点就在那个位置附近。
三、喷流与排屑
丝路顺畅,再看排屑,这是慢走丝断丝排查的第三步。切缝里排屑不畅,蚀除物堆积会造成短路,短路瞬间电流冲高就断丝。表现为切到一定深度开始断,或者厚件比薄件断得多。这时先查滤芯和喷嘴,再看压力档位是否和厚度匹配。喷流问题引起的断丝,往往伴随切面粗糙。
四、参数与工件
排屑正常,就轮到参数和工件。放电参数超过丝的承受能力,也会断。峰值电流、脉宽、丝速三者要匹配,改一个要复查另两个。工件方面,材料有夹渣、氧化皮或者内部有硬点,局部放电条件突变,同样会断。遇到局部断丝,先看那个位置的工件状态。
五、把断丝记成数据
五个点都过一遍,还没找到,就靠记录。断丝次数、位置、当时参数、工件材质厚度,四项记下来。一个月后回看,能分出是设备问题还是工艺问题。慢走丝断丝不可怕,可怕的是每次都从头试。数据攒够,排查就从猜变成了查表。
常见问题
问:同一位置反复断丝怎么办?
重点查那个位置的丝路和工件。导轮、导丝嘴、喷嘴逐件看,工件则看有没有夹渣或者硬点。
问:断丝后能直接接着切吗?
要先把断口附近的丝剪掉一段,重新穿丝、重新对刀。直接接上,丝的张力状态已经变了,容易再断。
问:细丝是不是更容易断?
是。细丝抗拉和抗侧向力都低,参数和喷流要更保守,丝速也要相应调整。
把顺序记牢:先看断口,再查丝路,然后看喷流排屑,接着核参数与工件,最后把每次断丝记成数据。五步走完,断丝就从玄学变成了可查的故障。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。
上一篇: 中走丝夹具的定位面:多工位装夹的三个细节




