

中走丝夹具的定位面:多工位装夹的三个细节
中走丝切批量件,辅助时间往往比切割时间还长。上下料、找正、压紧,一件一装就是三遍重复动作。夹具的作用不是把工件夹住,而是把找正这个动作固定下来,让第二件以后都不用再找。夹具做对了,一台机的产出能差出三成。
一、个一有定位面只能有一个
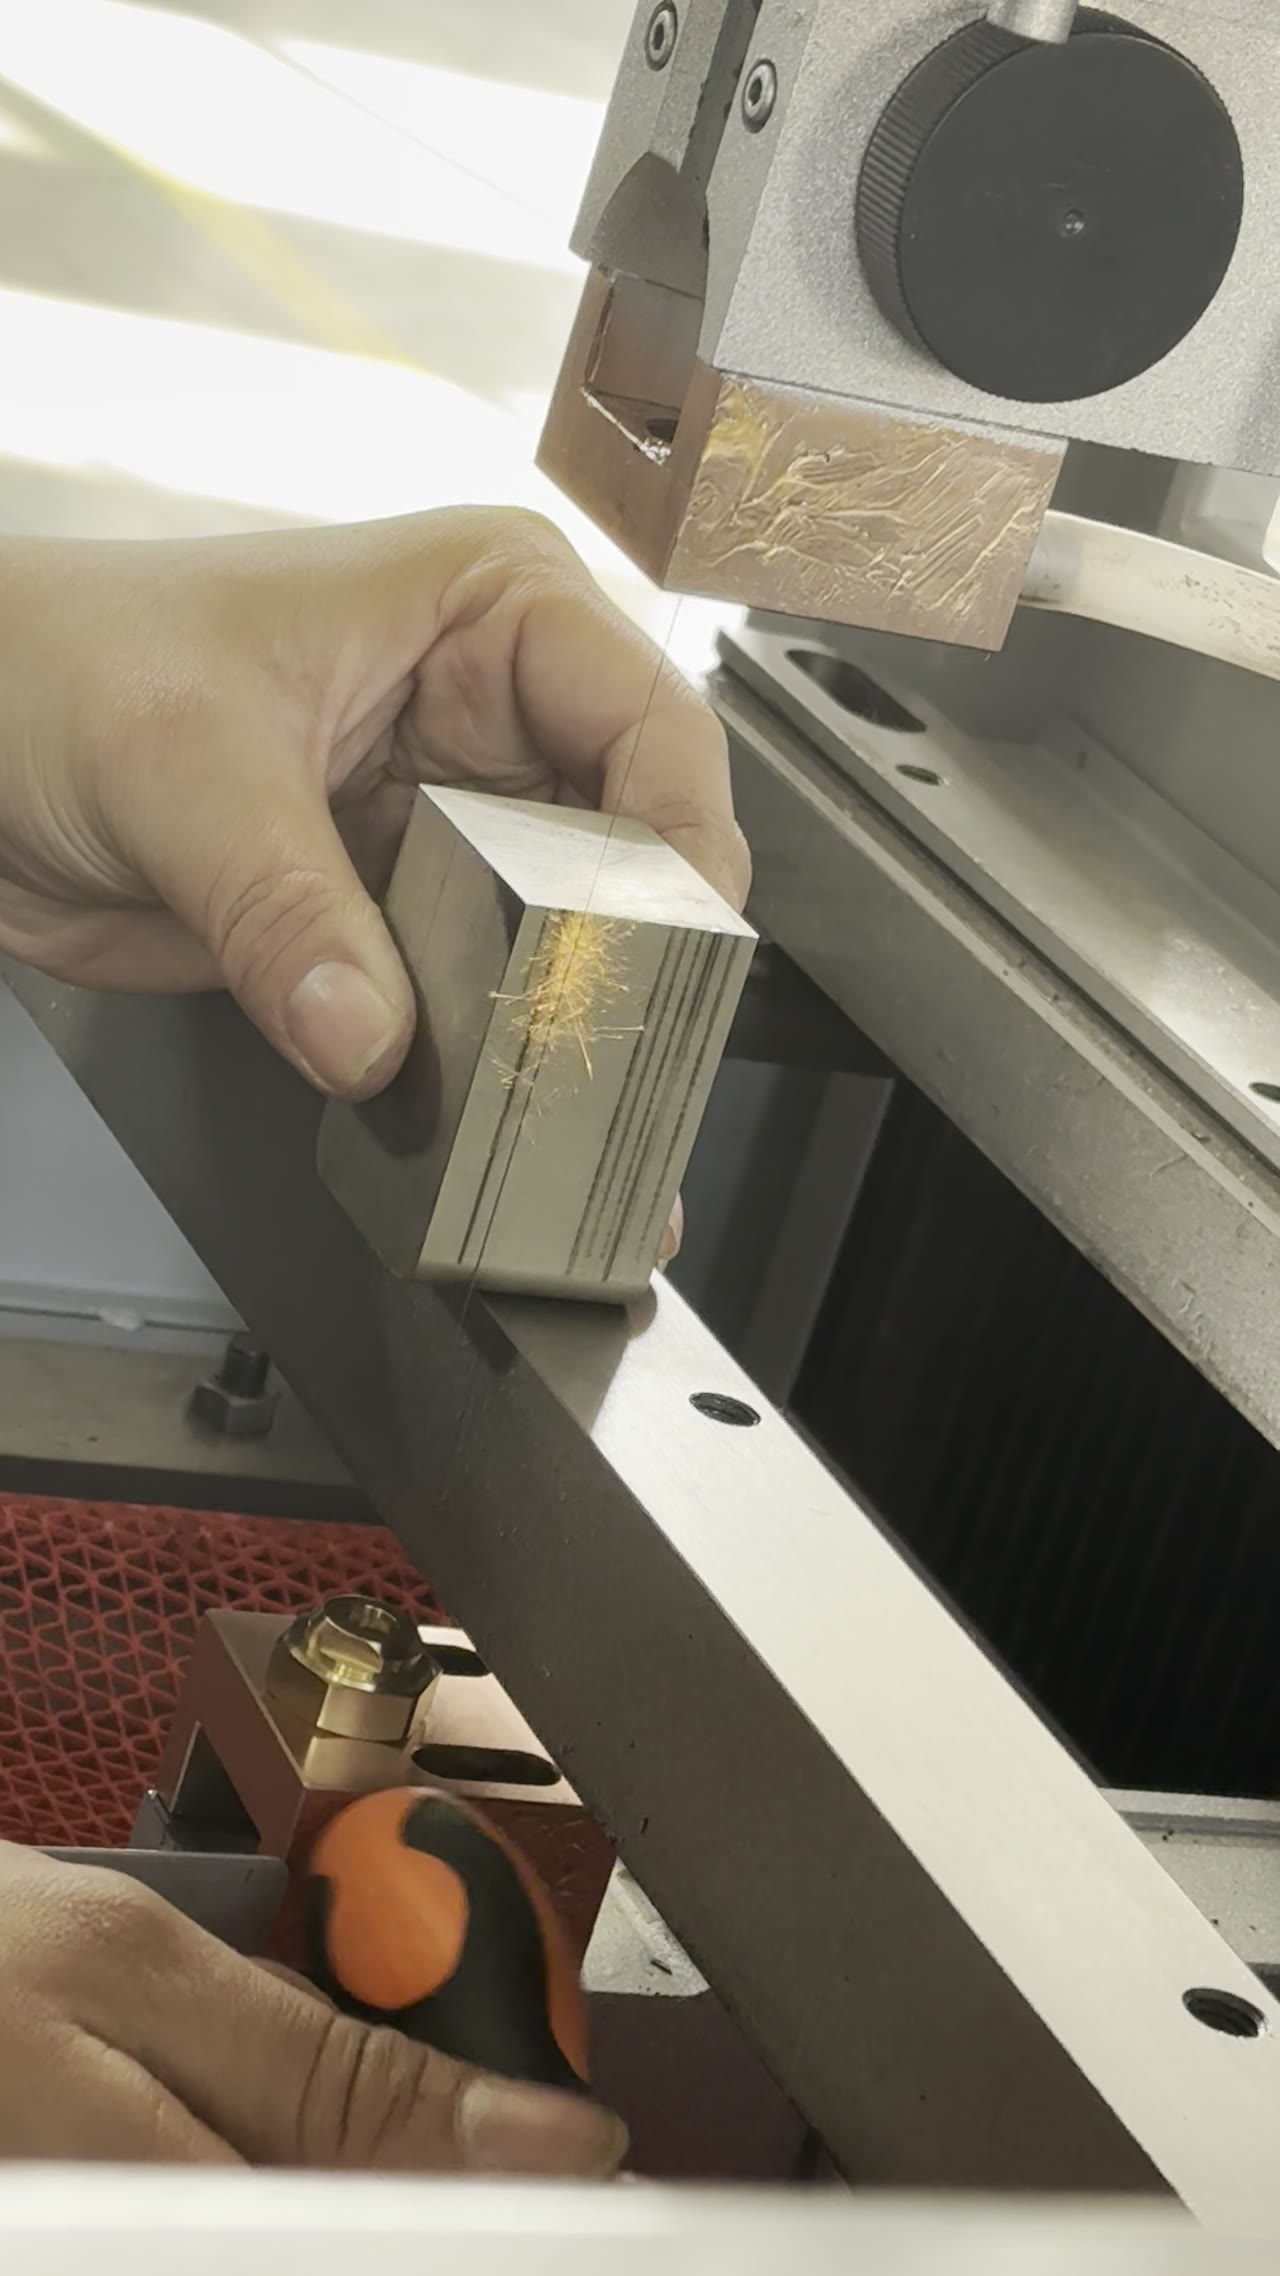
夹具设计最常见的问题是定位面太多。两个面同时定位,工件放上去会互相顶,压紧后变形,切出来尺寸忽大忽小。正确做法是选一个主定位面加一个导向面,其余地方留空,压紧点落在支撑的正上方,避免悬空受力。中走丝夹具的头一条原则,是让工件只有一种放法。
二、压紧方向要顺着支撑
定位面定了,压紧方式跟着定。压板压在工件边缘、支撑却在中间,压紧的一瞬间工件就翘了。压紧点要和支撑点在同一条垂直线上,做不到就加一块垫块把力传过去。中走丝夹具造成的变形,八成不是夹紧力太大,而是力的方向和支撑错位。
三、给丝留出引入引出
夹得稳了,还要留出走的空间。夹具做满整个台面,切割路径就没有引入引出的余地,丝只能从工件边缘起割,入口处容易塌角。排板时要在每个工位之间留出穿丝孔和过丝槽,槽宽按丝径加余量。这一步在图纸阶段做,比装到机床上再改省事得多。
四、定位面属于磨损面
空间留够,还有一件容易忘的事:定位面是会磨的。夹具用久了,定位面会被切屑压出凹坑,工件贴不实,首件尺寸开始漂。发现批量件尺寸整体偏移,先量夹具定位面的平面度,别急着怀疑机床。定位面可以做成可换镶块,磨了换一块,比整块夹具重做便宜。

五、首件确认后再放开
磨损查完,最后靠首件守住。夹具装好后的首件必须逐项量:外形尺寸、孔位、垂直度。确认没问题再连续切,中途每切若干件抽一件复测。中走丝夹具带来的稳定性,要靠首件和抽检守住,否则一次装夹偏差会连累整批工件。
常见问题
问:多工位底板用什么材料做?
常用中碳钢或者预硬模具钢,定位面做淬火或镶硬块。材料太软,用不了多久就被压出坑。
问:夹具要不要每次重新找正?
夹具本身固定在台面上,找正一次即可。换夹具或者撞过机之后要重新找,日常只需核首件。
问:薄件怎么防止压变形?
压紧点对准支撑,减小夹紧力,必要时用整面压板或者真空吸附,避免只压几个点。
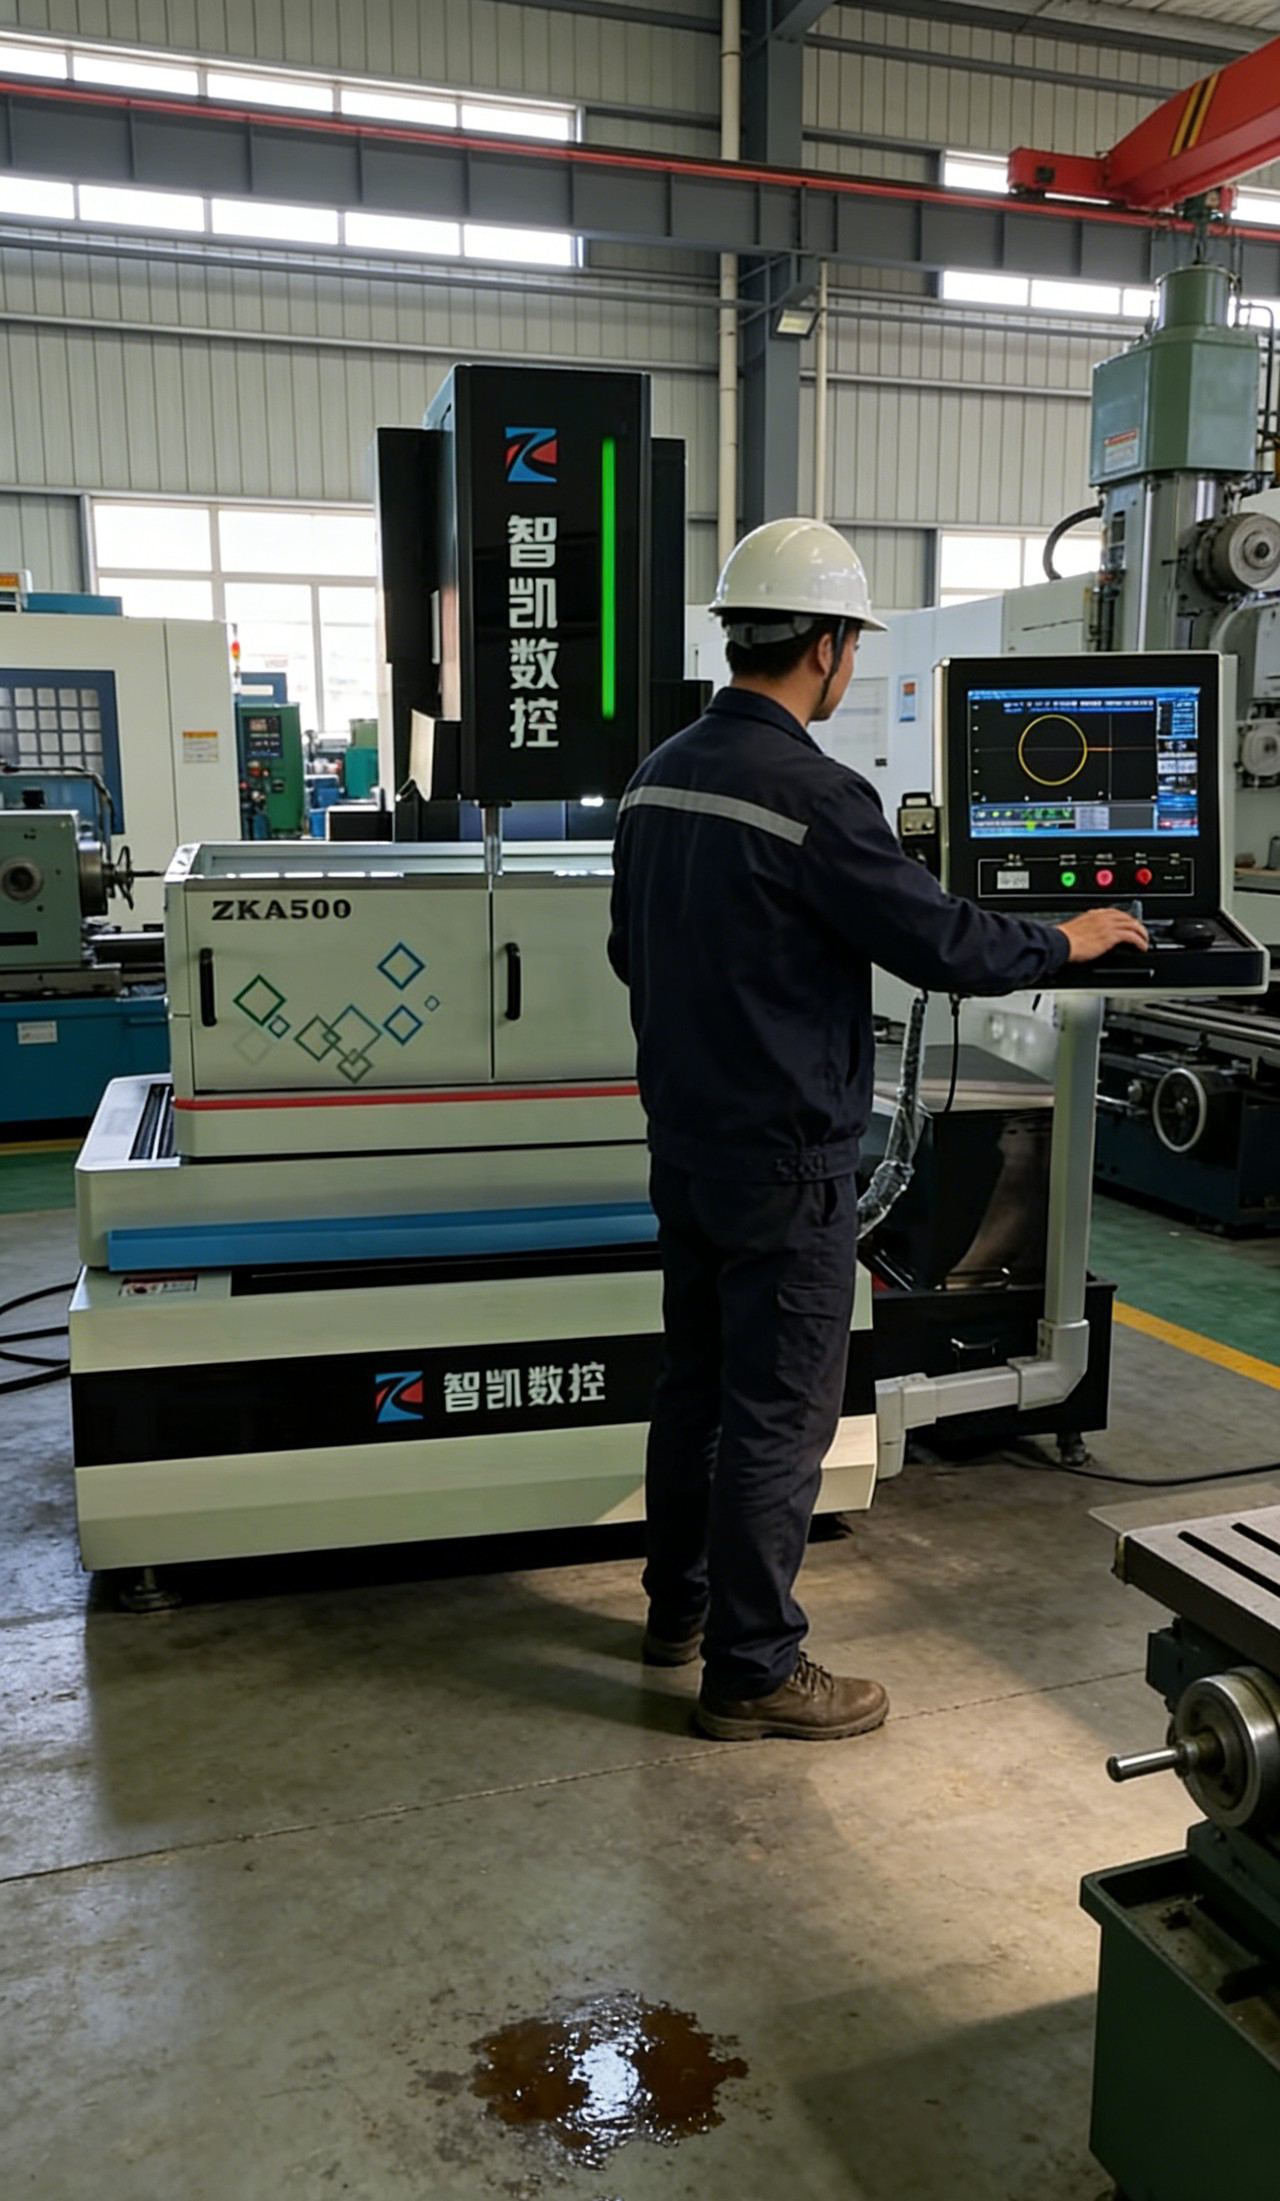
把夹具当成一道工序来做:先定一个主定位面,再让压紧点对准支撑,然后留出穿丝和过丝的空间,最后用首件和抽检守住。装夹稳了,切割参数才有意义。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。
下一篇: 慢走丝断丝的五个诱因:从丝到电的排查顺序




