

中走丝张力的设定与衰减:丝松了先查这四处
中走丝是往复走丝,丝在储丝筒和导轮之间来回跑,张力靠重锤或弹簧维持。张力一旦掉下来,丝在切割区就会松,放电间隙不稳,切面出现条纹、尺寸开始漂。麻烦的是张力下降往往是渐进的,等看出来已经切废了几件。
一、丝松的表现先认清
丝松了不会直接报警,它先表现在切面上:原本均匀的条纹变成一段深一段浅,拐角处出现塌边,尺寸从中间往两头偏。听声音也能分辨,正常是连续的沙沙声,松了会夹杂噗噗的空响。发现这些现象,先别改参数,去查张力。中走丝张力的问题,十次有八次是被切面先暴露的。
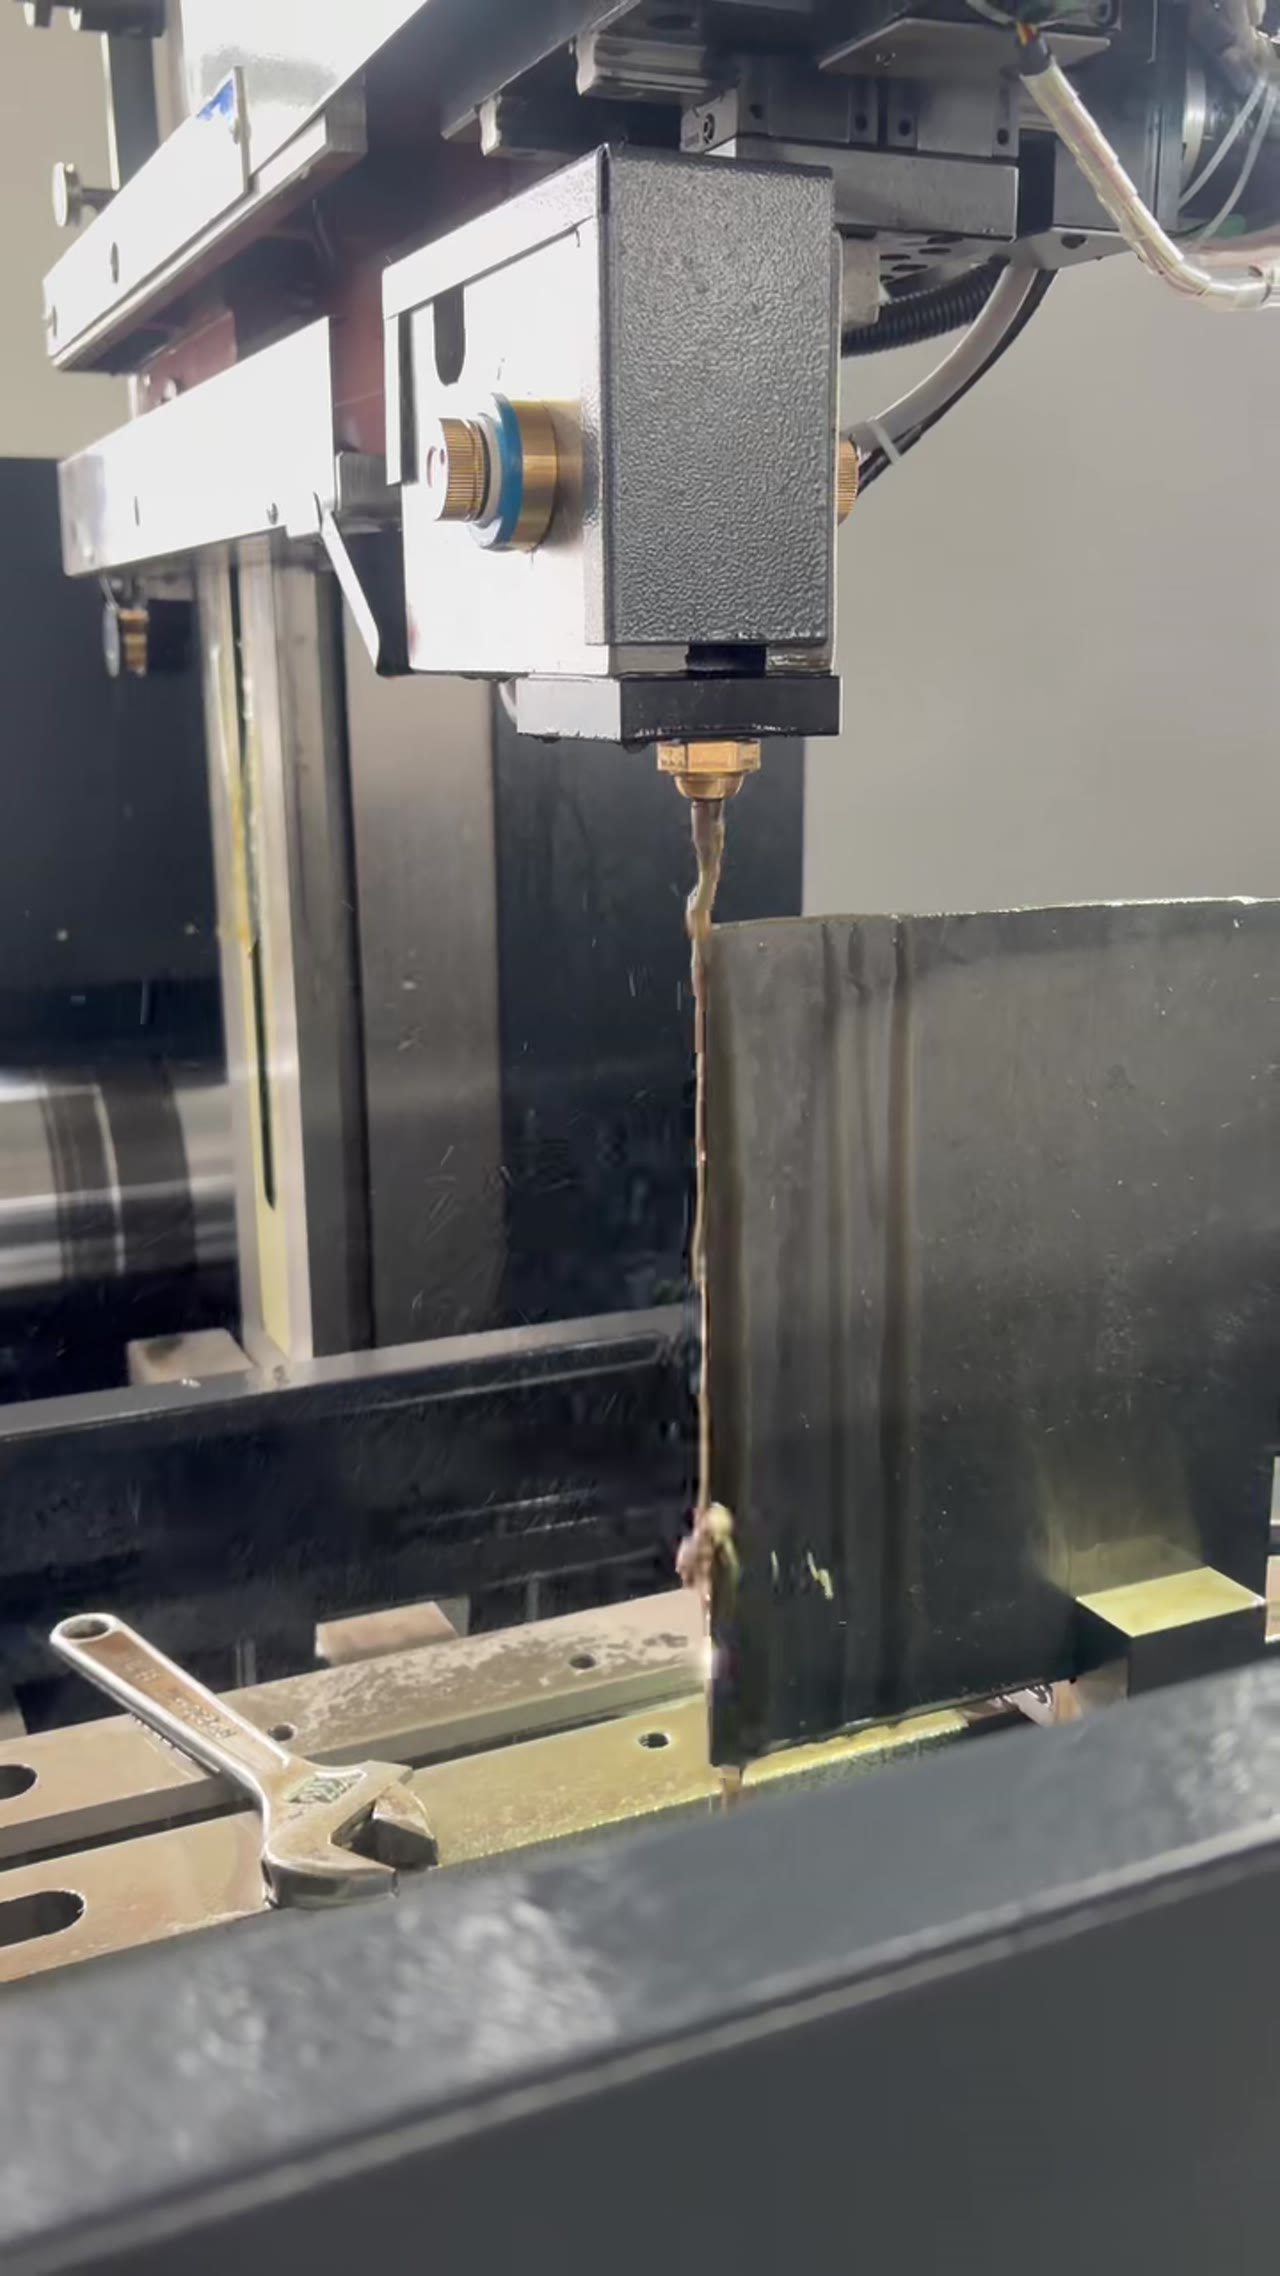
二、重锤和弹簧是源头
确认是张力问题,先回源头看。重锤式看锤的位置有没有到标线,锤卡住或者导轨有脏东西,张力就掉;弹簧式看弹簧有没有疲劳,用久了弹力衰减,表上读数还正常,实际张力已经不够。这两种结构都建议每周量一次实际张力,用张力计挂在丝上读,比看指针可靠。
三、导轮和挡丝块会偷张力
源头正常,张力也可能在半路丢掉。丝路上的每个导轮都在消耗张力,导轮轴承发涩、槽内有积屑,丝过去就被拖住,到切割区时张力已经打了折。挡丝块位置不对,丝偏着蹭,同样会掉张力。中走丝张力的排查顺序应该是:先源头、再丝路、最后才看控制参数。
四、换丝后要重新标定
丝路查完,别忘了换丝这个变量。新丝和老丝的伸长特性不一样,换丝后按老张力设定,往往偏松。正确做法是换丝后先跑一段,量一次张力,按实测值微调。丝用到后期变细,同样张力下更容易断,这时宁可降一点张力、放慢一点速度,也别硬顶。
五、把张力写进点检表
标定完,最后靠制度守住。张力这项最容易漏,因为它不像水温和电流有表可看。建议写进日点检:开机量一次、换丝量一次、连续切八小时再量一次。三次数据放一起,衰减速度就出来了。中走丝张力的管理,靠的是固定动作,不是经验判断。
常见问题
问:张力是不是越大越好?
不是。张力过大,丝在导轮和眼模处磨损快,断丝率上升,薄壁件还容易变形。按丝的规格给额定值,再用试件确认切面即可。
问:没有张力计怎么判断?
可以看丝在中段的垂度,用手指轻拨感受回弹;也可以切一段直边看条纹是否均匀。这些是间接判断,有张力计还是更准。
问:张力掉了会自动恢复吗?
不会。重锤卡住、弹簧疲劳、导轮发涩都是单向恶化,放着不管只会越来越松。发现掉张力要当场处理。
把这条线走一遍:先用切面和声音认出丝松,再回源头看重锤和弹簧,然后查丝路上的导轮与挡丝块,最后把量张力写进日点检。张力不是调出来的,是守出来的。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




