

慢走丝黄铜线的镀层差异:裸线、镀锌与成本核算
慢走丝用。宜便卷哪的电极丝以黄铜为主,市面上常见裸黄铜线和镀锌黄铜线两类。两者的差别不只是单价:镀层影响放电稳定性、抗拉强度和切割速度,也影响断丝率。选哪一种,要看工件厚度、精度要求和单件成本,而不是看哪卷便宜。
一、裸线与镀层的差别在哪
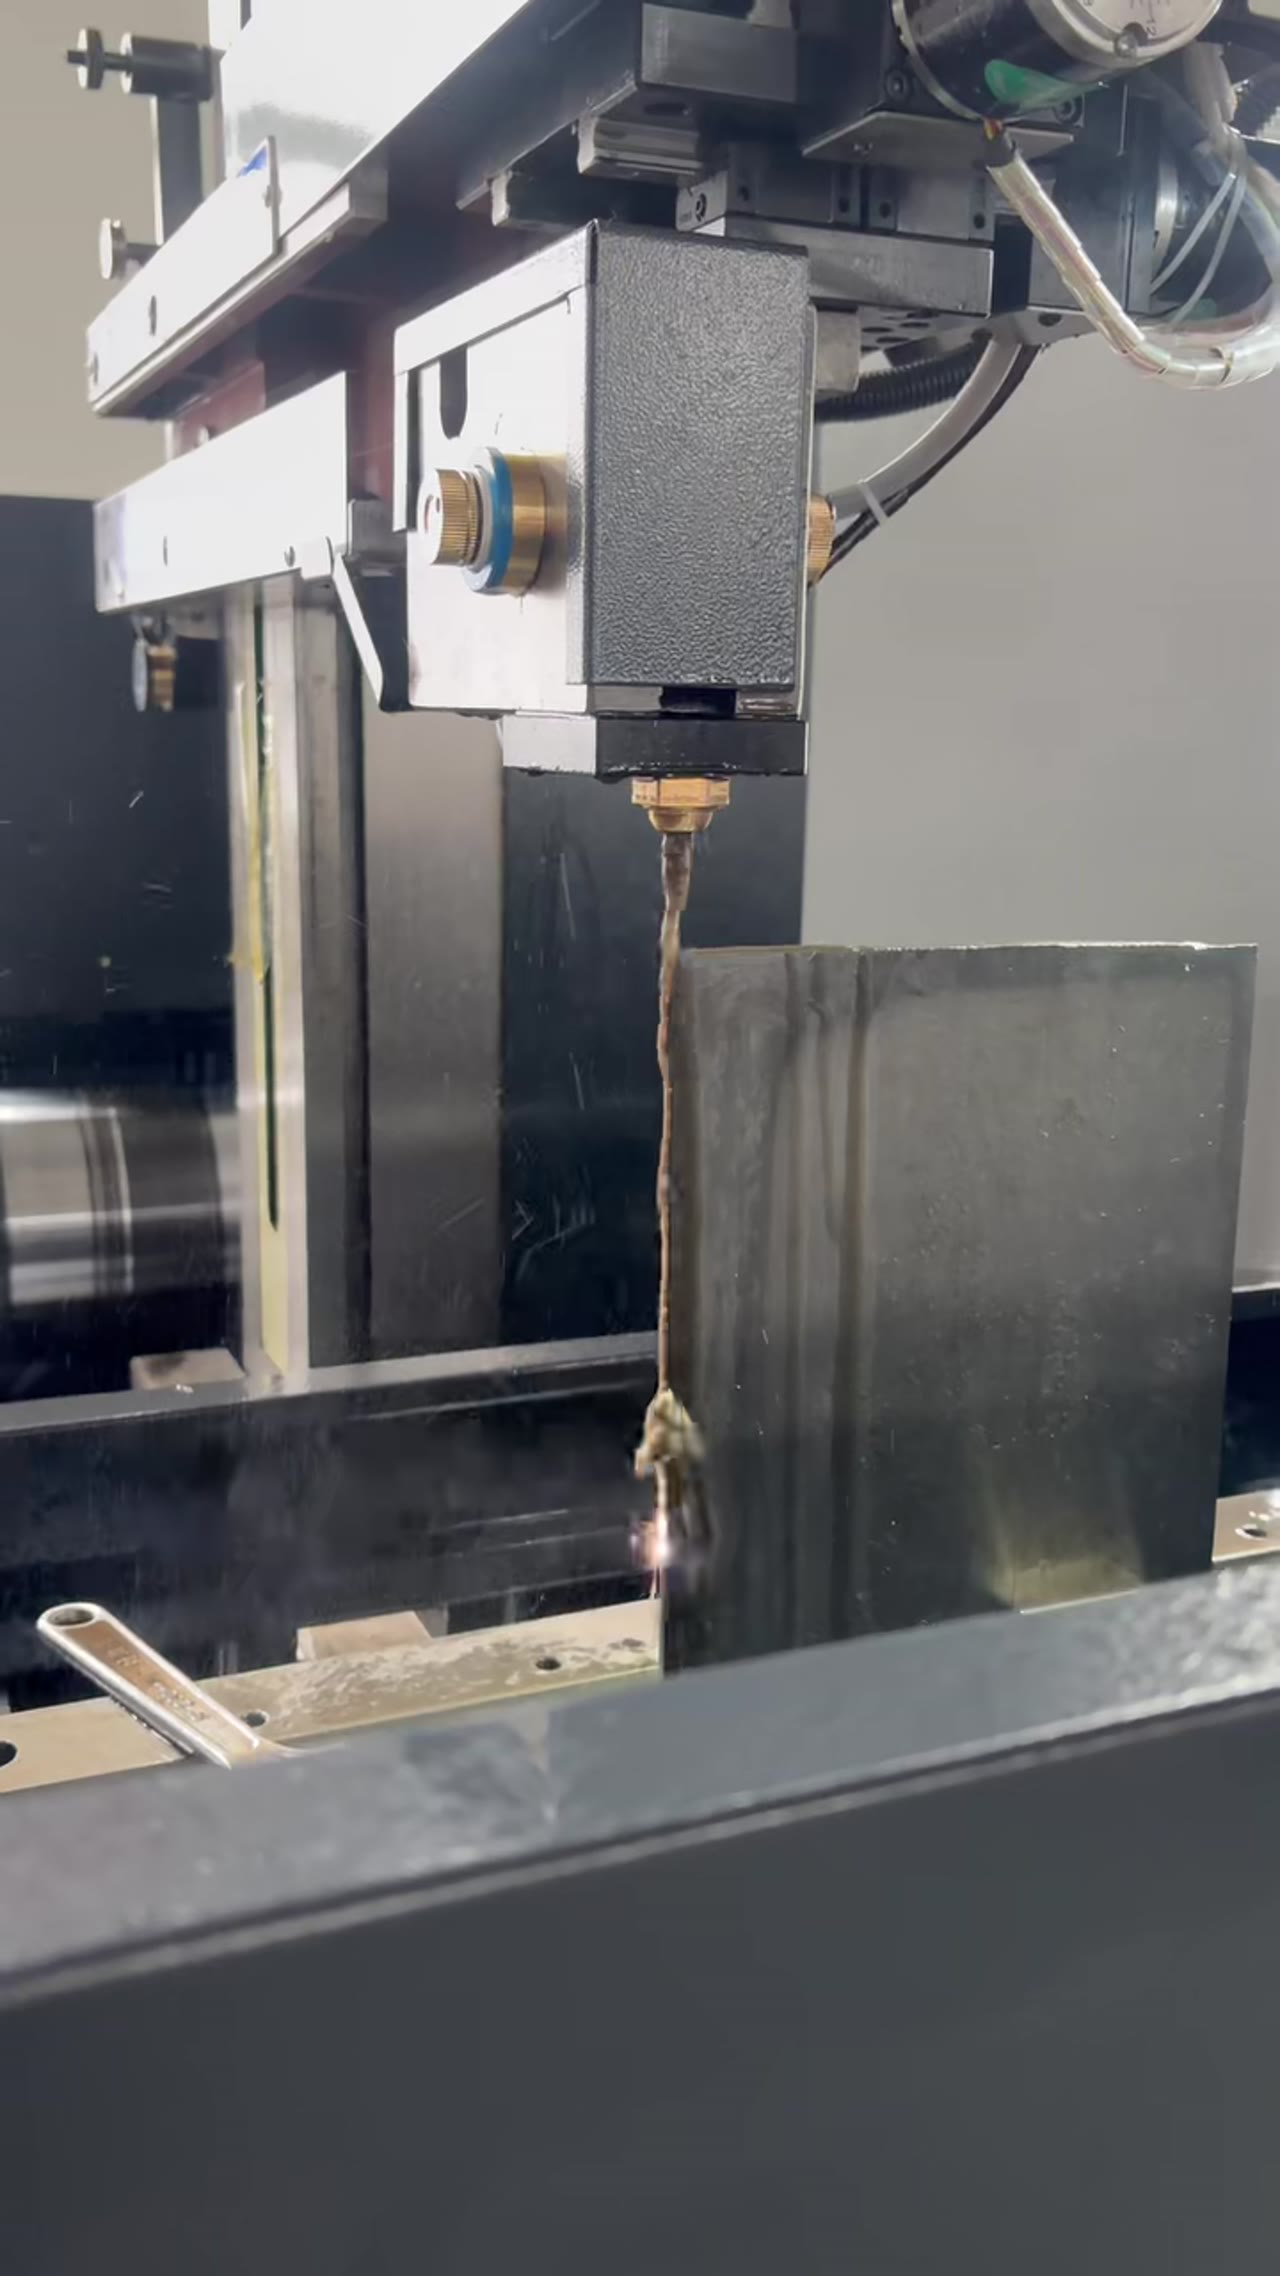
慢走丝黄铜线的裸线就是铜锌合金直接拉出来的丝,导电好、成本低,适合常规厚度和一般精度。镀锌线在表面加了一层锌,放电时锌先气化,能把放电点分散开,切割速度更高,抗拉强度也做得更高。代价是单价贵一截,而且对水质和冲液状态更敏感。
二、速度与断丝是一对矛盾
镀层带来的速度优势在厚件上更明显,因为厚件排渣难、放电集中,锌层能帮着把能量摊开。但速度快了,丝的负载也高,张力设定和冲液跟不上就会断。所以换线种之后不能沿用旧参数,得先把张力、进给和冲液重新对一遍,再谈效率。
三、成本要按米算不能按卷算
算成本时最容易只看一卷的单价。实际口径是每米单价乘以单件耗丝长度,再加上断丝造成的停机与重穿工时。镀锌线单米贵,但如果速度快、断丝少,单件成本可能反而更低。反过来,薄件和简单轮廓上镀层的优势发挥不出来,用裸线更划算,慢走丝黄铜线不必一律求贵。
四、丝径与工件厚度要配套
线种算清了,还要配丝径。常规活 0.25mm 用得最多,厚件和粗活会用 0.30mm,细小圆角和窄缝用 0.20mm 以下。丝径一变,补偿值、冲液压力和加工液流量都要跟着改。慢走丝黄铜线的丝径公差比普通丝严,公差大的丝会让间隙忽大忽小,尺寸跟着漂。
五、存放与上机也影响寿命
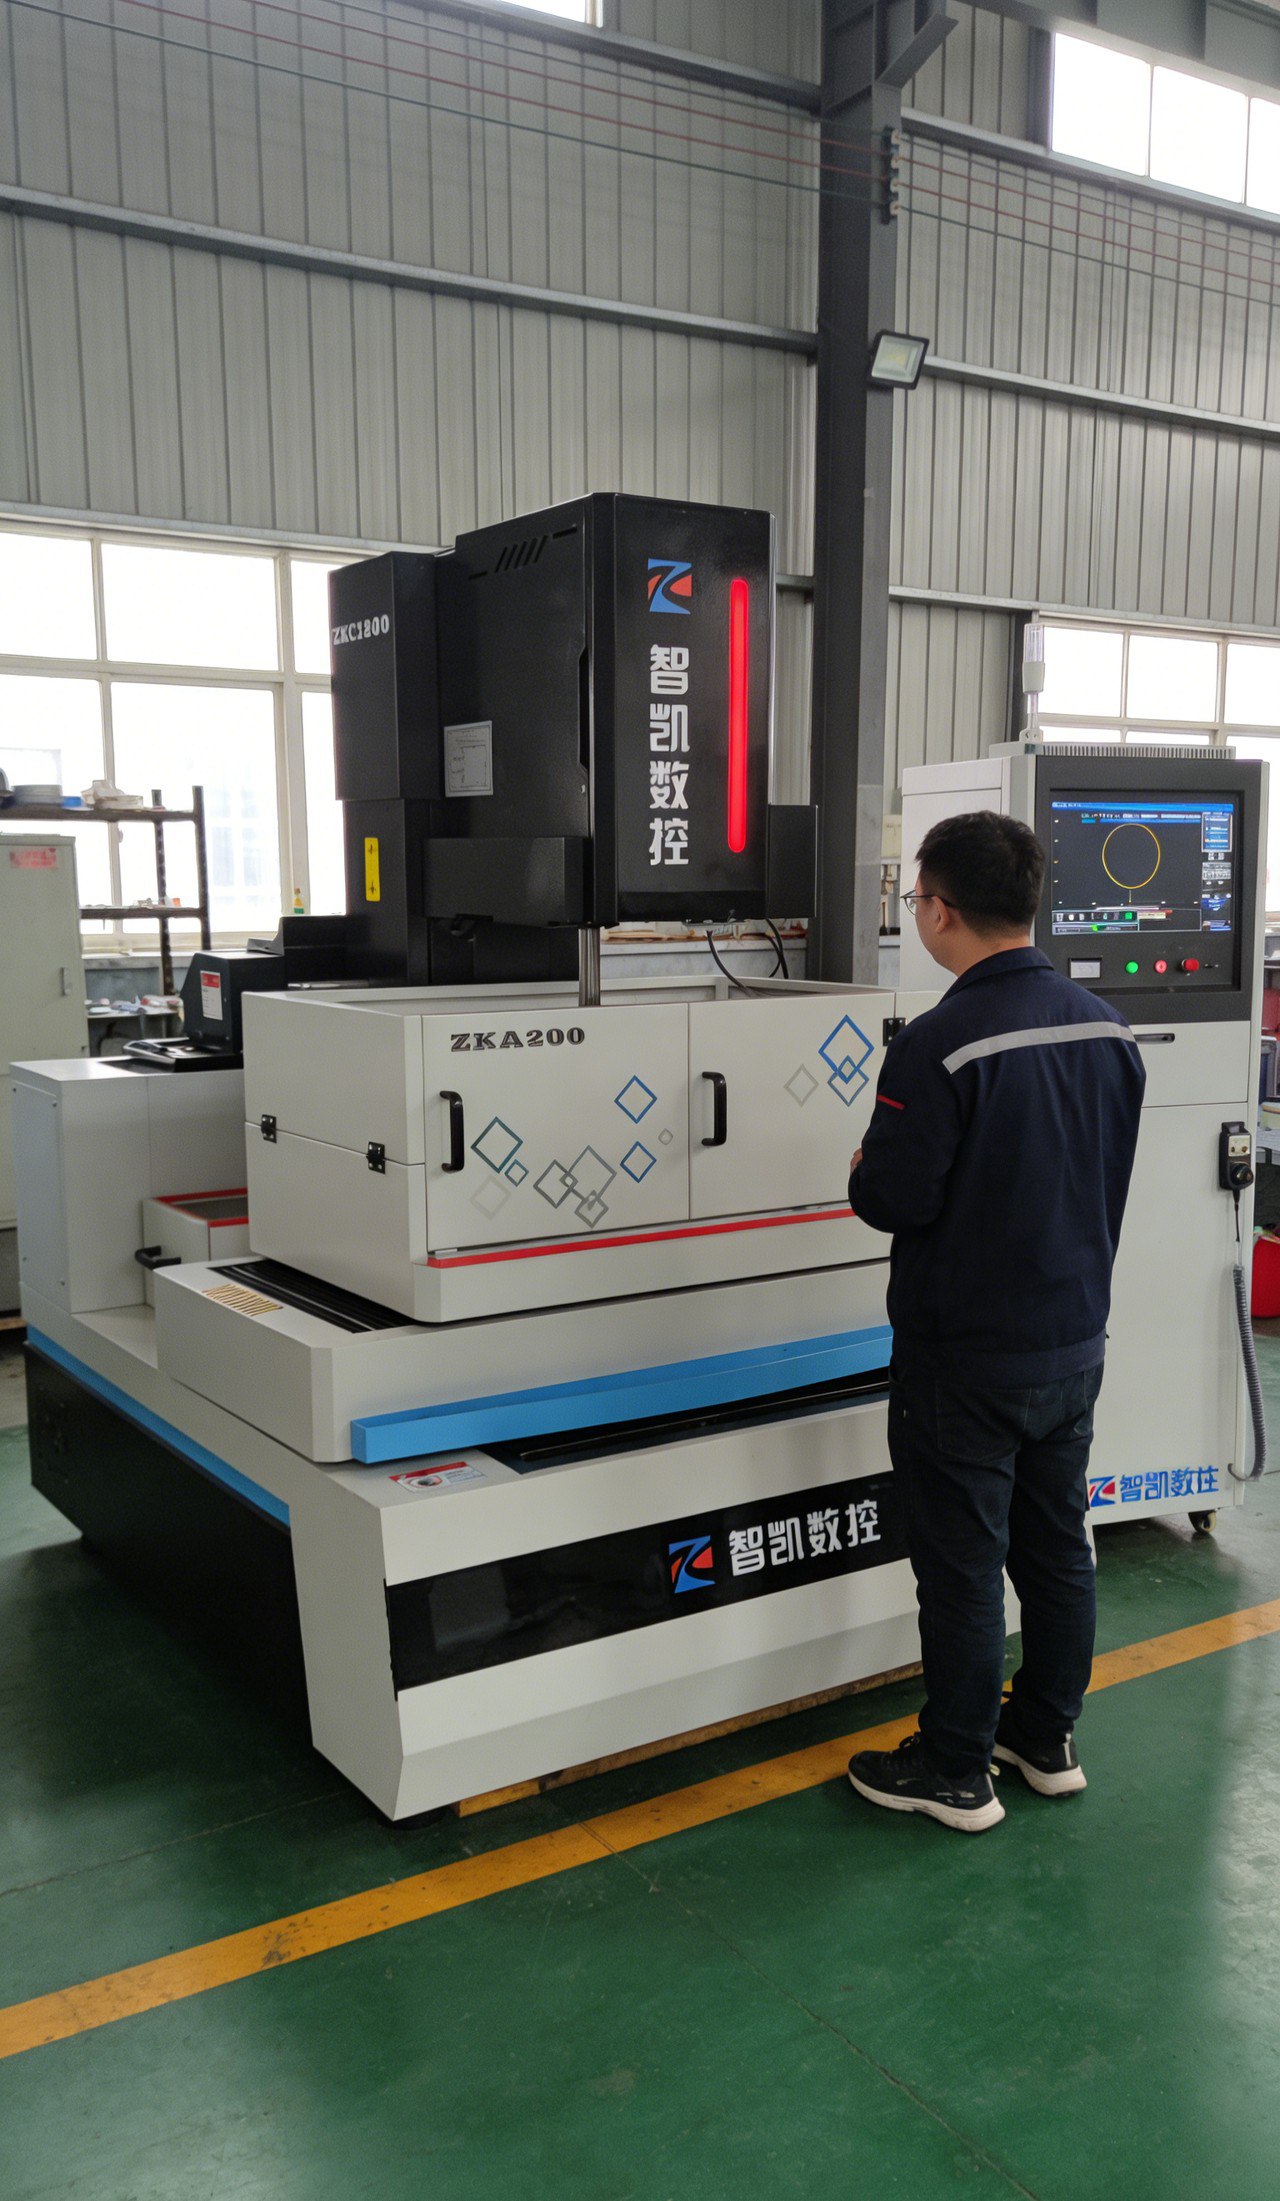
丝径配好,最后是使用条件。慢走丝黄铜线受潮氧化,上机后放电就不稳,表面会出现不均匀的蚀痕。存放要干燥、避免挤压变形,线轴立放不要横压。上机后丝路要顺,张力轮和导丝嘴有毛刺会把丝刮伤,刮伤的位置往往就是断丝的起点。
常见问题
问:镀锌线能用在所有机床上吗?
答:多数慢走丝都能用,但参数要按线种选。老机床如果没有对应工艺库,建议先在废料上试切,确认放电稳定再上正式件。
问:丝用剩半卷能不能接着用?
答:可以,但要检查有没有氧化和压伤。剩下的丝如果表面发暗、有硬弯,宁可换新卷,断一次丝的工时比省下的丝贵。
问:丝径公差真的重要吗?
答:重要。公差大意味着实际放电间隙一直在变,尺寸会跟着漂。精度要求高的活,选公差带窄的丝更省事。
把线种、丝径、参数、成本四件事放在一起看:先用线种定放电特性,再用丝径配厚度,然后把张力和冲液重对一遍,最后按米核算单件成本。线选对了,后面的参数才有意义。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




