

中走丝水箱的容量与过滤:工作液温升的三个控制点
中走丝的工作液。了变态状的液作在水箱里循环,一边冲洗切缝,一边把热量带走。水箱容量够不够、过滤跟不跟得上、散热做没做,最后都体现在加工稳定性和尺寸一致性上。连续跑几个小时之后尺寸开始漂,多半不是机床的问题,是工作液的状态变了。
一、容量决定温升的度速的升温速度
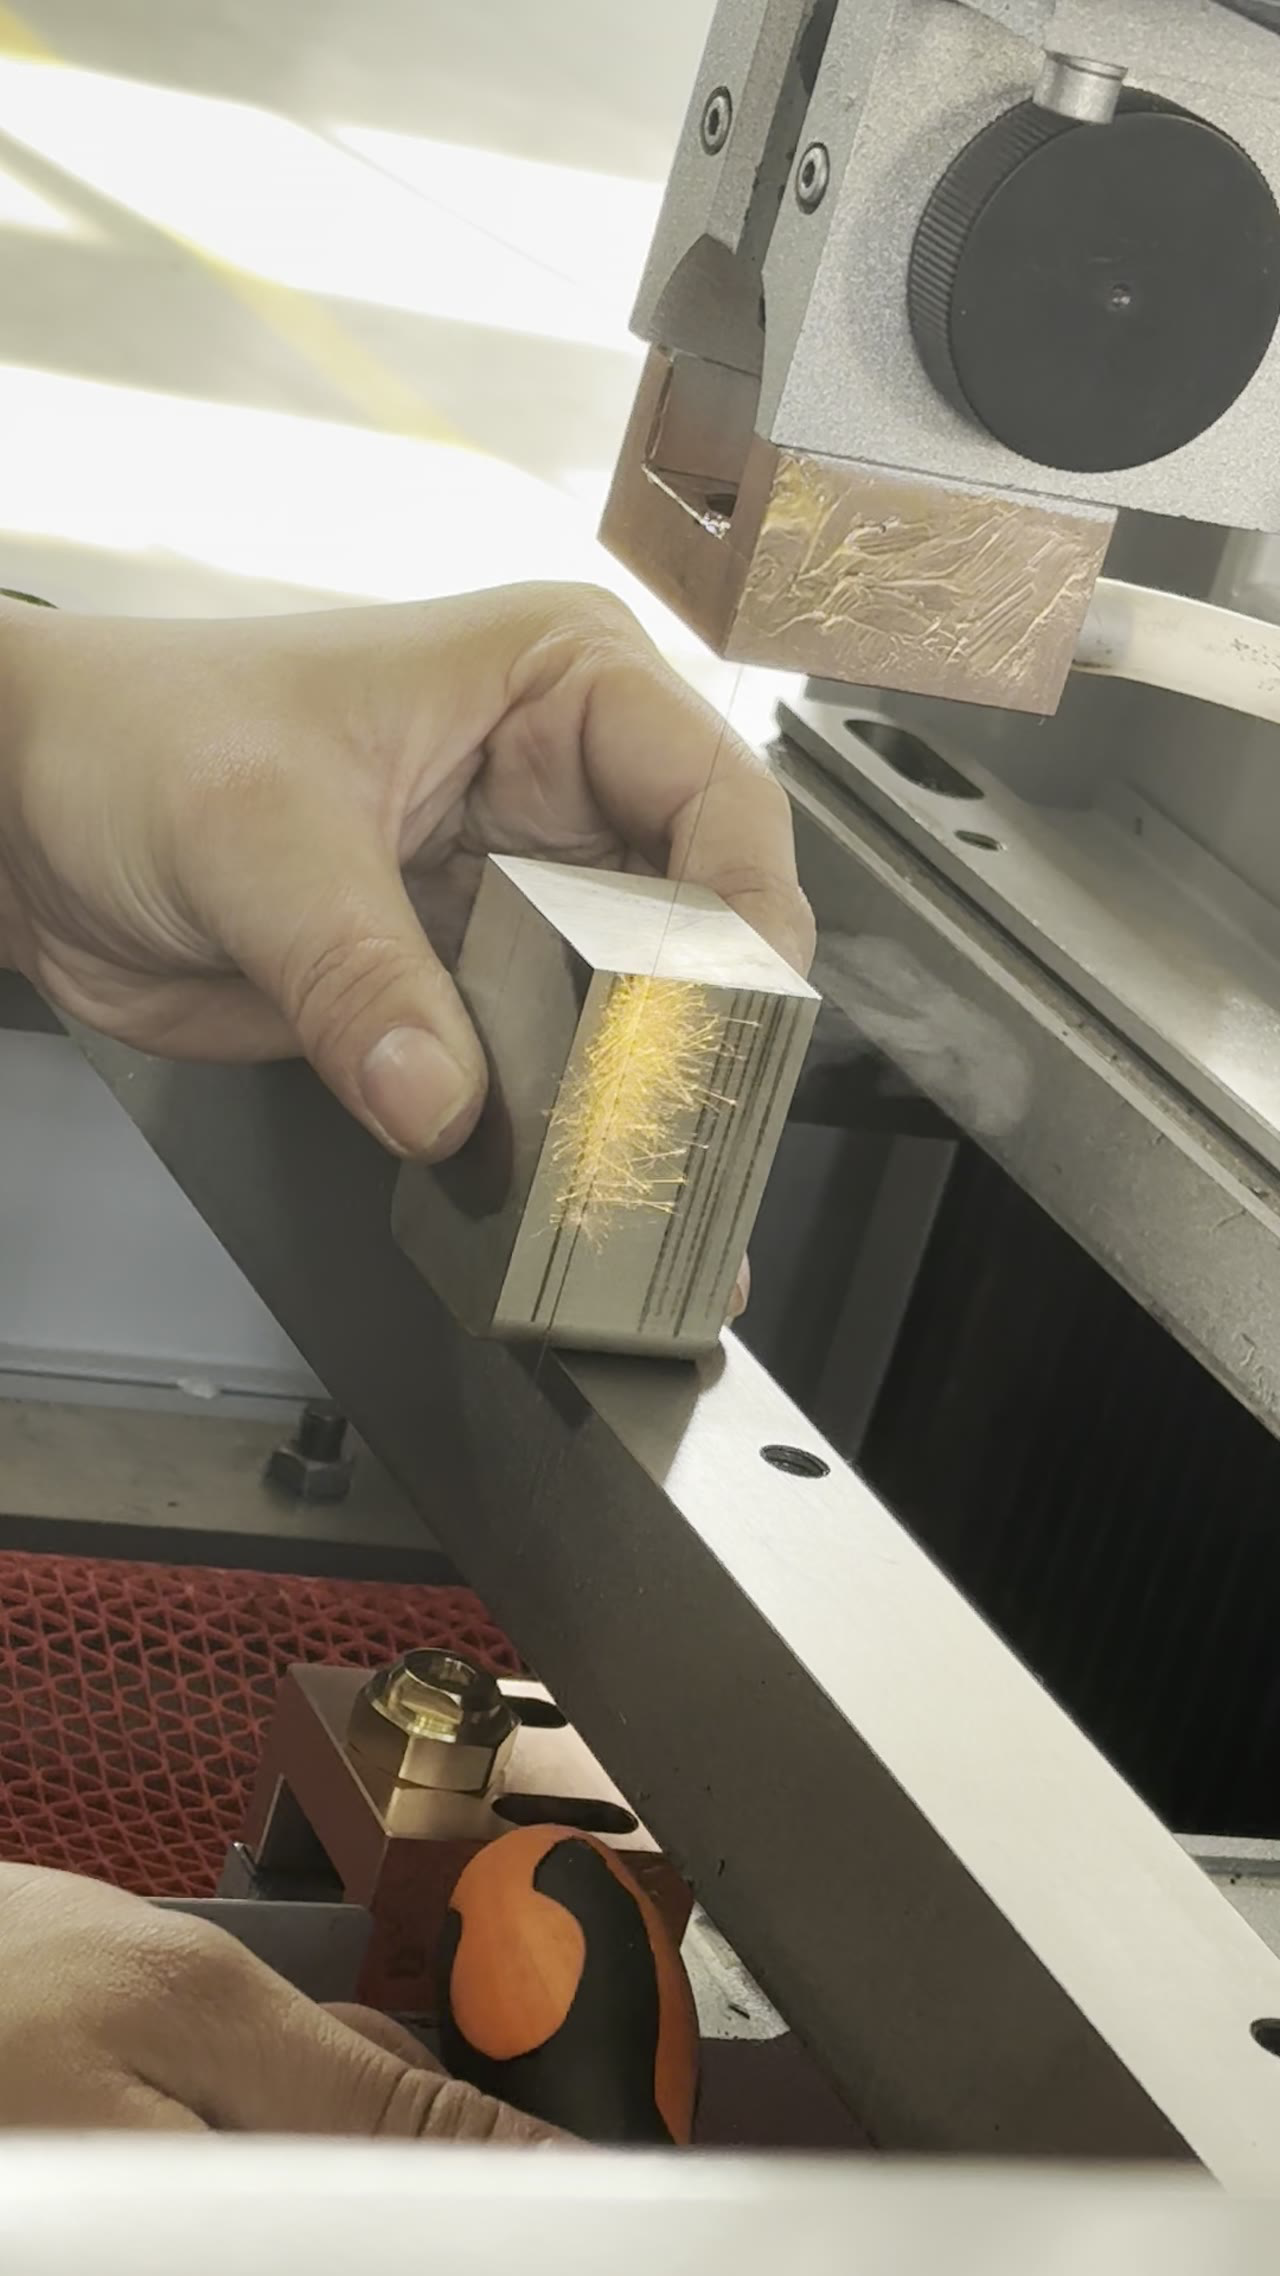
中走丝水箱的容量大,同样的放。刀次一对新重得非午下电热量摊到更多液体上,温升就慢;容量小,一上午就能热起来。工作液温度升高,粘度和导电性都会变,放电间隙跟着变,尺寸就漂。这就是为什么连续加工和断续加工的表现不一样,也是为什么有人上午切得准、下午非得重新对一次刀。
二、过滤跟不上就白搭
容量够了,还要看过滤。切屑和蚀除物在水里循环,过滤棉、滤芯堵了就绕过去,脏东西回到加工区,把切缝糊住、把导电块磨快。判断方法很直接:看回水流量和滤芯压差,流量明显变小就是该换。中走丝水箱的过滤层数要按切割量配,割铝、割石墨脏得快,频次要加密。
三、散热要单独想办法
过滤顺了,热量还留在水里。中走丝水箱靠自然散热,连续跑一天水温能升到四十度以上;有条件加一台小制冷机,或者加大水箱的散热面积,效果比调参数明显。温度稳下来,同一组参数在上午和下午的表现才一致,首件和末件的尺寸差也会收窄。
四、水质比水量更容易被忽略
温度管住之后,还有水质。工作液浓度太低,清洗和防锈能力下降,工件容易生锈、切缝排渣变差;浓度太高,泡沫多、导电性变,放电反而不稳。用折光仪定期测浓度,按厂家给的区间补加,比凭经验兑水可靠得多,也避免整批件出问题。

五、换液周期按状态定
水质和温度都管好,换液就不用死记天数。看三个信号:液体发黑发臭、浓度怎么调都上不去、切面开始出现异常条纹。出现其中两条就该整箱换掉,换的时候把箱底沉渣清干净,管路和喷嘴也顺手查一遍,不然新液进去两天又脏了。
常见问题
问:水箱里的水多久换一次?
答:不看天数看状态。发黑发臭、浓度调不上去、切面出现异常条纹,出现两条就换。切割量大的车间通常三到六个月换一箱。
问:直接加自来水可以吗?
答:应急可以,长期不建议。自来水的矿物质会结垢、影响导电性,用去离子水或软化水更稳定。
问:水温高会有什么表现?
答:尺寸单向漂移、断丝变多、切面粗糙度变差。连续加工几小时后集中出现,基本可以判断是温升引起的。
把这几项连起来:先用容量把温升压慢,再用过滤把脏东西挡住,然后用制冷或加大散热把温度稳住,最后按状态定换液周期。工作液管好了,机床的精度才有发挥的余地。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




