

中走丝锥度的切割控制:丝架、参数与精度衰减
锥度切割是。算划工返后让丝在工件高度范围内倾斜,切出带斜度的面。中走丝的锥度能力受丝架结构、导轮位置和程序补偿共同限制,切小锥度容易,切大锥度时精度衰减明显。做锥度活之前,先弄清机床的真实能力边界,比事后返工划算。
一、锥度靠丝架摆出来
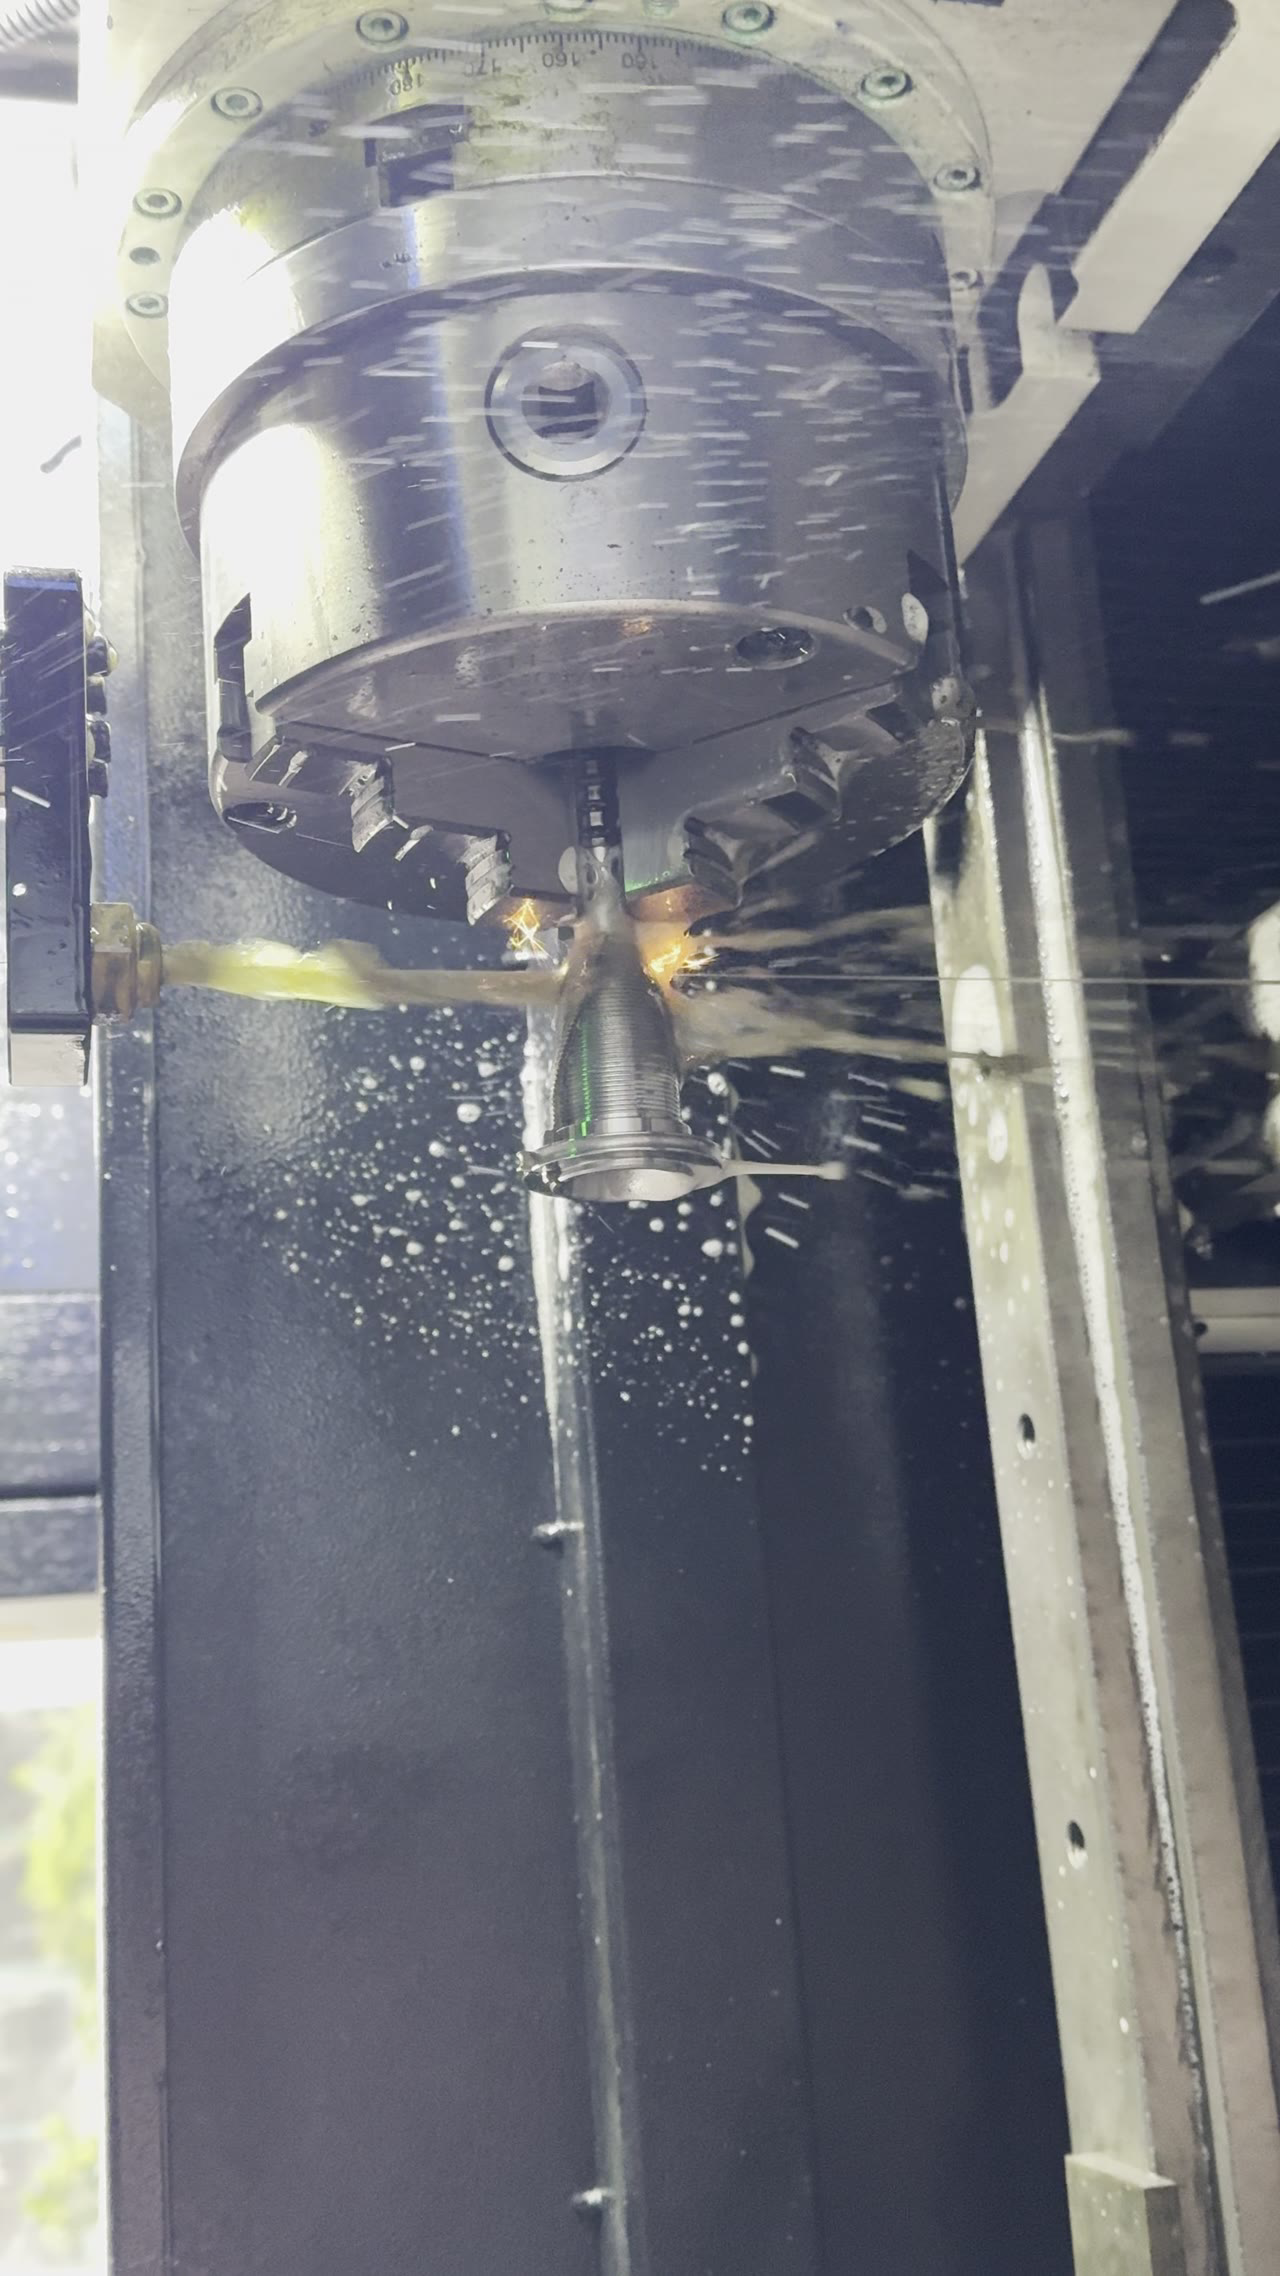
中走丝锥度不是靠程序算出来的,是丝架真的摆出了角度。上丝架偏移、下丝架固定,丝在工件区形成一条斜线,斜角的大小取决于上下导轮的相对位移。丝架行程决定了最大锥度,超出范围的程序设了也切不出来,只会把件切废,所以接活前先对一眼行程参数。
二、摆角之后补偿要重算
丝架摆好,补偿就得重算。锥度切割时丝的接触点不在垂直投影上,按平面补偿给值一定偏。控制里通常有锥度补偿项,需要输入工件厚度和锥度角,让系统自己换算。手改平面补偿去做锥度活,尺寸很容易超出公差,尤其是厚度大的件。
三、大锥度时精度会衰减
补偿对了,还要认清衰减。锥度越大,丝在工件内的悬空长度越长,刚性越差、抖动越明显;同时上下端的放电条件不同,切面粗糙度也不一致。实际经验是锥度超过一定角度之后,同样的参数切出来的尺寸公差要放宽一档,验收标准建议提前和客户对齐。
四、导轮和眼模是隐形限制
除了丝架,导轮和眼模也在限制锥度。丝倾斜时它在导轮槽里的接触位置会变,槽窄了会顶住,槽宽了定位就差;眼模的孔径在斜向通过时有效间隙变小,容易刮丝。做中走丝锥度的活之前,先确认这两处有余量,否则丝走到一半就被别住。
五、试切一块再上批量
限制都清楚了,最后一步是试切。拿同材质、同厚度的废料切一块,量上下端的尺寸和角度,核斜度是否在公差内、切面是否可接受。中走丝锥度的参数在不同机床上差异大,别人的一组值搬过来基本要重调,试切是最省时间的校准方式,也是提前发现问题最省事的办法。
常见问题
问:锥度切割会影响效率吗?
答:会。斜向切割的有效放电长度变长,进给要放慢,单件工时比直切高出一截。
问:小锥度也要重算补偿吗?
答:要,但影响小。角度很小时可以用平面补偿近似,超过一两度就建议用锥度补偿项。
问:锥度件的上下尺寸差多少算正常?
答:跟角度、厚度、机床状态都有关,没有统一数字。按图纸公差反推,试切确认后写进工艺卡。

顺序是:先用丝架行程确认能做多大角度,再用锥度补偿把尺寸算对,然后按衰减规律放宽验收,最后试切一块定参数。锥度活的难点不在程序,在边界。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




