

慢走丝补正的设定与回填:首件尺寸闭环的四步
补正是慢走丝把尺寸做准的核心手段。它不是一个固定值,而是丝径、放电间隙、机床状态和工件材质共同作用的结果。指望抄一组别人的补正值直接用,往往会差几个丝。稳妥的做法是把补正当成一个闭环:给初值、量首件、回填、复核。
一、初值从丝径和间隙来
慢走丝补正的初值通常按丝径一半加上放电间隙估。丝径 0.25mm,初值就在 0.125mm 上下,再按间隙补几个微米。这个值只是起点,不是答案。材质不同间隙不一样:割铝间隙偏大,割硬质合金偏小;厚度不同,排渣条件不同,间隙也跟着变,所以初值只能当参照。
二、首件必须量,不能跳
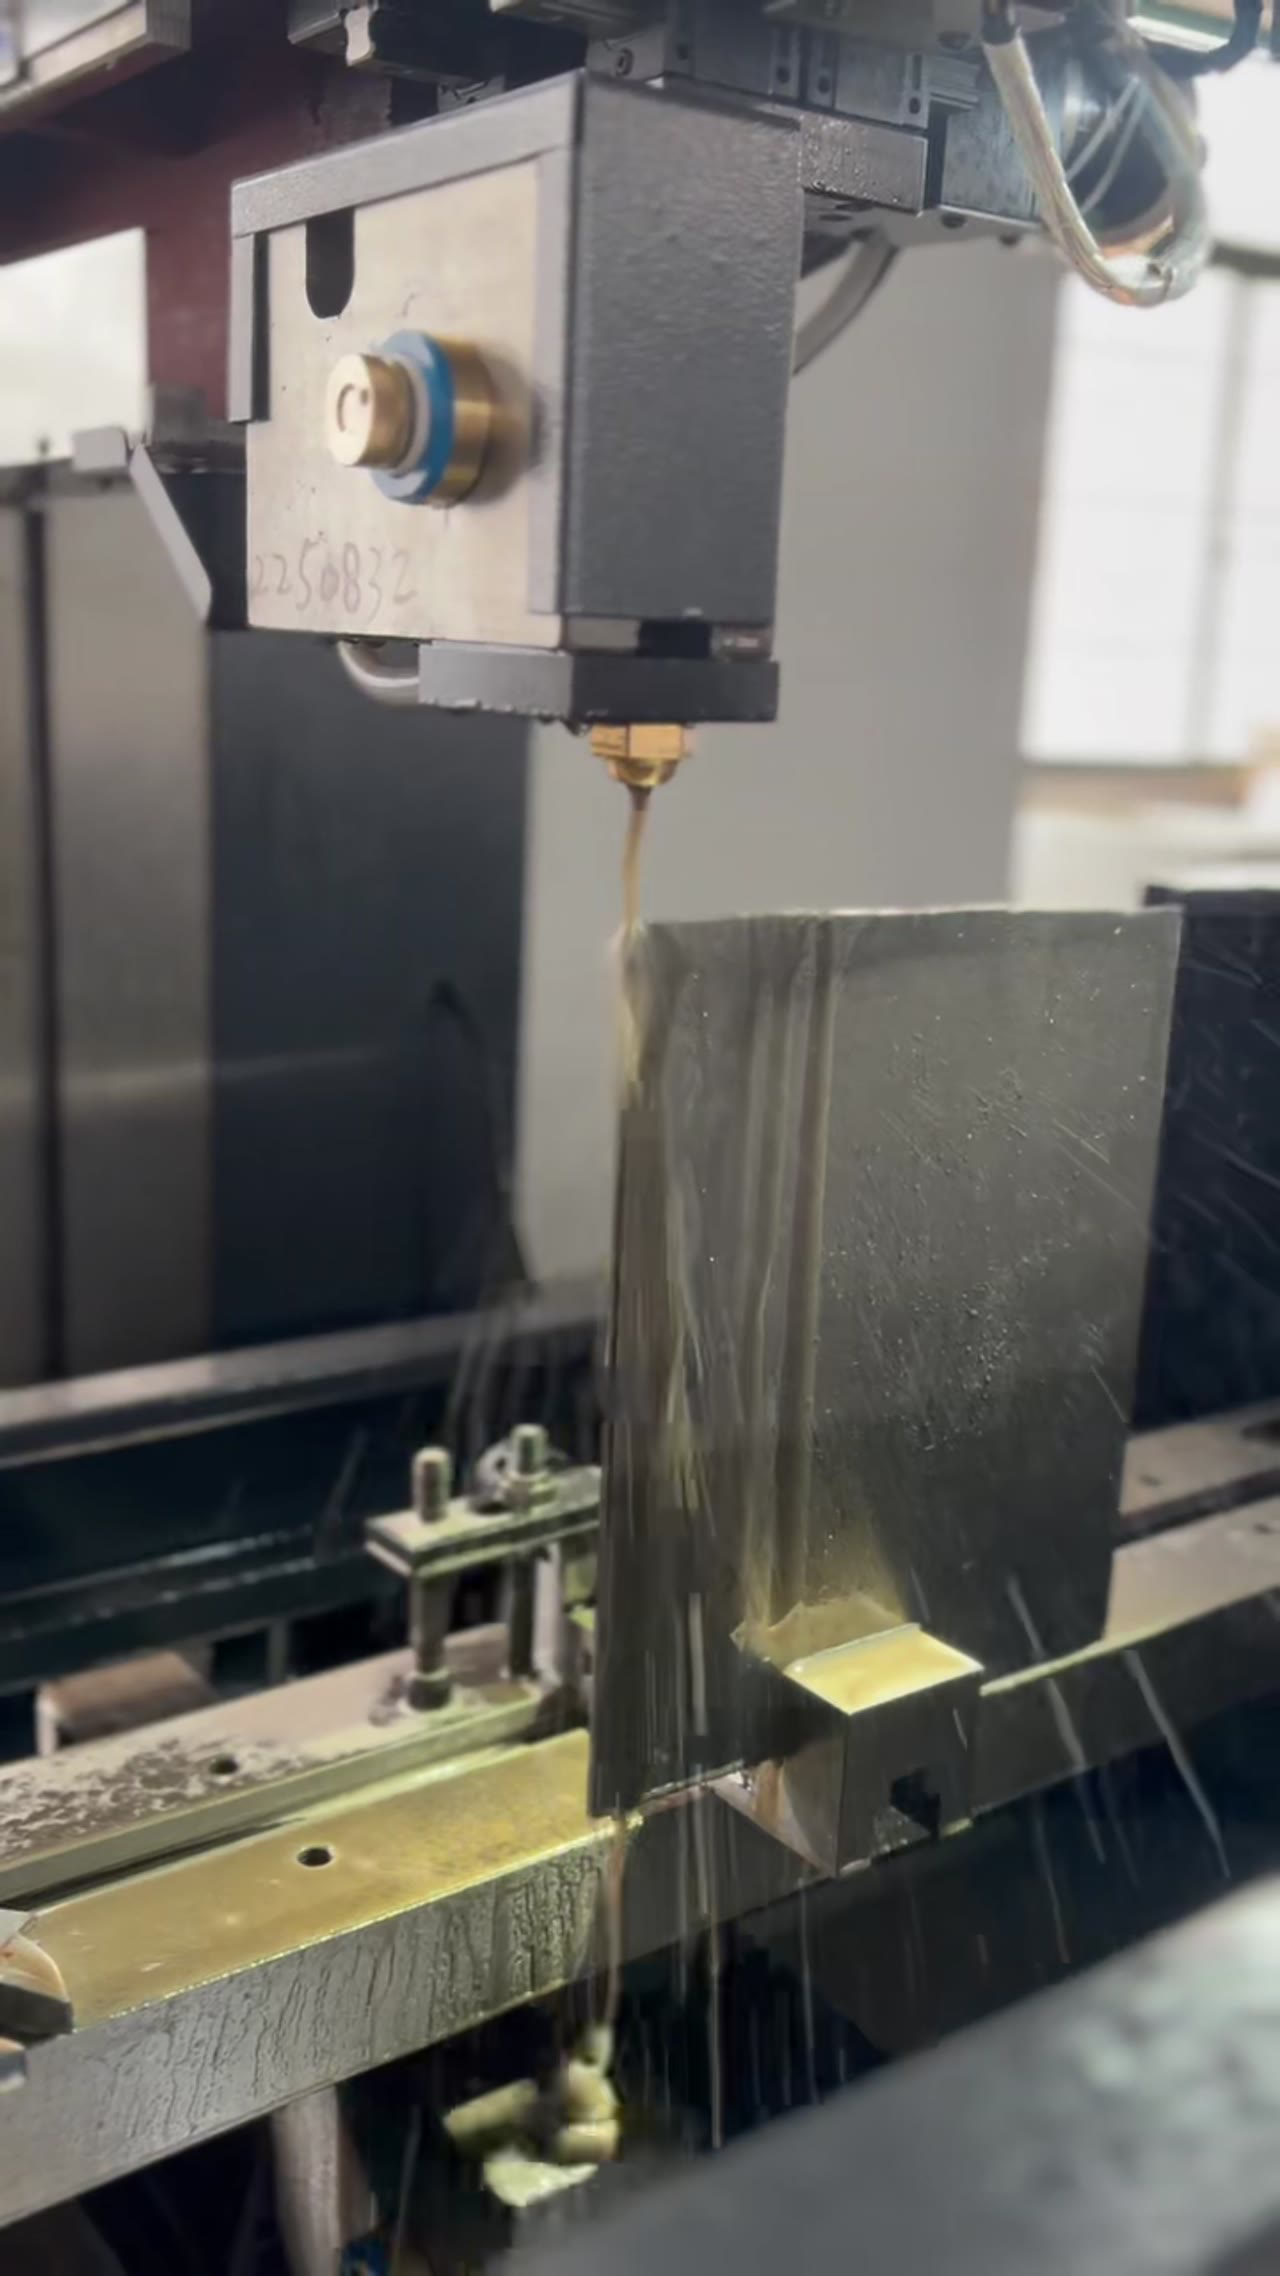
初值给完,第一件切出来必须量。量的时候注意位置:入口、中段、出口各取一处,因为丝在工件高度上是斜的,只量一个位置看不出问题。量出来偏大就减补正,偏小就加,一次调一半,避免来回过冲。慢走丝补正的调整幅度通常以微米计,步子迈大了反而难收敛。
三、回填之后要复核
调完补正,第二件要复核。如果第二件还在偏,说明问题不在补正,而在别的地方变:丝径磨损、加工液电导率漂移、工件装夹变形。这时候继续调补正,只是把误差藏起来。经验做法是同一组补正连切三件,三件尺寸都稳定在公差带中间,这组值才算可用。
四、把每次结果记下来
稳定之后不要就此结束。把材质、厚度、丝径、补正值、实测偏差记进台账,同一类活下次就有起点,不用从零试。慢走丝补正的可复用性靠的就是这份记录,尤其是经常做的那几种材料和厚度,攒够十几次之后基本可以一次到位。

五、什么时候要重新标定
补正不是一劳永逸。换丝种、换丝径、机床撞过、导丝嘴换过、加工液整箱换过,这几种情况都要重新核一遍。另外精度要求提高一个档次时,旧的补正值往往不够用,因为原来被掩盖的间隙误差,现在变成了主要误差,得重新量一遍首件。
常见问题
问:补正值越大尺寸越大吗?
答:相反。补正是让丝往工件外侧偏的量,补正加大,切出来的轮廓会变小。方向搞反是最常见的错误。
问:为什么同一组补正上午准下午不准?
答:多半是温升或加工液状态变了。先查水温和电导率,再看丝径磨损,最后才怀疑补正本身。
问:能不能所有活都用一组补正?
答:不行。厚度和材质一变,间隙就变。相近的活可以借用,跨档次必须重新核。
四步连起来就是闭环:按丝径给初值,量首件取三处,一次调一半地回填,连切三件稳定之后再入台账。补正调顺了,慢走丝的尺寸就不再靠运气。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。
下一篇: 中走丝导轮的槽磨损与跳动:丝抖的三个来源




