

穿孔机导板的间隙控制:孔入口偏斜的三个原因
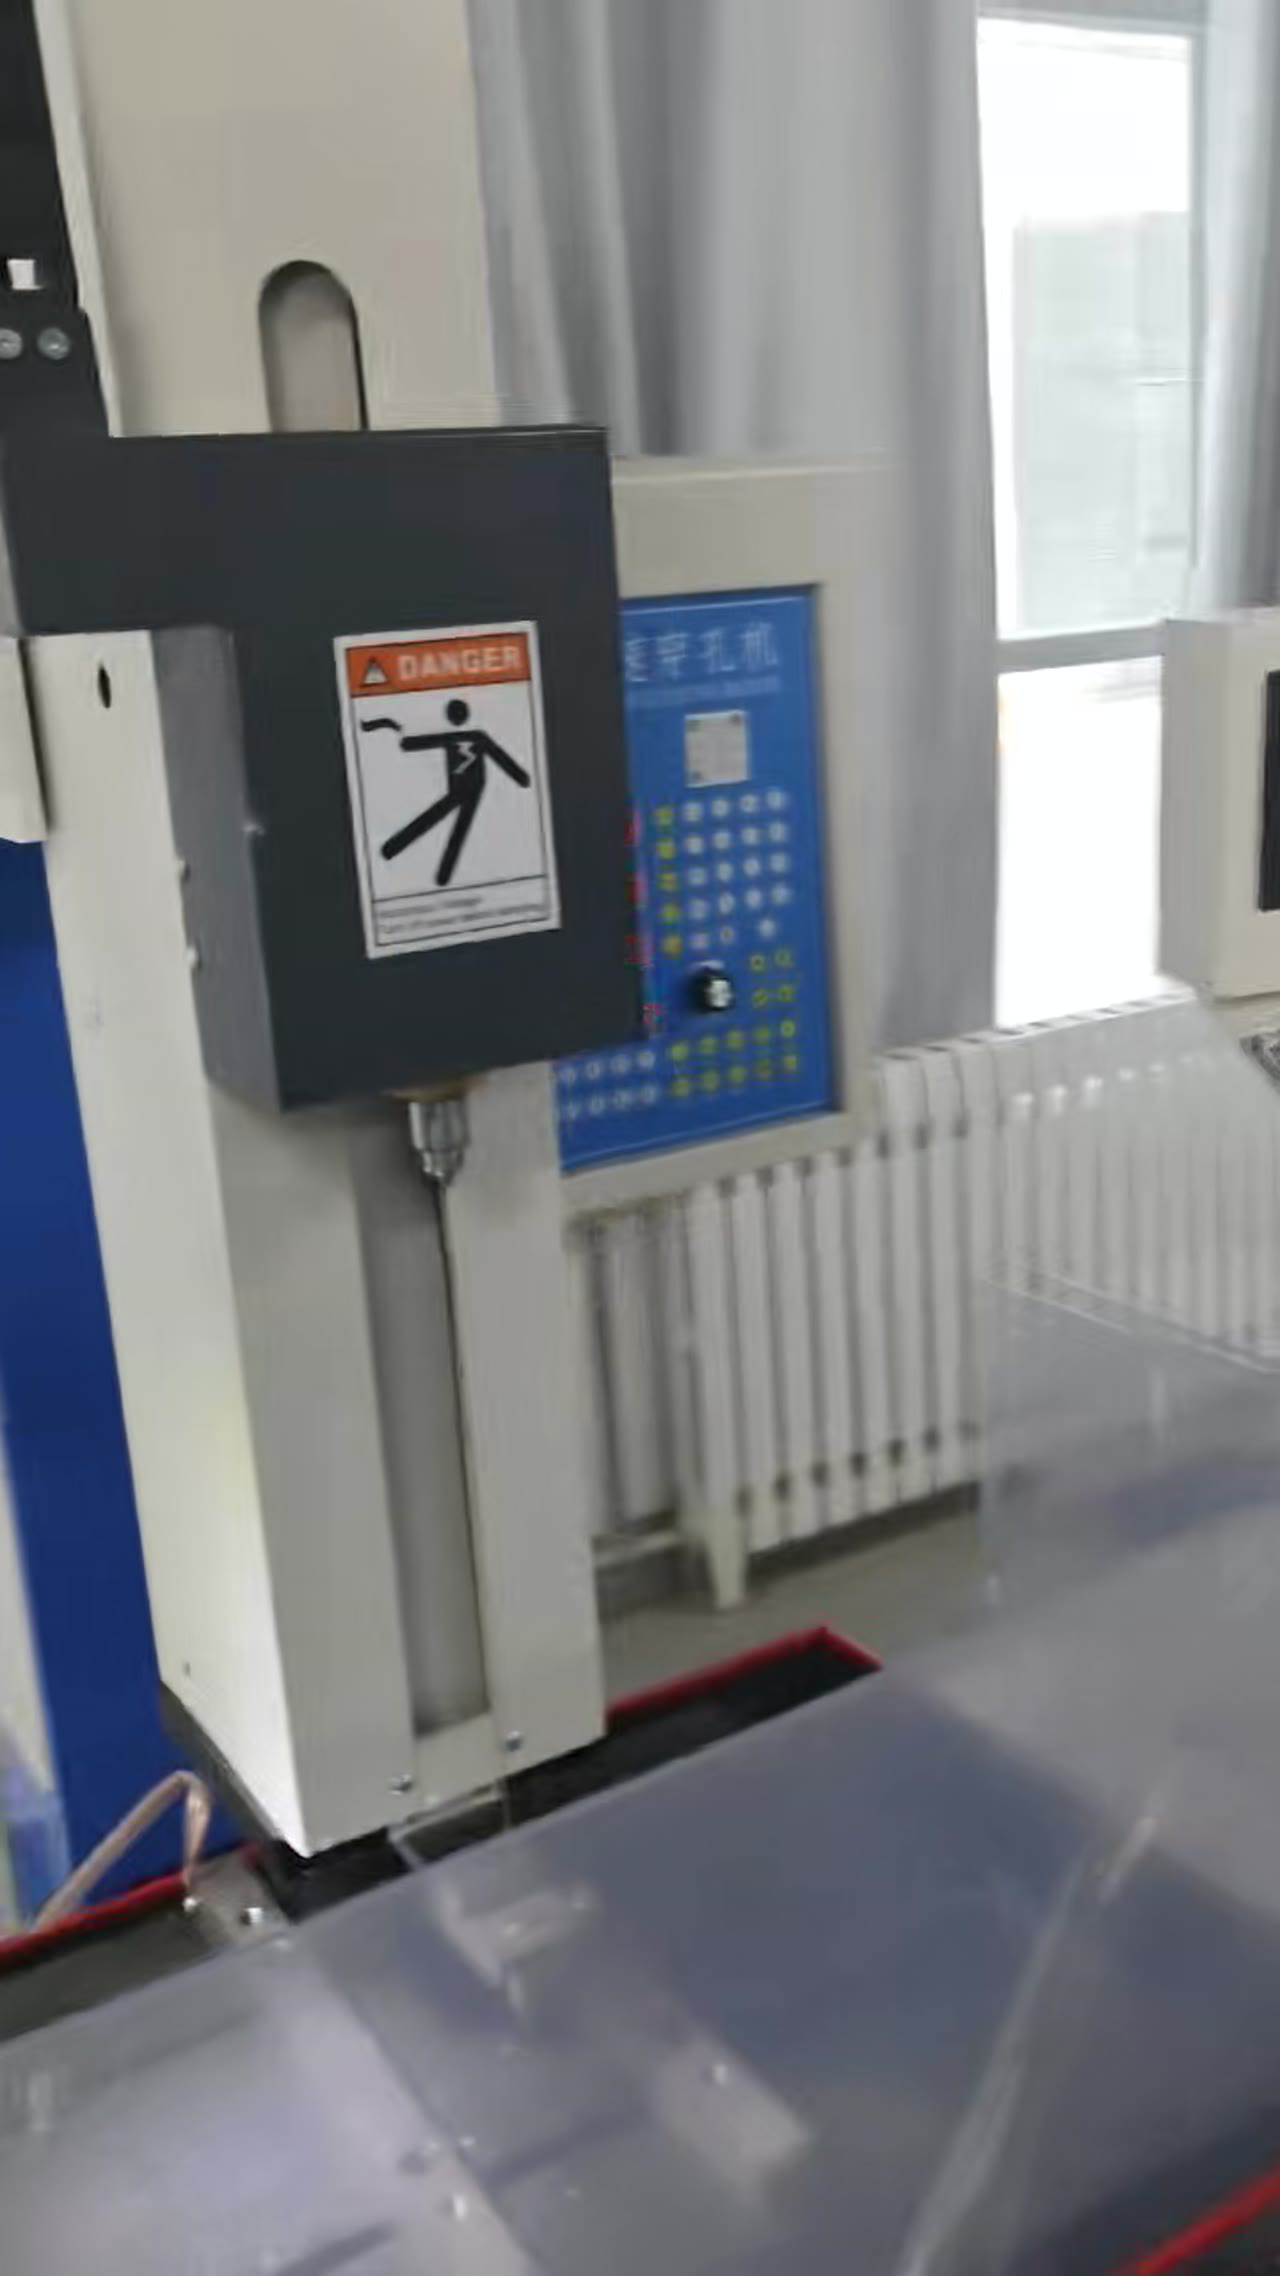
穿孔机导。板导在,板装在电极管和工件之间,靠一个精密的孔给铜管导向。它的间隙大小直接决定孔入口的位置精度:间隙大了铜管会摆,打出来的孔入口偏、孔身斜;间隙太小又容易卡管发热。孔偏的问题,很多时候不在电源,在导板。
一、间隙要跟管径配
穿孔机导板的孔径按铜管外径配,留出的间隙通常在几微米到十几微米之间。间隙过大,铜管在入口处有活动余量,第一段就歪了;间隙过小,铜管受热膨胀后卡住,进给受阻,严重时断管。换管径就要换导板,这一步省不得,靠调参数补不回来。
二、导板磨损是偏孔主因
间隙配好之后,还要看磨损。铜管在导板孔里高速旋转、往复,孔壁会被磨大,磨出来的形状往往不是正圆。孔一大,导向就失效,孔入口的偏移量随着加工深度放大。判断方法是用一根新的标准管试插,能明显晃动就说明间隙已超,该换件了。
三、导板与工件的距离要压住
磨损查完,还要看位置。导板离工件越远,铜管悬空段越长,刚性越差,孔越容易偏。常规做法是把导板尽量贴近工件,同时留出冲液回流和排渣的空间。深孔加工时这一项的影响比想象中大,缩短几毫米的距离,往往比调半天参数更有效。
四、装夹基准不能忽略
穿孔机导板贴得再近,装夹基准歪了也白搭。工件表面与导板不平行,铜管进给方向就是斜的;工件没压紧,加工中产生微动,孔会打出台阶。装夹时先用表打平面,再核导板与工件面的平行度,两处都过再开始打孔,前期的几分钟能省后面的整件报废。
五、偏孔要按现象分层查
现象不同,原因也不同。入口偏但孔身直,多查导板间隙和距离;入口正而越打越偏,多查铜管弯曲和进给同心度;整段都斜,先查工件装夹和机床垂直度。按这三层往下查,比一味换件快得多,也不容易把好件换掉。
常见问题
问:导板能不能自己加工?
答:不建议。导板的孔径和同心度要求高,自制件很难稳定保证,间隙不合适反而更费管。
问:导板间隙越小孔越准吗?
答:不是。间隙过小会卡管、发热、断管。按管径配套,留出合理余量才稳。
问:换导板要不要重对中心?
答:要。换完先空转核同心,再打试孔确认入口位置,确认无误后再上正式件。
把这几处连起来:先按管径配间隙,再用标准管查磨损,然后把导板贴近工件,最后核装夹基准。偏孔的账,八成能从这四项里找到答案。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。
上一篇: 中走丝导轮的槽磨损与跳动:丝抖的三个来源




