

中走丝光洁度的提升路径:刀次、能量与丝速的配合
光洁度用 Ra 表示,数值越小表面越细。中走丝想做出好的光洁度,靠的不是单改一个参数,而是刀次、放电能量、丝速和加工液一起配合。只加一刀修光而其他不动,效果往往有限。先把影响顺序理清,再动手调,才不至于白费工时。
一、刀次是基础
中走丝光洁度的第一层来自刀次。首刀粗割留下的变质层和波纹,必须靠后面的修割去掉,修割次数越多、每次去除量越小,表面越细。常见做法是割一修二,要求更高时增加到修三。跳过修割直接降能量,表面看着细,实际上变质层还在,用一段时间就露出来。
二、能量决定单个放电坑
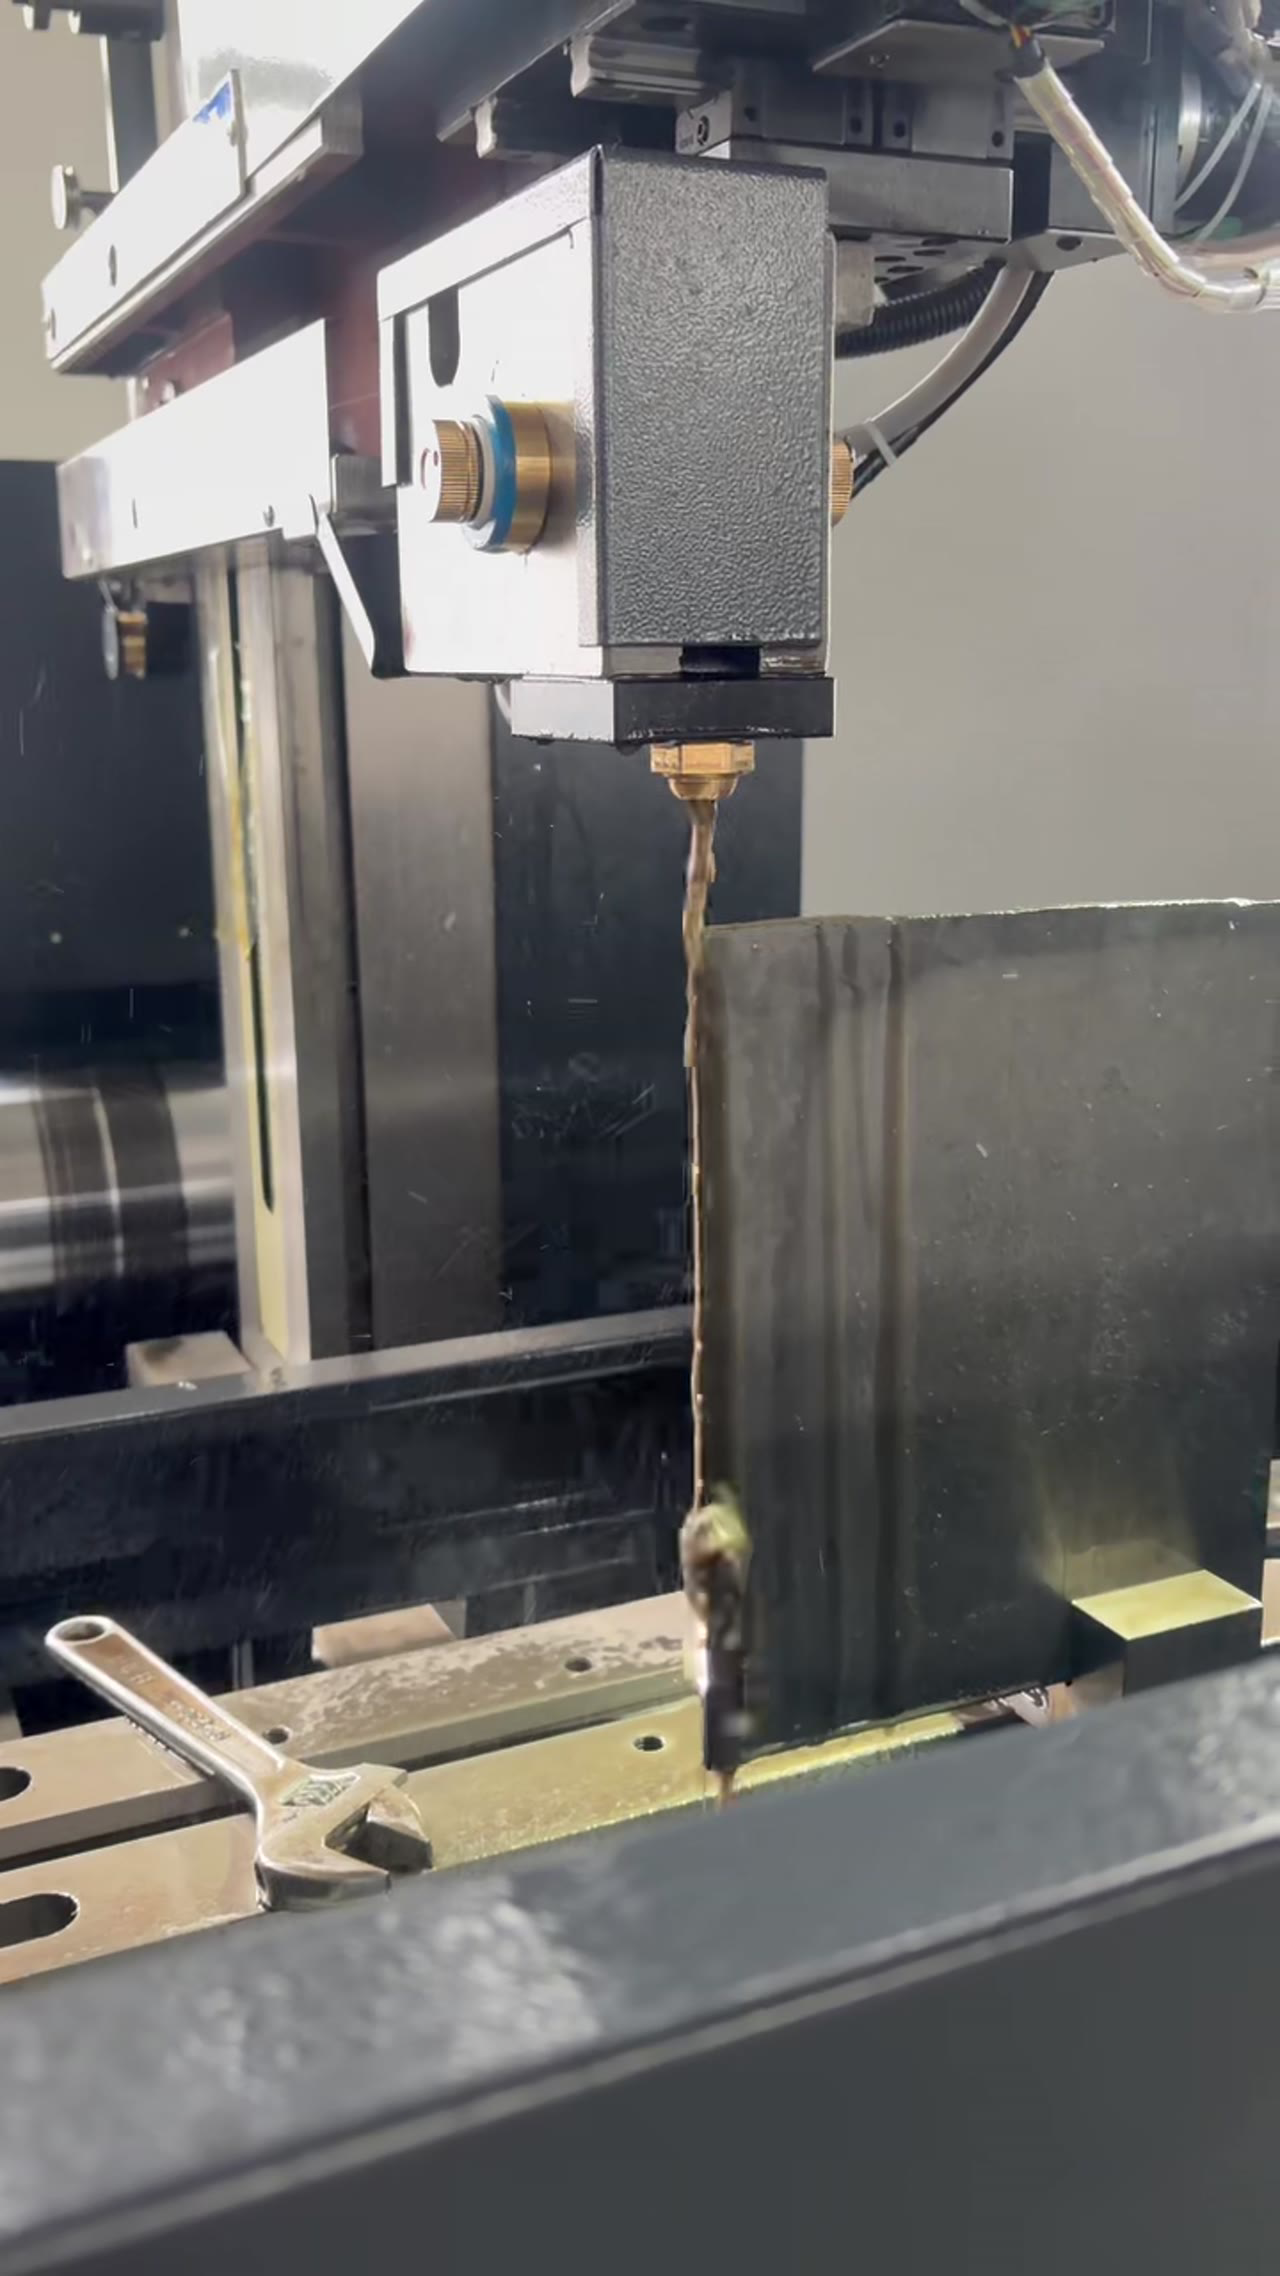
刀次排好,再看能量。放电坑的大小由峰值电流和脉宽决定,能量越小坑越浅、表面越细;但能量太小,切割效率急剧下降,还可能因为排渣不畅反而变差。中走丝光洁度的调整要在这个平衡点上找,不是一味往小调,调到效率撑不住就失去意义了。
三、丝速与张力影响一致性
能量定完,还有走丝。丝速快,单位长度上的放电次数少、丝损小、切面均匀;丝速慢,同一段丝参与放电多,磨损快,切面会前后不一致。张力不足时丝在切缝里摆动,也会在表面留下波纹。这几项配合不好,前面辛苦调的参数根本发挥不出来。
四、加工液和排渣不能拖后腿
再往下是加工液。冲液不足、液体脏,蚀除物留在切缝里被反复放电,表面就会出现麻点和深坑。要求高的活要把过滤和冲液方向都做对,喷嘴对准切缝、流量稳定。这一步不做,光洁度做不上去,返工时也找不到原因,只能一遍遍重切。

五、验收要带条件
最后是验收。中走丝光洁度报 Ra 值必须带测量条件:什么材质、多厚、哪个位置、用什么仪器。同一个件上,入口和出口、拐角和直边的数值都不一样。给客户报光洁度时把这些条件写明,比只报一个数字可靠,也避免验收时各说各话,来回扯皮。
常见问题
问:Ra 越小越好吗?
答:不是。光洁度越高,工时和成本越高。按图纸要求做到位即可,超出要求的部分基本是浪费。
问:只加修割刀次就能提高光洁度吗?
答:不完全是。刀次是基础,但能量、丝速、冲液不配,加了刀次效果也有限。
问:光洁度和精度是一回事吗?
答:不是。精度讲尺寸和位置,光洁度讲表面粗糙程度。两者相关,但不能互相替代。
顺序是:先用刀次把变质层去掉,再把能量压到合适区间,然后用丝速和张力保一致性,最后把加工液和验收条件定清楚。五步对上,光洁度才是可控的。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




