

中走丝导轮的槽磨损与跳动:丝抖的三个来源
导轮是电极丝的转向点,。对不对置位装安、动跳承丝在它上面改变方向、承受张力。导轮一有问题,丝就抖,切面出条纹、尺寸不稳,严重时断丝。现场排查丝抖,先看导轮的三个地方:槽形磨损、轴承跳动、安装位置对不对。
一、槽磨损先从形状看
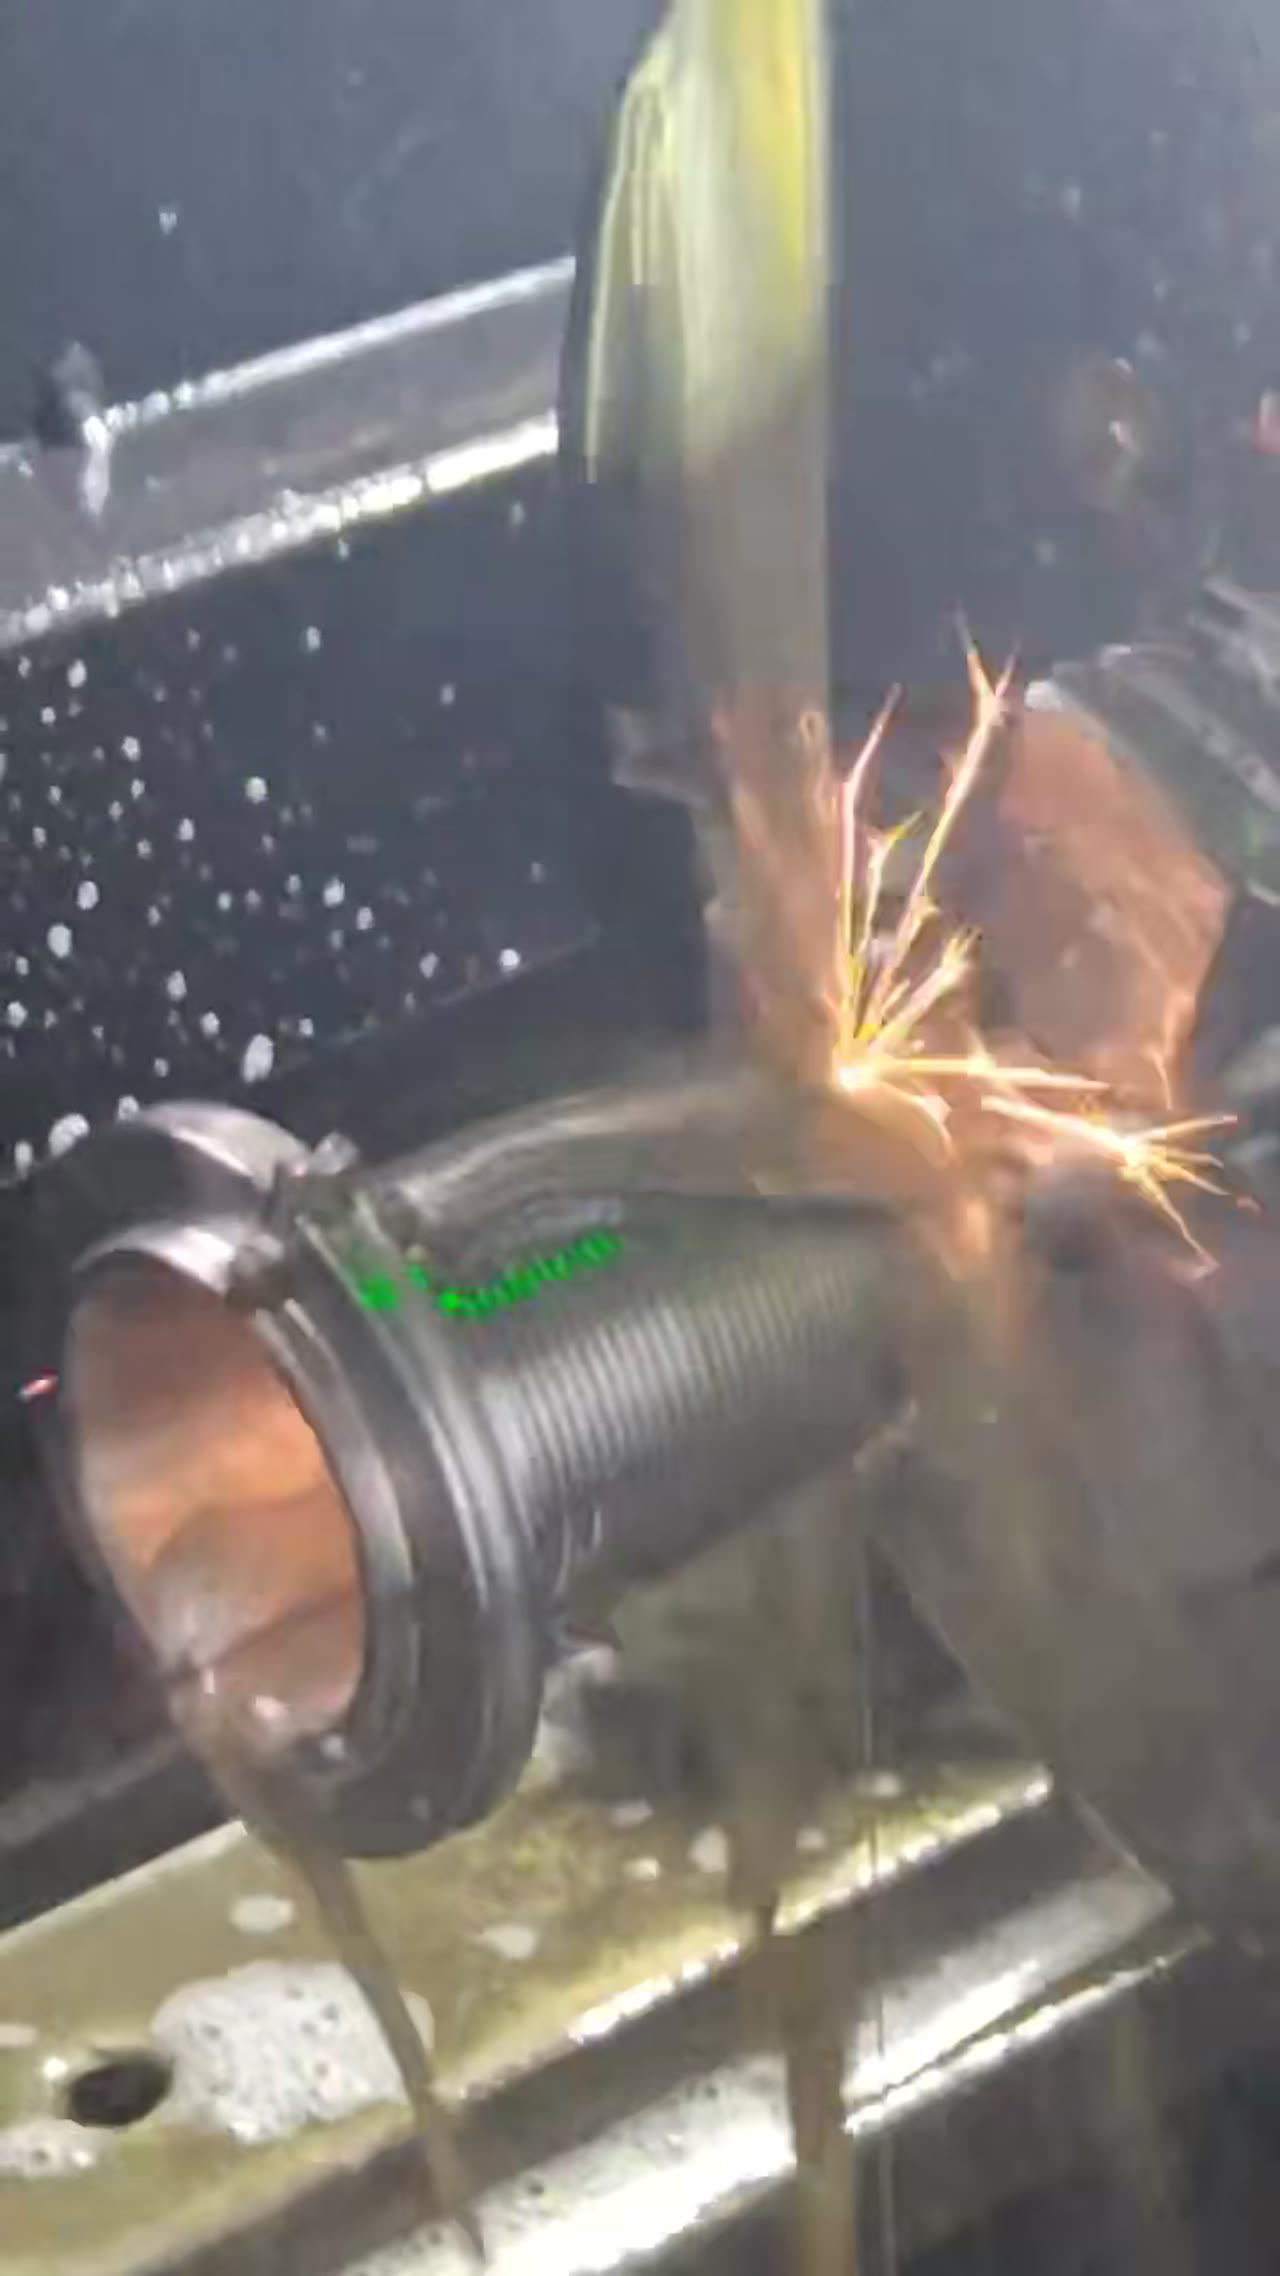
中走丝导轮的 V 形槽托着丝,槽底长期受压,会从尖角磨成圆弧,甚至磨出偏心的沟。槽一宽,丝在里面左右游走,切割面就出现不规则波纹。判断方法很简单:拿一段新丝压在槽里,看丝两侧是否贴合,能明显晃动就说明槽已经宽了,该安排换件。
二、跳动要用手感和表
槽形没问题,再查跳动。轴承磨损、轮轴弯曲、装配偏心都会带来径向跳动,转速一高丝就跟着振。手转导轮感受有没有涩点,用百分表打轮缘,读数超过几个微米就该换。中走丝导轮的跳动是渐进劣化,等到肉眼都能看出来,切面早就不能看了。
三、安装位置决定丝的角度
导轮本身是好的,问题可能出在位置。上下导轮不在同一垂直面里,丝在工件区就是斜的;导轮前后错位,丝的包角不对,张力分布不均。装的时候用直尺或对刀块核一遍,换轮之后务必重核,不能装上去就直接跑批量,那是最容易出废件的时候。
四、丝抖要分段定位
三处都查了,还要会定位。把机床分成丝筒段、中间段、工件段,分别空转观察,看抖动从哪一段开始放大。丝筒段抖是张紧和排丝的问题,工件段抖多是导轮和眼模,中间段抖常出在导向轮组。分段之后,排查范围能缩到一两个件上,不用整套换。
五、换件与保养的节奏
定位清楚,换件就有依据。中走丝导轮属于易损件,不在整机质保范围,换的周期跟切割量、张力设定、加工液清洁度都有关。日常保养包括清槽内积屑、检查转动是否顺畅、避免丝在轮上长时间受压。台账里记下换轮日期和当时的切面状态,两次之后就有自己的周期。
常见问题
问:导轮能修吗?
答:槽形轻微磨损可以修磨,但修完直径变小、槽角变化,需要重新核丝位。磨损严重的直接换更省事。
问:丝抖一定是导轮吗?
答:不一定。丝筒排丝不齐、张力设定过低、眼模间隙过大也会抖。按分段法先定位,再换件。
问:换导轮后要不要重新对丝?
答:要。换轮改变了丝的路径,必须重新核垂直度和丝位,切试件确认后再跑批量。
三处按顺序查:先看槽形还能不能托住丝,再用手和表查跳动,然后核安装位置的角度,最后用分段法定到具体件上。导轮这一环稳了,丝才走得直。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




