

穿孔机旋转头的径向跳动:多孔位加工的精度前提
穿孔机打深孔时,电极管要一边旋转一边进给,旋转头就是这个动作的执行件。它的径向跳动直接决定孔的入口位置和直线度,跳动大了,头一个孔准、第五个孔就偏。所以看一台穿孔机的多孔位能力,先看旋转头的跳动量,而不是先看行程表。
一、跳动从哪里来
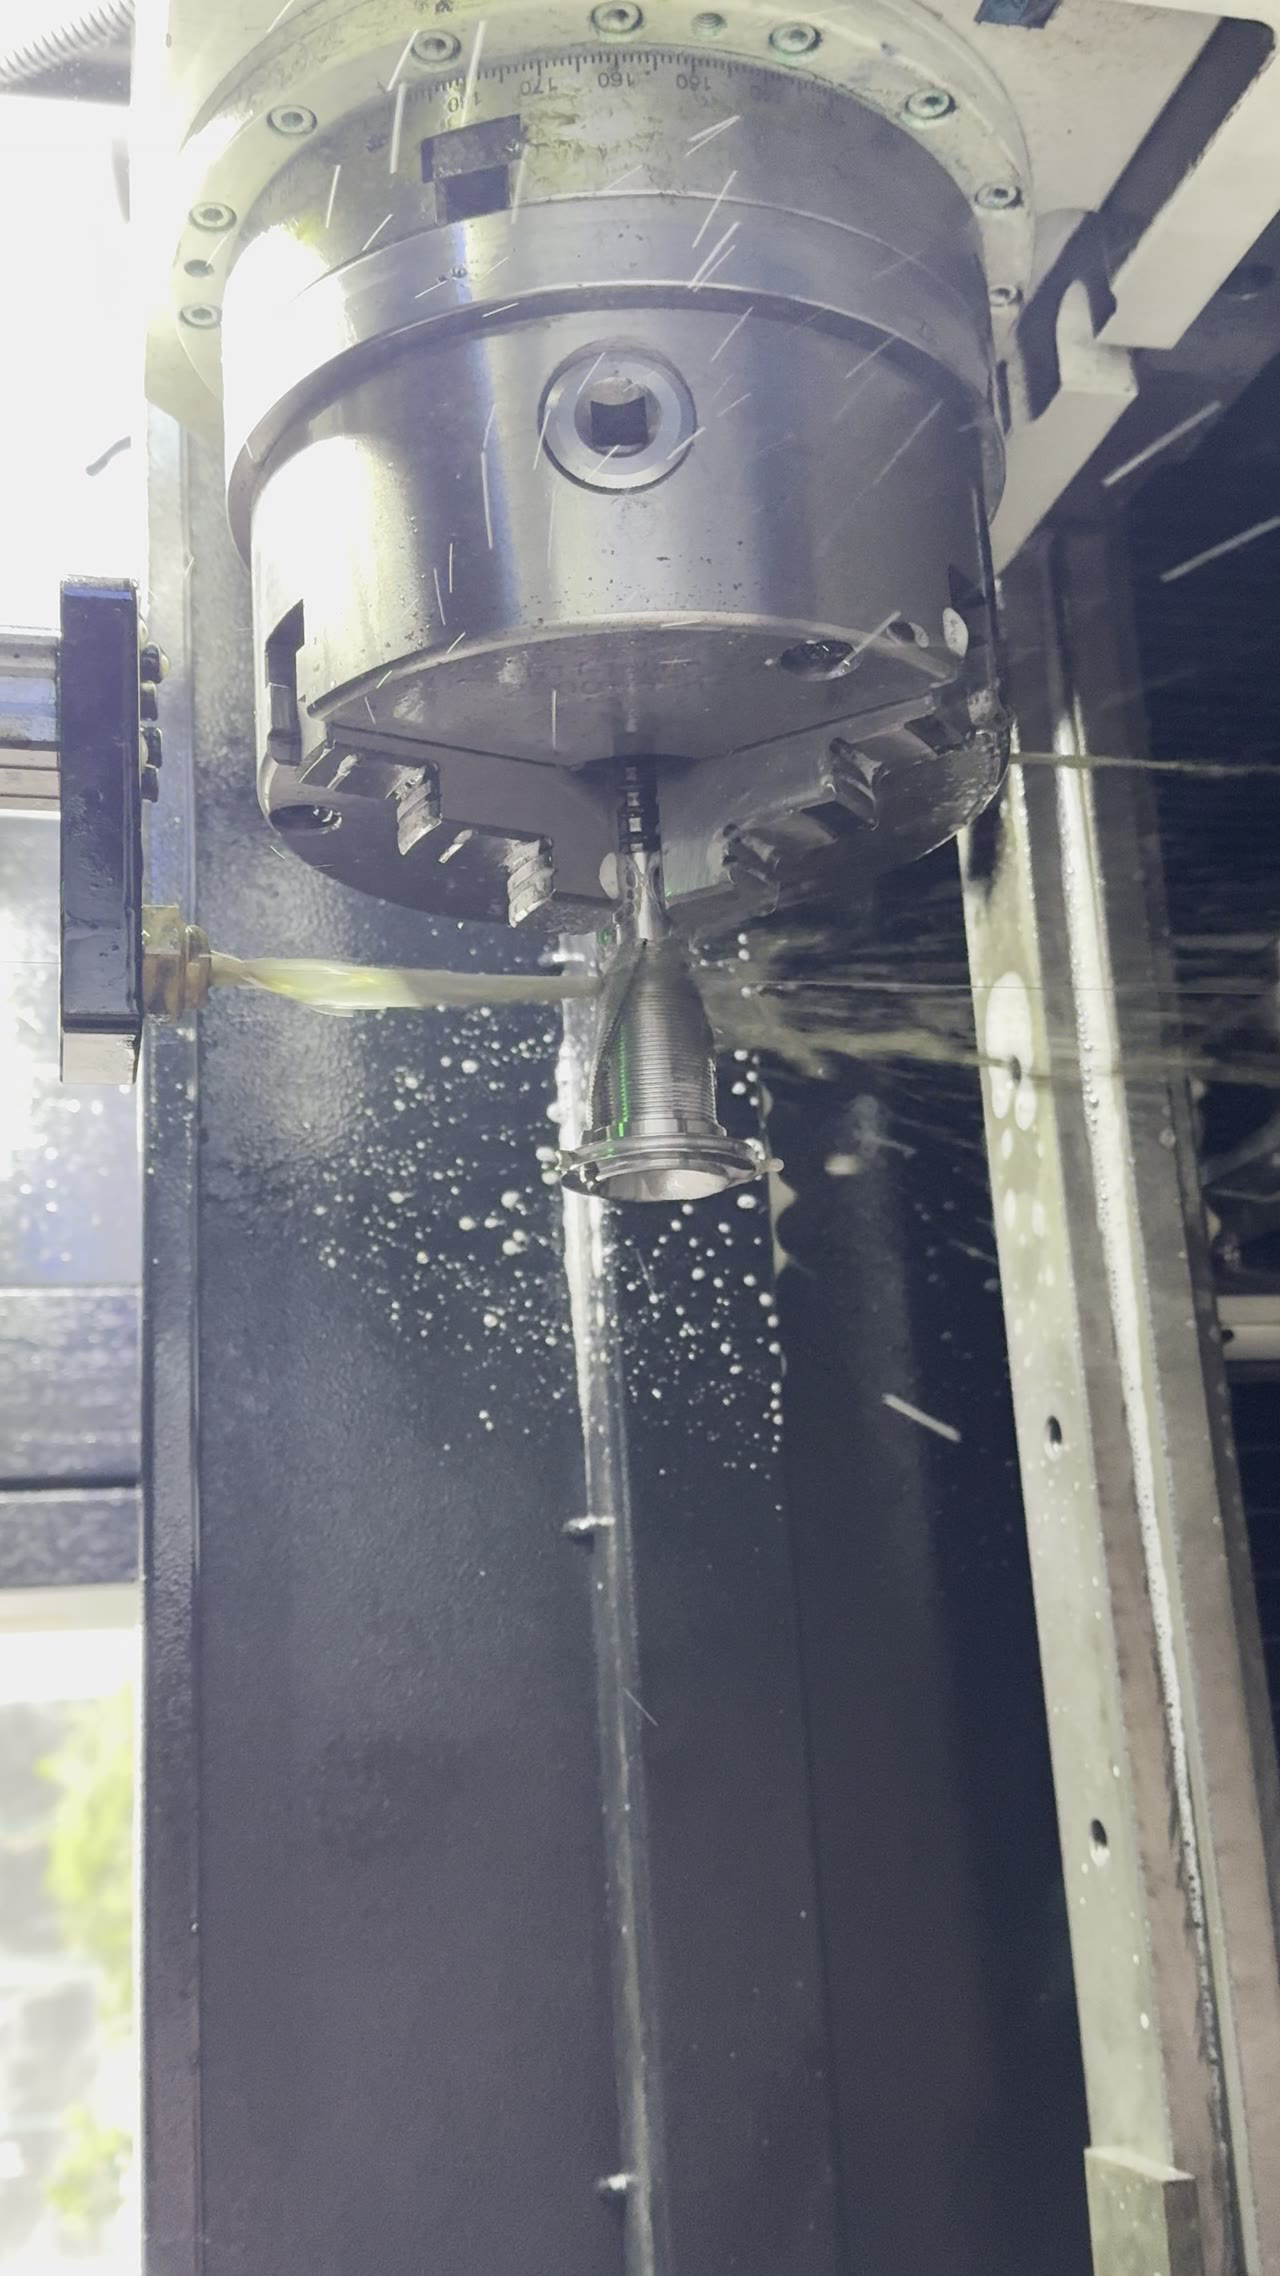
旋转头的跳动有两个来源:轴承间隙和夹头同心度。轴承磨损后,主轴在旋转时有径向窜动;夹头夹不紧,电极管本身就偏。两者叠加,孔入口的位置误差会随转速放大。判断时把百分表打在夹头上,低速转一圈读表,读数超过允许值就该修。
二、转速和跳动是反比
查完来源,还要看转速。转速越高,同样的间隙产生的离心偏移越大。所以打小孔用高转速时,对穿孔机旋转头的要求更严;打大孔用低转速,容忍度稍宽。这不是说低转速可以不管跳动,而是说高转速下先查旋转头,往往比调参数有效得多。
三、夹头夹持长度要够
旋转头本身没问题,夹持方式也可能拖后腿。电极管夹得太短,悬伸部分长,旋转时像一根鞭子甩,跳动被放大;夹得太长,又可能夹伤管壁。常规做法是夹持长度取管径的三到四倍,既稳又不至于压扁。夹头内孔有铜屑或者水垢,也会造成假同心,每次换管顺手擦一下。
四、多孔位要先打基准孔
夹持稳了,多孔位还要靠基准。一套模具要打几十个孔,位置误差会累积。稳妥做法是先打一个基准孔,用它对刀和校验,再按坐标逐个打。中途每打十个孔复测一次基准孔位置,发现漂移就停下来查穿孔机旋转头。穿孔机的多孔位能力,一半在机床,一半在这个复核习惯。
五、维护按小时不按感觉
基准孔复核住,剩下的就是维护节奏。旋转头的维护周期按运转小时算,比按月份算准。轴承润滑脂、夹头清洁、传动带张力,三项按小时表做。等到打出来的孔开始偏了再修,已经废了一批工件。穿孔机旋转头不算贵,但它停一次机的代价,比换件高得多。
常见问题
问:跳动多少算超标?
按机床说明书给的允许值判,通常打在夹头上低速转一圈读数。没有说明书时,以能稳定打出图纸孔位为准,超差就检修。
问:百分表打在哪里最准?
打在夹头端面附近的外圆上,尽量靠近电极管夹持位置。打在远处会把悬伸放大的摆动一起算进去,读数偏大。
问:旋转头和孔壁光洁度有关系吗?
有。跳动大时电极管在孔内摆动,放电间隙不均,孔壁出现螺旋纹。修好跳动后,同样的参数下孔壁会明显均匀。
把这几条连起来:先量跳动找来源,再按转速定要求,然后把夹持长度和清洁固定下来,最后用基准孔复核多孔位。旋转头是穿孔机的起点件,起点稳了,后面的孔位才有得谈。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。
上一篇: 慢走丝穿丝的失败点:丝头、喷嘴与张力三步
下一篇: 中走丝张力的设定与衰减:丝松了先查这四处




