

慢走丝穿丝的失败点:丝头、喷嘴与张力三步
慢走丝是单向走丝,断一次丝就要重新穿一次,穿丝成了最频繁的辅助动作。自动穿丝看着省事,实际上丝头剪得平不平、喷嘴对得正不正、张力给得够不够,这三步任何一步不到位,穿丝就会失败。把这三步拆开看,慢走丝穿丝的失败原因基本都能对上号。
一、丝头要剪成斜口
穿丝的第一个动作是剪丝头。剪成平口,丝端是一圈毛刺,进导丝嘴时容易被内壁挂住;剪成三十度左右的斜口,端部收成一个尖,穿过细孔时阻力小得多。剪完还要看一眼有没有弯钩,弯的那一小段必须剪掉,留在里面会在喷嘴处打折。这一步花十秒,能省后面五分钟。
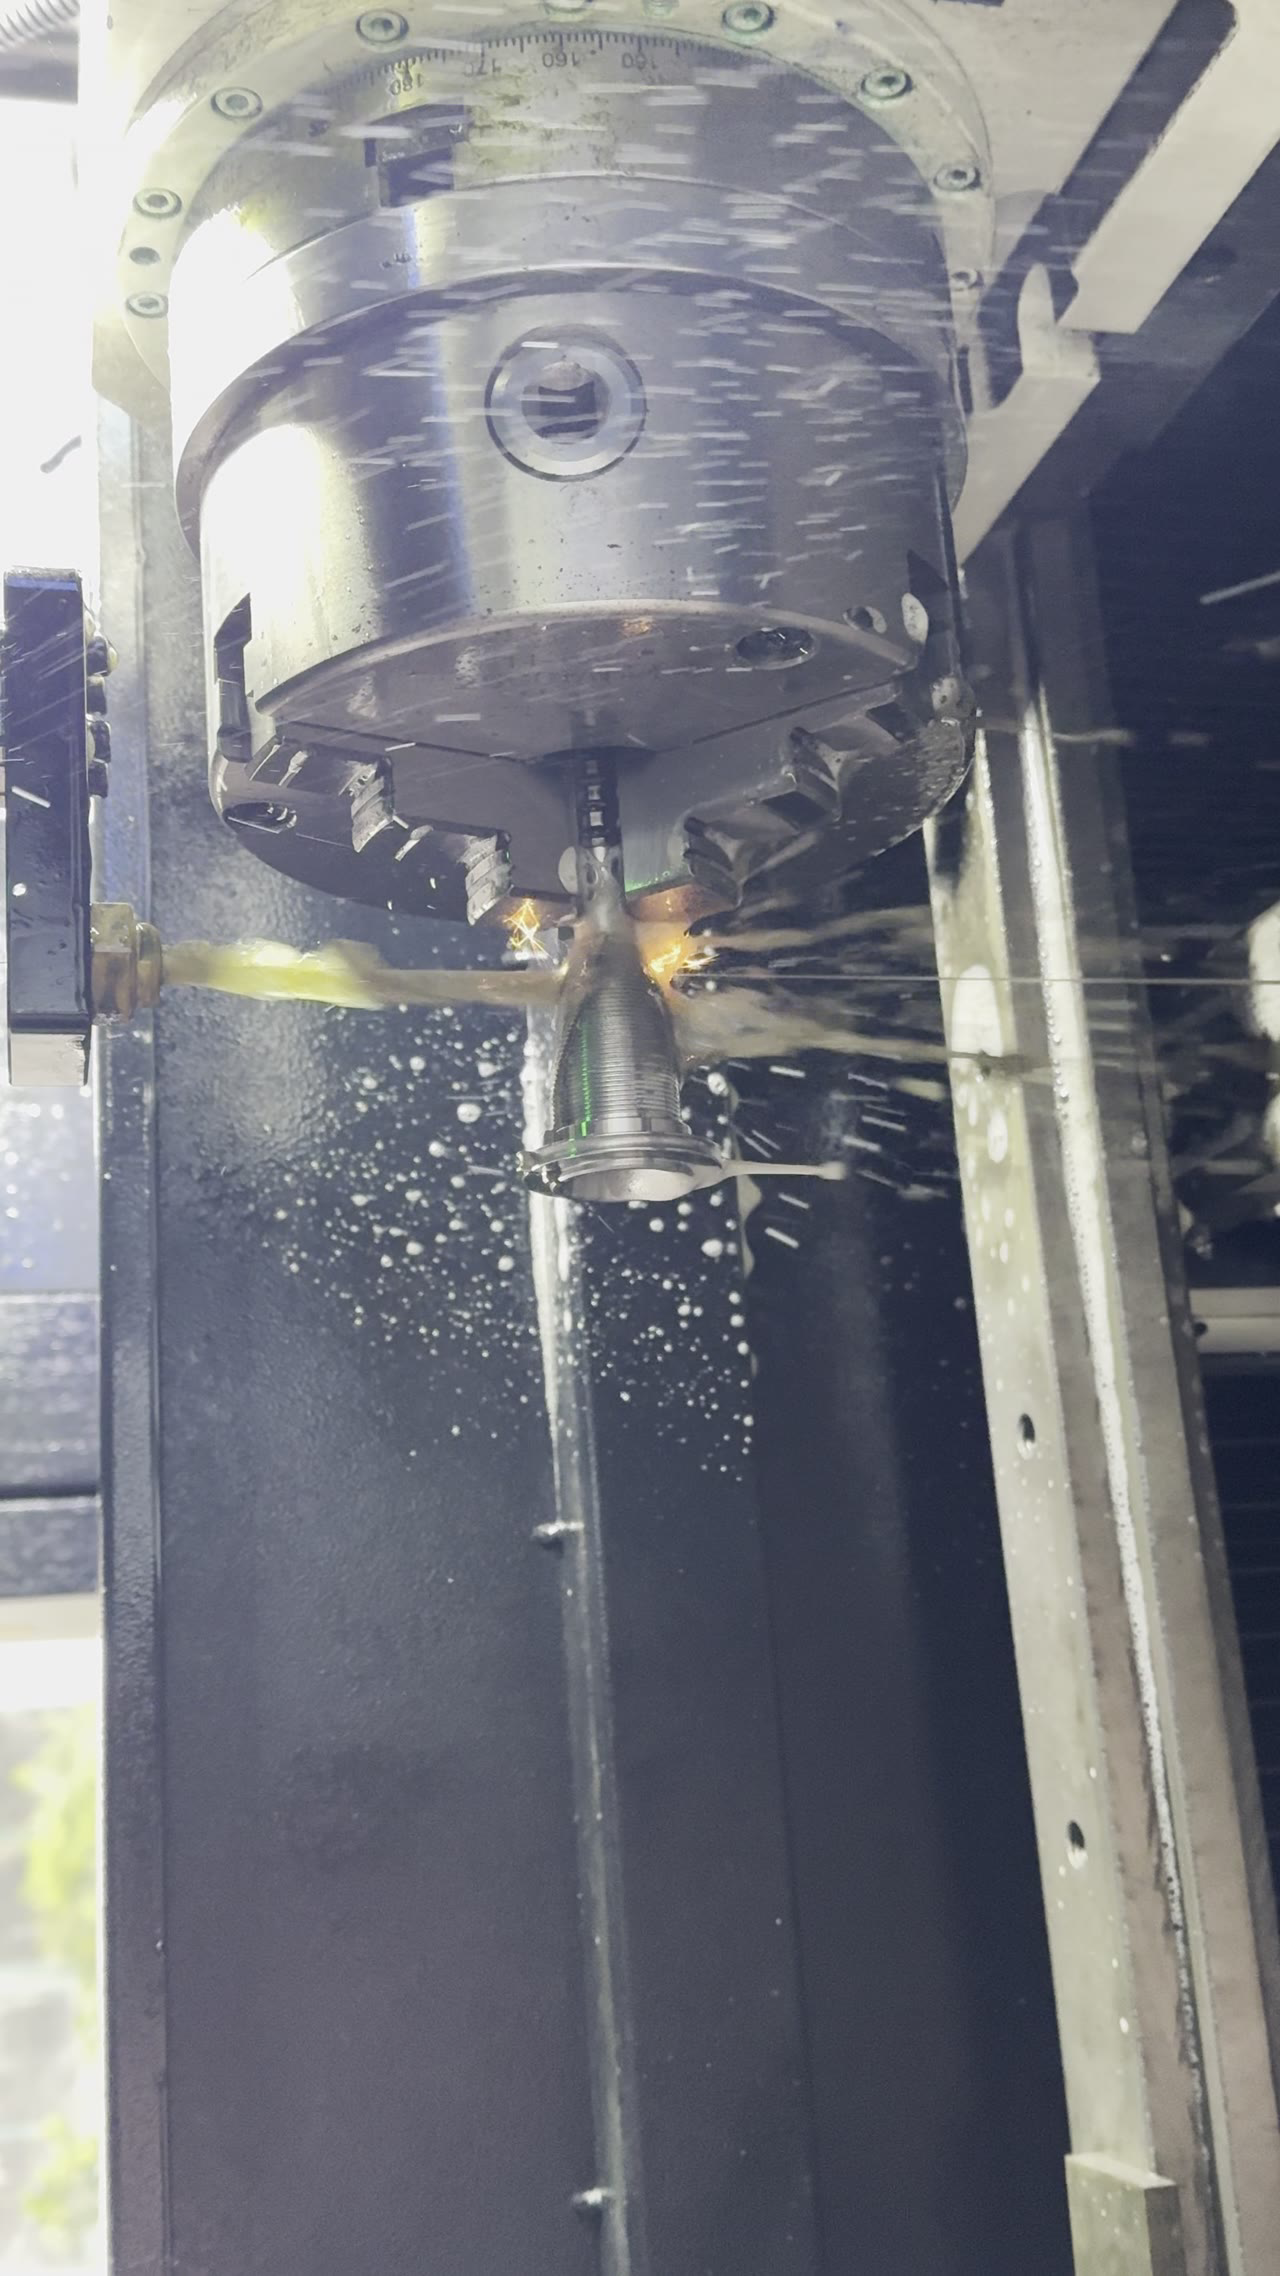
二、喷嘴与丝要同心
丝头处理好,下一关是喷嘴。上喷嘴和下喷嘴的孔心必须和走丝路径重合,偏一点,丝就会顶在孔壁上。判断方法很简单:手动送丝时听声音,顺畅是轻微的沙沙声,顶住是发闷的摩擦声。慢走丝穿丝失败里,喷嘴偏心的比例不低,尤其是换过工件、动过丝架之后。
三、张力给够但不猛
穿过喷嘴之后,张力要给够,但不能一次拉满。先给一个低张力把丝送过去,确认丝到了收丝轮再升到工作张力。一上来就拉满,丝在喷嘴处受侧向力,很容易在薄壁孔里折弯。另外,穿丝前把丝路里的水吹干,湿的丝更容易粘连,穿到一半就停。
四、自动穿丝也要人工确认
张力给对了,也不代表穿丝真的成功。自动装置能完成大部分动作,但它不会告诉你丝是不是到位了。穿完要做两件事:一是看收丝轮上的丝是否均匀排布,二是空走几十毫米看丝是否抖。有的机床显示穿丝成功,丝却在导轮外圈,一切就断。慢走丝穿丝这件事,自动只是省手,确认还得靠眼。
五、把失败原因记下来
确认完再记一笔,下一次就能快。穿丝失败不记原因,会反复踩同一个坑。记三样就够:失败发生在哪一步、当时丝头是什么状态、喷嘴多久没清。攒上二十次,会发现问题集中在某一步或者某一台机。慢走丝穿丝的效率,靠的不是穿得快,是失败得少。
常见问题
问:丝头一定要剪斜口吗?
多数情况建议剪斜口。平口带毛刺,过细孔容易挂住;斜口端部收尖,通过性更好。少数机型的自动穿丝要求平口,按说明书来。
问:穿丝时水要不要关?
建议先吹干再穿。丝路带水会让丝和导丝嘴之间产生粘连,细丝更明显。穿好再开水,放电才稳定。
问:自动穿丝老是失败,先查哪里?
先查喷嘴同心和丝头状态,这两项占失败原因的大半。再查导丝嘴有没有堵、丝路有没有打折。都正常再怀疑装置本身。

把顺序理一遍:丝头剪斜、喷嘴找正、张力分两段给、穿完人工确认、失败记原因。慢走丝穿丝不是技术活,是流程活,流程稳了,停机时间自然下来。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。
上一篇: 中走丝钼丝的丝径与强度:断丝前的三个信号




