

穿孔机电极损耗的成因与补偿:极性、管径与冲液
穿孔。度速机打孔,电极管是一直在消耗的。损耗集中在端面,孔就越打越浅;损耗集中在侧壁,孔径就越打越大。这两种损耗的成因不一样,处理方式也不一样。穿孔机电极损耗要按极性、管径、冲液三处拆开看,不能只用加大电流去换速度。
一、损耗落在哪
先分清损耗的位置。端面损耗让电极变短,深度对不上;侧壁损耗让电极变细,孔径超差;棱边损耗让端面不平,入口容易打偏。判断办法很简单:打完一个孔,量电极长度和端面直径,两项一比就知道损耗落在哪。位置清楚了,后面的调整才有方向。
二、极性与材质
位置清楚,先看极性。电极接正还是接负,直接决定损耗落在工件还是电极上。接反了,电极损耗成倍增加,孔也打不正。硬质合金和淬火钢的极性选择不同,换材质要重新确认一次,不要沿用上一批的设定。它的第一道关口,就是极性别接错。
三、管径与电流密度
极性对了,再看管径。同样电流下,管径小,端面电流密度高,损耗快但去除率也高;管径大,电流密度低,损耗慢,单位时间去除量却未必少。选管径要按孔径和深度定,不要为了快一味用小管。穿孔机电极损耗和效率是一对,取哪一头要按批量定。
四、冲液带走热量
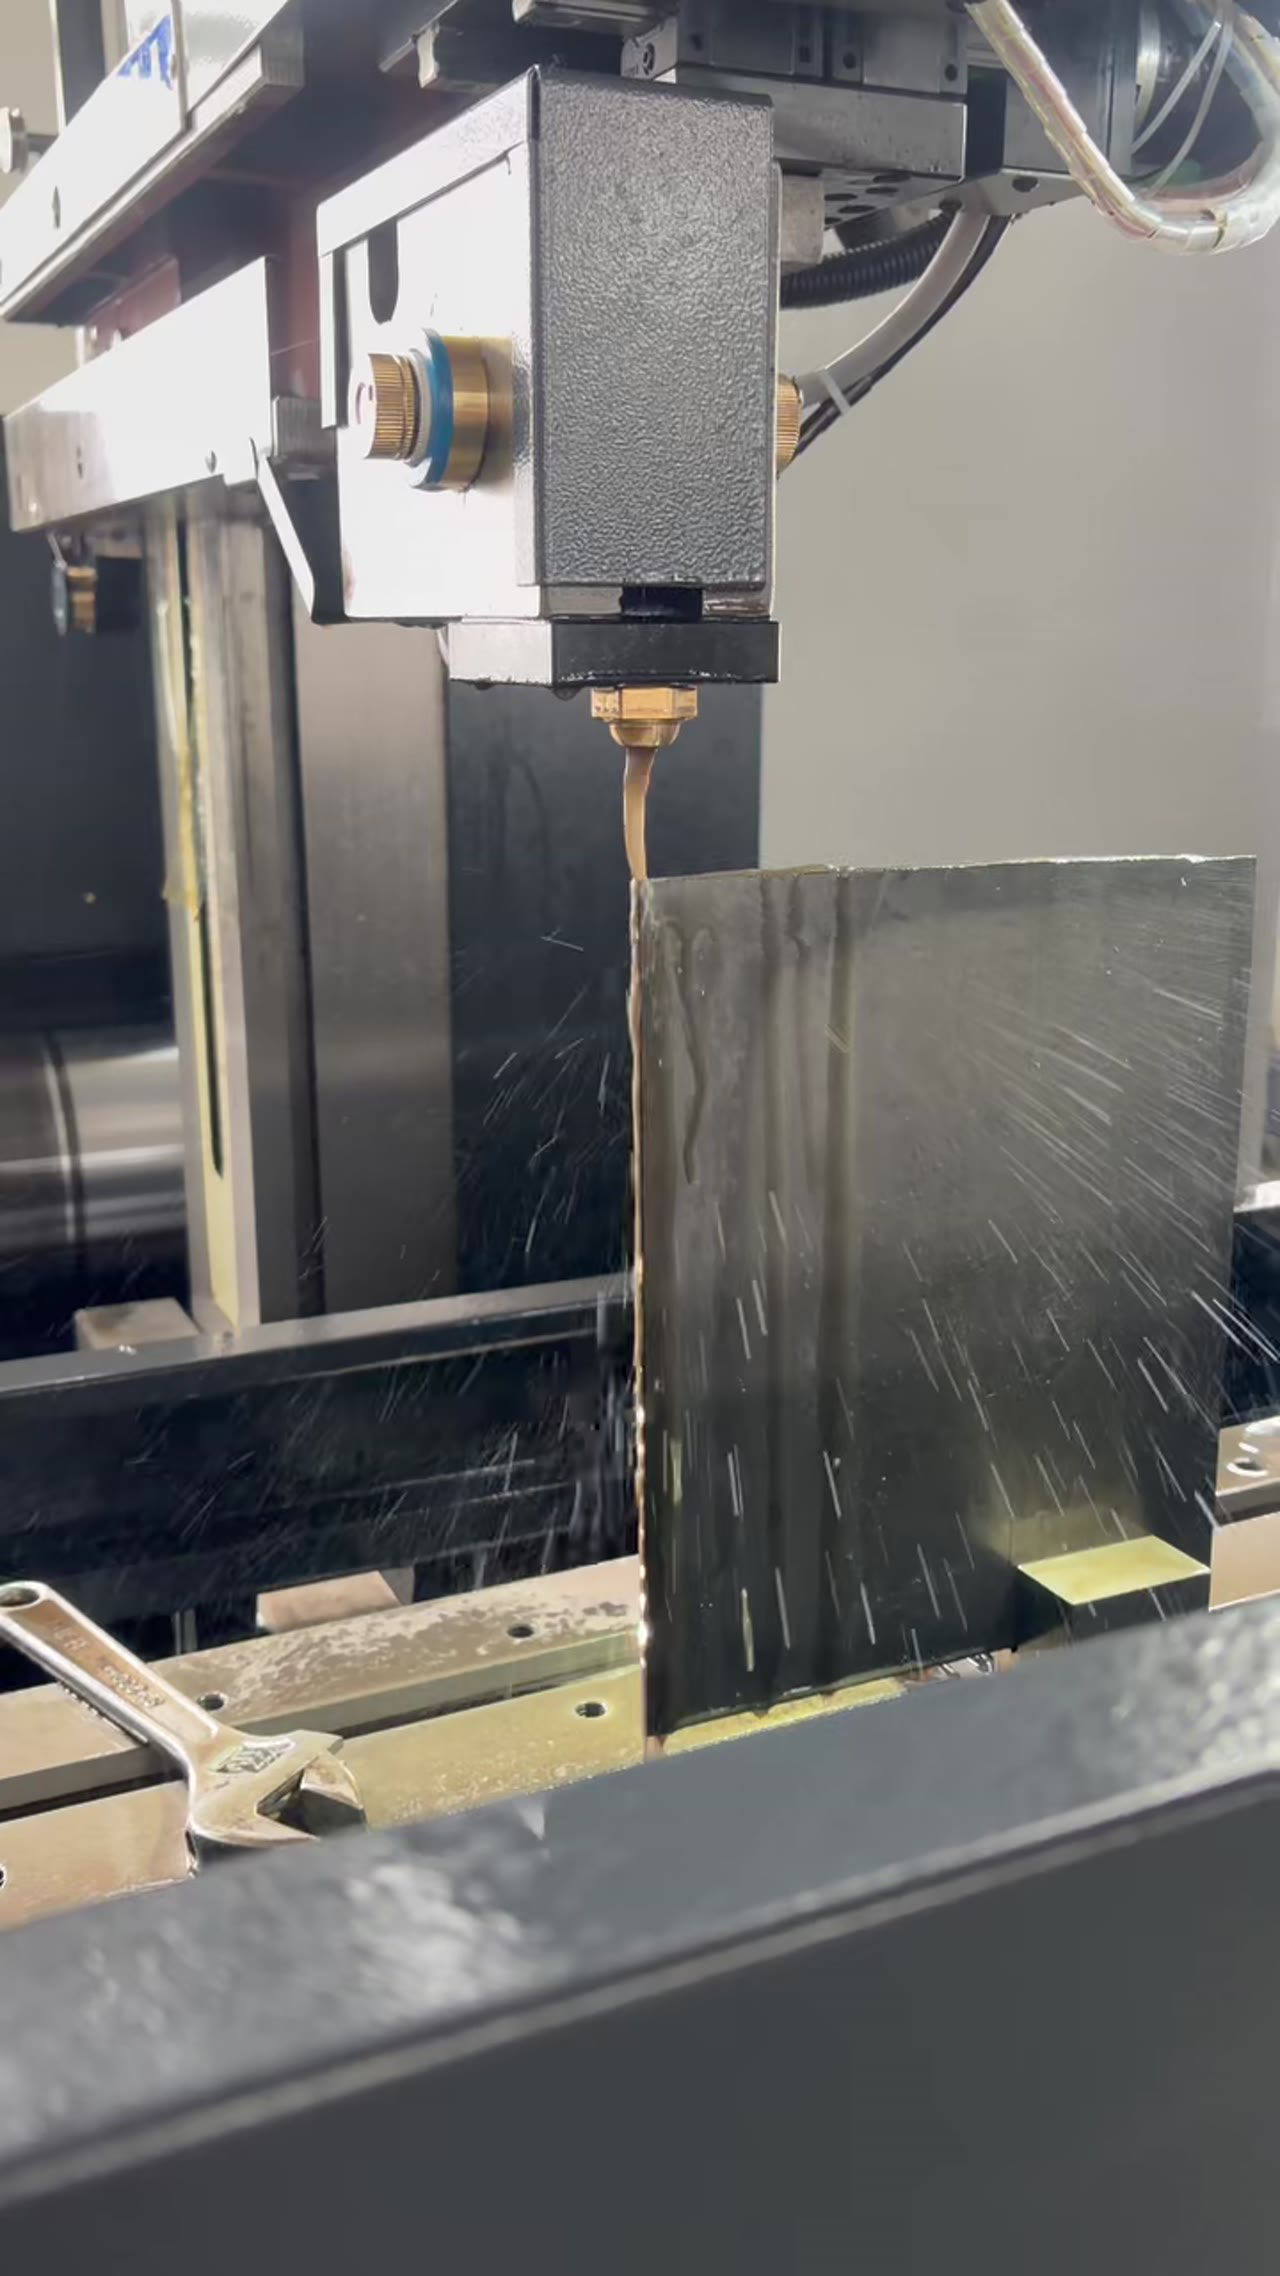
管径定了,冲液要跟上。冲液不足,放电点温度高,电极端面烧蚀加快,损耗上去,孔壁也容易出裂纹;冲液过大,电极管受侧向力,深孔容易偏。做法是让液流顺着孔轴进入,深孔用双面冲液,排出的水发黑带渣就先降进给,不要先加电流。
五、损耗怎么补
最后是补偿。按孔深预留电极消耗量,深孔中途换管,换管后重新对刀;批量件按前几件的实测损耗定补偿值,不要按经验估。穿孔机电极损耗是可控的,只要把位置、极性、管径、冲液四项固定下来,剩下的就是按数据执行。
常见问题
问:电极损耗多少算正常?
按材质和孔径差别很大,没有统一数。批量加工时以前几件的实测值为基准,超出就查极性和冲液。
问:深孔一定要中途换管吗?
看孔深和电极长度。电极消耗到影响直线度或孔径时就要换,硬撑着打下去只会越偏越多。
问:冲液越大损耗越小吗?
不是。冲液过大电极管会受侧向力,深孔反而容易偏。流量够带走渣就行,方向比大小更重要。
按顺序收:先量损耗落在端面还是侧壁,再确认极性,然后按孔径选管径,接着把冲液方向调顺,最后按实测值补损耗。穿孔机电极损耗管住了,孔的深度和孔径才稳。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。
上一篇: 慢走丝水质的三个指标:电阻率、杂质与循环
下一篇: 放电加工机铜电极的用法:形状、损耗与清角




