

慢走丝水质的三个指标:电阻率、杂质与循环
慢走丝的加工状态,很大一部分由水决定。水的电阻率低,放电就散,切缝变宽、表面变粗;水里杂质多,渣排不出去,容易二次放电;循环不畅,温度和浓度都稳不住。慢走丝水质要盯的是电阻率、杂质和循环这三项,不是勤换水就完事。
一、电阻率是第一道门
水质的第一个指标是电阻率。纯水不导电,。警报到等要不,生再靠的是放电时电离出的通道;电阻率太低,说明水里离子多,放电通道扩散,能量分散到切缝两侧,切出来的缝宽、表面粗。慢走丝的机床一般带树脂过滤,电阻率掉下去就要换树脂或再生,不要等到报警。
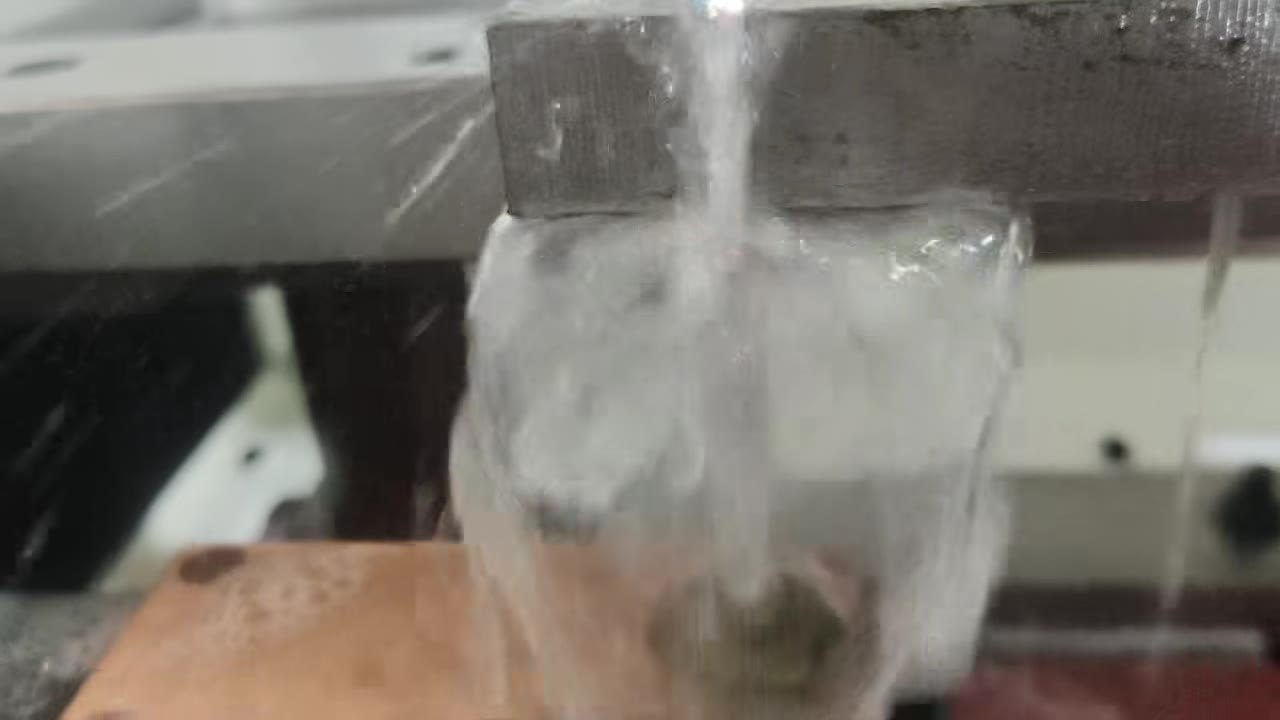
二、杂质与过滤
电阻率正常,还要看杂质。加工产生的渣粒、树脂碎屑、管路里的沉积物,都会随水进到切缝,造成二次放电,表面出现麻点和深坑。过滤棉和滤芯按周期换,不要等压力报警;水箱底部定期清理,把沉渣抽走。慢走丝水质的稳定性,一半靠换滤芯的勤快程度。
三、循环与水温
杂质管住,第三个指标是循环。水泵流量不足,上下喷嘴的压力就上不去,切缝里的渣带不出来;水温波动大,丝和工件的热胀不一致,尺寸跟着漂。做法是每天开机确认水压表读数,水温控制在机床要求的范围,别把水箱放在温差大的地方。
四、浓度与添加剂
循环稳住之后,看浓度。水中加工不加添加剂,浓度就是纯水;有些工艺会加防锈剂或导电调整剂,加了之后要按说明控制比例。浓度偏高,电阻率下降,放电变散;浓度偏低,防锈效果不足。慢走丝水质的管理,说到底是把这几项都记在本子上,按周期执行。
五、异常怎么反查
最后是异常反查。表面突然变粗,先量电阻率;出现麻点,先看滤芯和沉渣;尺寸整体漂移,先看水温和室温。三项分开查,问题就能落到具体环节。慢走丝水质的账记清了,很多所谓机床脾气的问题,追下去其实是水的问题,先把水查一遍再说。
常见问题
问:水多久换一次?
按电阻率和杂质定,不按日历。树脂失效、滤芯压差报警、水箱沉渣明显增多,任一项触发就要处理。
问:自来水能直接用吗?
不能。要用去离子水或纯水,自来水离子含量高,电阻率上不去,放电状态会明显变差。
问:水温对精度影响大吗?
有影响。水温波动会让丝和工件热胀不一致,长时间加工薄壁件时更明显,尽量保持水温稳定。
把三项排开:电阻率靠树脂维持,杂质靠滤芯和清箱管住,循环靠水压和水温保证,再把浓度和记录补上。慢走丝水质不是换水换出来的,是管出来的。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。




