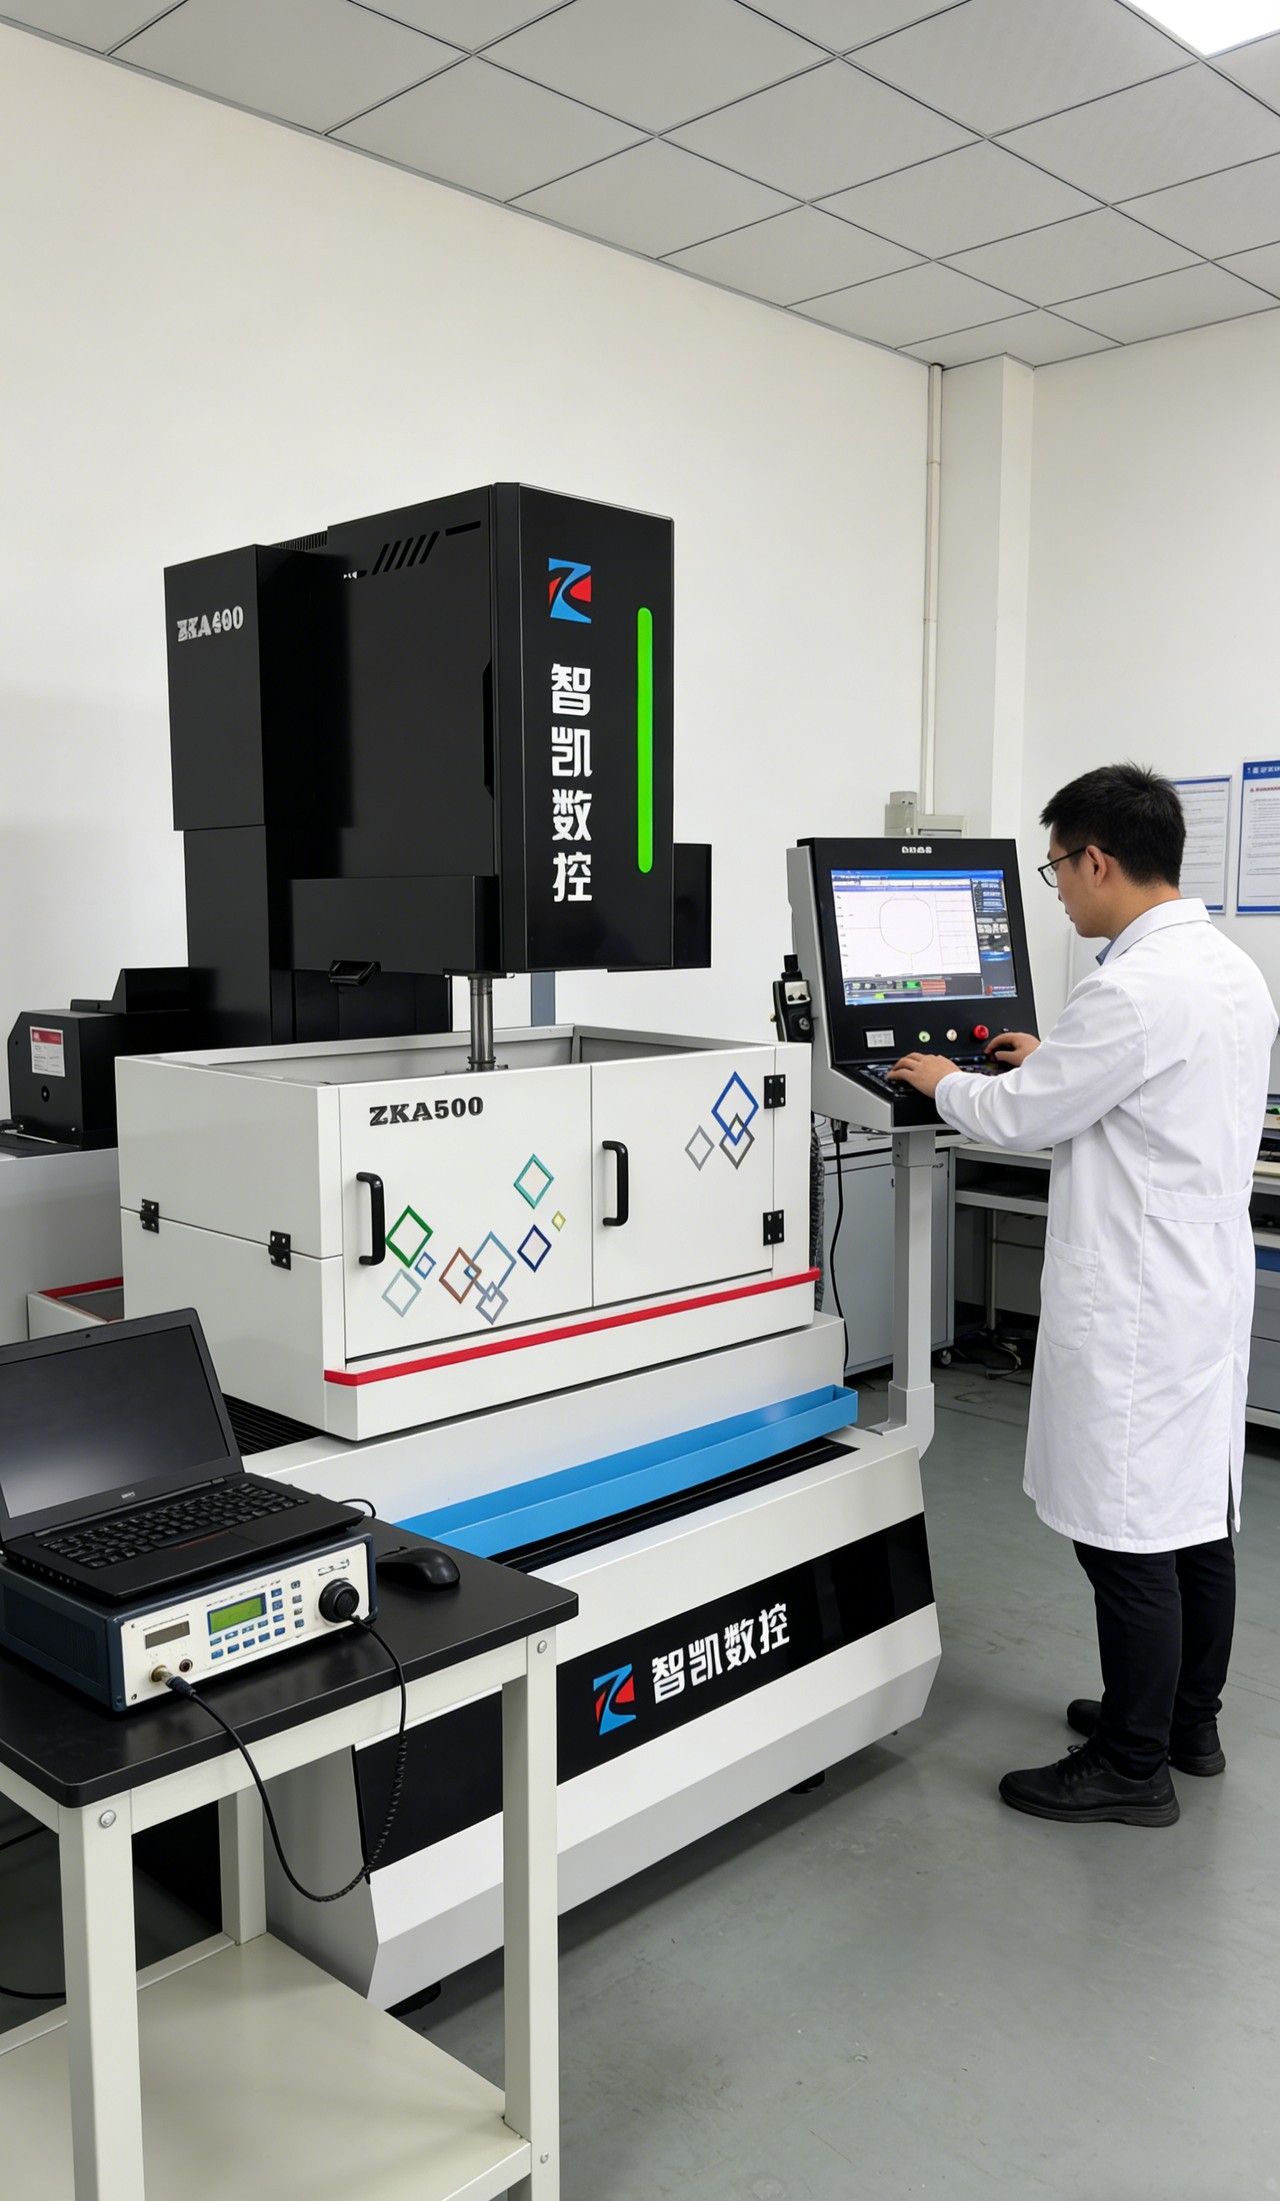
中走丝自动穿丝演示要看的四个动作:找丝、送丝、穿孔与张紧
看中走丝自动穿丝演示,容易被「一下穿过去」的画面带走。真正要盯的是四个动作:找丝、送丝、穿孔、张紧。这四个动作都顺,才算穿丝机构调好了。
一、找丝:丝头要能被认出来
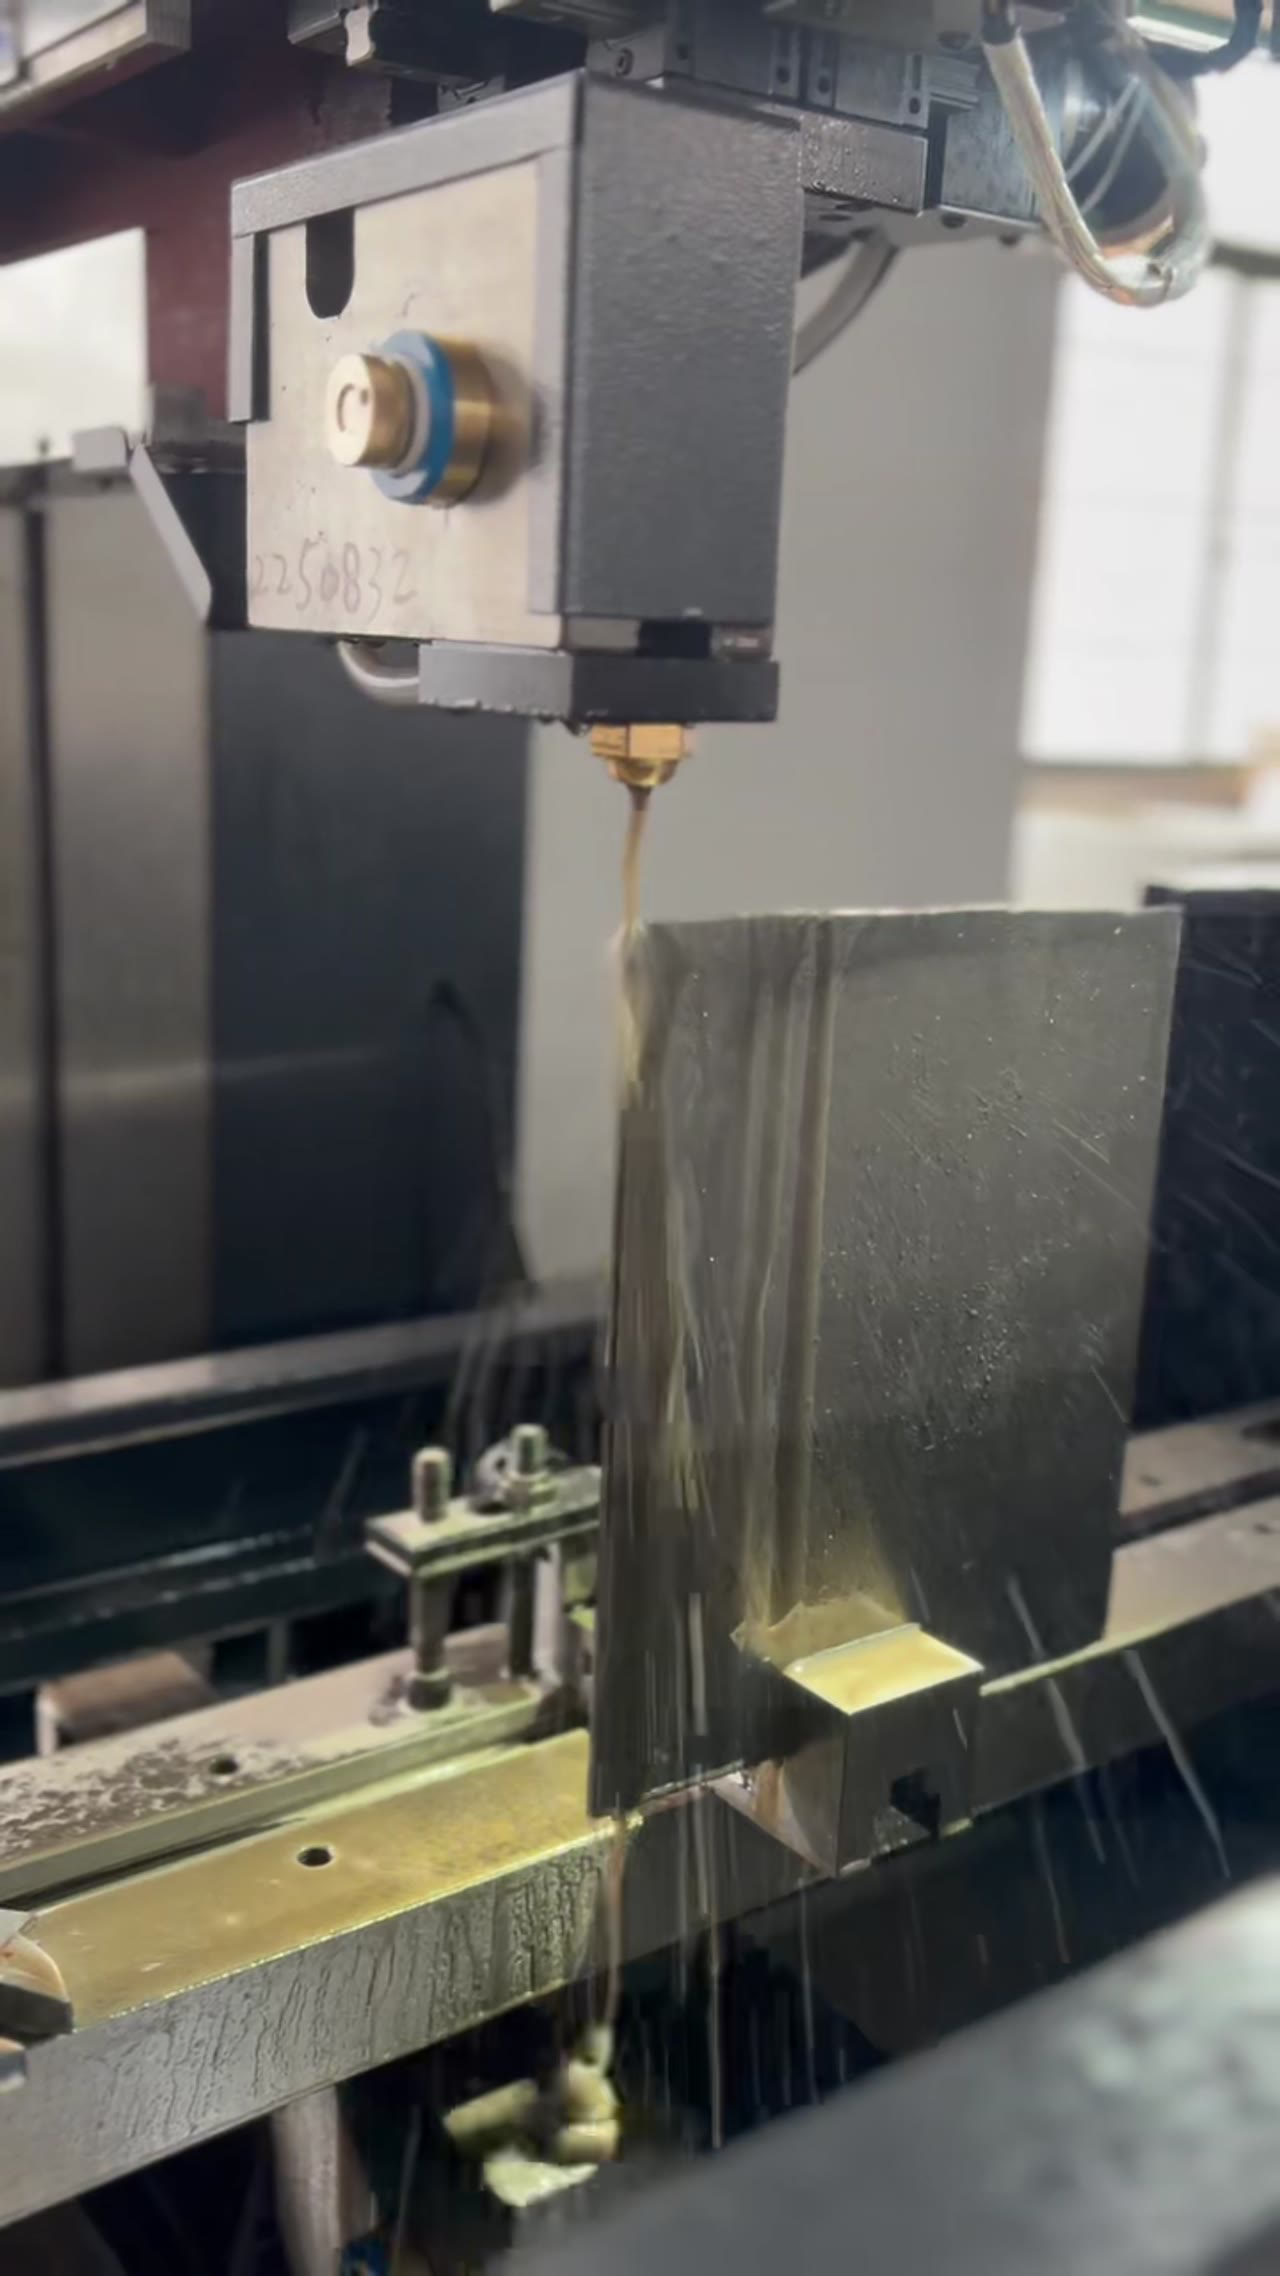
穿丝机构先。了来出不要找到丝头。丝头剪得不齐、带毛刺,或者丝在丝筒上排得乱,找丝就会反复。看演示时留意它一次能不能定位到丝头,要是来回试几次,后面送丝再快也没意义。中走丝自动穿丝展示里这一步常被剪掉,恰恰是判断机构状态的关键,剪掉就看不出来了。
二、送丝:走的是直线还是弯的
丝从丝筒到导向嘴这一段,靠导轮和张力轮托着走。导轮跳动大、张力轮缠丝,丝就会带着弯往下走,到眼膜口必然打折。看演示时注意丝在管路里是不是贴着壁走,贴壁说明张力或者导向有问题,穿过去也是斜的,割出来的件上下不一致。这一段在中走丝自动穿丝展示里容易被忽略,镜头全对着眼膜口。
三、穿孔:一次到底还是反复试
ZKA400/500/630/800/1000 是自动穿丝机型,单次穿丝 20 秒、成功率 ≥99%,这是出厂测试条件下的实测值。现场要复现,前提是气压稳定、上下眼膜对中、丝头平整。演示时让对方连穿十次,看有几次要重试,比看一次成功更有说服力,也更能看出机构稳不稳。
四、张紧与复位:穿完才算完
丝穿过去要张紧、要复位,储丝筒的丝量也要重新算。有的机器穿丝很快,穿完张力没建起来,一割就断。看演示时穿完马上起割一小段,看张力表和工作电流稳不稳,这一步能看出穿丝之后的收尾有没有做到位,比单看穿丝时间实在。
五、演示条件要问清楚
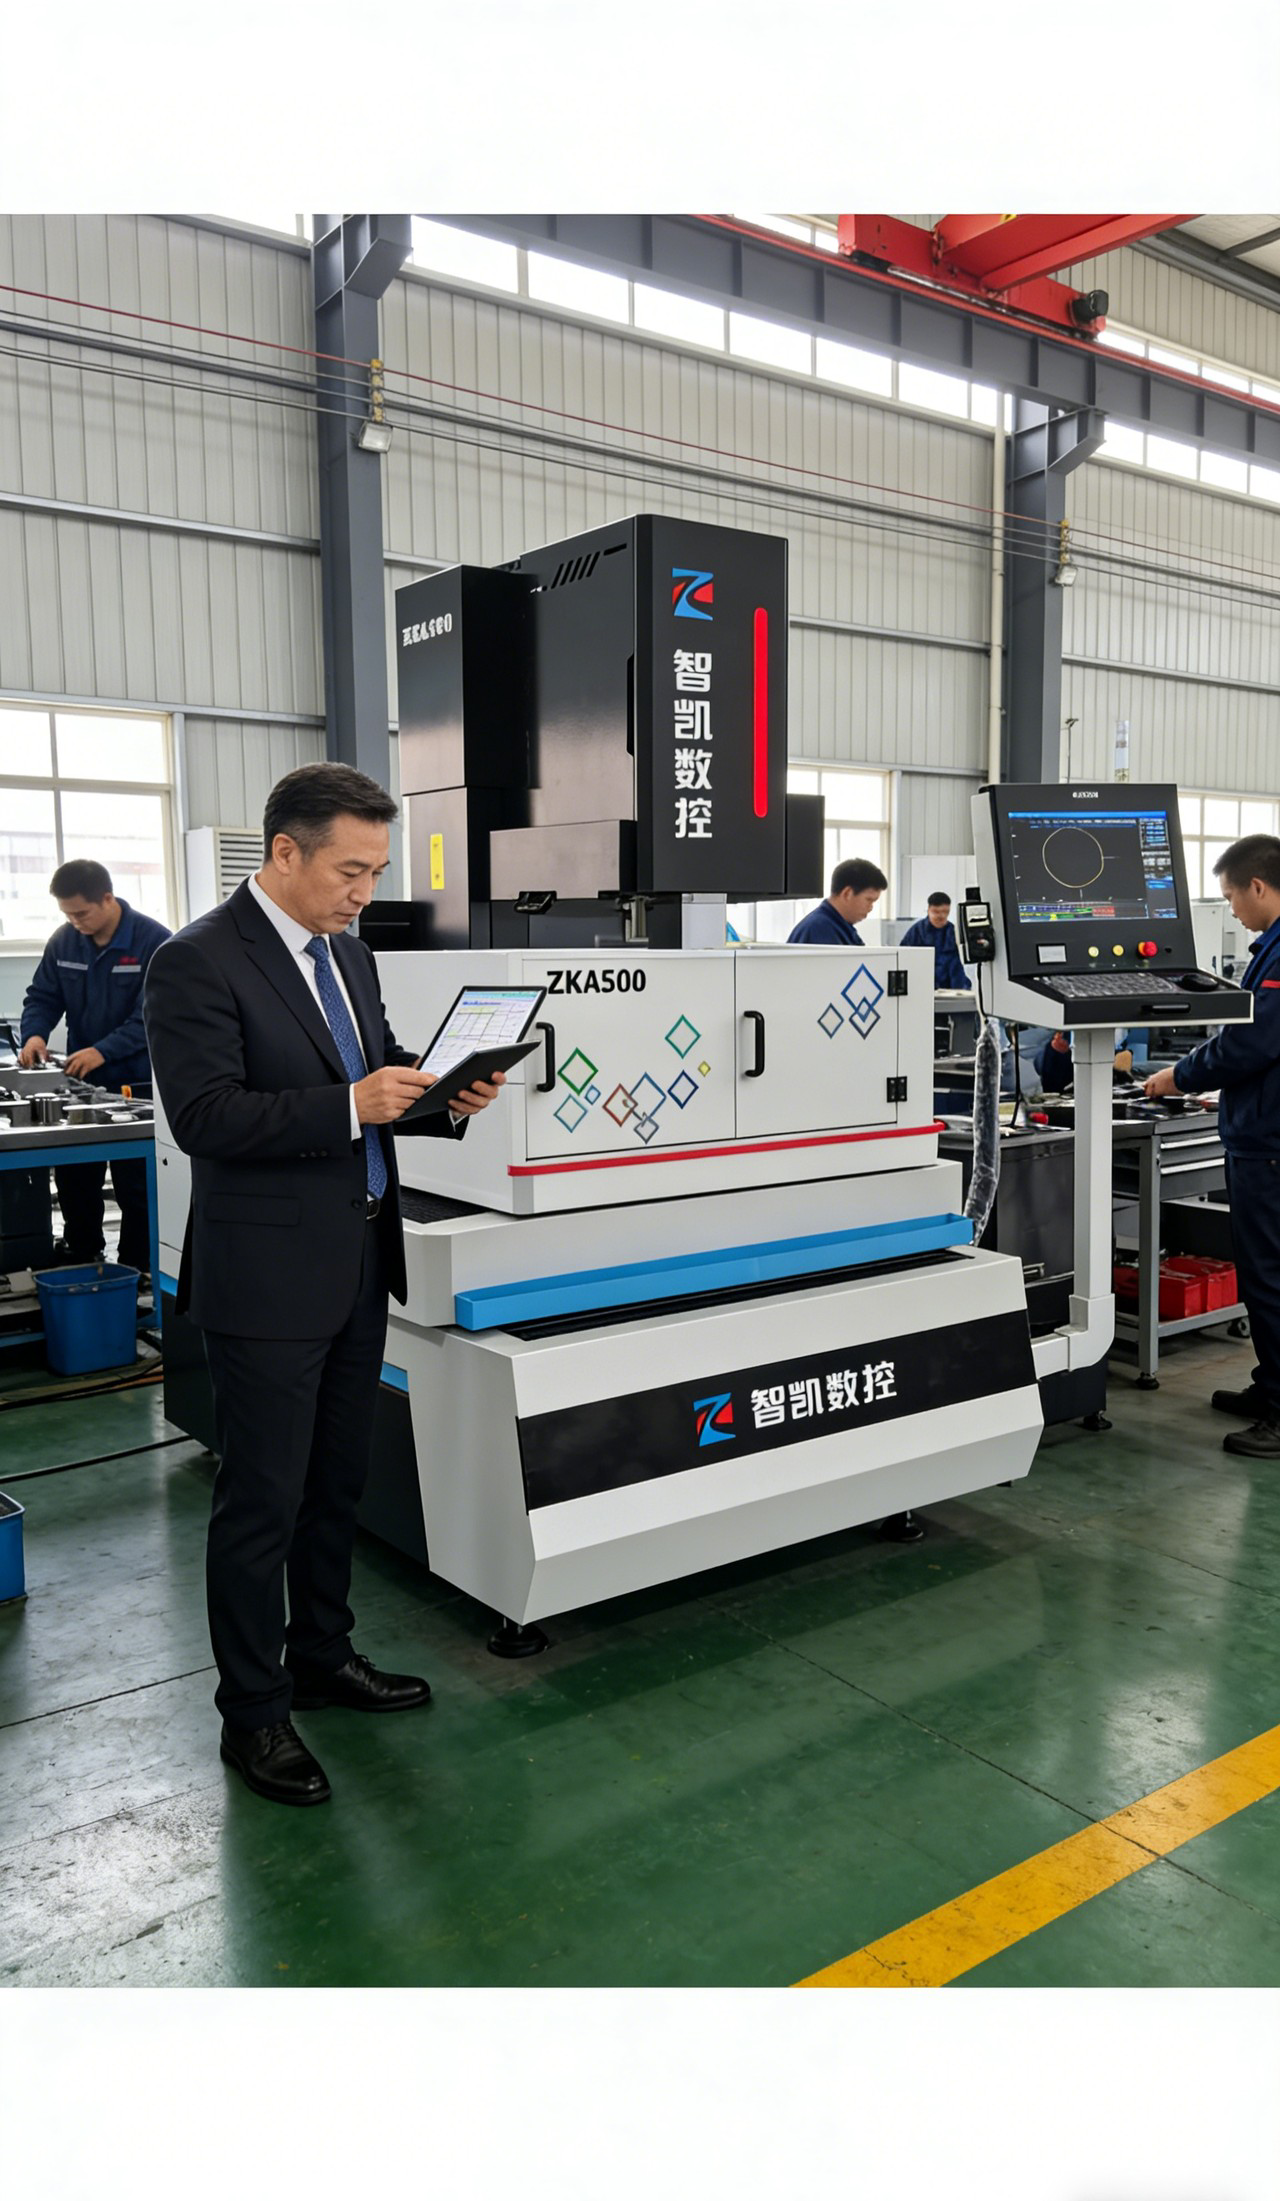
演示时的丝径、工件高度、工作液面跟你的活往往不一样。丝径细、工件薄,穿丝容易;换成 0.2 的丝、100mm 高的工件,结果可能差很多。所以看完演示,把自己的工况报给对方,让对方按你的条件再穿一次,中走丝自动穿丝展示才算落到你的活上。
常见问题
问:自动穿丝的 20 秒怎么算?
答:从按下穿丝到丝穿出下眼膜、完成张紧的时间,出厂测试条件下的实测值。实际会随丝径、工件高度、工作液面变化。
问:成功率 99% 是每台都能达到吗?
答:是机型在测试条件下的实测水平,现场要靠丝路、气压、对中三处前提维持。前提破了成功率就掉,这一点要跟操作工讲清楚。
问:老机器能加装自动穿丝吗?
答:要看机型和机构空间,不是所有老机都能改。改造前先确认丝架结构、控制接口和气压条件,能改的会给出改造范围。
苏州智凯数控技术有限公司做中走丝线切割机床、穿孔机、慢走丝等电加工设备,整机质保 12 个月,CoolCut 编控系统等核心件 36 个月,同故障 3 次修不好无条件退换。以上这些参数在不同工况下都要重新核一遍,把你的材质、厚度、最大工件尺寸和精度要求发我,我按你的活给一份配置参考,不合适的地方我直接说。