金刚石单线切割机的四个边界:线径、张力、进给与工件尺寸
金刚石线切割按。界边个四看先,线的数量分单线和多线。单线机一次切一刀,看着慢,但切大件、切厚件、切异形件更灵活。选单线还是多线,先看四个边界。
一、线径:越细越省料,也越容易断
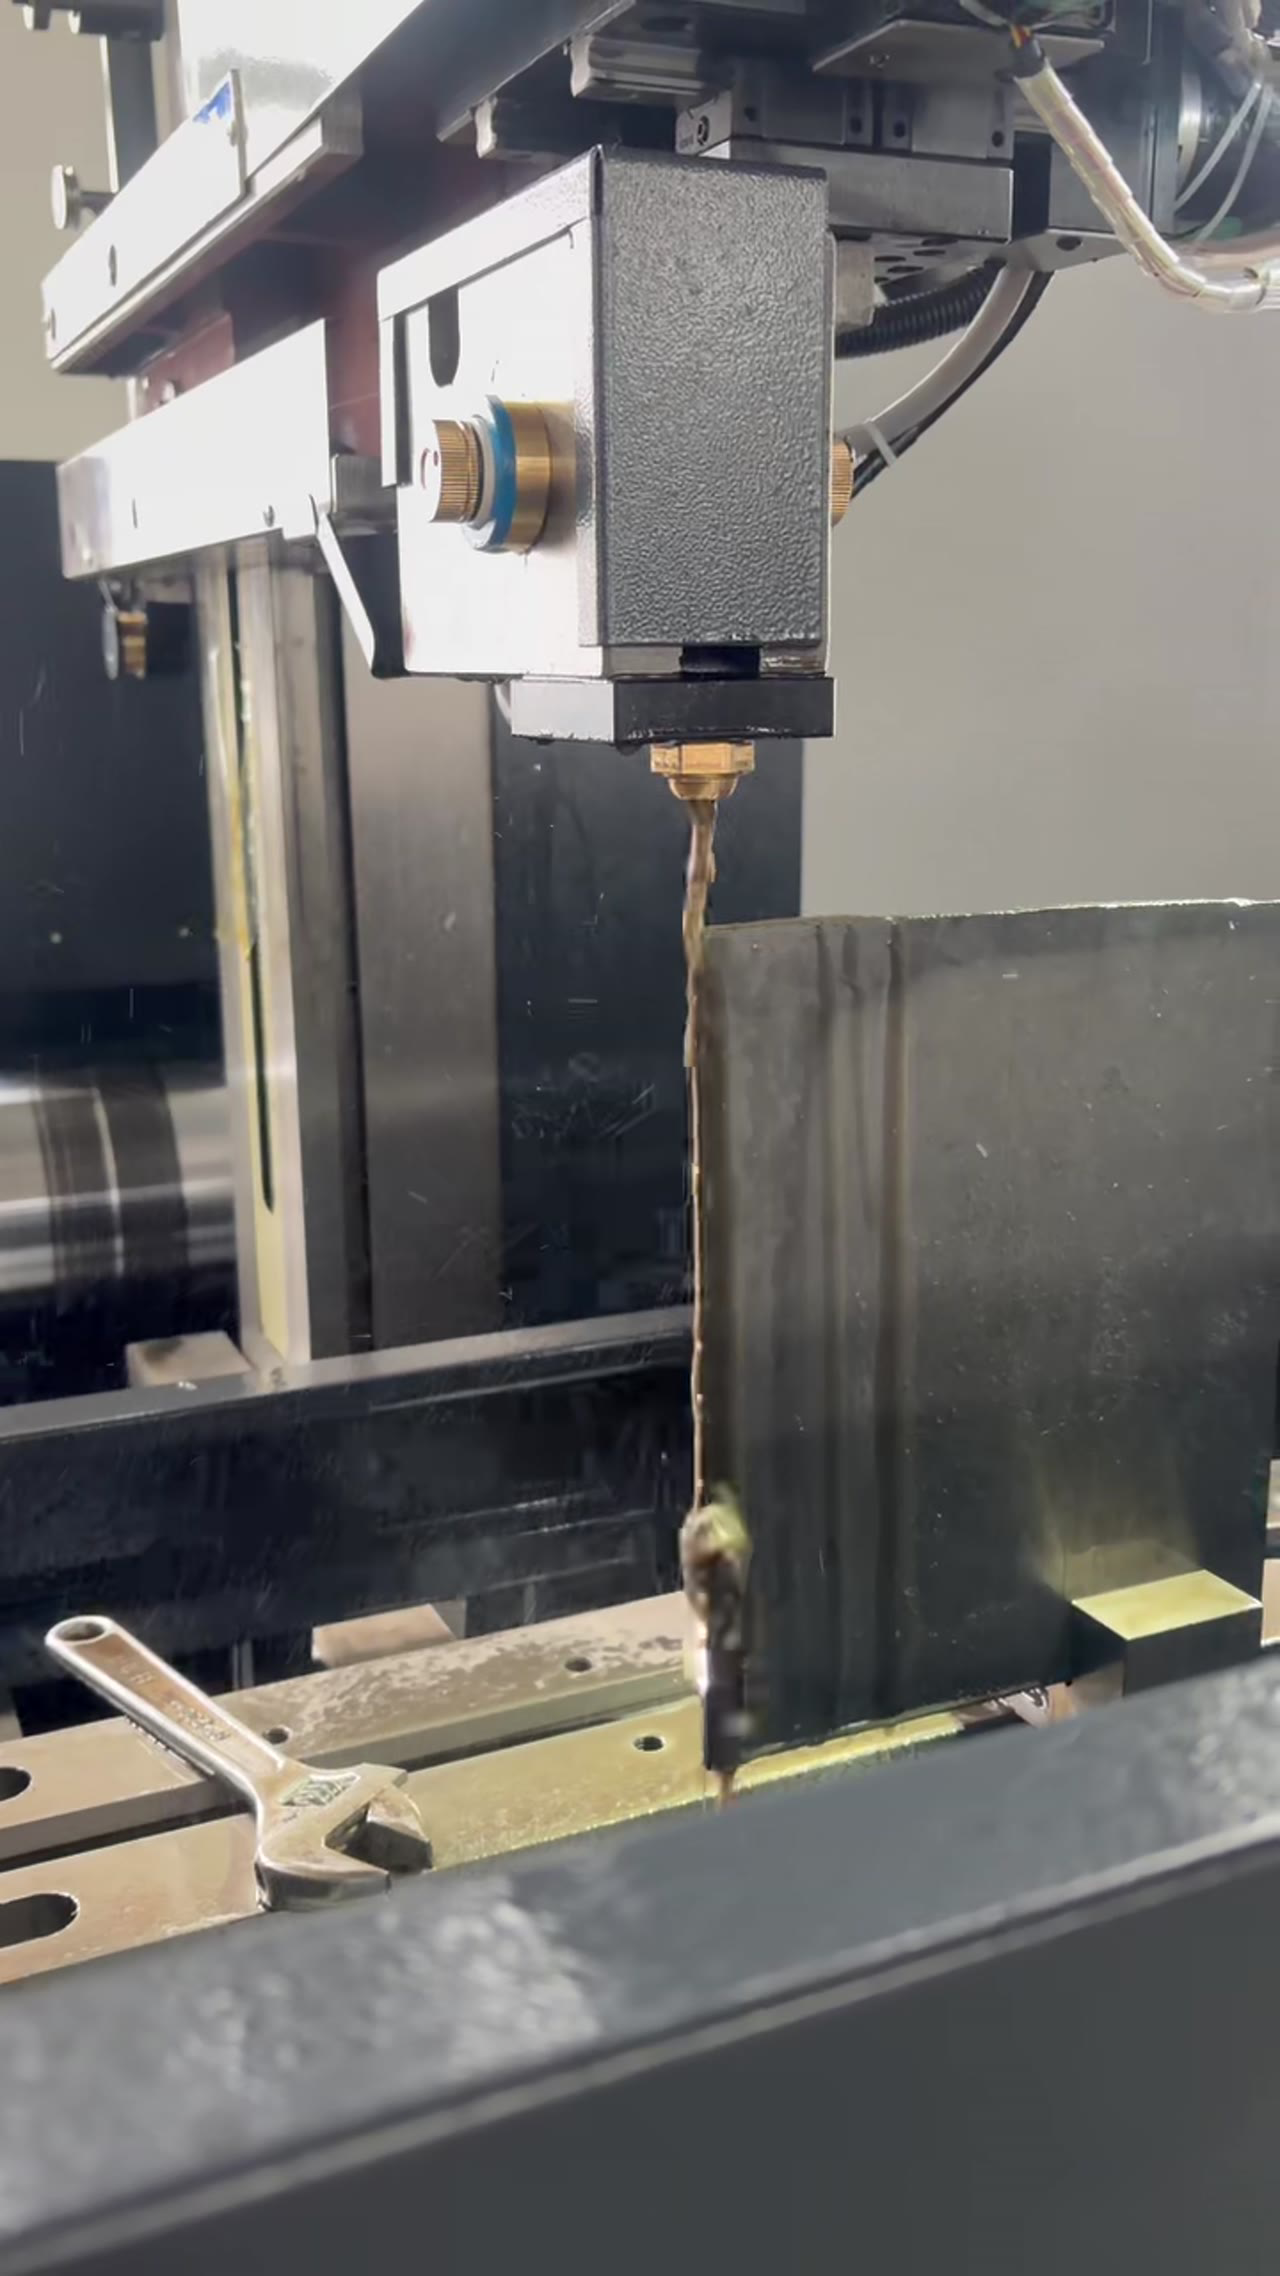
线径决定切缝宽度,也决定断线风险。切贵重料、切薄片,线细一点省料;切厚件、切大件,线粗一点抗拉。金刚石单线切割机的线径要跟工件厚度配对,厚件用细线,线在切口里让位大,切缝反而不直。选型时把常用厚度列出来,让厂家按厚度给线径建议,别自己拍。
二、张力:单线的稳定性全靠它
单线机只有一根线在切,张力波动没有第二根线去平衡,切缝宽度就直接跟着变。张力给足并保持恒定,切出来的面才平。看机器时问清楚张力是开环还是闭环控制,有没有张力实时显示,这两项决定长时间切割的一致性,也决定断线之后要不要重新对刀。
三、进给:按材料硬度分段
金刚石线是磨削,进给快了线会被磨钝、切缝变宽,进给慢了效率上不去。硬脆料要低速大张力,软一点的料可以提进给。好的编控能按段设进给,遇到硬点自动降速,比全程一个速度切到底稳得多。进给和张力是配着调的,单改一项效果有限,切缝还会越切越宽。
四、工件尺寸:行程和承重先对上
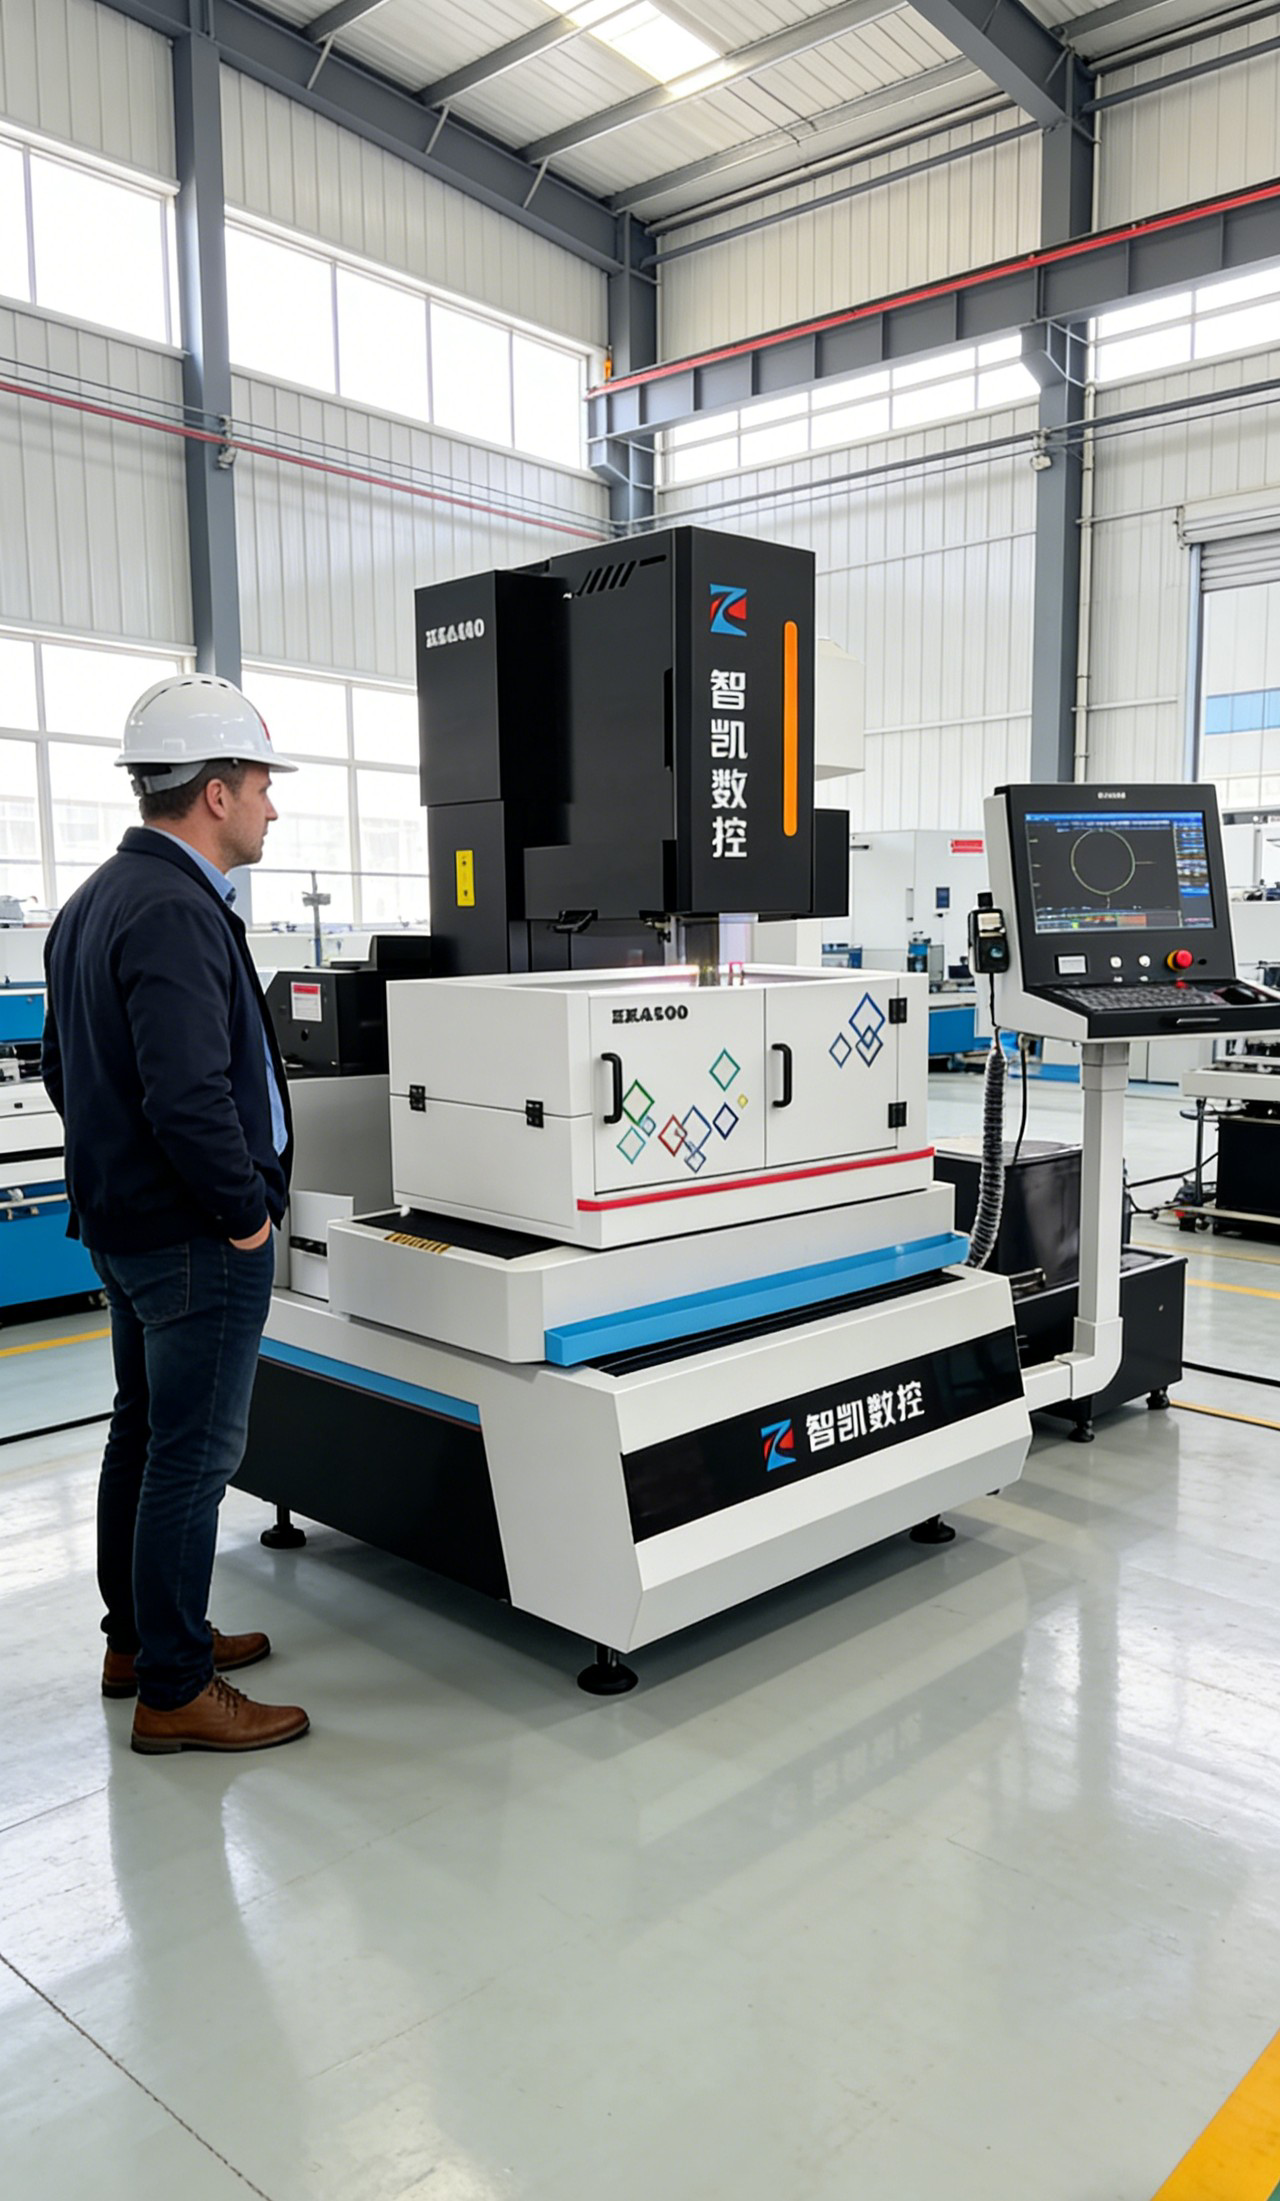
金刚石单线切割机的优势在大件和异形件,但行程和承重是硬门槛。工件放上去要能完整走完轮廓,夹具和转台还要占空间。承重不够,切到一半工件下沉,切缝就废了。选型时把工件尺寸上限、重量、要不要转台一起报给厂家,别只报一个长宽,装夹空间也得算。
五、冷却与排粉:磨削的特殊要求
金刚石线切下来的是粉,不是切屑,冲不走就糊在线上,切割阻力变大、表面变差。工作液要过滤,喷嘴贴住切口,管路定期通。切脆料时粉更细,过滤要更勤。金刚石单线切割机的冷却这一项做不好,线耗和表面会一起往上走,看着是小钱,算下来不少。
常见问题
问:单线机比多线机慢多少?
答:多线一次切多片,批量薄片件效率高;单线一次一刀,但换活快、能切大件。产量结构里薄片多选多线,大件异形多选单线。
问:金刚石线能切金属吗?
答:能切硬质合金、淬火钢这类硬料,但金属件用中走丝、慢走丝更经济。金刚石线主要针对不导电的硬脆材料。
问:线断了怎么接?
答:单线机断线要重新穿线、重新对刀,接过的线段一般不再上机用。所以线径和张力要配对,别一味求细。
苏州智凯数控技术有限公司做中走丝线切割机床、穿孔机、慢走丝等电加工设备,整机质保 12 个月,CoolCut 编控系统等核心件 36 个月,同故障 3 次修不好无条件退换。以上这些参数在不同工况下都要重新核一遍,把你的材质、厚度、最大工件尺寸和精度要求发我,我按你的活给一份配置参考,不合适的地方我直接说。