火花机放电加工图的四项读法:放电区、电极、清角与基准
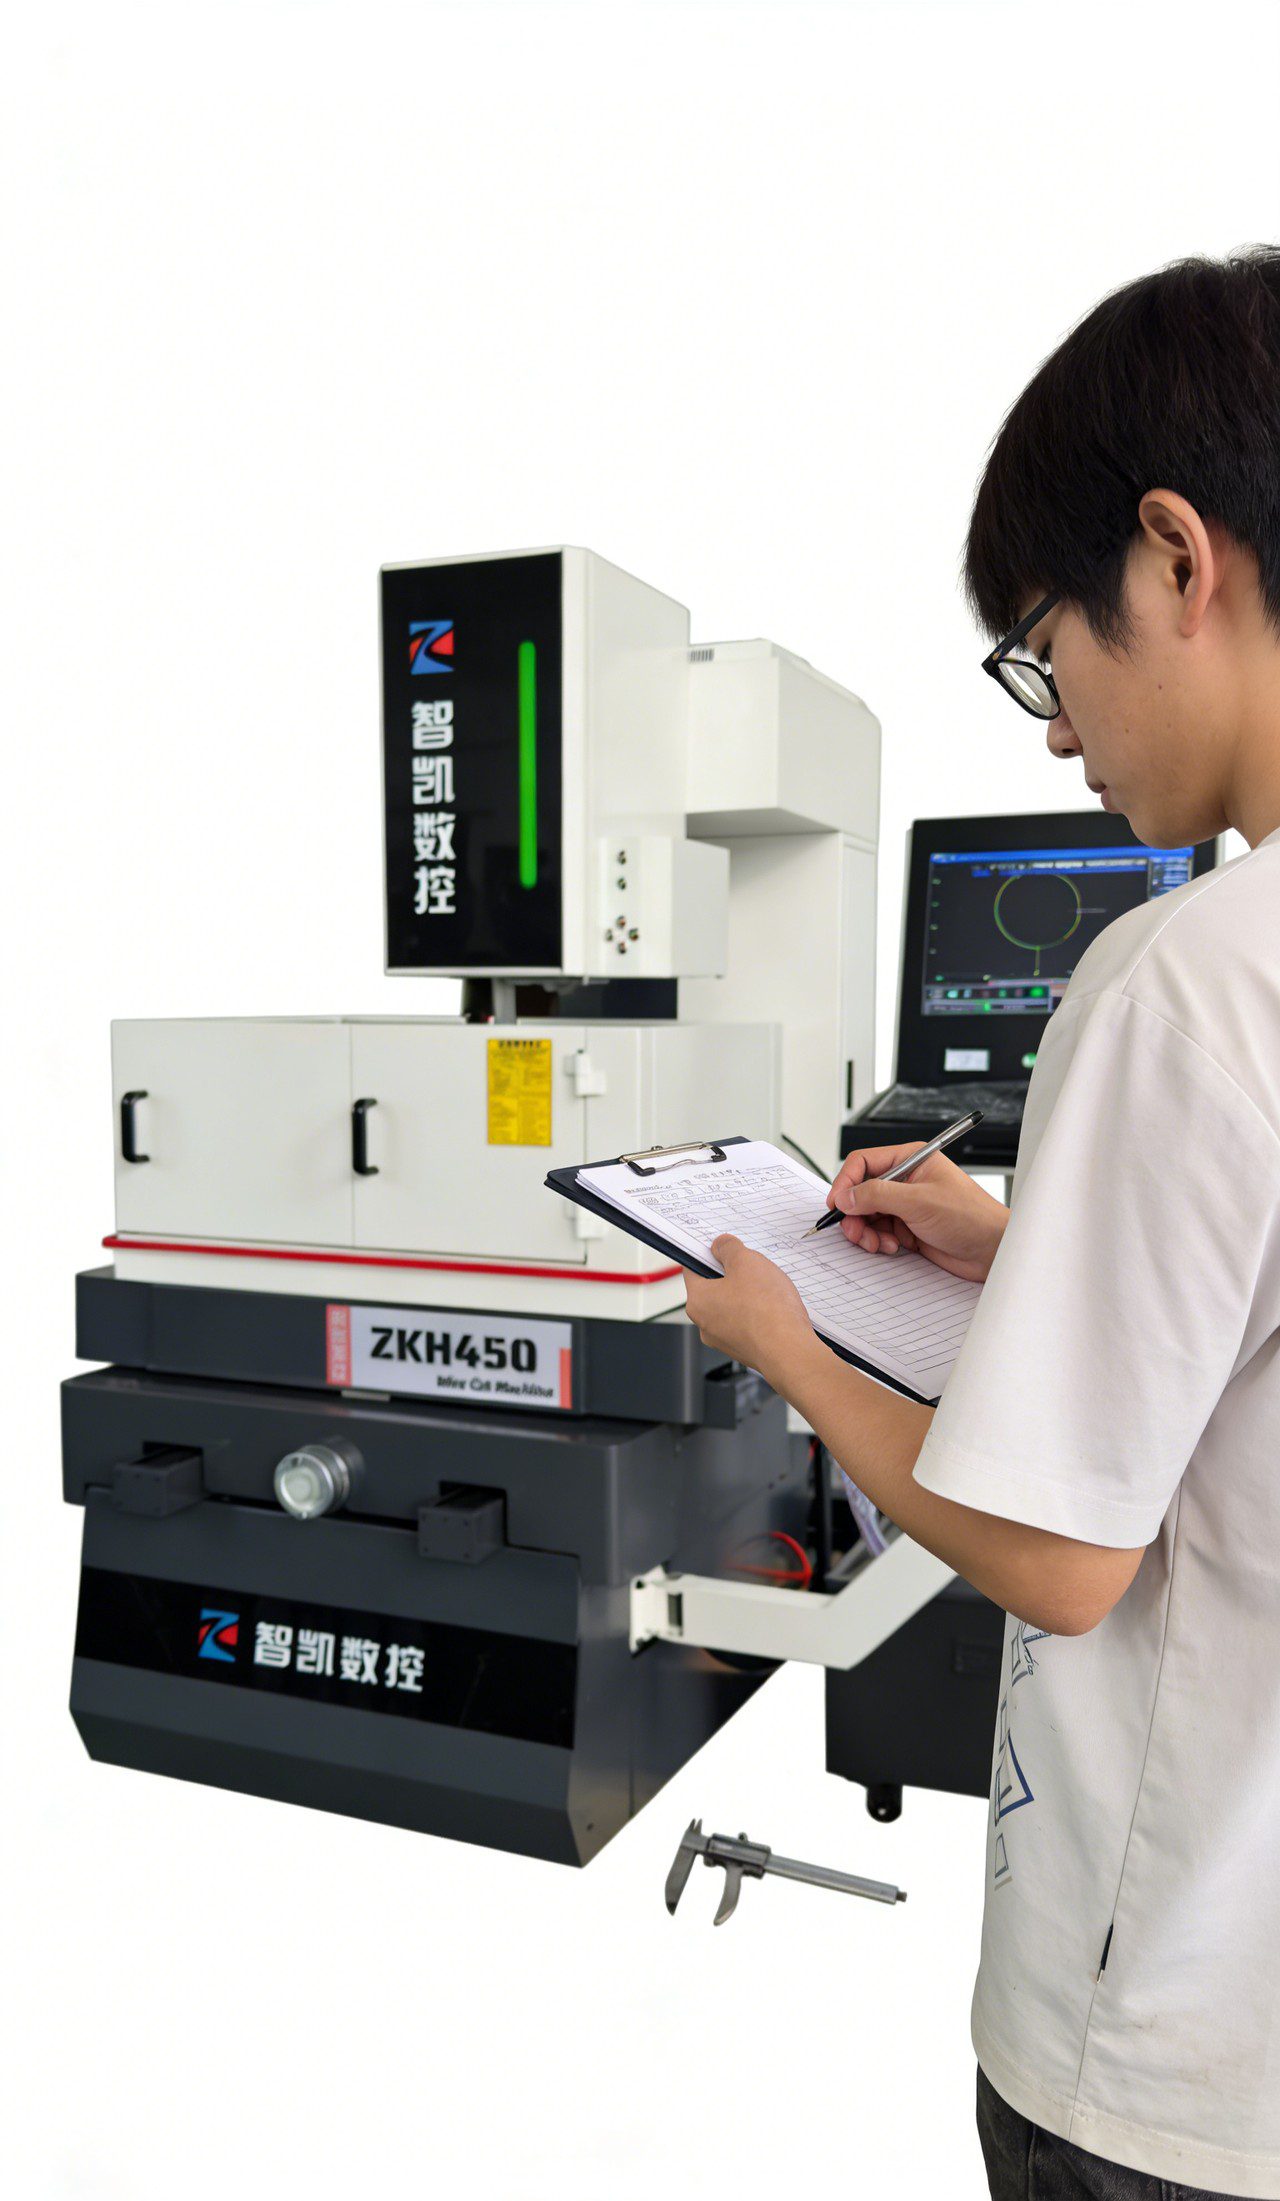
拿到一张模具图,先看哪里要放电,再看怎么装夹、电极怎么分。火花机放电加工图不是看轮廓,是看放电区、电极、清角和基准这四处,四处读通,活才排得顺。
一、先在图纸上圈出放区电放出圈上电区
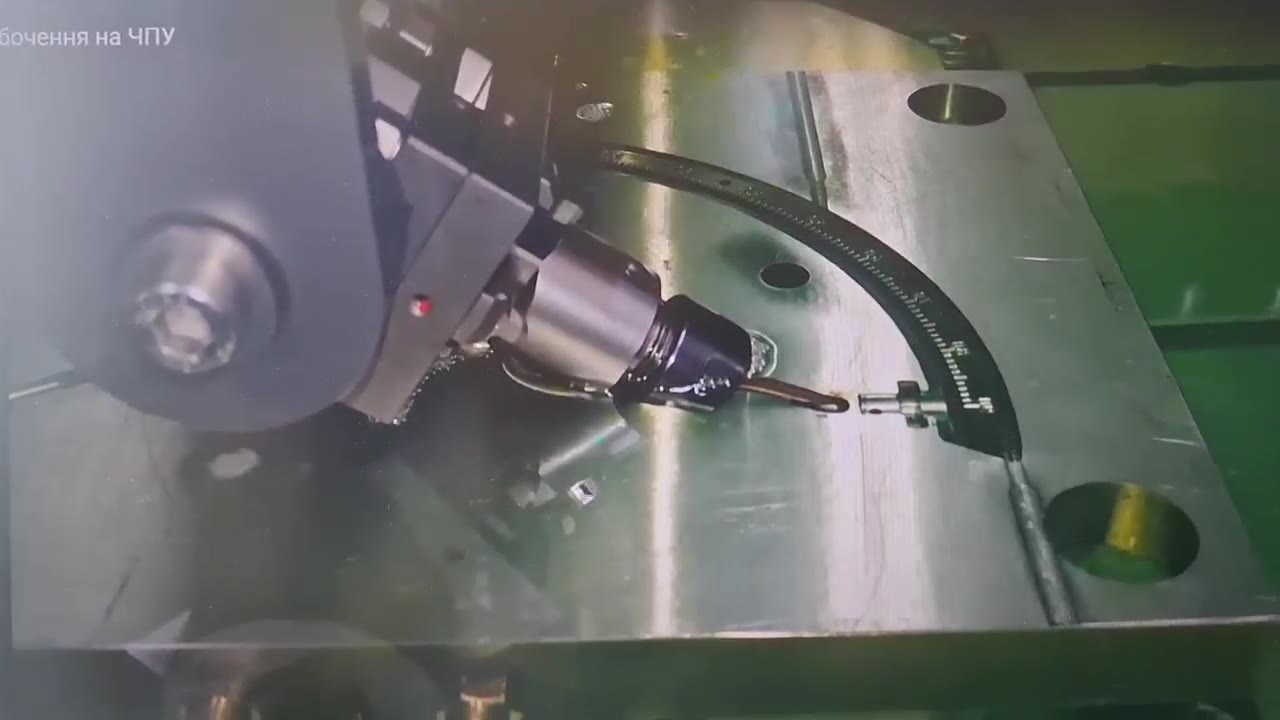
不是所有位置都上火花机。淬硬之后铣刀进不去、线切割够不着的死角,才是放电的活。看图先把这些区域圈出来,标上深度和面积,面积大的要分粗精两段放电,不然一支电极磨到后段尺寸就飘。火花机放电加工图上的剖面线往往就是深度信息,别只盯着平面尺寸看。
二、电极图:一支电极管一块区域
电极不是想做几支就做几支,要按放电区拆分,一支管一块,避免互相干涉。电极图上要标火花位,粗放电留量大、精放电留量小,同一个位置可能要两三支电极接力。电极材料按面积和精度选,紫铜通用,细部可以选更耐磨的,形状复杂的还得考虑加工余量。
三、清角图:角上是问题集中处
模具的清角半径常常比图纸标的小,图上写 R0.2,实际要清到 R0.1,这时候就要换更细的电极或者改加工顺序。清角处放电面积小、排渣差,容易积碳,参数要降下来,冲液要专门对准。火花机放电加工图里清角位置要单独标,不然做出来合模压不实,试模时才发现。
四、基准与装夹:找正比放电更花时间
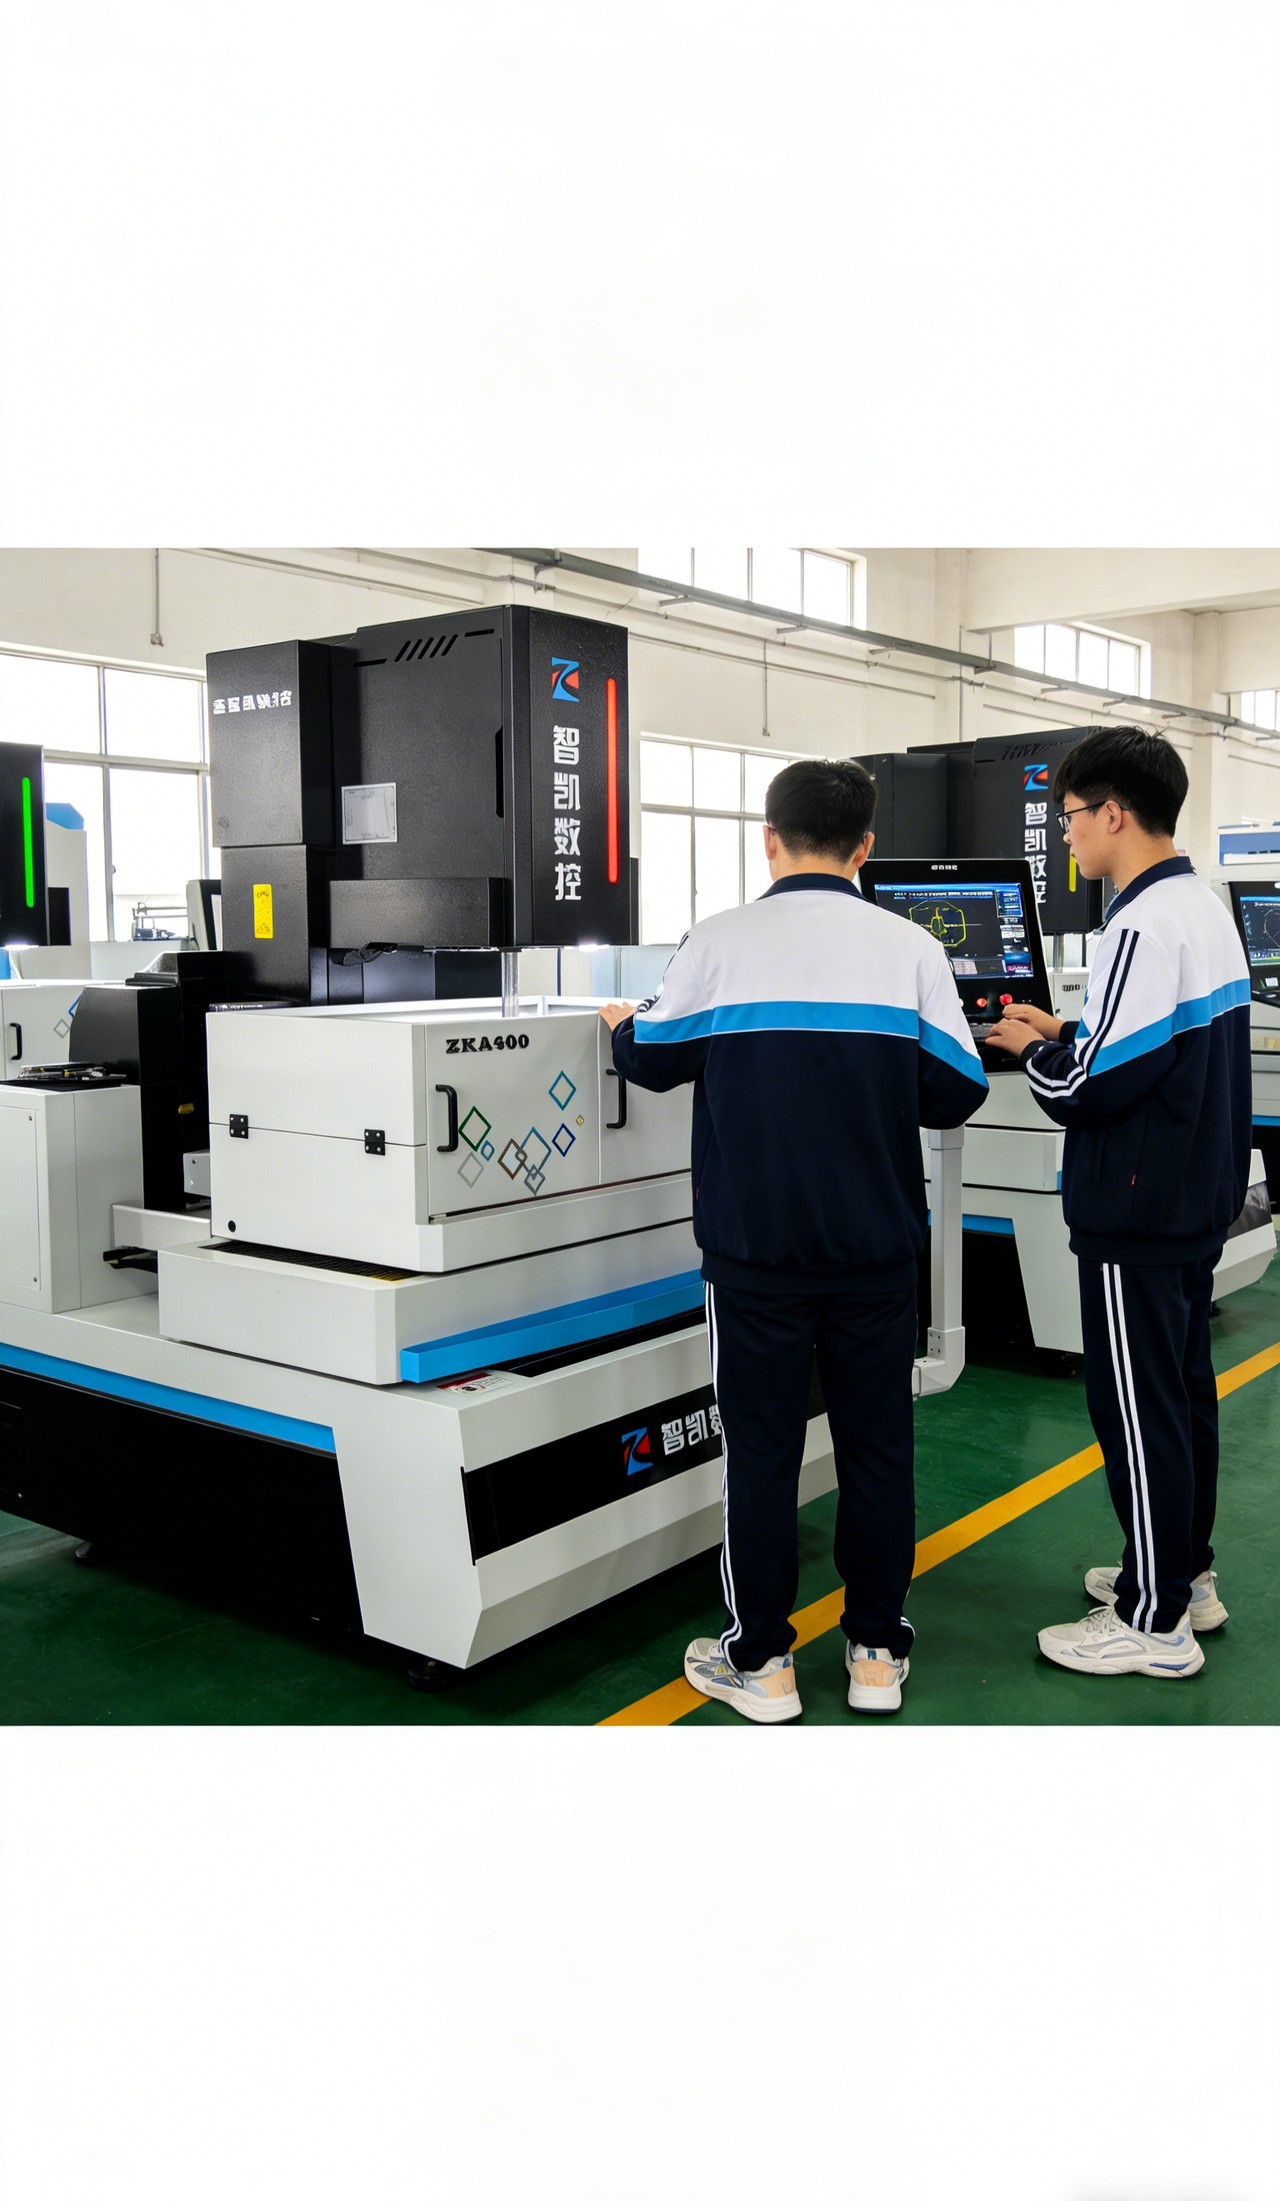
放电前的找正决定位置准不准。图纸上的基准面、基准边要和机床工作台、电极基准对起来,L 形基准块比单边靠更稳。工件高度要留出电极下行空间,薄件要垫平,不然一压就变形。装夹做完先空走一遍程序,确认没有干涉再放电,撞一次电极就白做了。
五、读图之后先排顺序
图读通了还要排加工顺序:先粗放电去量,再精放电收尺寸,清角和窄槽放后面,避免前面把基准面做掉。有镶件的部位先放电再做镶件,反过来装不进去。图纸上的技术要求那一栏,写清表面和清角要求的,按它排就少返工。
常见问题
问:图上的火花位怎么定?
答:按粗精放电分。粗放电单边留几丝,精放电留到一丝以内,具体数值跟电极和材料有关,先按工艺卡给,首件实测再修。
问:电极自己做还是外发?
答:批量小、形状简单的外发省事;形状复杂、要反复修的自己磨更快改。两条路都留着的厂,排产灵活得多。
问:放电加工能替代线切割吗?
答:不能。线切割割通轮廓,放电清不通的死角和硬料局部。两类设备是接力关系,不是替代关系,排产时要一起算。
苏州智凯数控技术有限公司做中走丝线切割机床、穿孔机、慢走丝等电加工设备,整机质保 12 个月,CoolCut 编控系统等核心件 36 个月,同故障 3 次修不好无条件退换。以上这些参数在不同工况下都要重新核一遍,把你的材质、厚度、最大工件尺寸和精度要求发我,我按你的活给一份配置参考,不合适的地方我直接说。