慢走丝配件的更换节奏:丝、滤芯、导电块与喷嘴
慢走丝用得好不好,。态状是,间时是不据一半在机器,一半在配件。丝、滤芯、导电块、喷嘴这四样,换早了浪费,换晚了尺寸和表面一起出问题。判断依据不是时间,是状态。
一、数天按不,换积丝:按切割面积换,不按天数
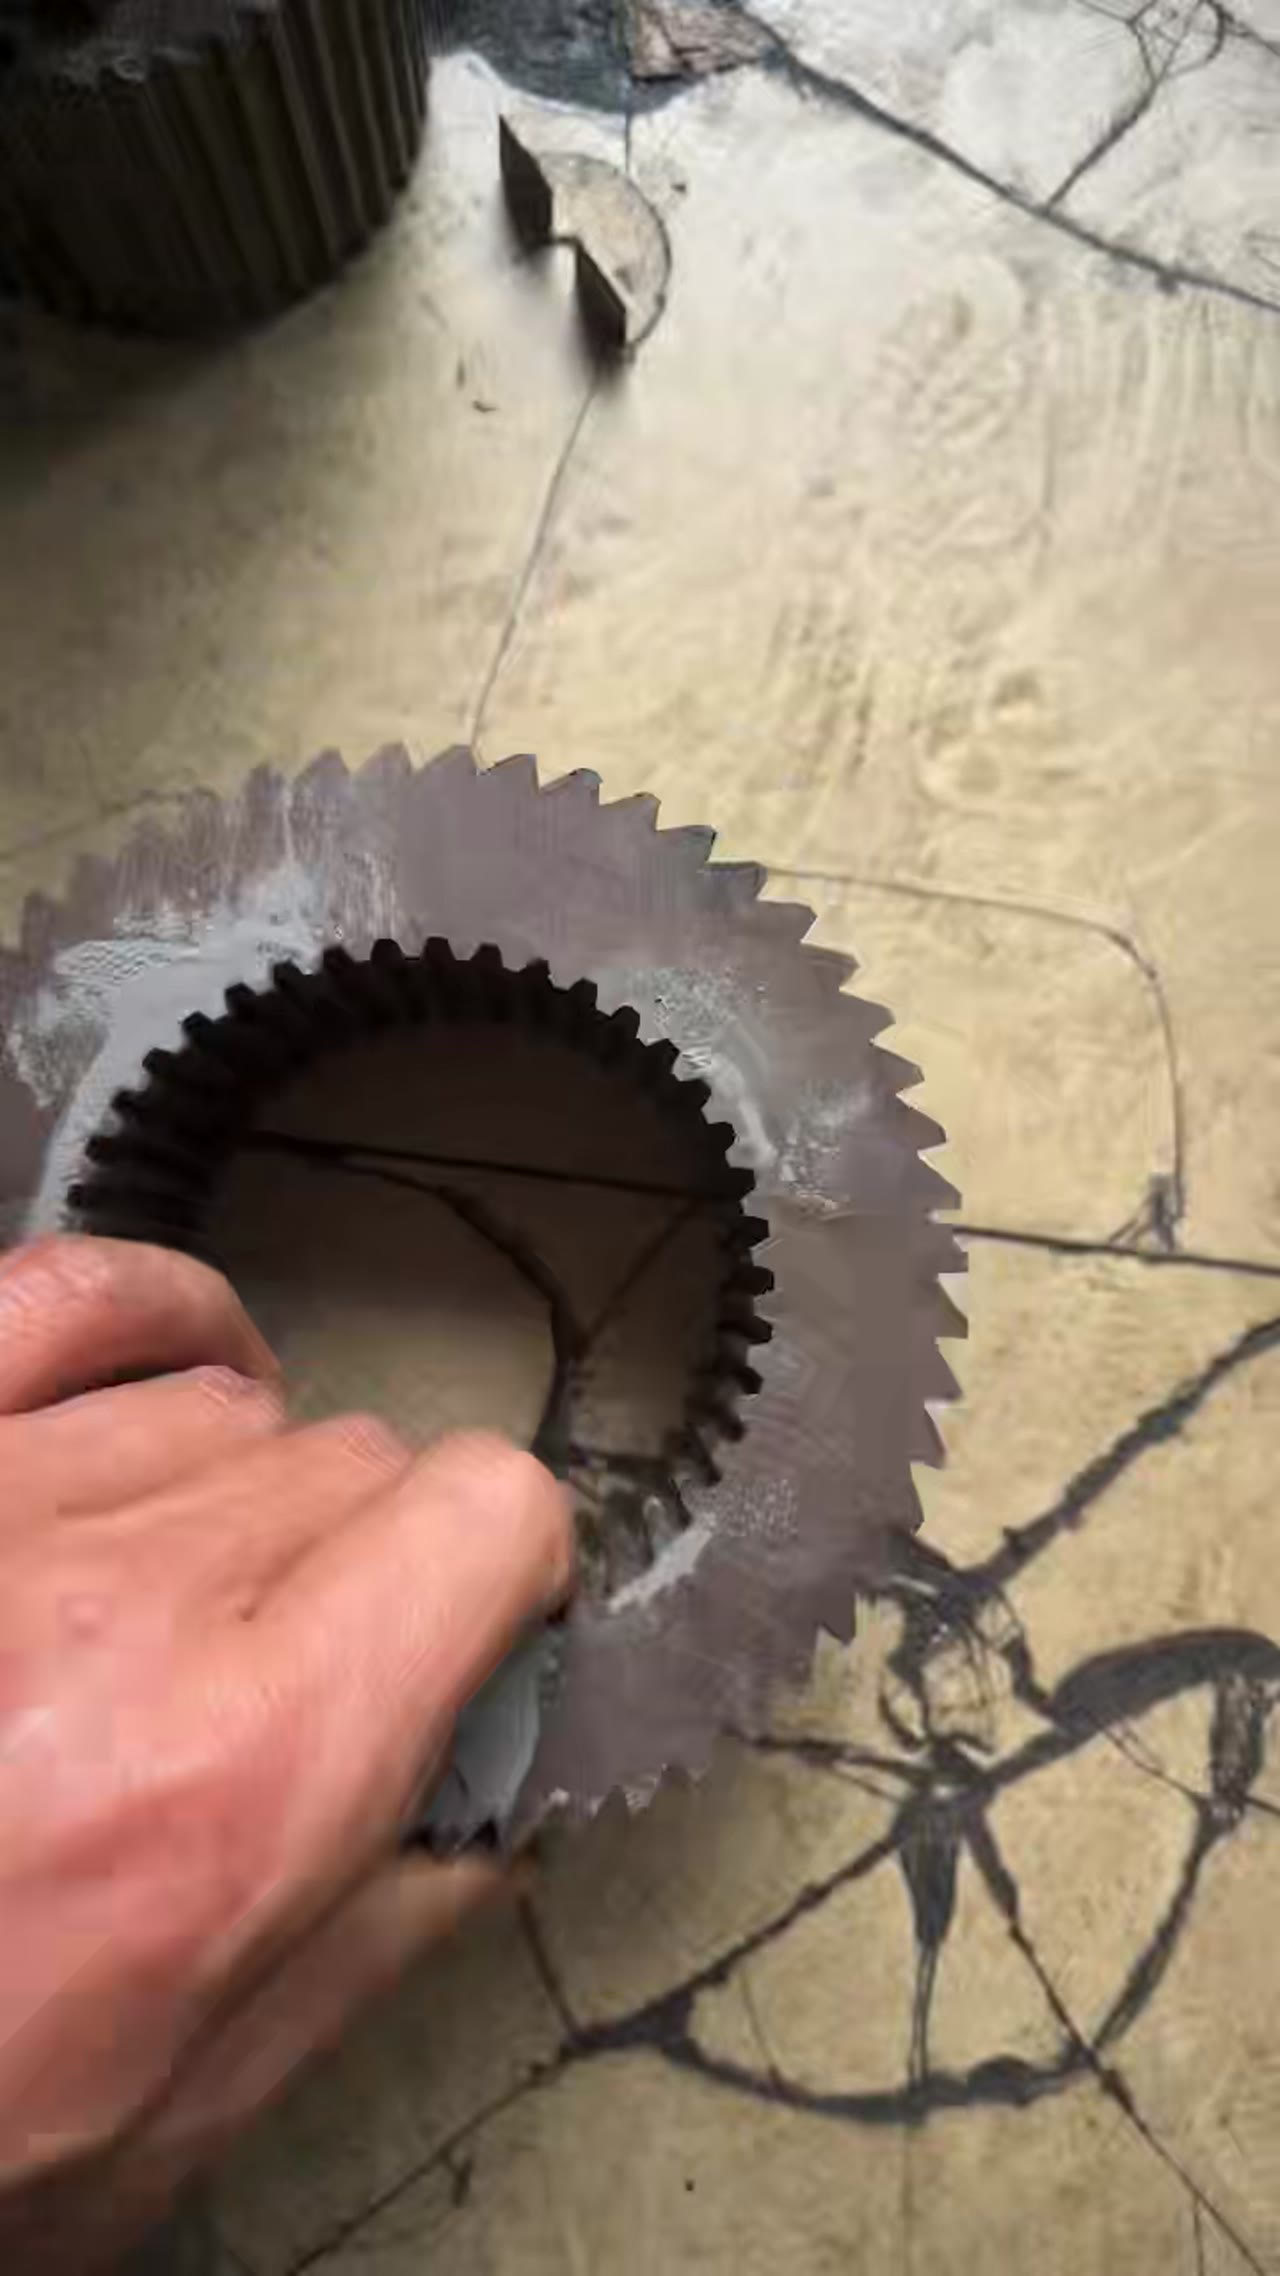
慢走丝的丝是消耗品,直径磨小到一定程度,放电间隙就变,尺寸开始偏。判断丝该不该换,看累计切割面积和丝径实测,比看用了几天准。丝径掉到工艺下限就换,硬撑着用,后面修模的时间比省下的丝钱贵得多,还容易连着废几件。换丝之后先割一件确认尺寸,再批量上。
二、滤芯:压力表是可靠的信号
滤芯堵了,工作液里的悬浮物变多,放电不稳,表面出现麻点。不用记天数,看过滤前后的压差,压差到厂家给的阈值就换,压差表装在过滤器两端读数才准。慢走丝配件的更换节奏里,滤芯容易被拖,拖到表面出问题才换,那一批件基本已经废了,返修的代价比滤芯高几十倍。
三、导电块:磨损了会影响对刀
导电块负责把电流送到丝上,磨损之后接触电阻变大,放电能量就不准。表现是同样的参数割出来不一样,或者起割点有烧痕。导电块要定期看接触面,出现明显凹槽就换,换的时候顺便检查压紧力和安装位置,位置偏了照样出问题。
四、喷嘴:冲液不对,表面先乱
上下喷嘴贴住工件,距离和角度决定冲液效果。喷嘴口磨大、装偏,冲液就散了,排渣变差,深腔件越割越慢。慢走丝配件的喷嘴属于易损件,按加工量定期换,换完要重新对中心和距离。装上就用,等于前面的功夫白费,表面照样出问题。
五、把配件做成一张表
哪台机、哪个配件、上次什么时候换、换的时候切割面积多少,记成一张表贴在机台边上。下次判断该不该换,看表比凭感觉可靠。慢走丝配件不用一次备很多,常用的几样有库存,不常用的按需订,既不占资金也不至于停机等件。备件清单按机型列,别照抄别家的。
常见问题
问:这些配件必须用原厂的吗?
答:丝和滤芯可以按规格选,导电块和喷嘴建议按原厂规格。尺寸差一点就影响冲液和对刀,省下的钱会在废件上还回去。
问:配件一般多久换一次?
答:没有统一时间。丝看切割面积,滤芯看压差,导电块看接触面,喷嘴看孔径和冲液状态,按状态换更省。
问:配件在质保范围内吗?
答:导轮、导电块、眼膜、滤芯、钼丝、工作液属于耗材,不在整机 12 个月质保内;CoolCut 编控系统等核心件按 36 个月。
苏州智凯数控技术有限公司做中走丝线切割机床、穿孔机、慢走丝等电加工设备,整机质保 12 个月,CoolCut 编控系统等核心件 36 个月,同故障 3 次修不好无条件退换。以上这些参数在不同工况下都要重新核一遍,把你的材质、厚度、最大工件尺寸和精度要求发我,我按你的活给一份配置参考,不合适的地方我直接说。