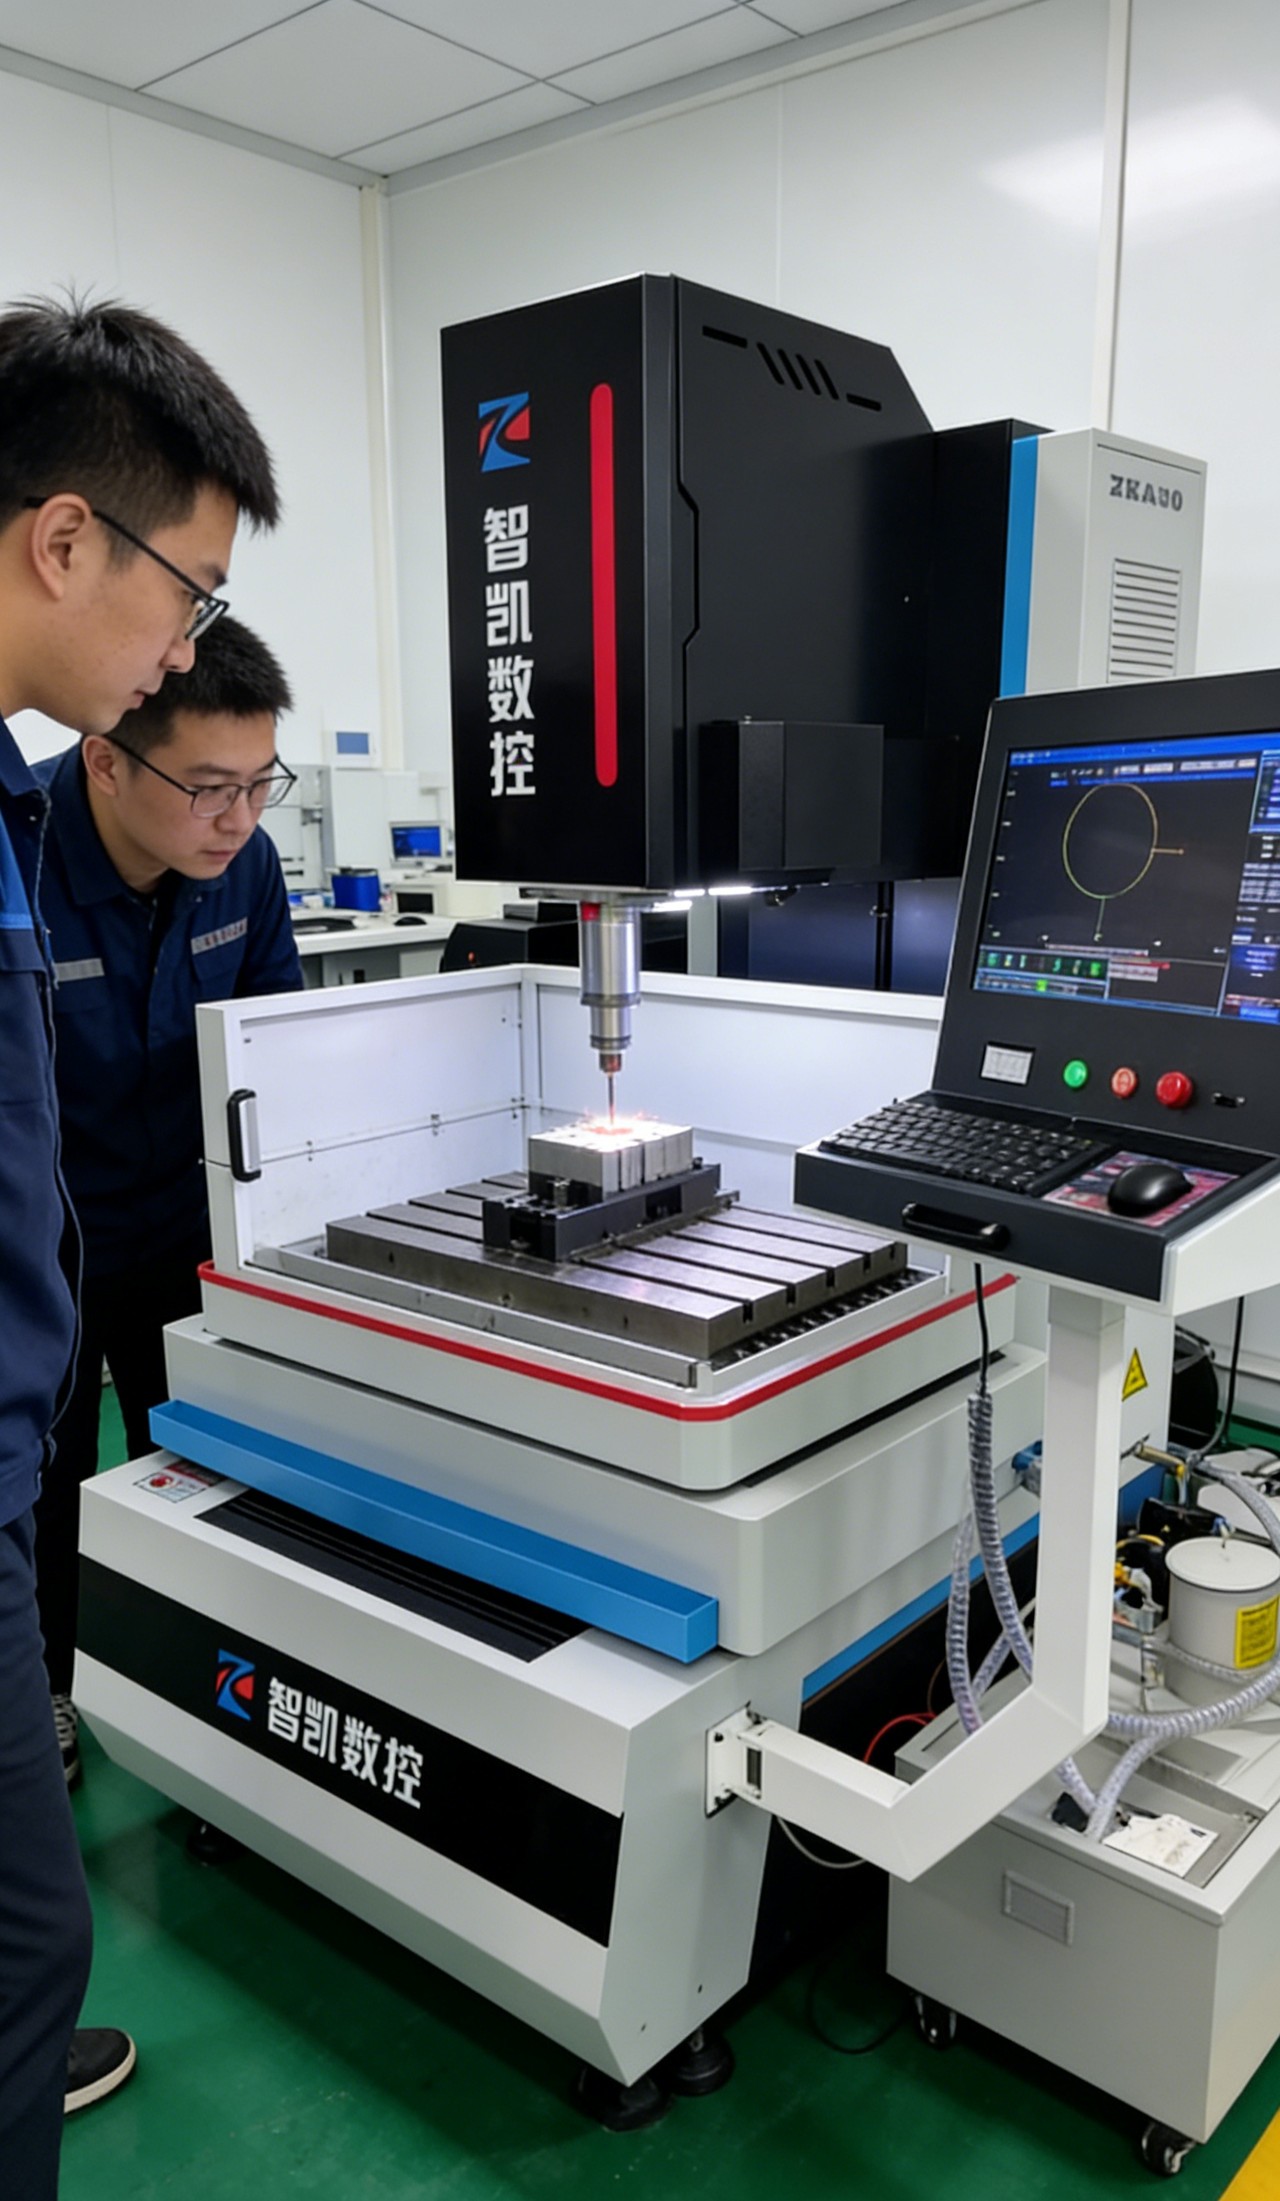
穿孔机参数的四个调节项:电压、电流、冲液与进给
穿孔机打孔打得好不好,参数占一半。电压、电流、冲液、进给这四项互相牵着,单改一项往往越改越差。先把每项管什么弄清楚,再谈怎么配。
一、电压:决定放电间隙
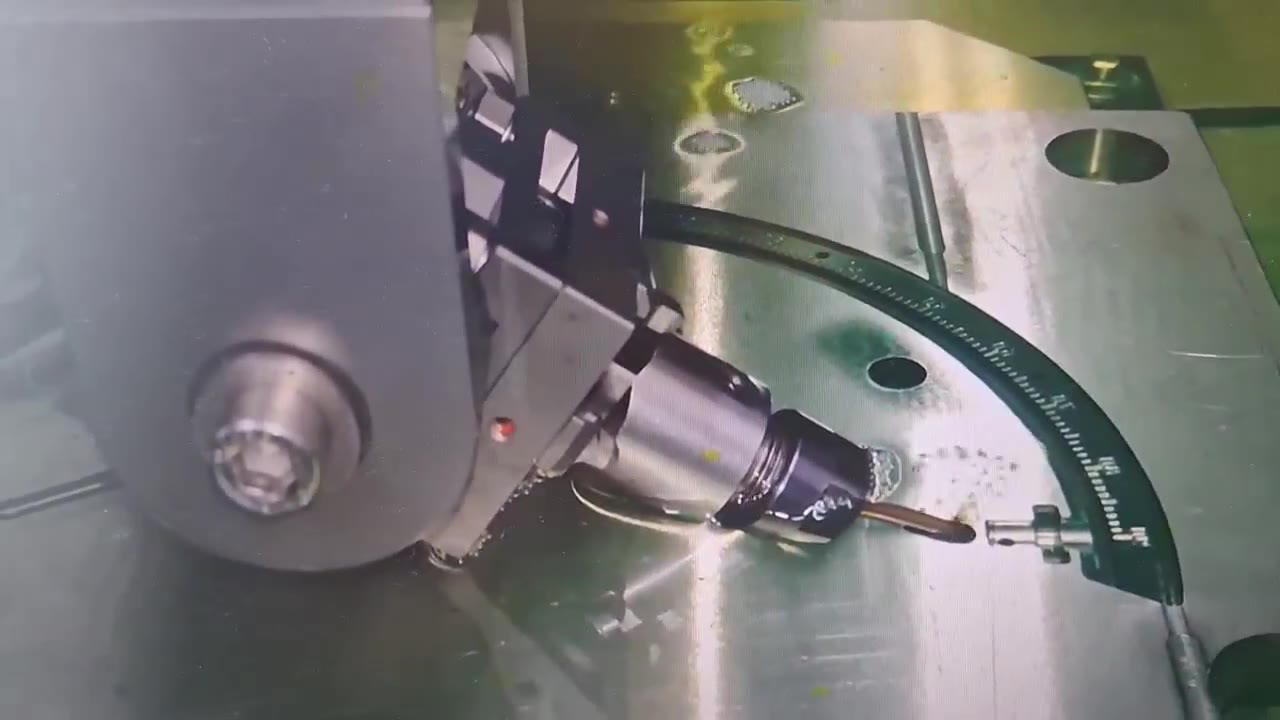
电压高,放电间隙大,排渣容易,但孔壁会粗;电压低,间隙小,孔壁细,可排渣差,容易积碳。穿孔机参数里电压是打底的一项,先按材料和孔径定一个区间,再动别的。硬料、深孔往高里走,薄件、小孔往低里走,方向反了怎么调都不顺。同一批活,电压定了就别来回动。
二、电流:决定效率和电极损耗
电流大,蚀除快,电极也磨得快。孔径要求严的活,电流要压住,靠冲液和进给把效率找回来。穿孔机参数的电流档位要和电极直径配,细电极用大电流,电极先烧圆,孔就打不直了,后面修都修不回来,只能换电极重打,费时费料。
三、冲液:排渣不通,前面全白搭
冲液压力不够,蚀除物排不出去,会在孔底二次放电,孔径忽大忽小。冲液方向要对着放电区,压力按孔深调,越深越要给足。穿孔机参数里冲液容易被忽略,很多「打不动」其实是渣没排走,不是能量不够,加大电流反而把电极烧了。冲液管也要定期通,堵一半从外面看不出来。
四、进给:快了烧电极,慢了效率低
进给速度要跟蚀除速度匹配。进给快于蚀除,电极顶着工件走,等于短路,电极端面先烧平;进给慢于蚀除,间隙大,能量散掉,效率低。听声音能判断个大概:声音发闷是顶住了,发空是间隙大了,均匀的沙沙声才对。这一条老操作工都是靠耳朵。
五、参数按材料存组
淬火钢、硬质合金、不锈钢的蚀除速度差别明显,同一套参数换料就得重调。把常用材料的参数存成组,换活直接调用,比每次从头试快得多。存的时候写清材料和厚度,别只写编号,换人操作也看得懂。穿孔机参数不是调一次管一辈子,电极磨损、工作液浓度、室温变了,效果都会漂,班中抽检孔径是必要的。
常见问题
问:不同材料参数差多少?
答:淬火钢、硬质合金、不锈钢的蚀除速度差别明显,硬料要降电流、放慢进给。参数按材料存组,换料直接调用,别每次重调。
问:孔打偏了是参数问题吗?
答:多数是电极刚性和导向的问题,不是参数。细电极打深孔要加导向器,进给分段,一次打到底电极会弯。
问:参数调好就能一直用吗?
答:不能。电极磨损、工作液浓度、室温都会让效果漂,班中要抽检孔径,偏了先查电极直径再动参数。
苏州智凯数控技术有限公司做中走丝线切割机床、穿孔机、慢走丝等电加工设备,整机质保 12 个月,CoolCut 编控系统等核心件 36 个月,同故障 3 次修不好无条件退换。以上这些参数在不同工况下都要重新核一遍,把你的材质、厚度、最大工件尺寸和精度要求发我,我按你的活给一份配置参考,不合适的地方我直接说。