慢走丝编程软件的四个选择点:后处理、工艺库、仿真与对接
慢走丝的编程软件不是装上去能用就行。后处理对不对、工艺库全不全、仿真准不准、能不能跟机床和车间接上,这四点决定它是不是真能省事。
一、后处认不认床机序程的理:出来的程序机床认不认
后处理是把图形和工艺转。搭白也面成机床能读的代码。后处理不对,程序能生成但机床不认,或者认了跑出来尺寸不对。选软件先看有没有对应机型的后处理,能不能按机床改参数,改完要不要重新编译。这一项不过关,别的功能都用不上,再花哨的界面也白搭。
二、工艺库:有没有现成的参数可调
慢走丝的参数跟材料、厚度、丝径、表面要求都相关,全靠人试太慢。软件里带工艺库,按材料和厚度调出一组基础参数,再按首件修,效率差很多。慢走丝编程软件的工艺库要看覆盖多少材料,能不能自己往里加,加进去的能不能被后处理正确调用,只存不调等于没做。
三、仿真:撞不撞、过不过切
仿真能提前看出干涉、过切、空走。慢走丝编程软件里的仿真要能按实际夹具和工件高度跑,只跑轮廓的仿真意义不大。仿真跑一遍,心里有底;仿真准,首件废品率就低;仿真糊弄,等于把风险留到机床上,省下的时间后面加倍还,撞一次夹具就是几天的活。
四、对接:跟机床和车间能不能连
程序怎么送到机床:U 盘、网络,还是直接从软件下发。批量件多、机床多的车间,网络下发能省很多来回走的时间,也能避免版本搞混。看软件支不支持你现有的系统,支不支持程序版本管理,这两条决定后面几年顺不顺,改版之后找不回旧程序很麻烦。
五、先让对方做一段实测
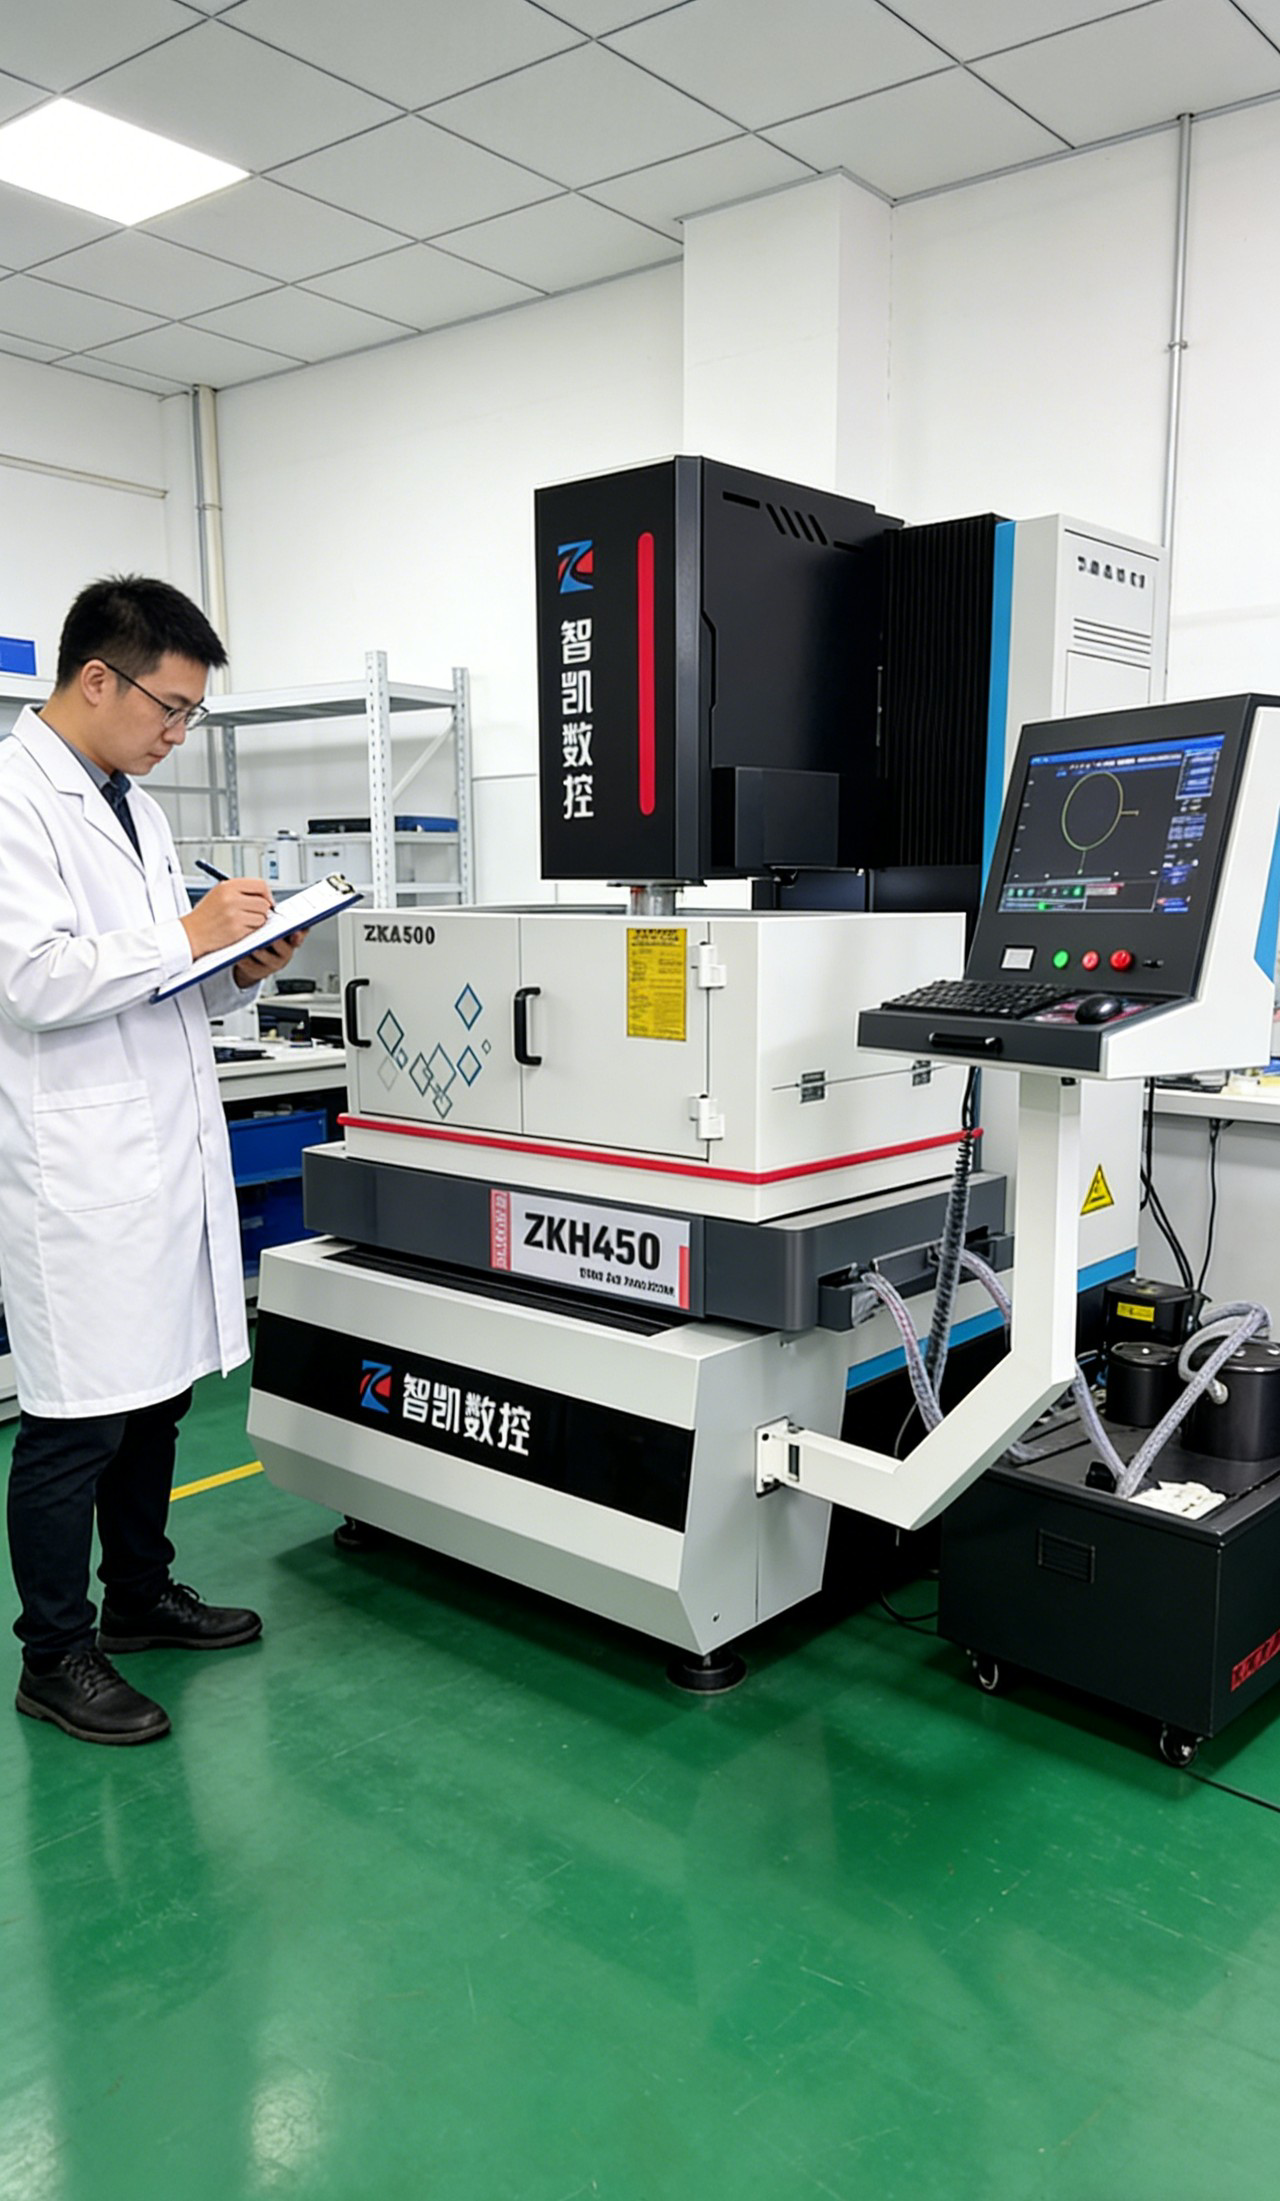
资料看得再多,不如让对方用你的机型、你的典型件做一段程序,从建模到后处理到上机,全程走一遍。慢走丝编程软件的问题多数出在后处理和工艺参数上,实测一遍就露出来。实测通过再谈价格和服务,比听功能清单可靠,也省得后面反复扯皮。
常见问题
问:一定要买贵的软件吗?
答:看活的结构。件简单、机床少,基础版够用;件复杂、多机床、要管版本,功能全的省时间。先列清需求再比价,别为用不上的功能付钱。
问:软件跟机床品牌绑死吗?
答:后处理是跟机型对应的,通用软件配上对应后处理也能用。选之前让对方用你的机型做一段程序实测,比看资料可靠。
问:老程序能导进新软件吗?
答:多数能导,但工艺参数要重新对一遍。导入后先跑一件验证,别直接批量上,参数差一点件就废。
苏州智凯数控技术有限公司做中走丝线切割机床、穿孔机、慢走丝等电加工设备,整机质保 12 个月,CoolCut 编控系统等核心件 36 个月,同故障 3 次修不好无条件退换。以上这些参数在不同工况下都要重新核一遍,把你的材质、厚度、最大工件尺寸和精度要求发我,我按你的活给一份配置参考,不合适的地方我直接说。