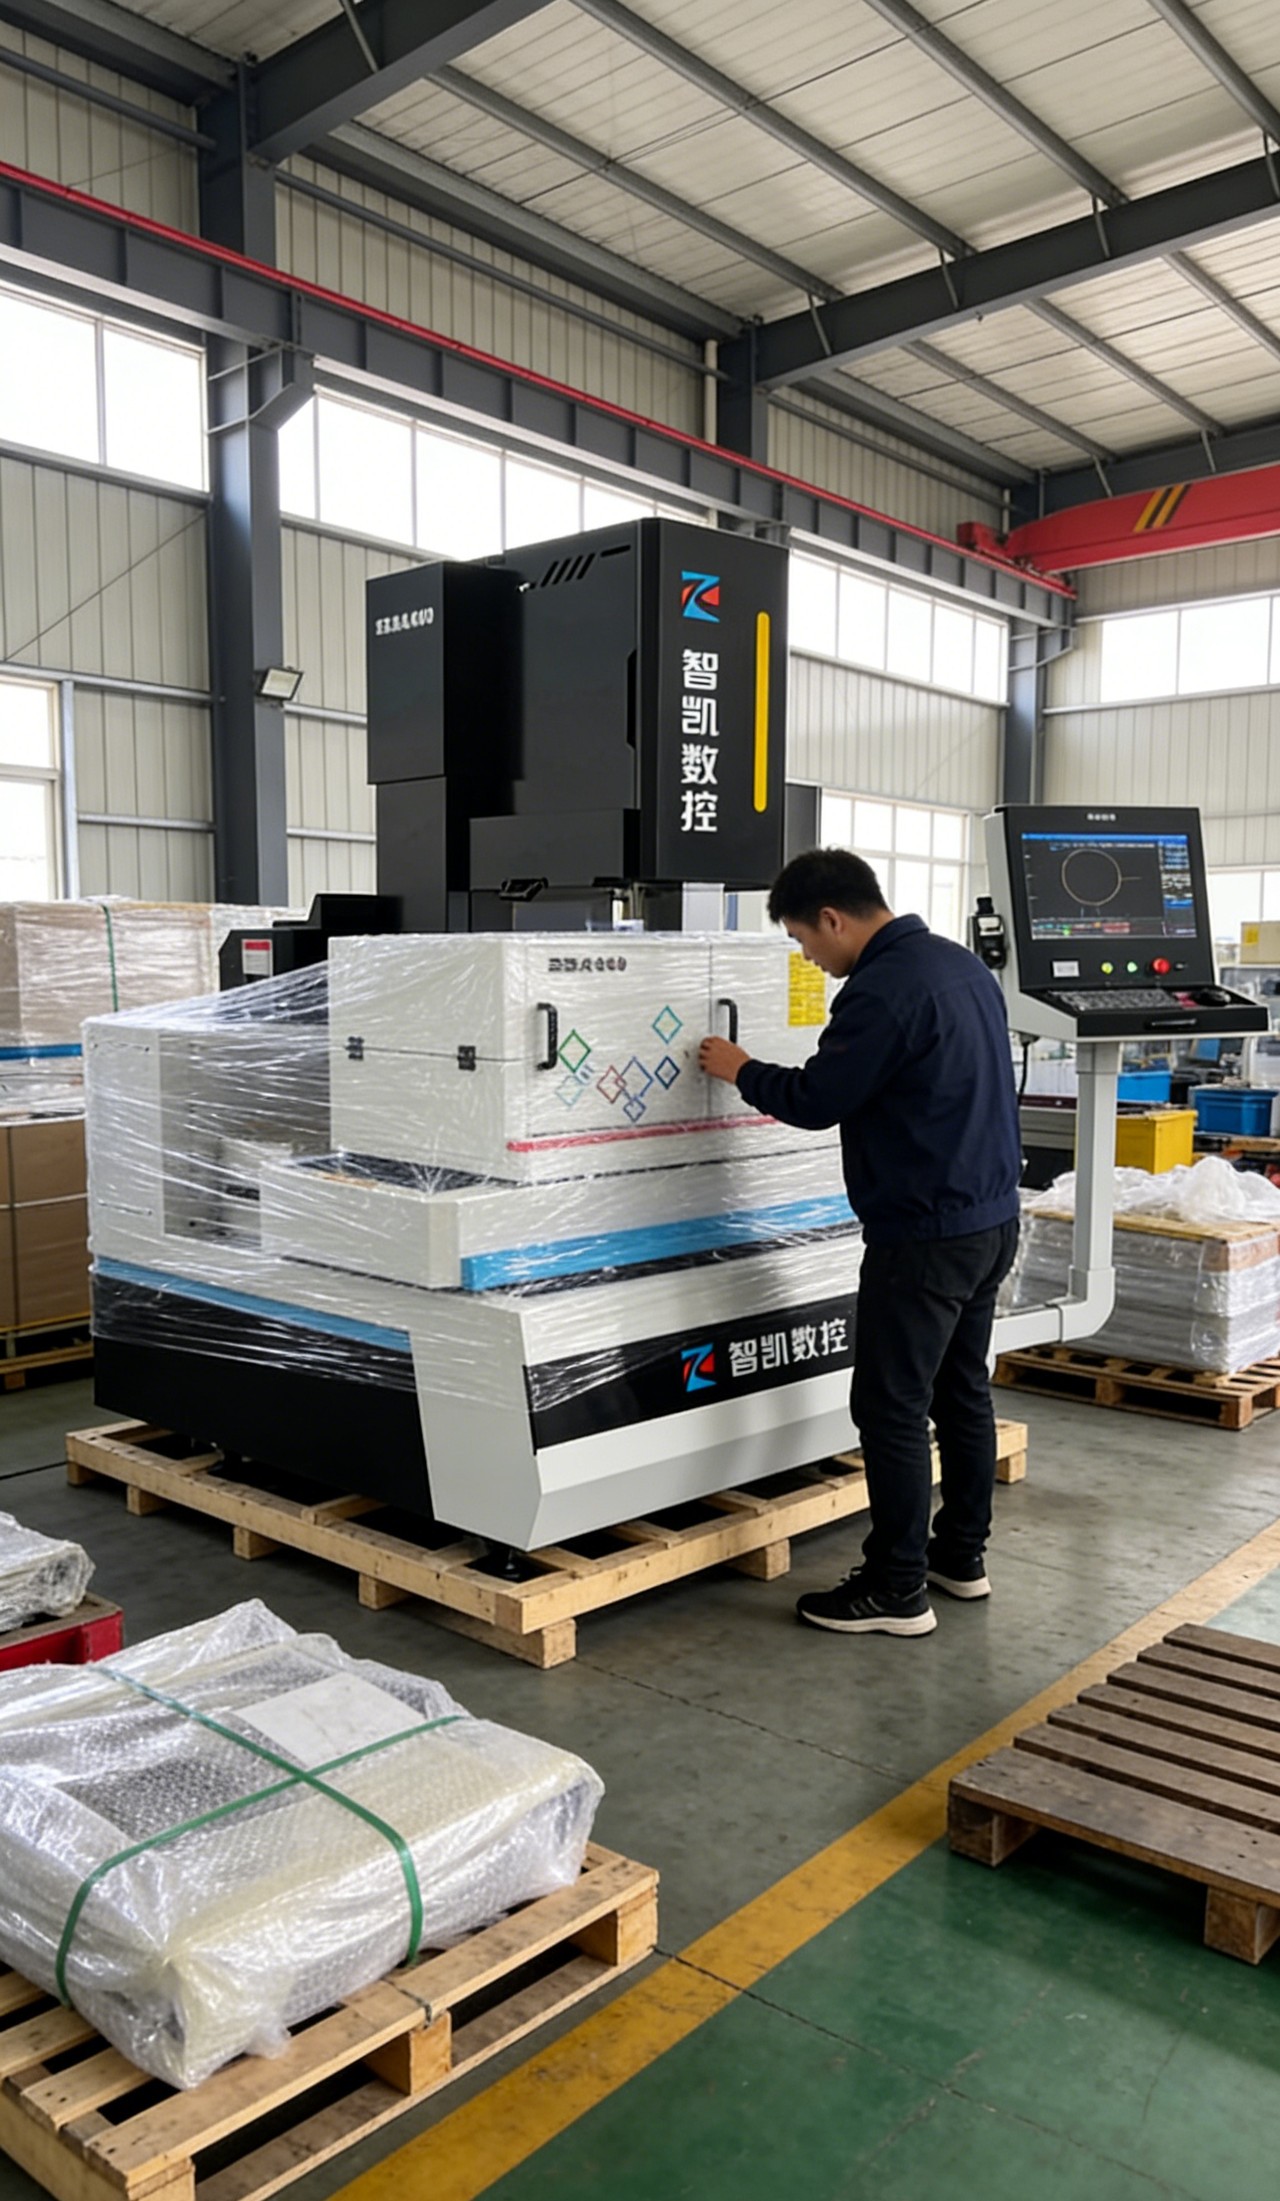
中走丝系统的四个部分:编控、驱动、高频与检测
中走。贵太丝系统不是一个控制柜,是编控、驱动、高频、检测四部分咬在一起。哪一段跟不上,整机的表现就卡在那一段,换别处补不回来,换整机又太贵。
一、编控:程序能不能跑顺
编控系统管。料废块一少的是程序和轨迹。图形能不能直接读、多段程序能不能连、断电之后能不能续切,这三件事决定操作工一天要手工补多少。CoolCut 编控系统是自研的,14 项软件著作权登记在册,参数可以按材料和厚度存成组,换活直接调用,少一次试切就少一块废料。
二、驱动:丝走得稳不稳
驱动决定丝在切割过程中能不能匀速、能不能及时响应。中走丝系统里驱动和丝杠、导轨是一套,C3 级滚珠丝杠配日系 A6 系列伺服,重复定位能到 ≤±0.003mm(直切条件、测试件八方 10×10×20、SKD11/Cr12、HRC58)。驱动跟不上,轨迹再准也走不出来,拐角处先露短。
三、高频:决定效率和表面
高频电源管放电能量。能量大割得快、表面粗,能量小表面细、效率低。中走丝要能在同一套程序里分段给能量,拐角和清角处自动降,直段提上去。组号和参数不是越多越好,能按材料存几组常用的,操作工记得住才用得起来,参数表太厚反而没人看。
四、检测:把偏差量出来
检测包括丝径、张力、坐标和加工中的电流电压反馈。有反馈才能闭环,丝损了系统知道要补,张力掉了知道要停。中走丝系统里这一环容易被省,省了之后全靠人盯,批量件的尺寸一致性就靠运气,出了问题也说不清是哪一段引起的。
五、四部分要一起看
选机器时容易只盯参数表上的一两行,比如行程多大、精度多少。实际上编控、驱动、高频、检测是互相牵着的:编控再好,驱动跟不上,拐角就慢;高频再强,检测缺失,批量件的一致性一样保不住。中走丝系统按加工对象配,比按参数堆配置实在。
常见问题
问:编控系统能自己升级吗?
答:常规参数和工艺库可以按材料自己加,底层程序要走厂家升级。别自己刷,刷坏了恢复起来麻烦,还可能丢参数。
问:四部分里哪一块容易出问题?
答:高频和检测出问题偏多,因为工作环境有粉尘和水汽。控制柜的散热、防潮、接地做好,故障率会明显下来。
问:老机器的系统能换吗?
答:要看机械部分的磨损程度。丝杠导轨状态好的可以换编控和驱动,状态差的换了也白搭,先做精度检测再定。
苏州智凯数控技术有限公司做中走丝线切割机床、穿孔机、慢走丝等电加工设备,整机质保 12 个月,CoolCut 编控系统等核心件 36 个月,同故障 3 次修不好无条件退换。以上这些参数在不同工况下都要重新核一遍,把你的材质、厚度、最大工件尺寸和精度要求发我,我按你的活给一份配置参考,不合适的地方我直接说。