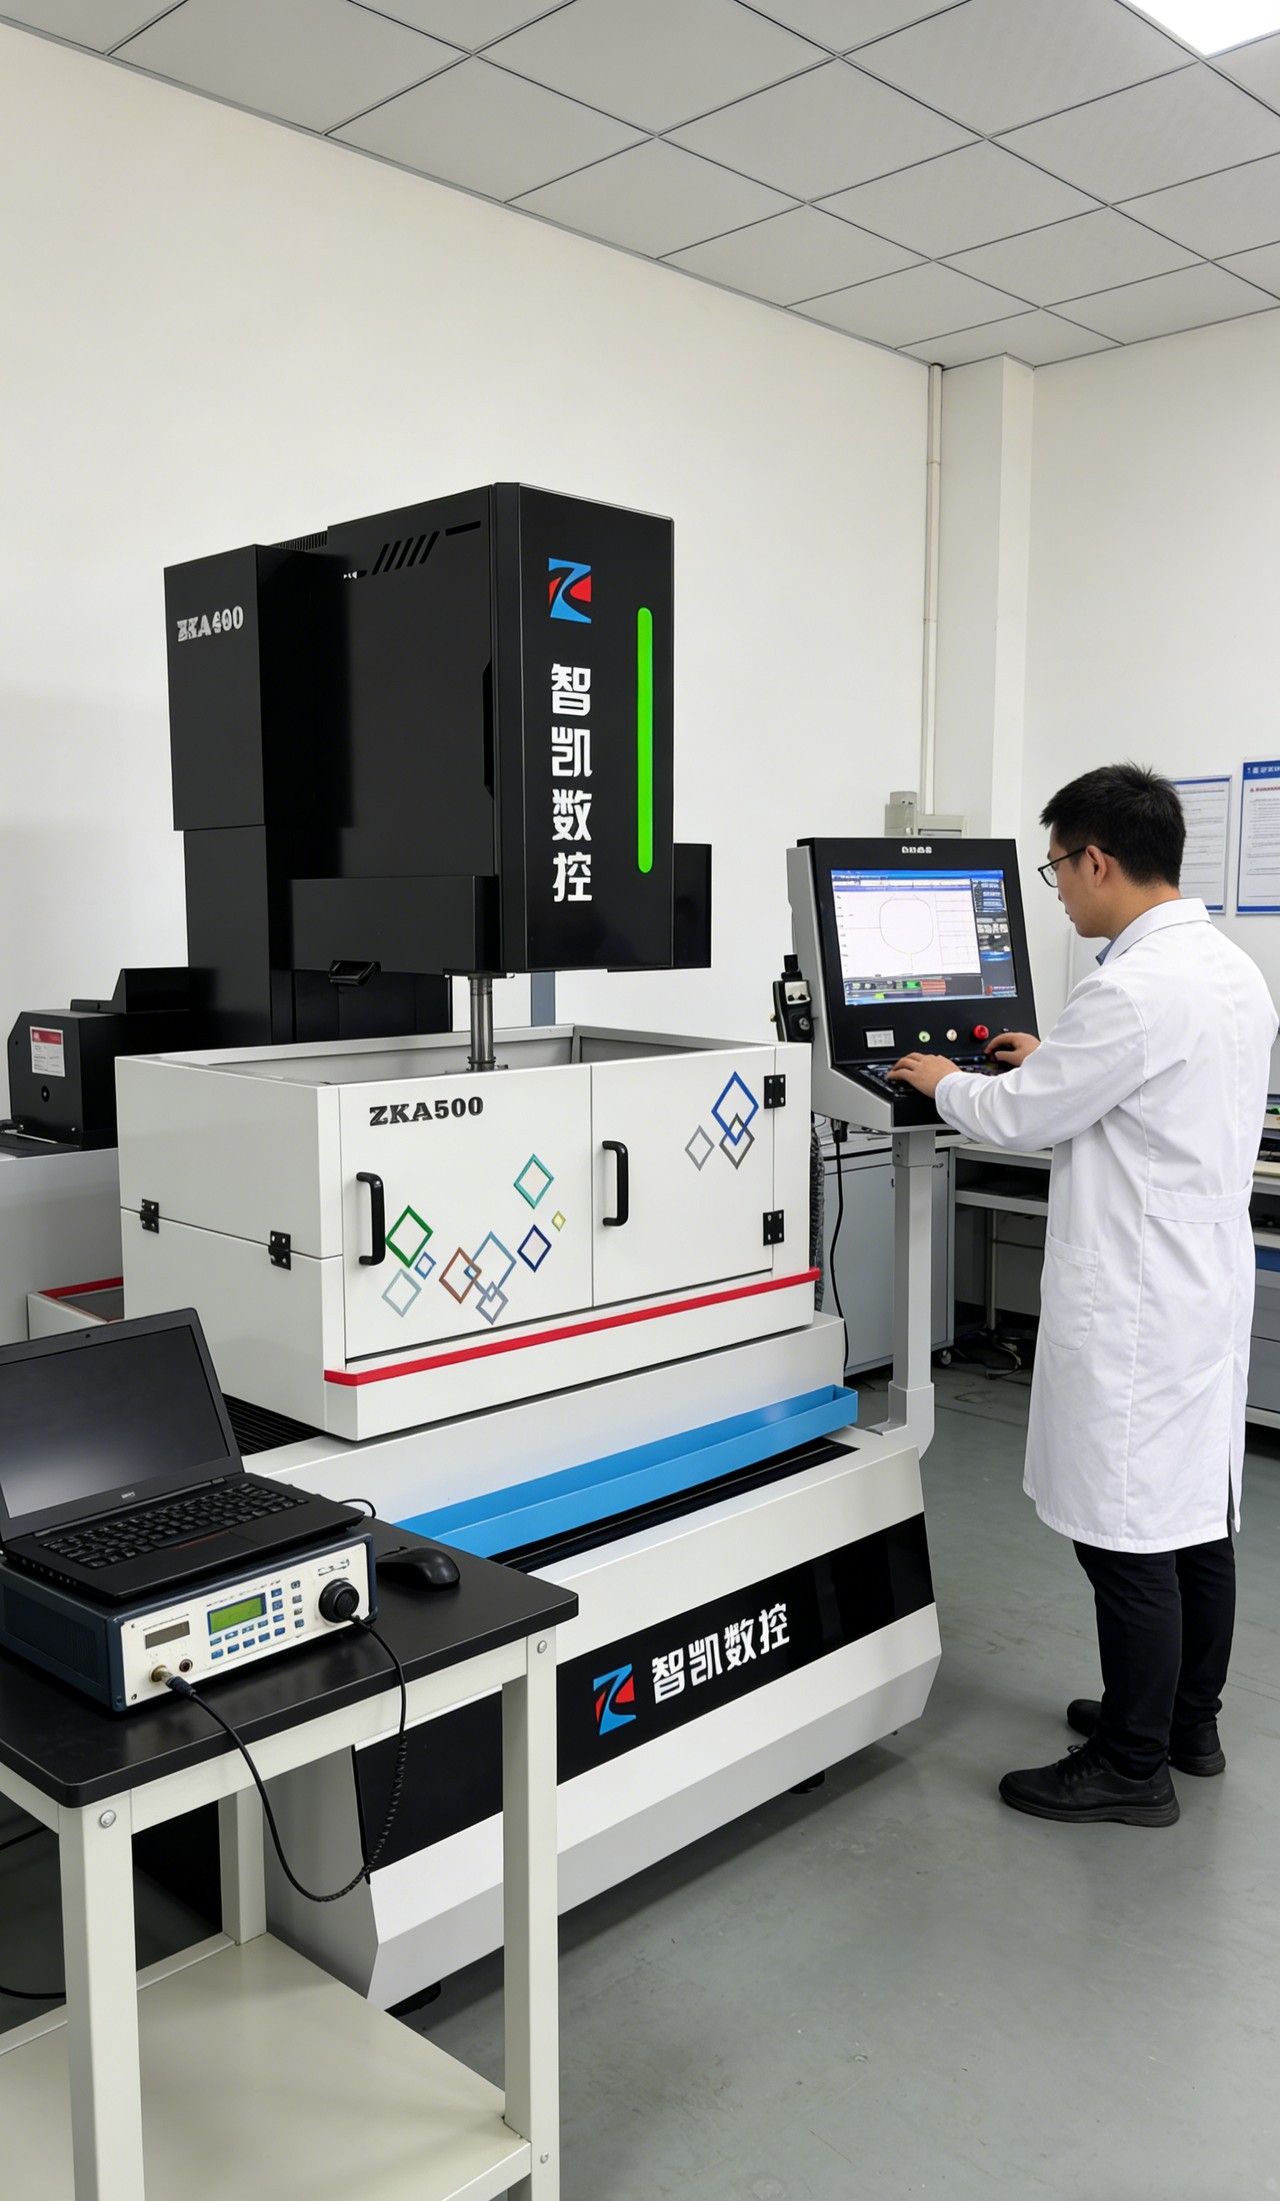
中走丝穿丝的四个卡点:丝头、导轮、眼膜与气压
中走丝穿丝看着是个小动作,卡住的时候能耗掉半小时。丝头毛了、导轮槽里积了渣、眼膜偏了、气压不够,四处任一环出问题,丝都过不去。按顺序查这四处,比反复重穿快得多。
一、尖的真是不是它丝头:先看它是不是真的尖
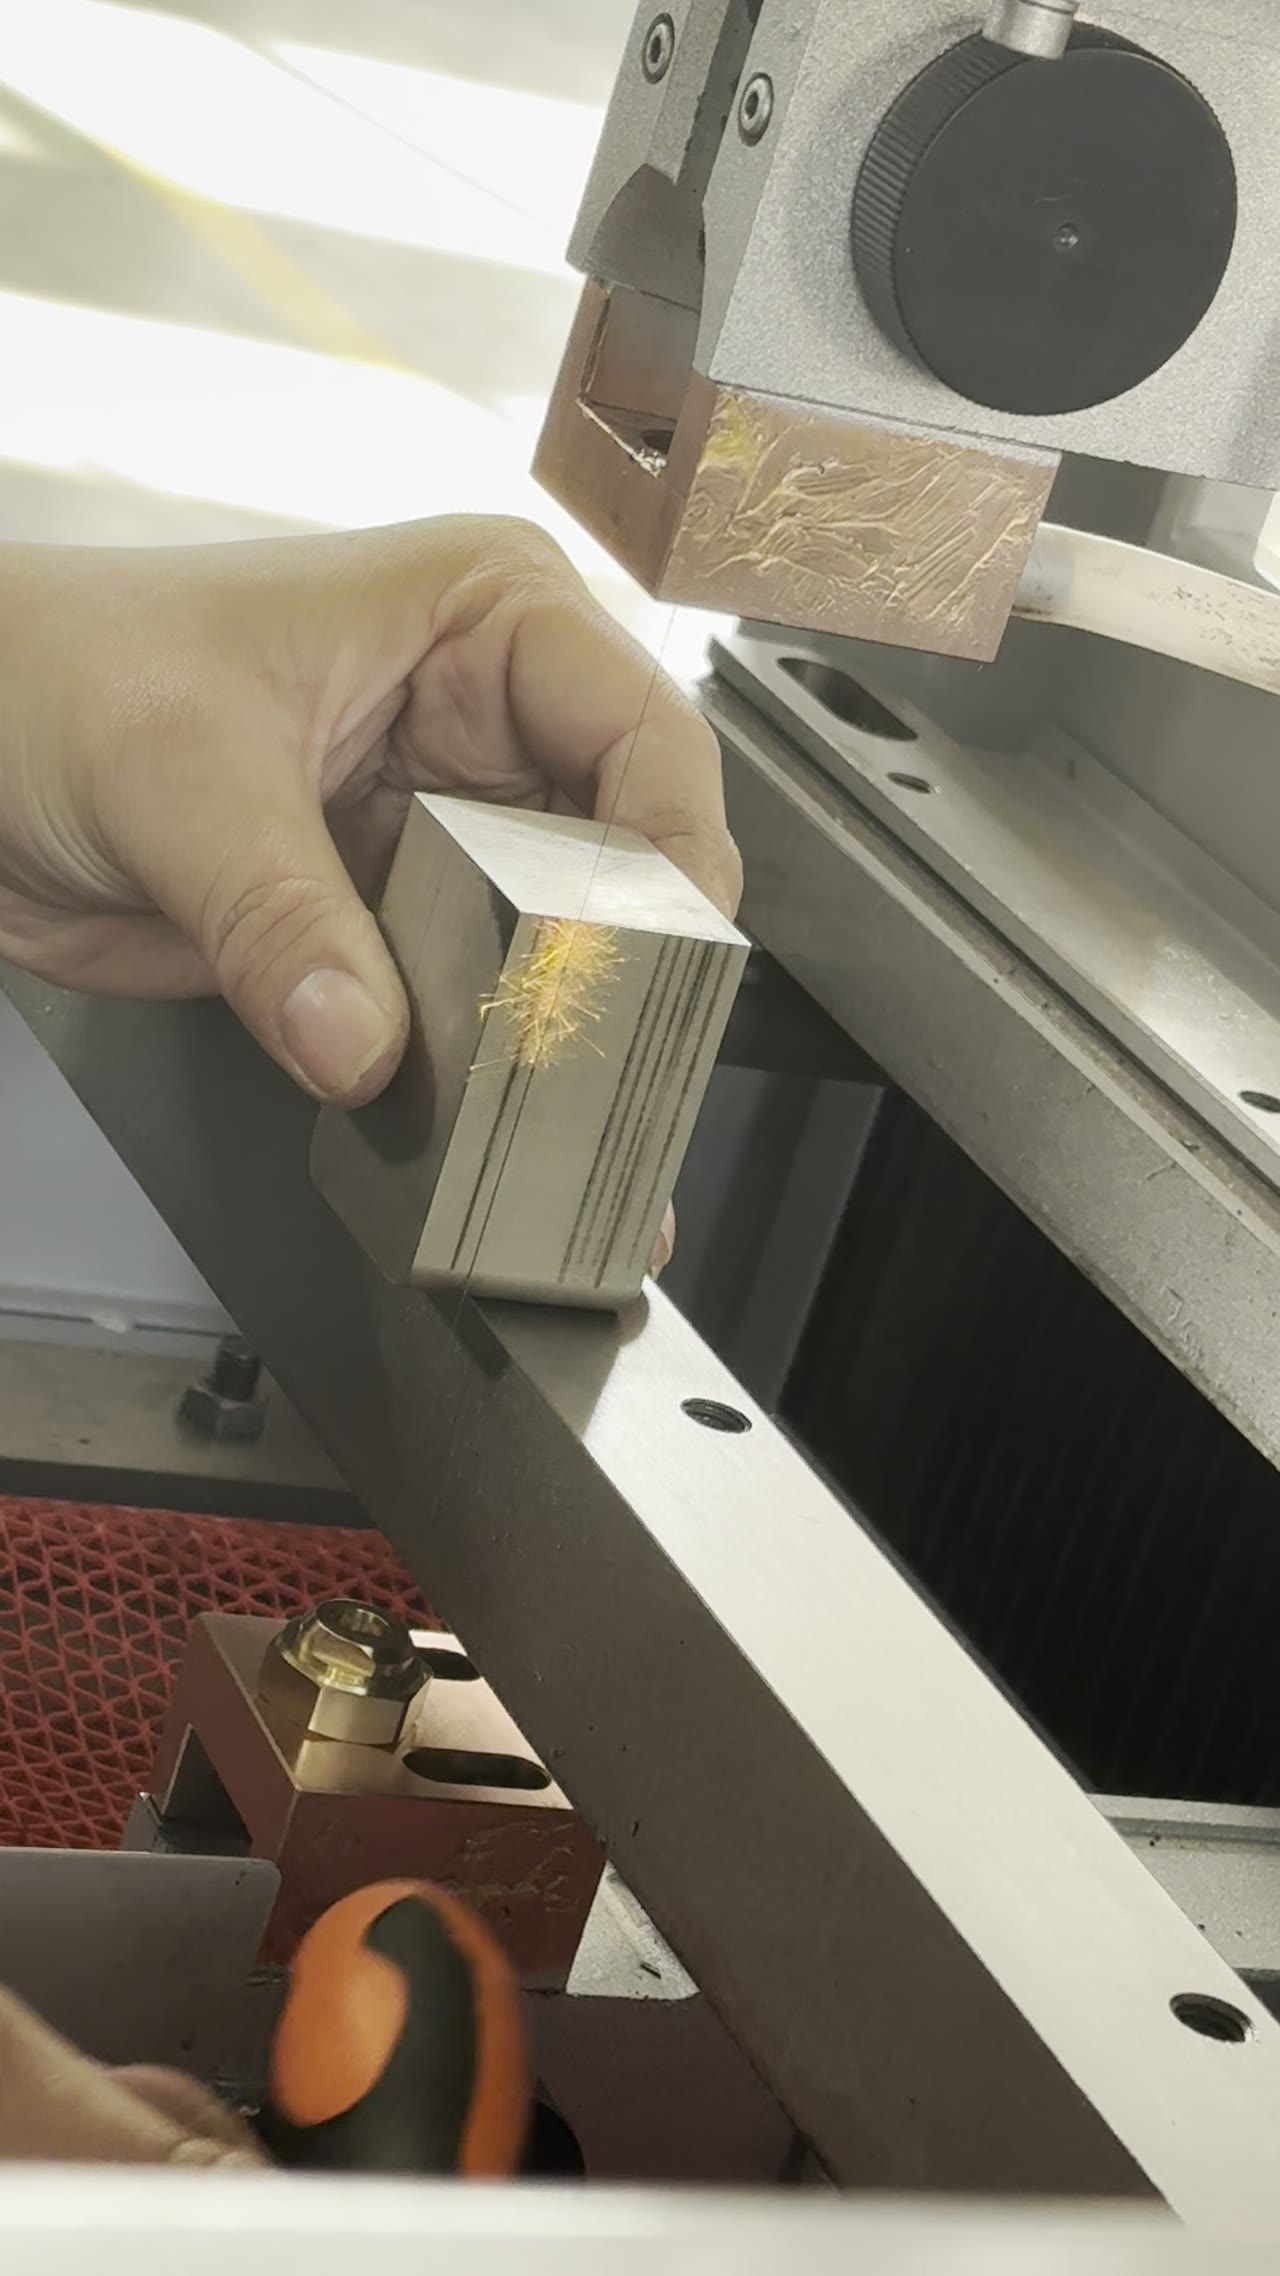
中走丝穿丝失败,一半原因在丝头。剪的时候要斜着剪出一个尖,剪完用手指捻一下,看有没有分叉和卷边。丝头带钩是最常见的坑——看着过去了,实际在眼膜口挂住,一送就顶弯。剪一次不行就再剪一次,别舍不得那几厘米,反复用毛头去试,只会把导轮和眼膜磨出沟。
二、导轮与导丝嘴:槽里不能有渣
丝头没问题,再看中走丝穿丝的走丝路径。导轮槽里积了电蚀渣和油泥,丝会被抬起来,走不到槽底,穿丝时自然对不上眼膜中心。导丝嘴的孔如果被渣堵了一半,丝过去也是斜的。这一段清理不费事,用不起毛的布加清洗剂擦一遍,再用气吹一下孔,比反复穿丝省时间。
三、眼膜:偏一点就过不去
导轮干净了,接下来是眼膜。眼膜的孔和丝径是配套的,间隙很小,装的时候要对中,偏十几丝就顶住。老机器的眼膜座会松,看着装好了实际已经偏,判断办法是用手轻推丝,感觉有阻力就是没对中。眼膜属于耗材,孔磨大了要换,磨大的表现是穿丝容易了但切割时丝抖、切面差。
四、气压与送丝机构:力要稳,不要猛
前三处都对,还穿不过去,就看中走丝穿丝的送丝这一环。气动送丝的机器,气压不足时推力不够,丝走到一半停住;气压过高又容易把细丝顶弯。送丝轮的压紧力也要合适,压太松打滑,压太紧把丝压扁。这一段的调整原则是小幅多次,一次改一点,看丝走的状态再定。
五、把穿丝做成固定动作
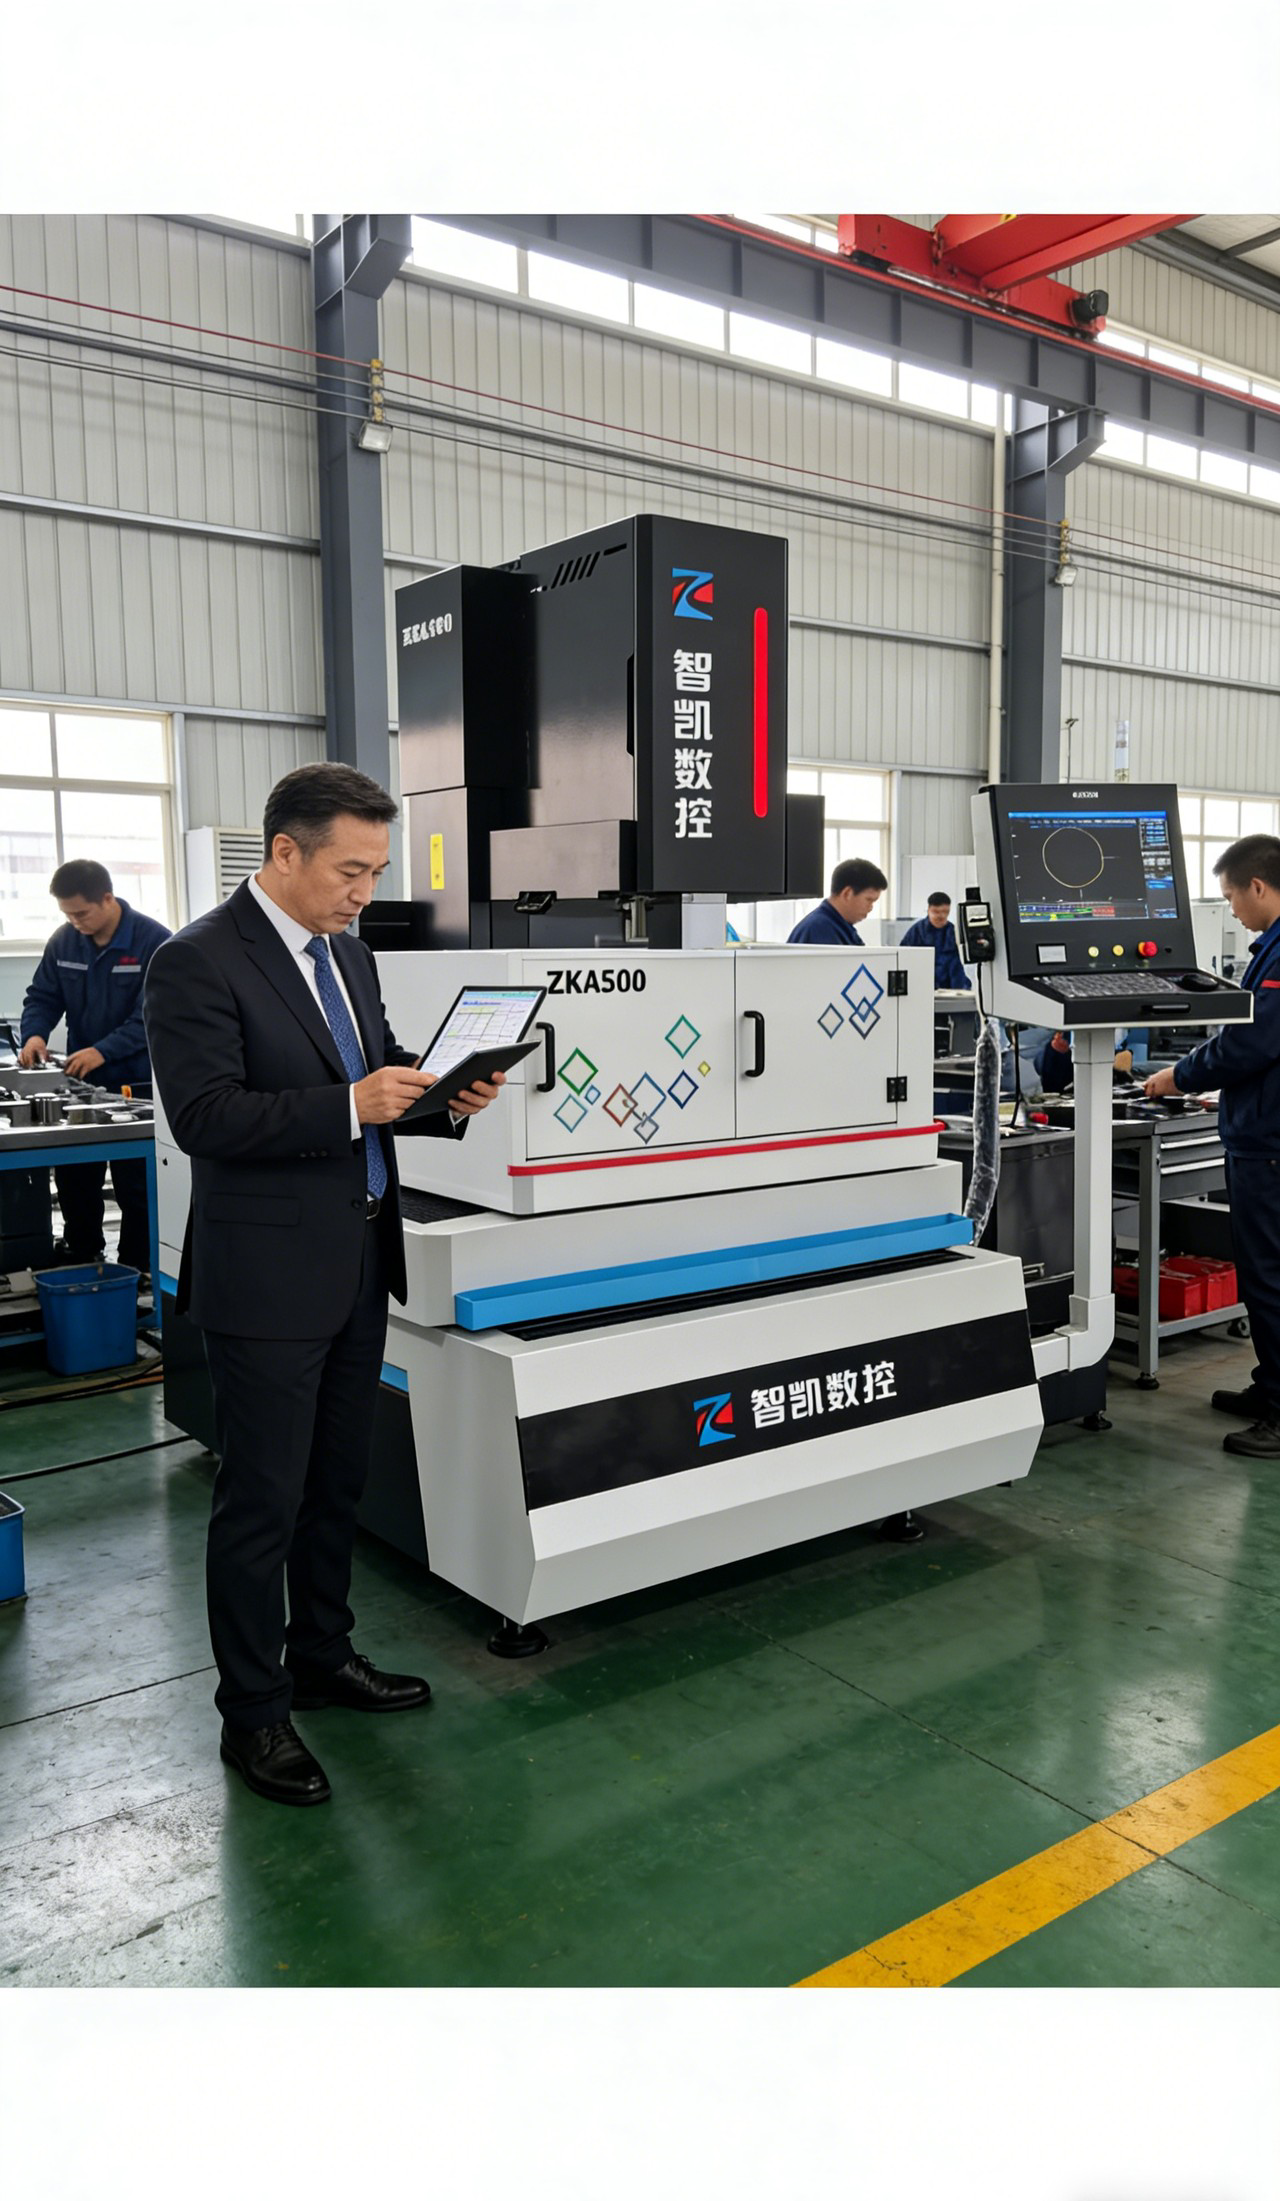
四处都排查过,剩下的就是把顺序固定下来,形成习惯:剪丝头、擦导轮、对眼膜、试送丝,每步看一眼,不跳步。熟练之后整套动作几十秒,比出了问题再从头查快得多。自动穿丝的机型(ZKA400/500/630/800/1000)单次穿丝 20 秒、成功率 ≥99%,前提也是这四处保持干净和对中,机构再自动,路径脏了照样过不去。
常见问题
问:穿丝总是卡在眼膜口是什么原因?
答:多数是眼膜没对中或者孔里积渣。先清孔,再看眼膜座有没有松,装的时候用手推丝试阻力,能顺畅通过再开机。
问:丝头剪了几次还是过不去?
答:别再剪了,问题不在丝头。查导轮槽和导丝嘴,槽里有渣会把丝抬离中心,这时候丝头再尖也顶在眼膜边上。
问:自动穿丝是不是就不用管这些了?
答:机构自动,前提还是路径干净。导轮积渣、眼膜磨损一样会让它反复试穿,所以日常清理这一项省不掉。
苏州智凯数控技术有限公司做中走丝线切割机床、穿孔机、慢走丝等电加工设备,整机质保 12 个月,CoolCut 编控系统等核心件 36 个月,同故障 3 次修不好无条件退换。以上这些参数在不同工况下都要重新核一遍,把你的材质、厚度、最大工件尺寸和精度要求发我,我按你的活给一份配置参考,不合适的地方我直接说。