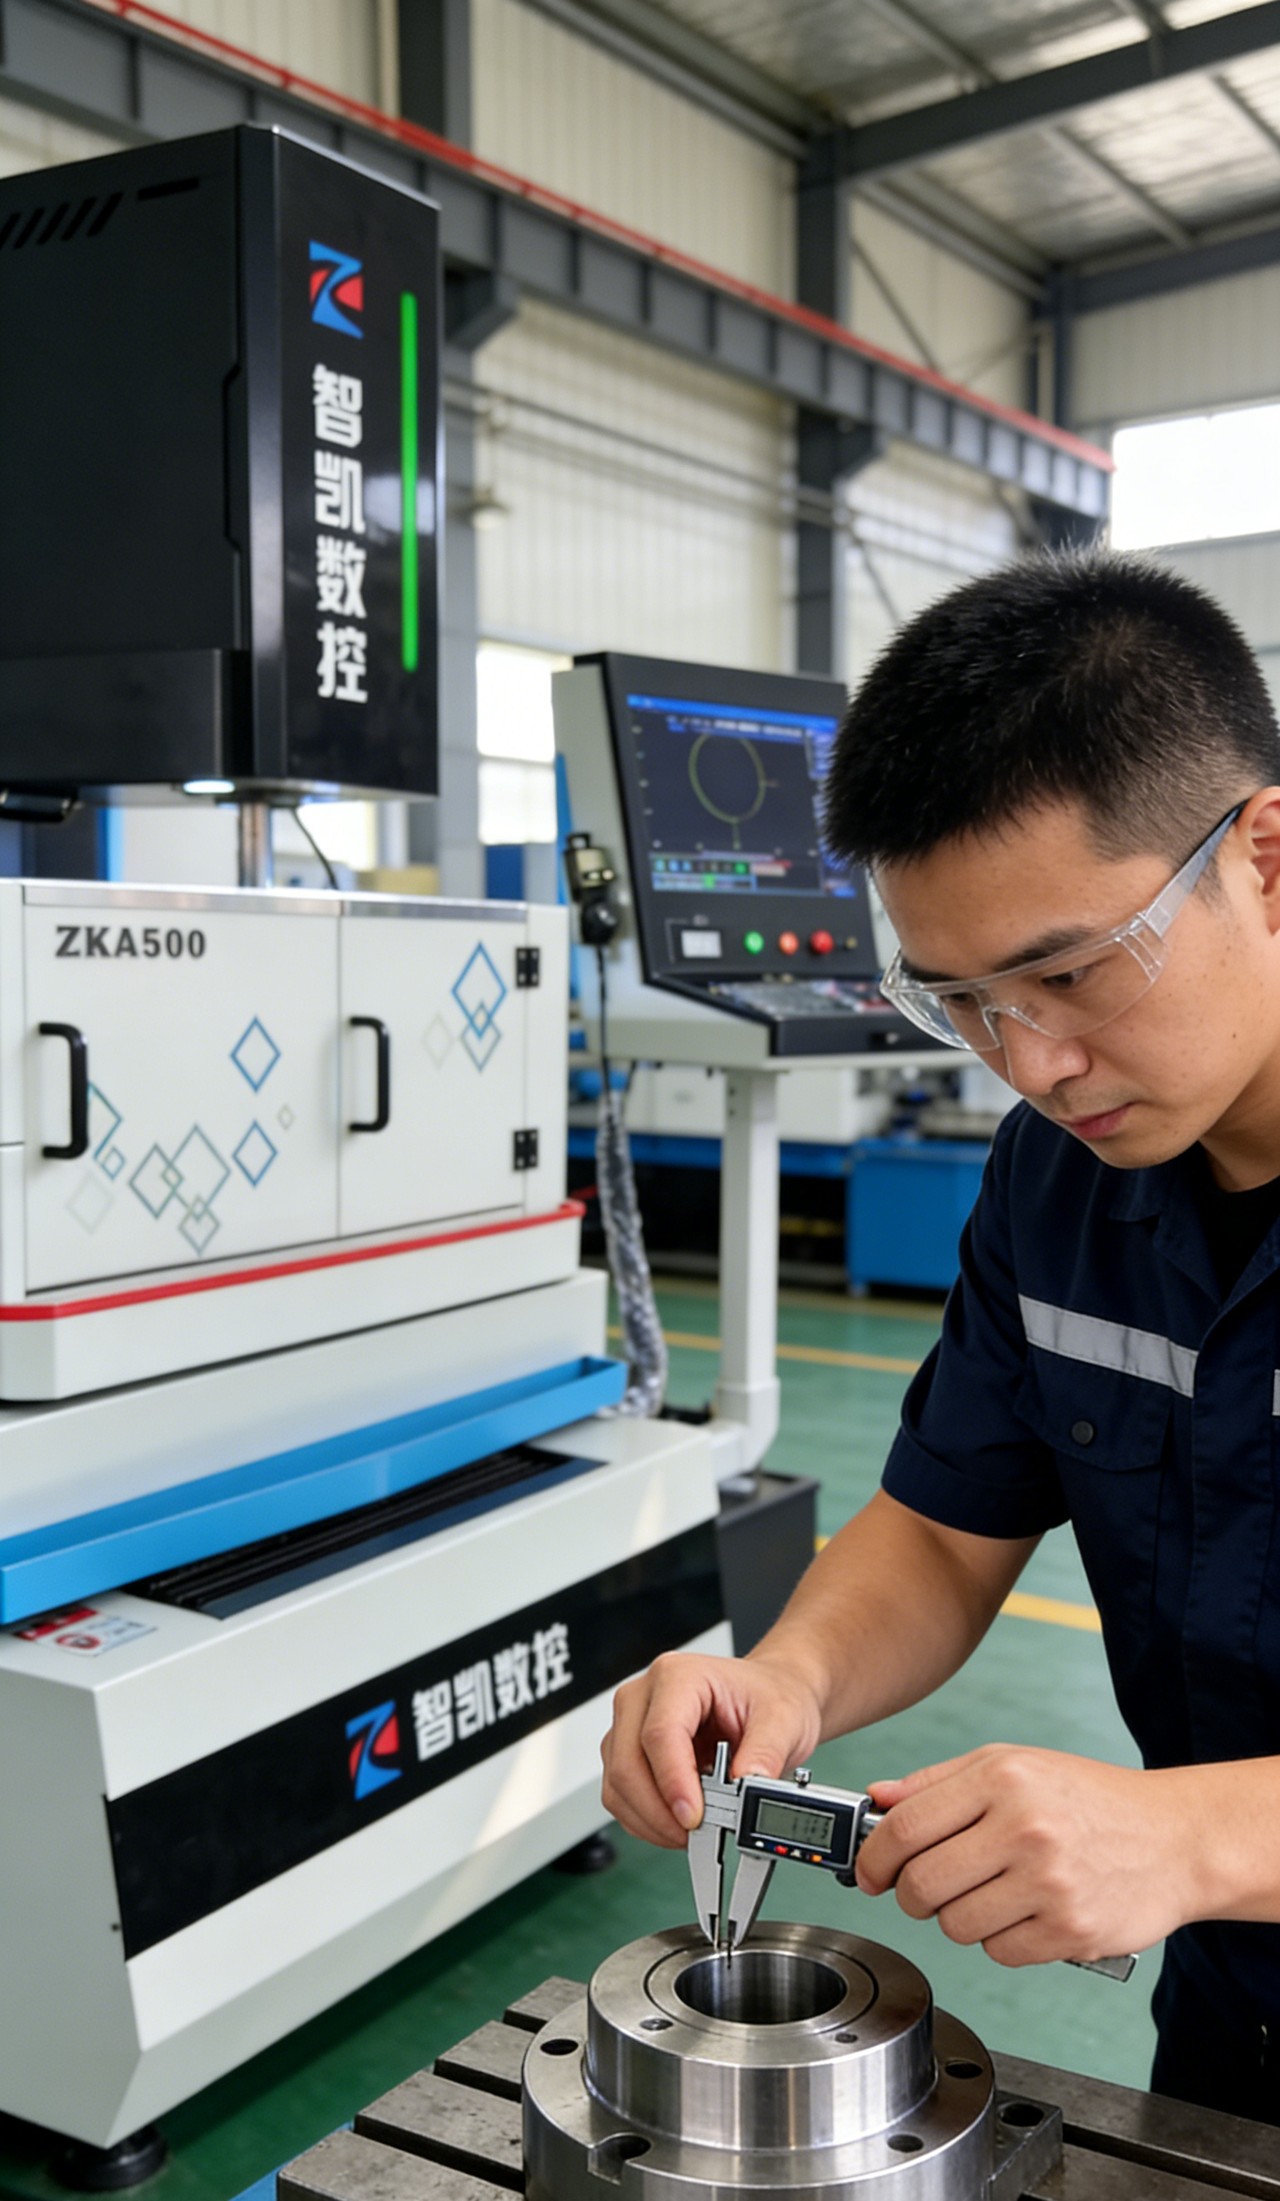
中走丝编程口诀的四句要诀:起割、补偿、进给与收尾
老编程师傅嘴里常念几句口诀,说白了就是把容易忘的四件事按顺序过一遍:起割点放哪、补偿给多少、进给怎么留、收尾怎么断。这四句不是玄学,每一句都对应一个真实的废品原因。
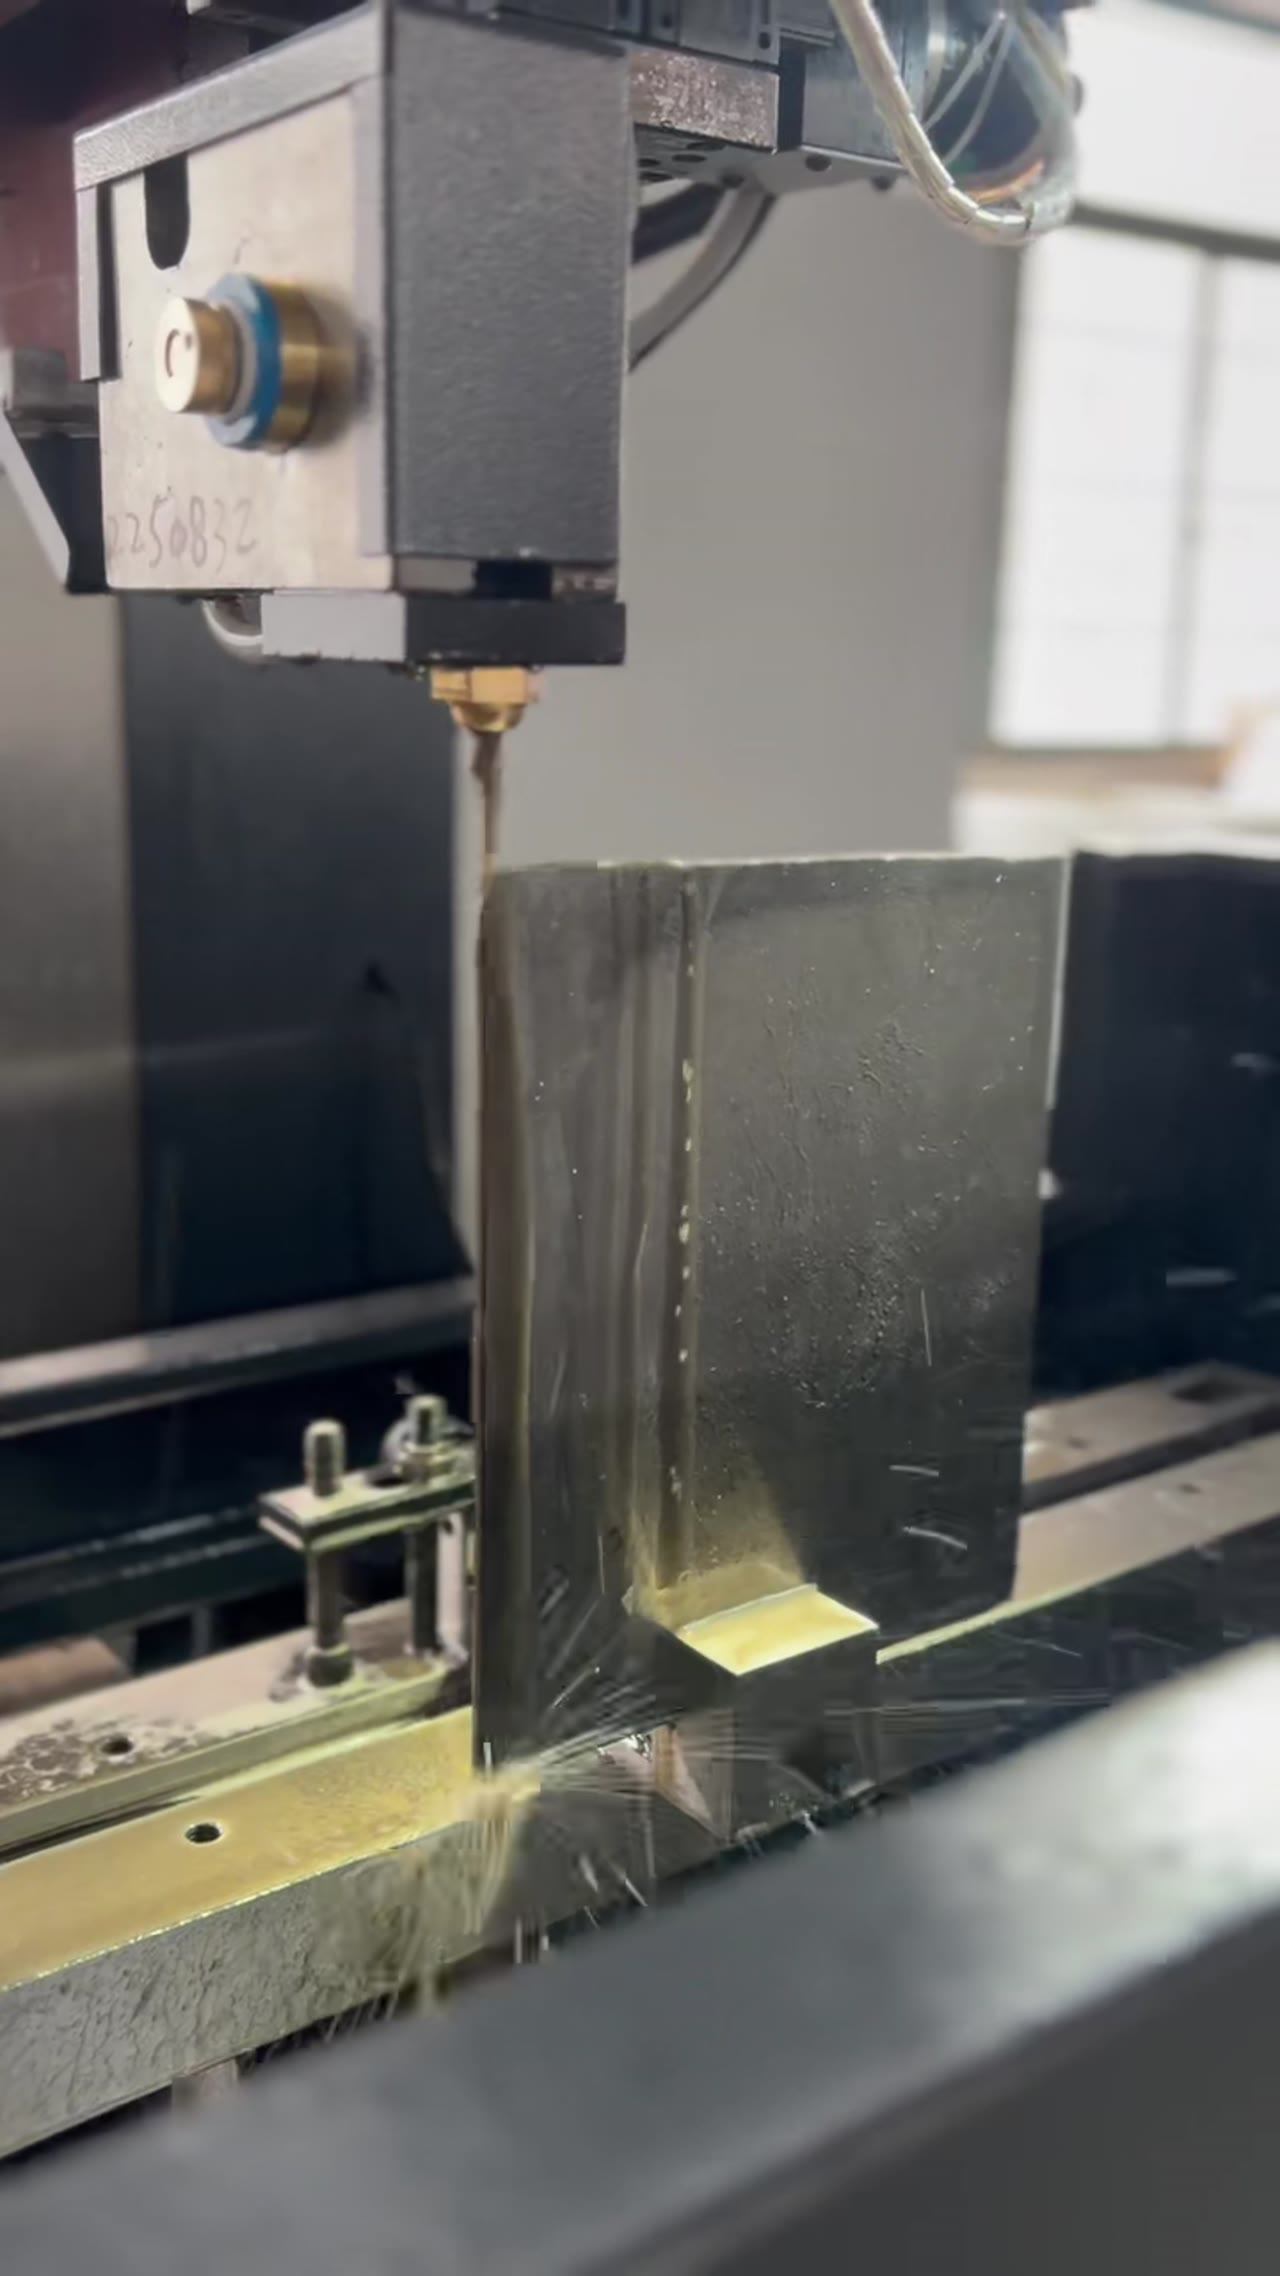
一、起割点:避开配合面
中走丝编程口诀的头一句讲起割点。起割点一定会留痕,所以判断标准只有一条:这个位置会不会影响装配和外观。模具的配合面、密封面、外观面都不能放,废料侧和后续要加工掉的地方才是合适位置。软件默认把起割点放在轮廓起点,编完必须手动挪一次,这一步偷懒,后面修都修不回来。
二、补偿:方向和值分开记
起割点定好,第二句讲补偿。方向先定:割外形补偿在外侧,割内孔反过来;值后定:跟着丝径和切割次数走。很多人把这两件事混在一起记,结果方向对了值错,或者值对了方向反。分开记的好处是出错时能定位——尺寸整体偏一个固定值,多半是值的问题;整体大一圈或小一圈,多半是方向的问题。
三、进给:留余量也留退路
第三句讲进给。编程时给的是进给上限,实际上限要留出两段余量:一是遇到硬点能退回来,二是断丝后能回到断点。上限压得太死,遇到夹渣或硬点就停在那不动,看着在割其实没走;上限给得太松,短路时顶上去,断丝和过切都从这来。留余量这个动作在电脑上几秒钟,在现场可能就是半小时。
四、收尾:程序结束前先退丝
中走丝编程口诀最后一句讲收尾。不少废品出在程序最后几行:轮廓割完了,丝还停在缝里,直接抬工件会把工件带偏,或者把丝拉断在孔里。规范做法是割完先退丝、抬到安全高度,再停机。这一句最不起眼,但夜班无人值守时最容易出问题,值得单独写进操作规程。
五、口诀怎么用才不流于形式
中走丝编程口诀的价值不在背,在顺序。编程时按这四步过一遍,每条花几十秒,能挡掉大部分低级错误。车间里可以把四句写在编程工位旁边,新人照做,老人复核,比事后追责任有用。中走丝编程这件事,稳比快重要,四句口诀就是稳的那部分。
常见问题
问:口诀是不是每个厂都不一样?
答:说法不同,内容大同小异。核心都是起割点、补偿、进给、收尾四件事,按自己机床的习惯整理成四句就行,关键是顺序固定。
问:起割点放在废料侧会不会影响效率?
答:会多走一小段引入线,但换来的是配合面不留痕。返工一件模具的时间远超这段引入线,这笔账很清楚。
问:程序最后退丝真的有必要吗?
答:有必要。丝停在缝里直接抬工件,轻则工件移位,重则断丝卡在孔里,取丝的时间比退丝多得多。
苏州智凯数控技术有限公司做中走丝线切割机床、穿孔机、慢走丝等电加工设备,整机质保 12 个月,CoolCut 编控系统等核心件 36 个月,同故障 3 次修不好无条件退换。以上这些参数在不同工况下都要重新核一遍,把你的材质、厚度、最大工件尺寸和精度要求发我,我按你的活给一份配置参考,不合适的地方我直接说。