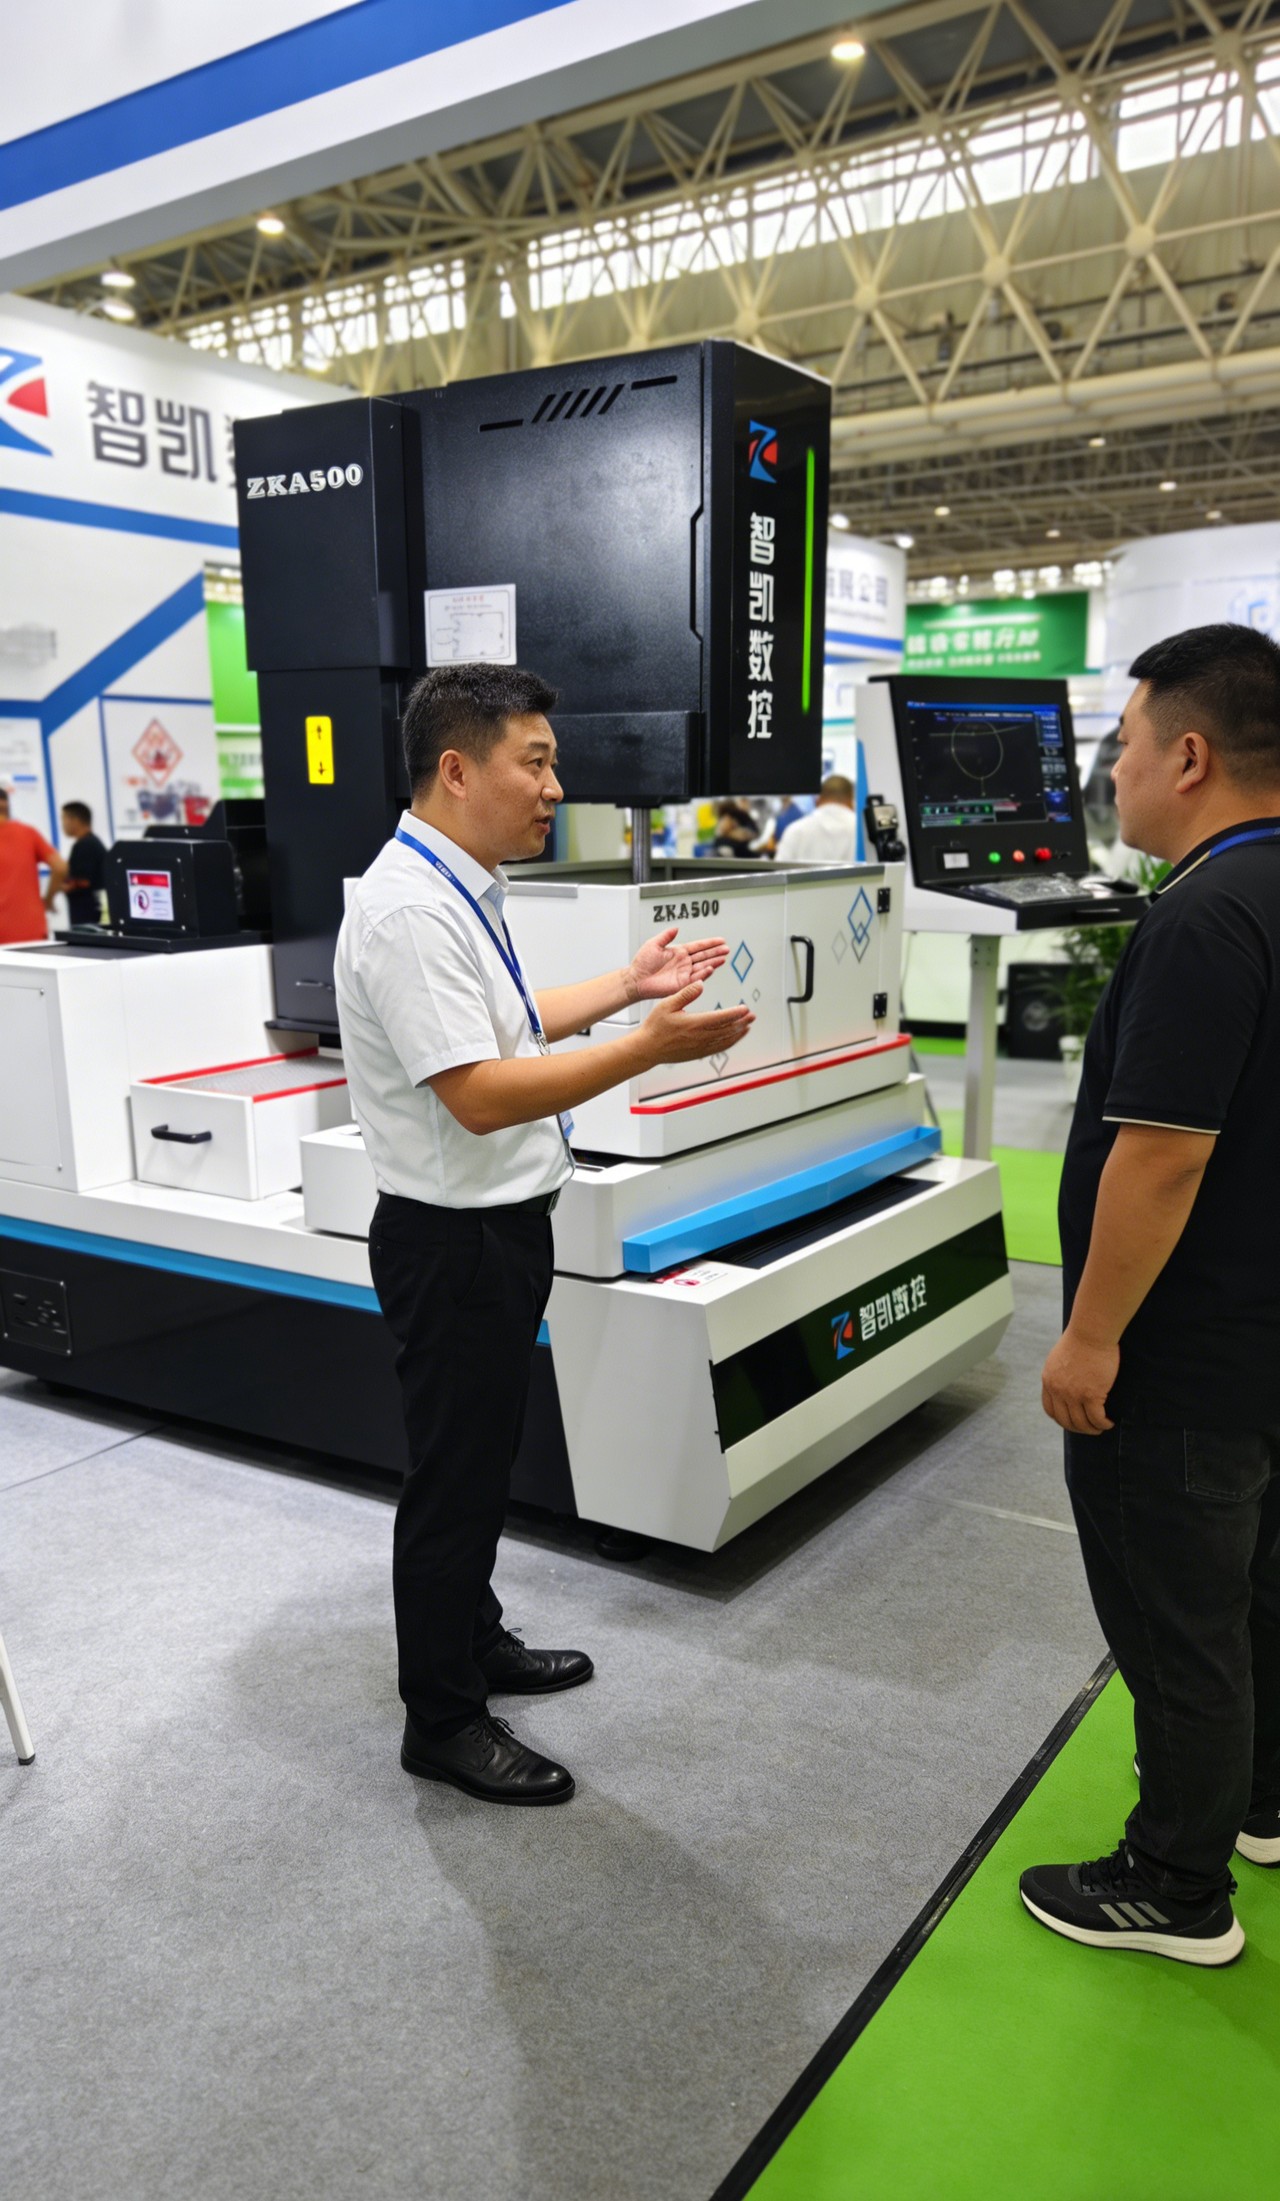
穿孔机原理的四个环节:放电、冲液、伺服与排渣
穿孔机不用钻头,靠的是电极和工件之间的连续放电,把材料一点点蚀掉。穿孔机原理说起来简单,真正落地要四个环节配合:放电给能量、冲液带走渣、伺服管进给、排渣决定能打多深。少一环,孔就打不下去。
一、放电:能量从电极尖端出来
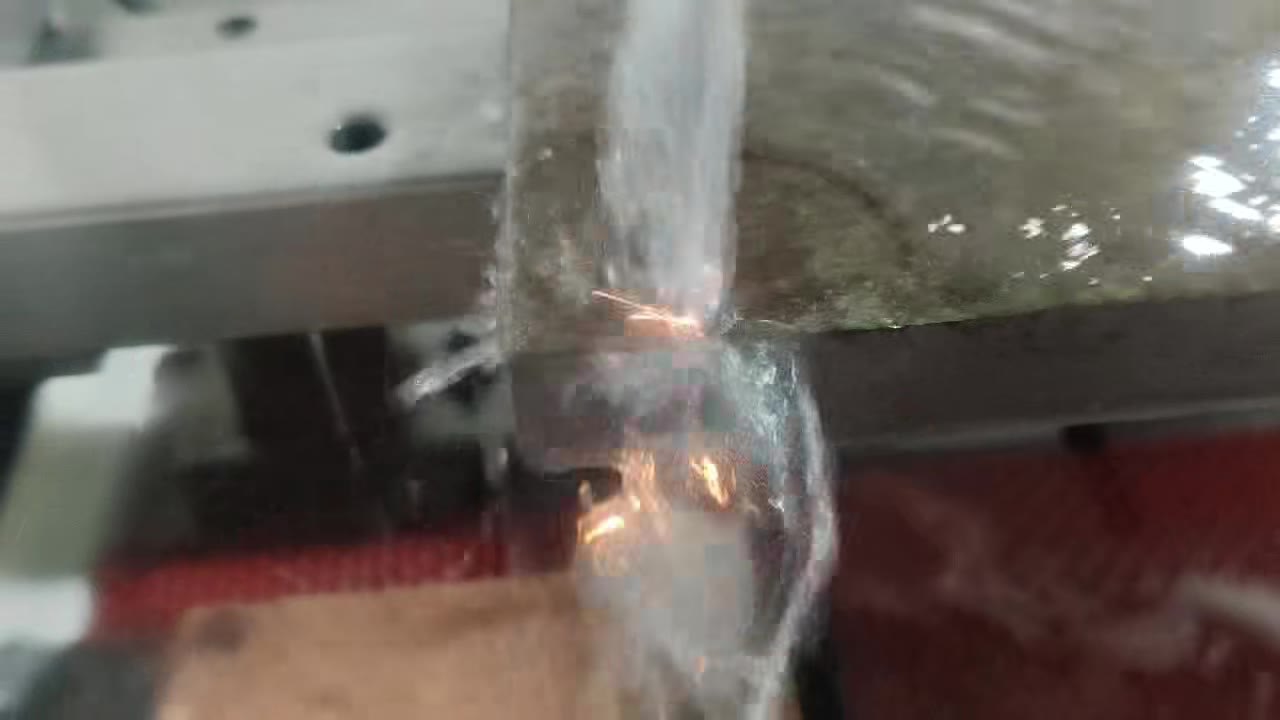
穿孔机。接直更数原理的头一环是放电。电极接正、工件接负,中间隔着工作液,电压升到击穿就产生火花,局部瞬间高温把材料熔掉、气化。因为放电集中在电极端面,所以孔的形状跟着电极端面走。这也解释了一个常见现象:电极端面烧圆了,打出来的孔就不圆,修电极比调参数更直接。
二、冲液:不冲就停在原地
放电产生的不只是热量,还有大量蚀除物。冲液的作用是把这些渣从缝里冲走,同时冷却电极。冲液不足时,渣在孔底堆积,放电变成在渣上打,效率掉得厉害,孔壁也粗糙。深孔尤其明显——打到最后一段常常打不动,不是能量不够,是冲液到不了孔底。
三、伺服:进给要跟着放电走
第三环是伺服。电极不能恒定速度往下压,要跟着放电状态走:放电正常就进,短路就退,空载就快进。伺服响应慢,电极会在短路状态下硬顶,结果就是断电极;响应过快,进给忽进忽退,孔壁出现台阶。判断伺服好不好用,看打深孔时电极能不能稳定往下走,不出现规律的停顿。
四、排渣:决定能打多深
前三环都在为第四环服务。排渣顺不顺,决定孔能打多深、深径比能到多少。排渣靠冲液压力、电极旋转和电极往复几个动作配合,也靠电极与孔壁之间的间隙——间隙太小渣出不来,太大则放电分散、孔壁不规整。这也是为什么深孔要加长导向器、分段进给。
五、原理对选型有什么用
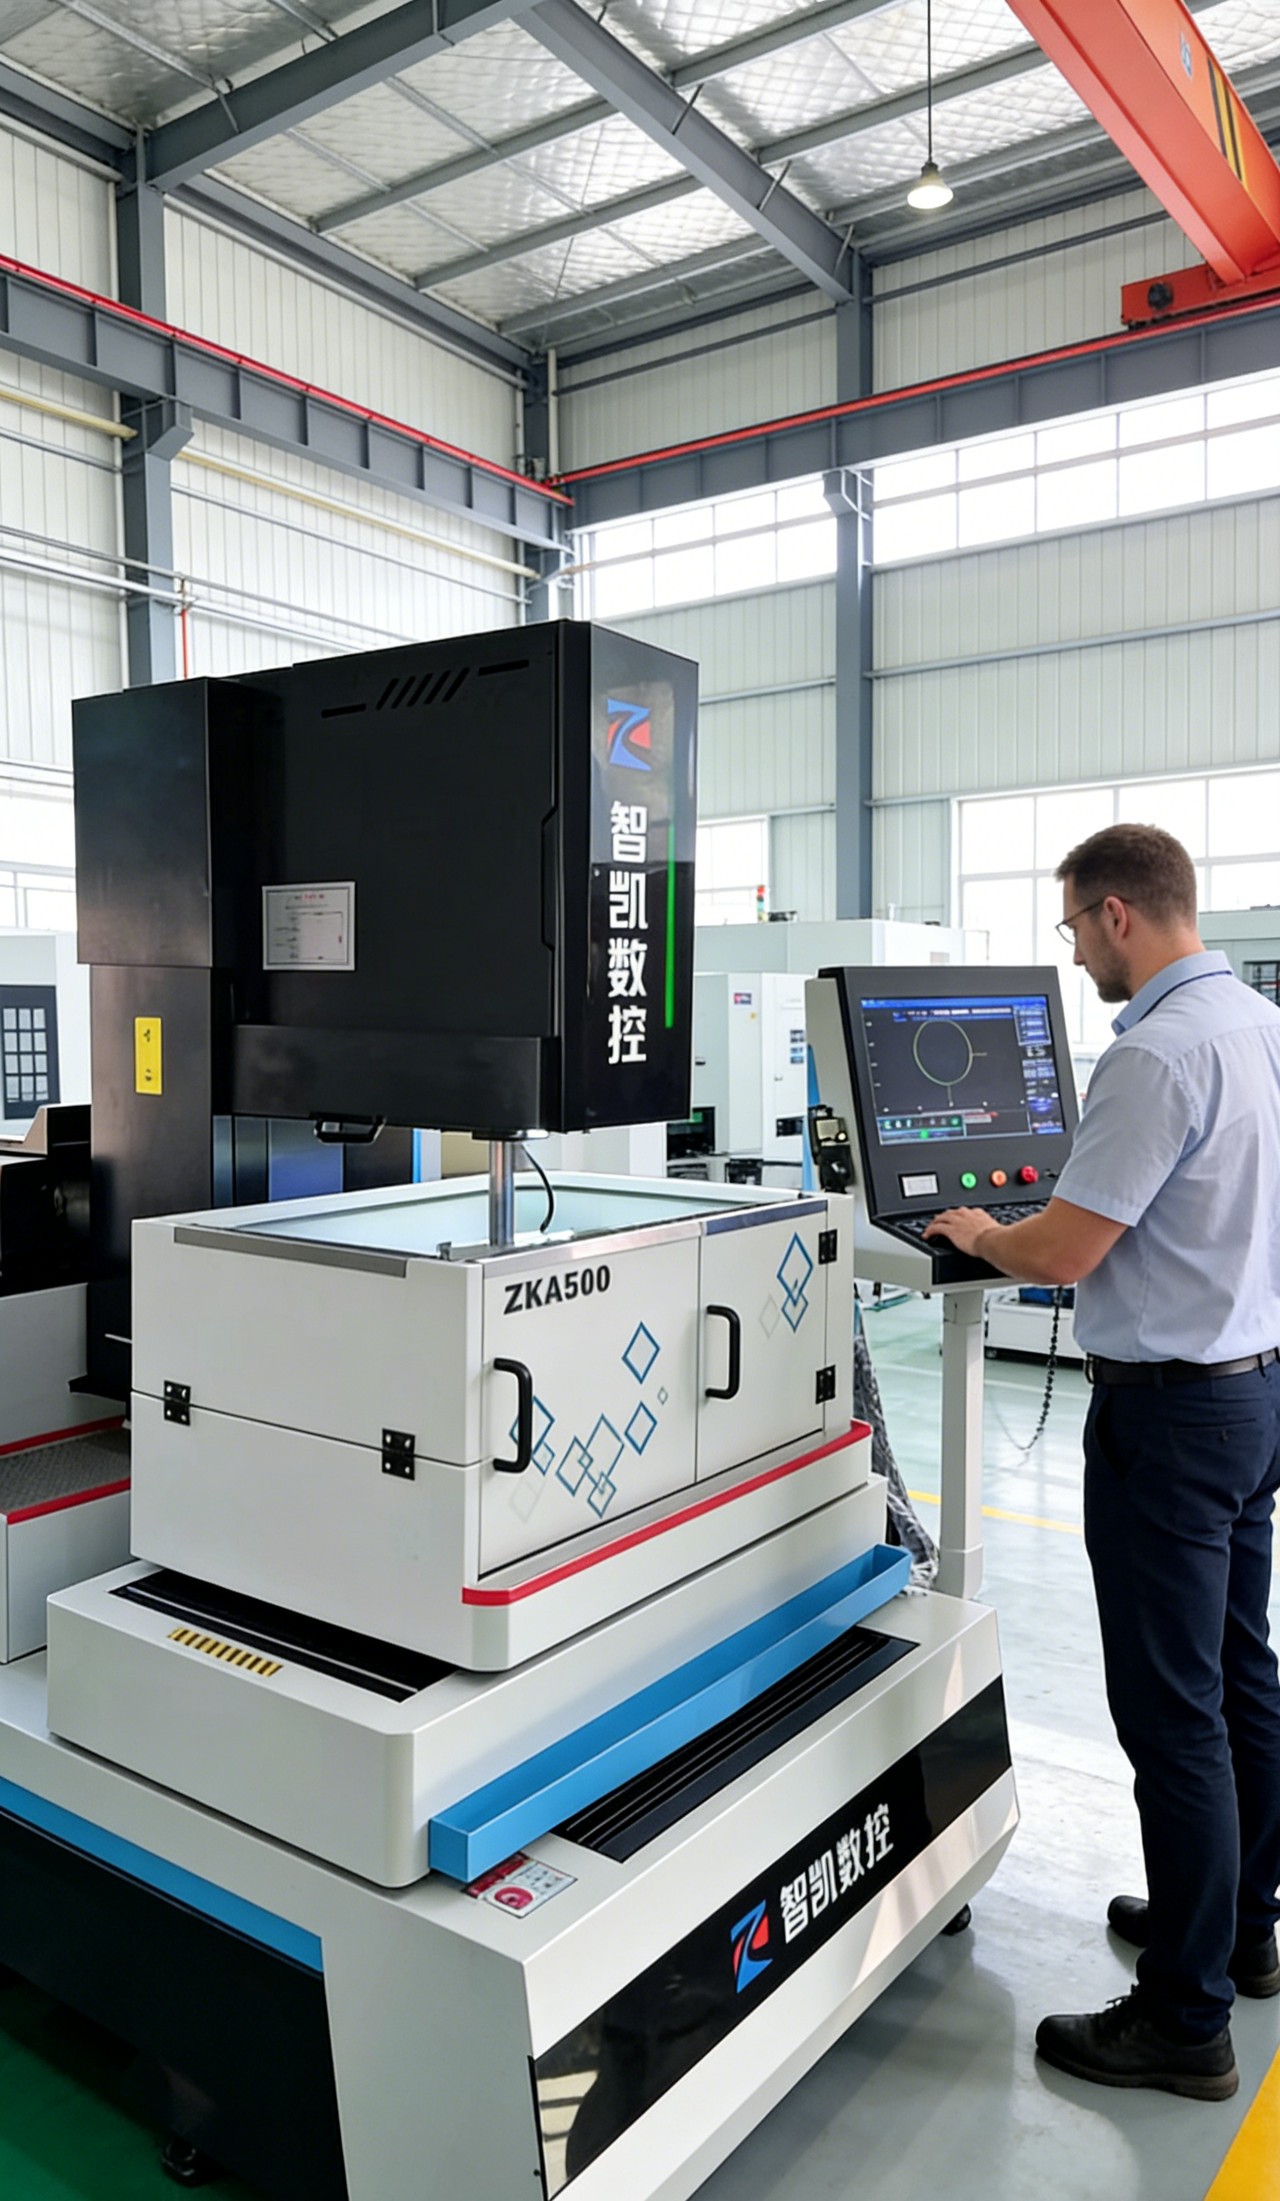
把穿孔机原理的四个环节串起来看,选型就有了判断顺序:先看冲液方式能不能满足你的深径比,再看伺服响应和电极旋转,最后看行程和控制。只看功率和行程,买到手会发现深孔打不动,问题往往出在冲液这一环,而不是机床大小。
常见问题
问:穿孔机为什么不用钻头?
答:因为靠放电蚀除,不吃材料硬度。淬火钢、硬质合金钻头进去就崩,放电反而稳定,孔壁也不产生切削应力。
问:孔打到最后打不动是什么原因?
答:多数是冲液到不了孔底,渣排不出去。先查冲液压力和内冲是否通畅,再看电极是否烧圆、间隙是否过小。
问:孔壁有台阶是怎么来的?
答:常见于中途接电极或伺服进给不稳。电极接长后直径有差,或进给忽快忽慢,都会在孔壁上留下台阶,通规过不去。
苏州智凯数控技术有限公司做中走丝线切割机床、穿孔机、慢走丝等电加工设备,整机质保 12 个月,CoolCut 编控系统等核心件 36 个月,同故障 3 次修不好无条件退换。以上这些参数在不同工况下都要重新核一遍,把你的材质、厚度、最大工件尺寸和精度要求发我,我按你的活给一份配置参考,不合适的地方我直接说。