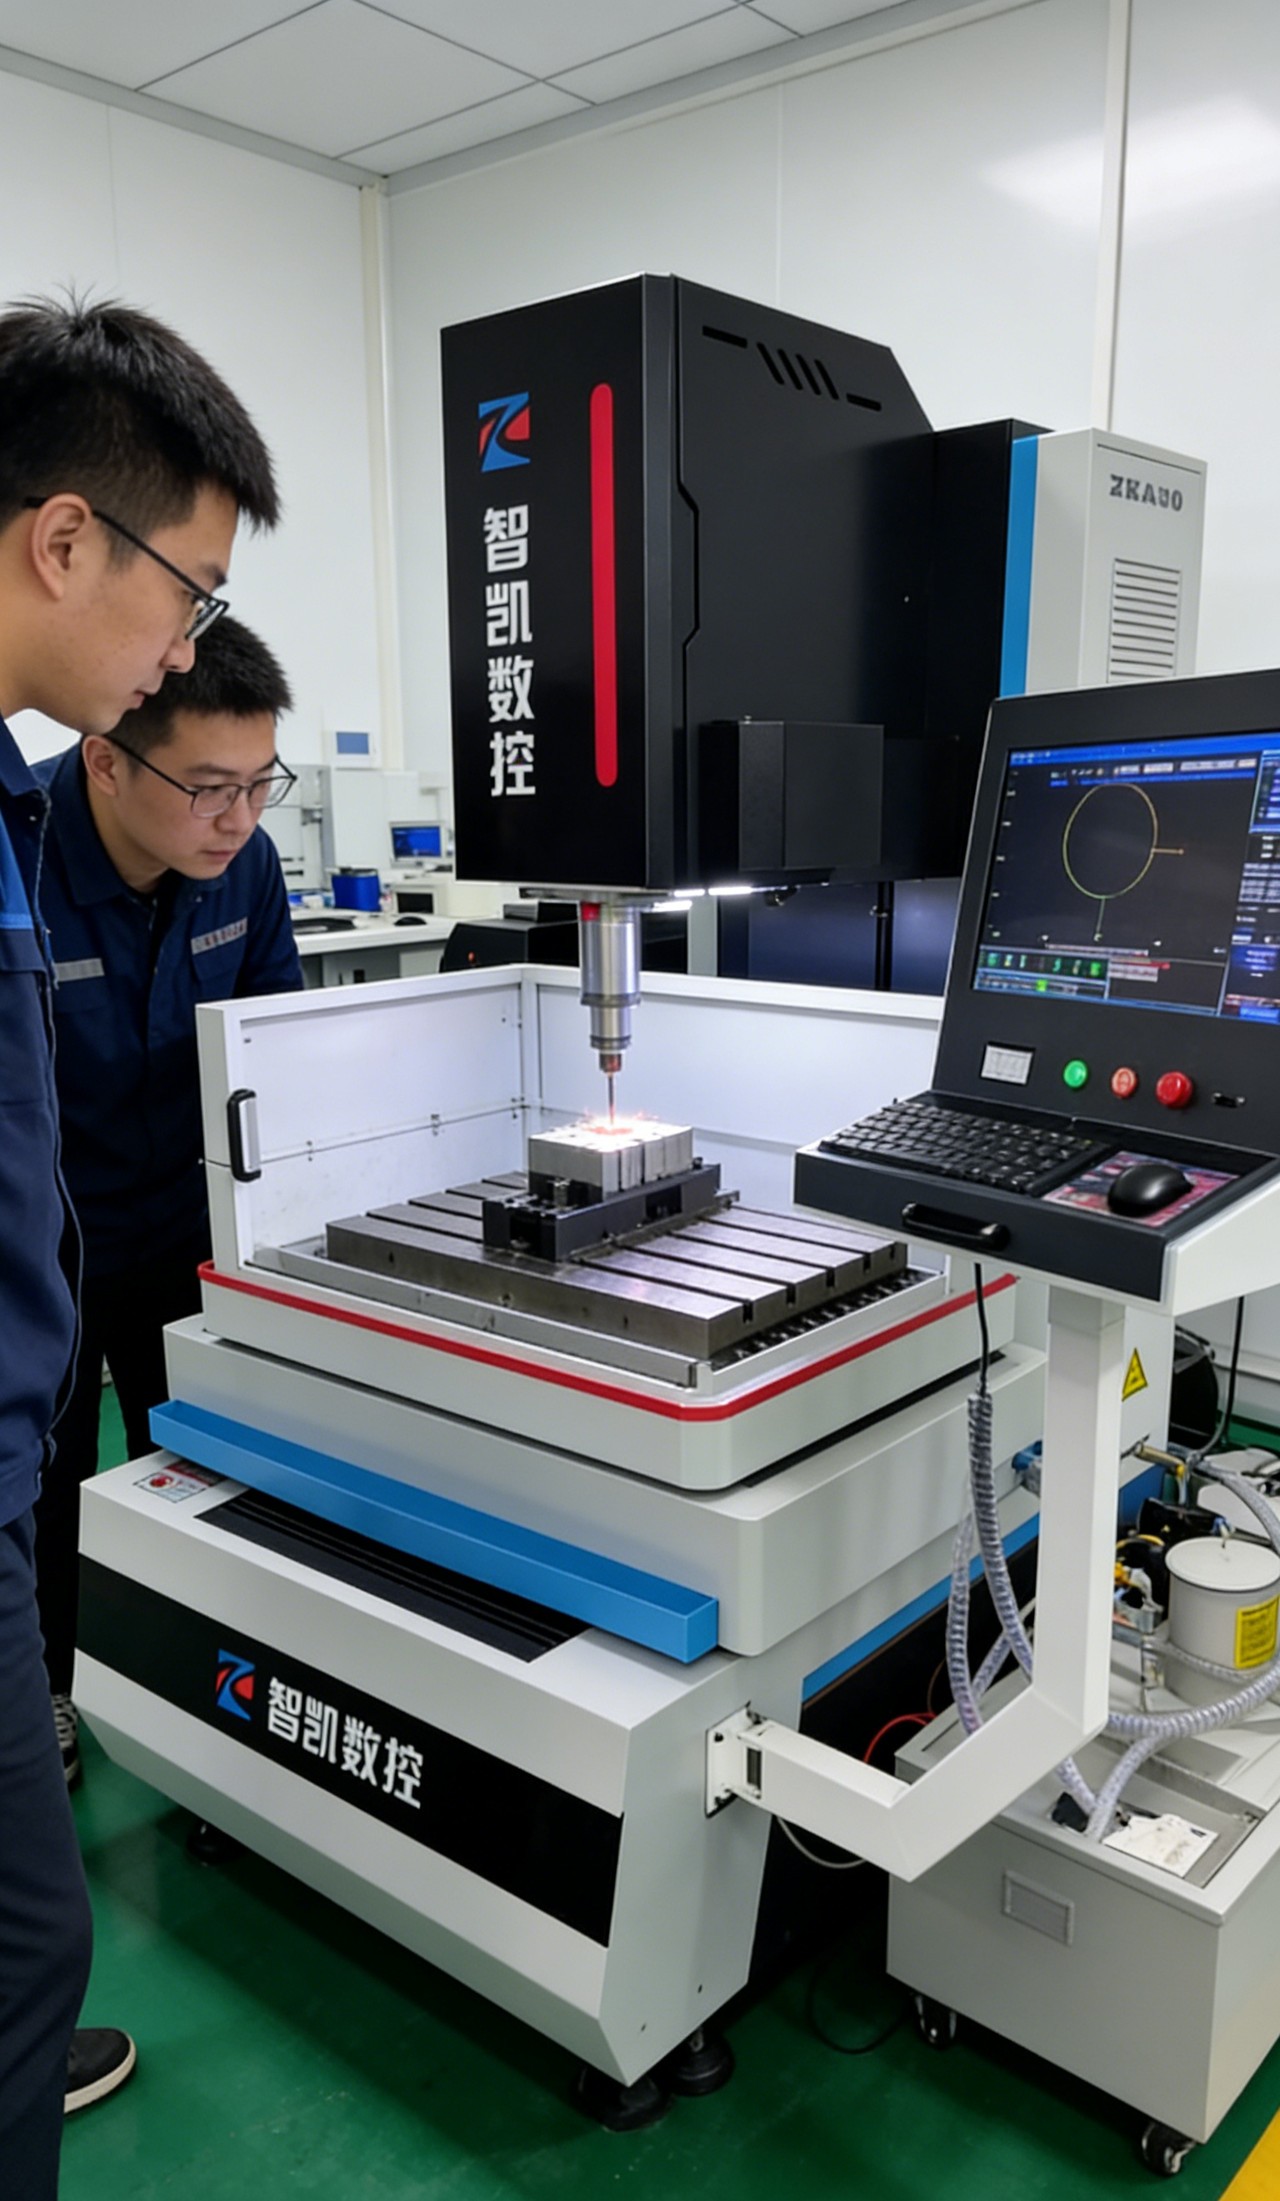
国产高速电火花穿孔机的四个能力项:行程、电极、冲液与控制
国产高速电火花。愁不本基活孔细穿孔机这几年在模具车间铺得很开,投入比进口机低一截,能不能顶住活看四个能力项:行程放不放得下工件、电极损耗控不控得住、冲液跟不跟得上、控制柜稳不稳定。四项都过关,日常的细孔活基本不愁。
一、行程:先看能不能放下你的工件
国产高。上不用速电火花穿孔机的头一项能力是行程。模具底板、模架常常又大又重,工作台放不下要垫要斜,位置精度立刻散掉。选型时按自己车间里的大件核长宽高,不能只看样本上的加工范围,还要看工作台承重和装夹空间。行程这一项不够,其他能力再好也用不上。
二、电极与旋转头:损耗和孔径都在这儿
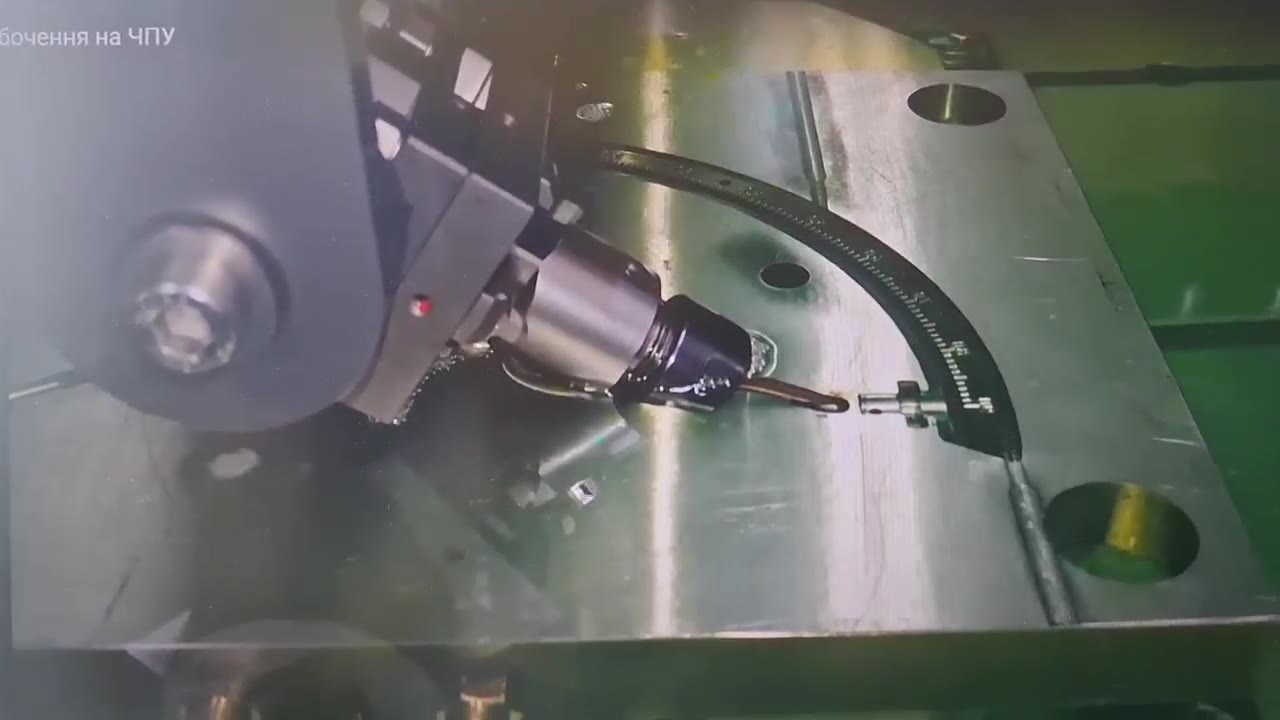
行程够了,再看电极这一路。穿孔机靠电极蚀除材料,电极损耗直接决定孔径一致性和换电极频率。旋转头的作用是让电极边转边进,孔壁更圆、排渣更顺。看机器时注意旋转头的转速范围和夹持精度,夹头有偏摆,打出来的孔就带锥度,通规一过就知道。
三、冲液:深孔的成败在这一项
电极定住,冲液是深孔的关键。冲液不足,渣排不出去,孔底积渣后放电不稳,越打越慢;压力过大,细电极会被顶弯,孔就走斜。国产机这一项差别不小,有的只有一路冲液,有的能做内冲加外冲。打深孔、打小孔多的活,冲液方式要比行程更早确认。
四、控制柜与伺服:稳定性看这里
前三项是加工能力,控制柜决定能不能连续干。伺服进给要跟得住放电状态,短路退、空载进,反应慢半拍就会断电极;控制柜的散热和防护不到位,夏天连开几小时容易报故障。现在的机器多用电伺服配专用控制,日常要注意接地和电压波动——车间里焊机、行车频繁启动,电压一掉,控制柜先报警,接地和电压这两点就是稳定性的前提。
五、四项怎么排序
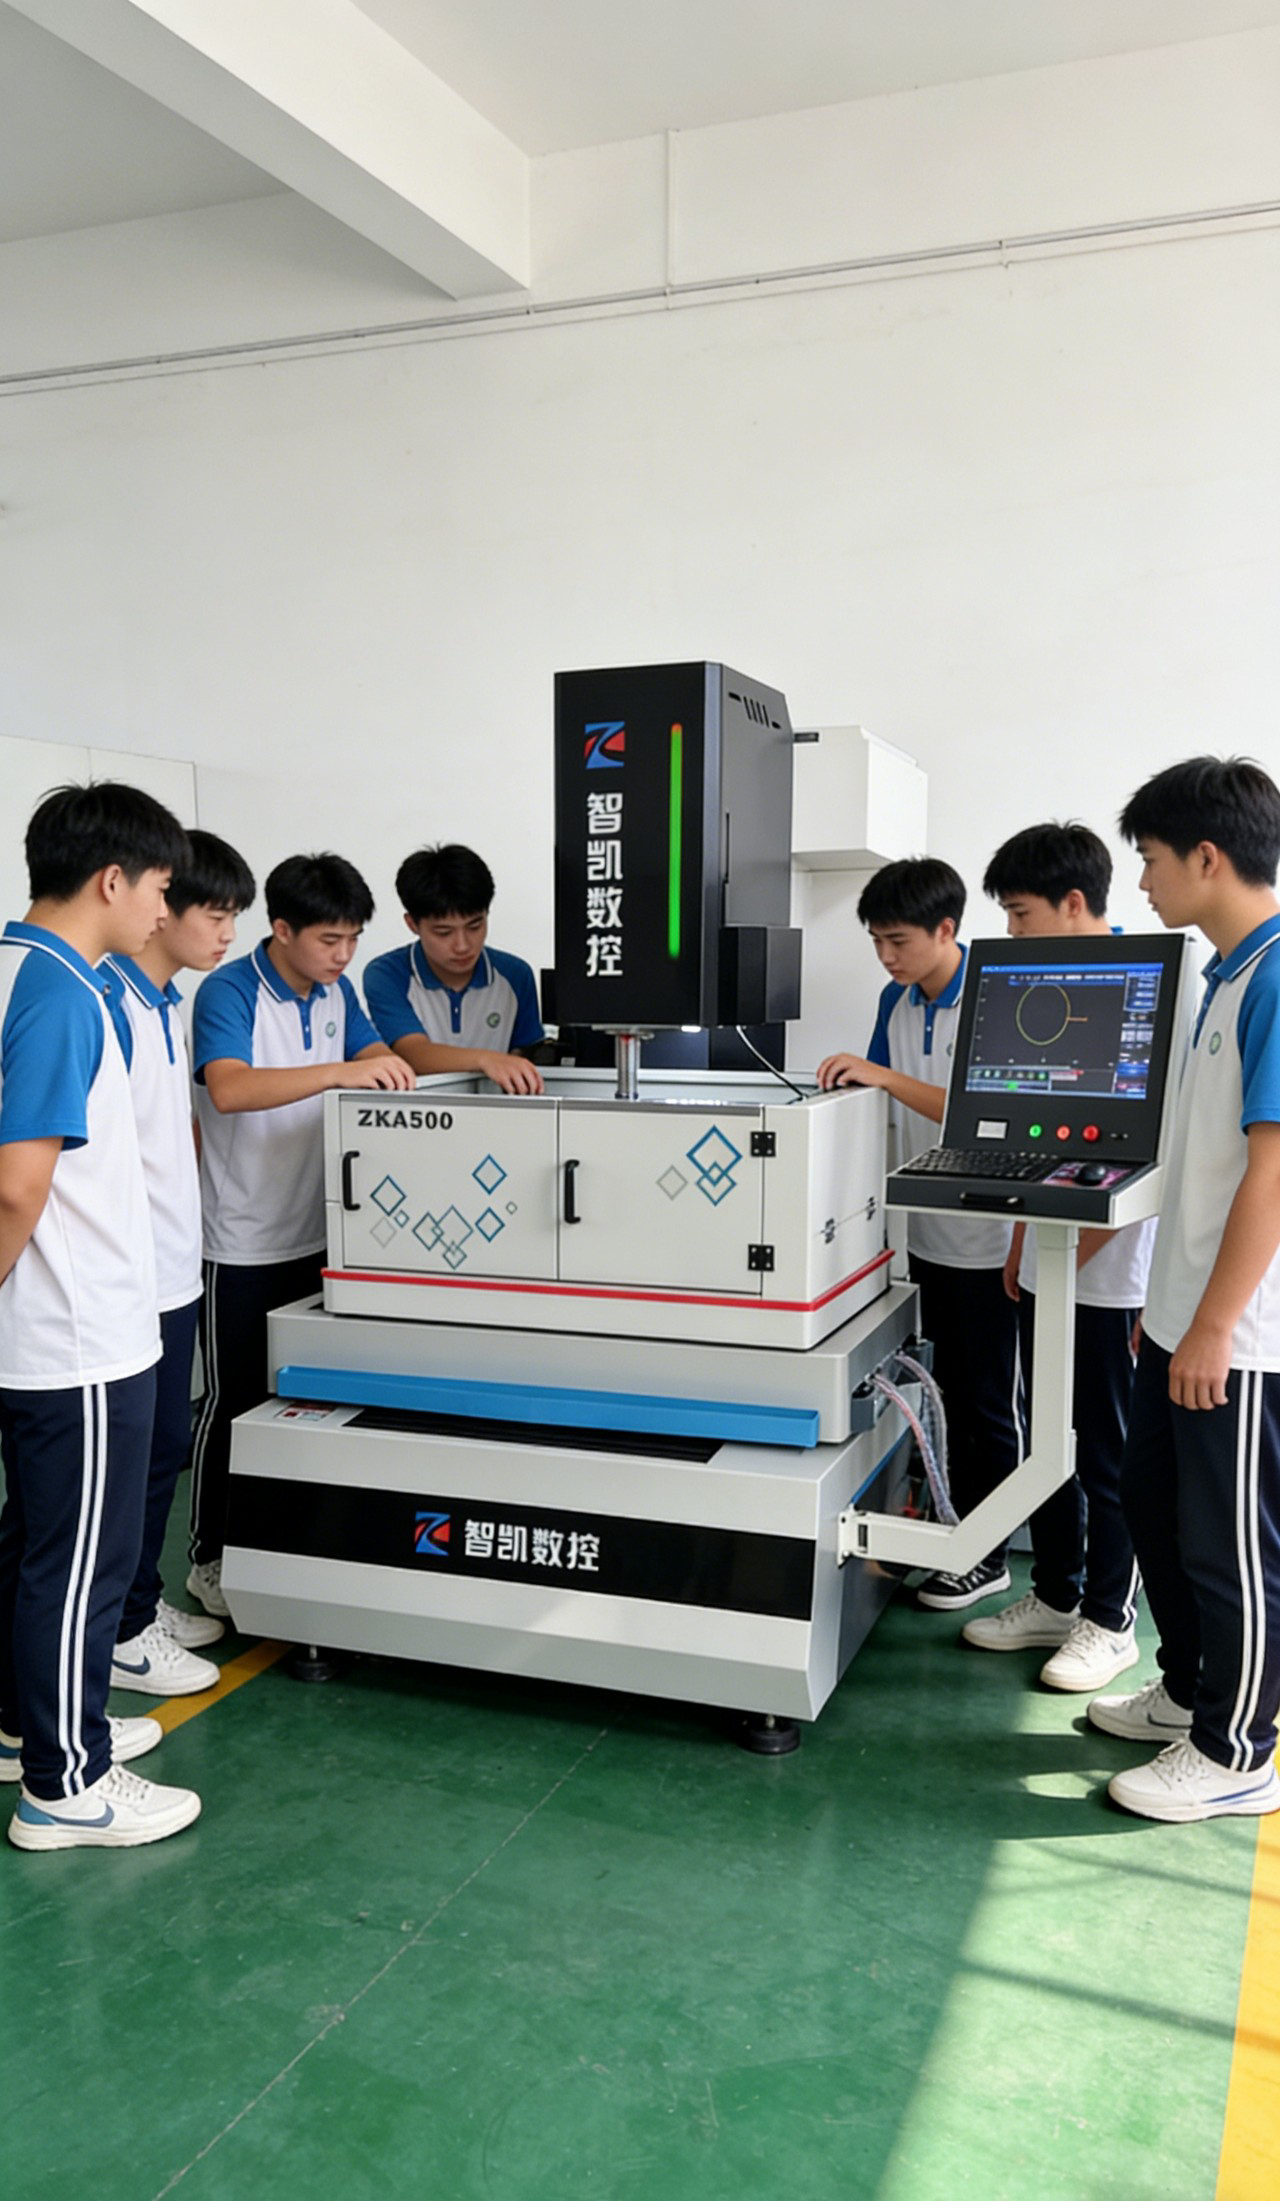
国产高速电火花穿孔机的四项能力摆在一起,排序其实取决于你的活。大模架为主,行程排在前面;微孔多、深孔多,冲液和电极排在前面;连续两班跑,控制柜的稳定性排在前面。把主活排在最前面,再看其余三项能不能接受,比拿一张参数表横向比更靠谱。
常见问题
问:国产机和进口机差在哪?
答:主要在控制细节和长期稳定性,不在能不能打孔。日常细孔活国产机够用,选的时候把冲液方式和伺服响应问清楚,比看品牌更有用。
问:打深孔总断电极怎么办?
答:先降单次能量、放慢进给,再查冲液够不够、电极直不直。深孔要分段进给,一次打到底电极容易弯,弯了就断。
问:穿孔机的电极怎么选?
答:紫铜管通用;打硬料选壁厚厚的,端面不容易烧圆。长度比孔深多留一截,中途接电极会在孔壁留台阶。
苏州智凯数控技术有限公司做中走丝线切割机床、穿孔机、慢走丝等电加工设备,整机质保 12 个月,CoolCut 编控系统等核心件 36 个月,同故障 3 次修不好无条件退换。以上这些参数在不同工况下都要重新核一遍,把你的材质、厚度、最大工件尺寸和精度要求发我,我按你的活给一份配置参考,不合适的地方我直接说。