

金刚石线切割机质量好的四个判断点:线径、张力、导轮与冷却
金刚石线切割机是。位到不到却冷、磨拿来切硬脆材料的,硬质合金、陶瓷、蓝宝石、磁性材料都在这条线上。判断金刚石线切割机质量好不好,不看外壳和宣传页,看四个地方:线径能不能稳、张力控不控得住、导轮耐不耐磨、冷却到不到位。
一、线径:细线能不能跑住
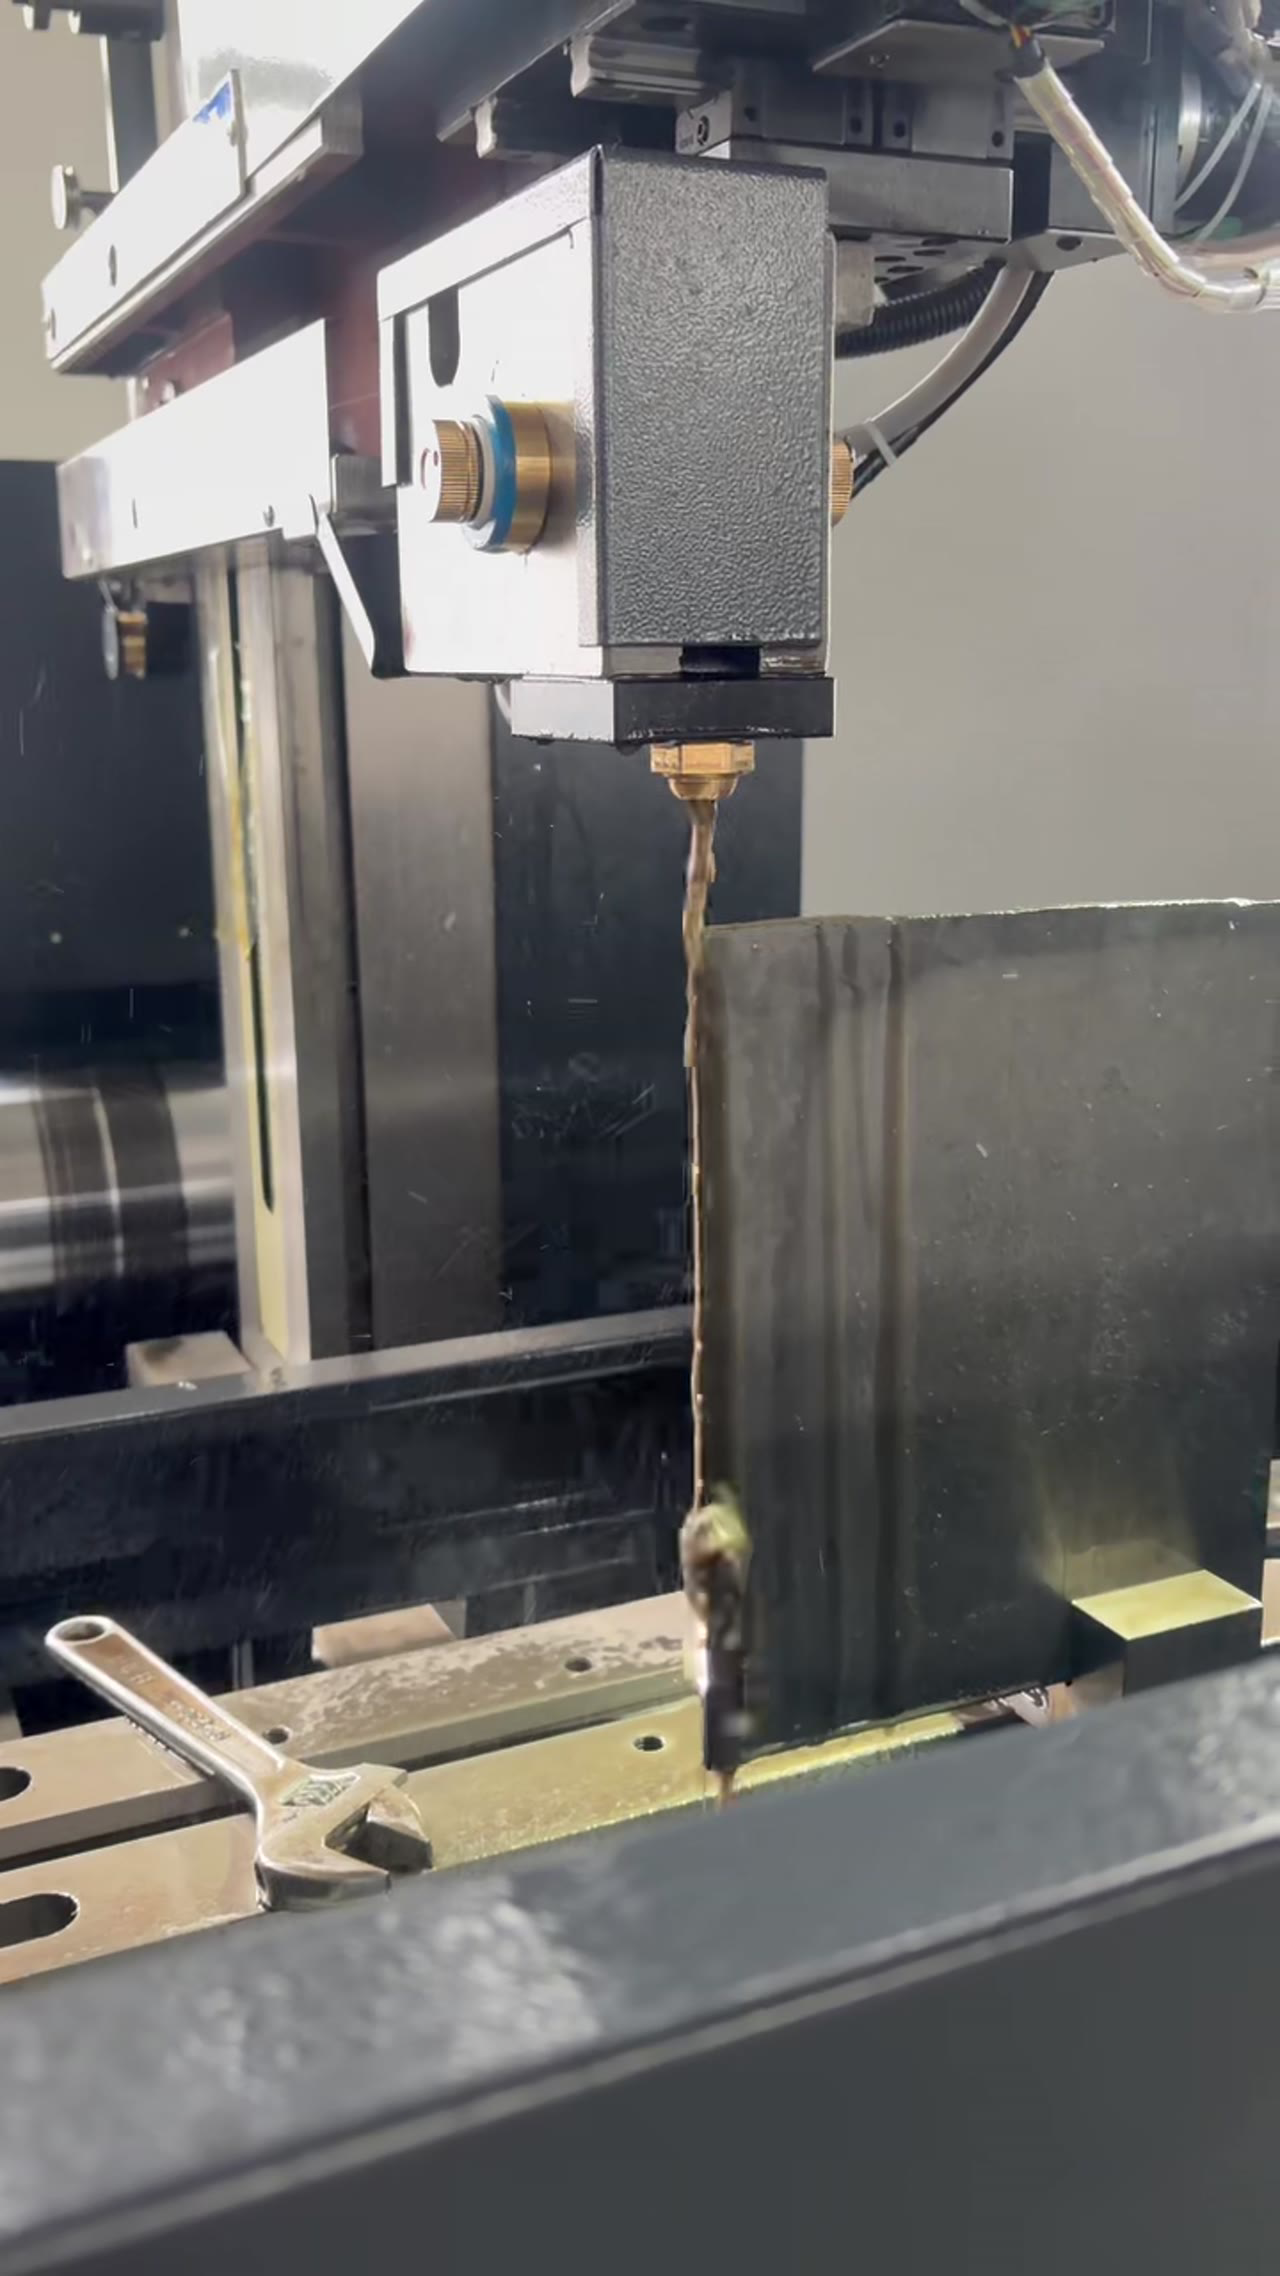
金刚石线切割机质量好,头一处就表现在细线上。线越细,切缝越窄,贵材料省下来的料钱很实在;但细线对张力波动和导轮精度更敏感,机器刚性不够就断线。所以看机器先问它能稳定跑多细的线,再问在这个线径下的断线率。只报最细线径、不提断线率的说法,参考价值有限。
二、张力:波动比数值更重要
线径定了,接着看张力。张力不是设一个数就行,关键是运行中波动有多大。张力波动大,切出来的面有纹路,薄片还会翘曲。判断办法是看闭环控制的方式和张力轮的响应,实机可以切一片薄料看端面平整度——端面平,说明张力稳;端面起波浪,张力就在跳。
三、导轮与轴承:寿命藏在这里
张力的稳定性最终落在导轮上。导轮跳动大、轴承间隙松,线在走的过程中一直在被推着偏,切面精度和线寿命一起下降。导轮是易损件,选机器时要问清导轮的结构和更换成本,能不能单独换轴承。这一项在样机上听声音也能听出来,空转有周期性异响的,多半是轴承已经不行了。
四、冷却与排屑:硬脆材料的命门
四处里最容易被低估的是冷却。切硬脆材料,冷却液既要带走热量,也要把切下来的粉冲走。冲不到位,粉在切缝里二次研磨,切面崩边、线磨损加快。看机器时注意喷嘴的位置能不能跟着工件调、流量是否可调,这两点决定了换材料时要不要大改工装。
五、把四点合起来看
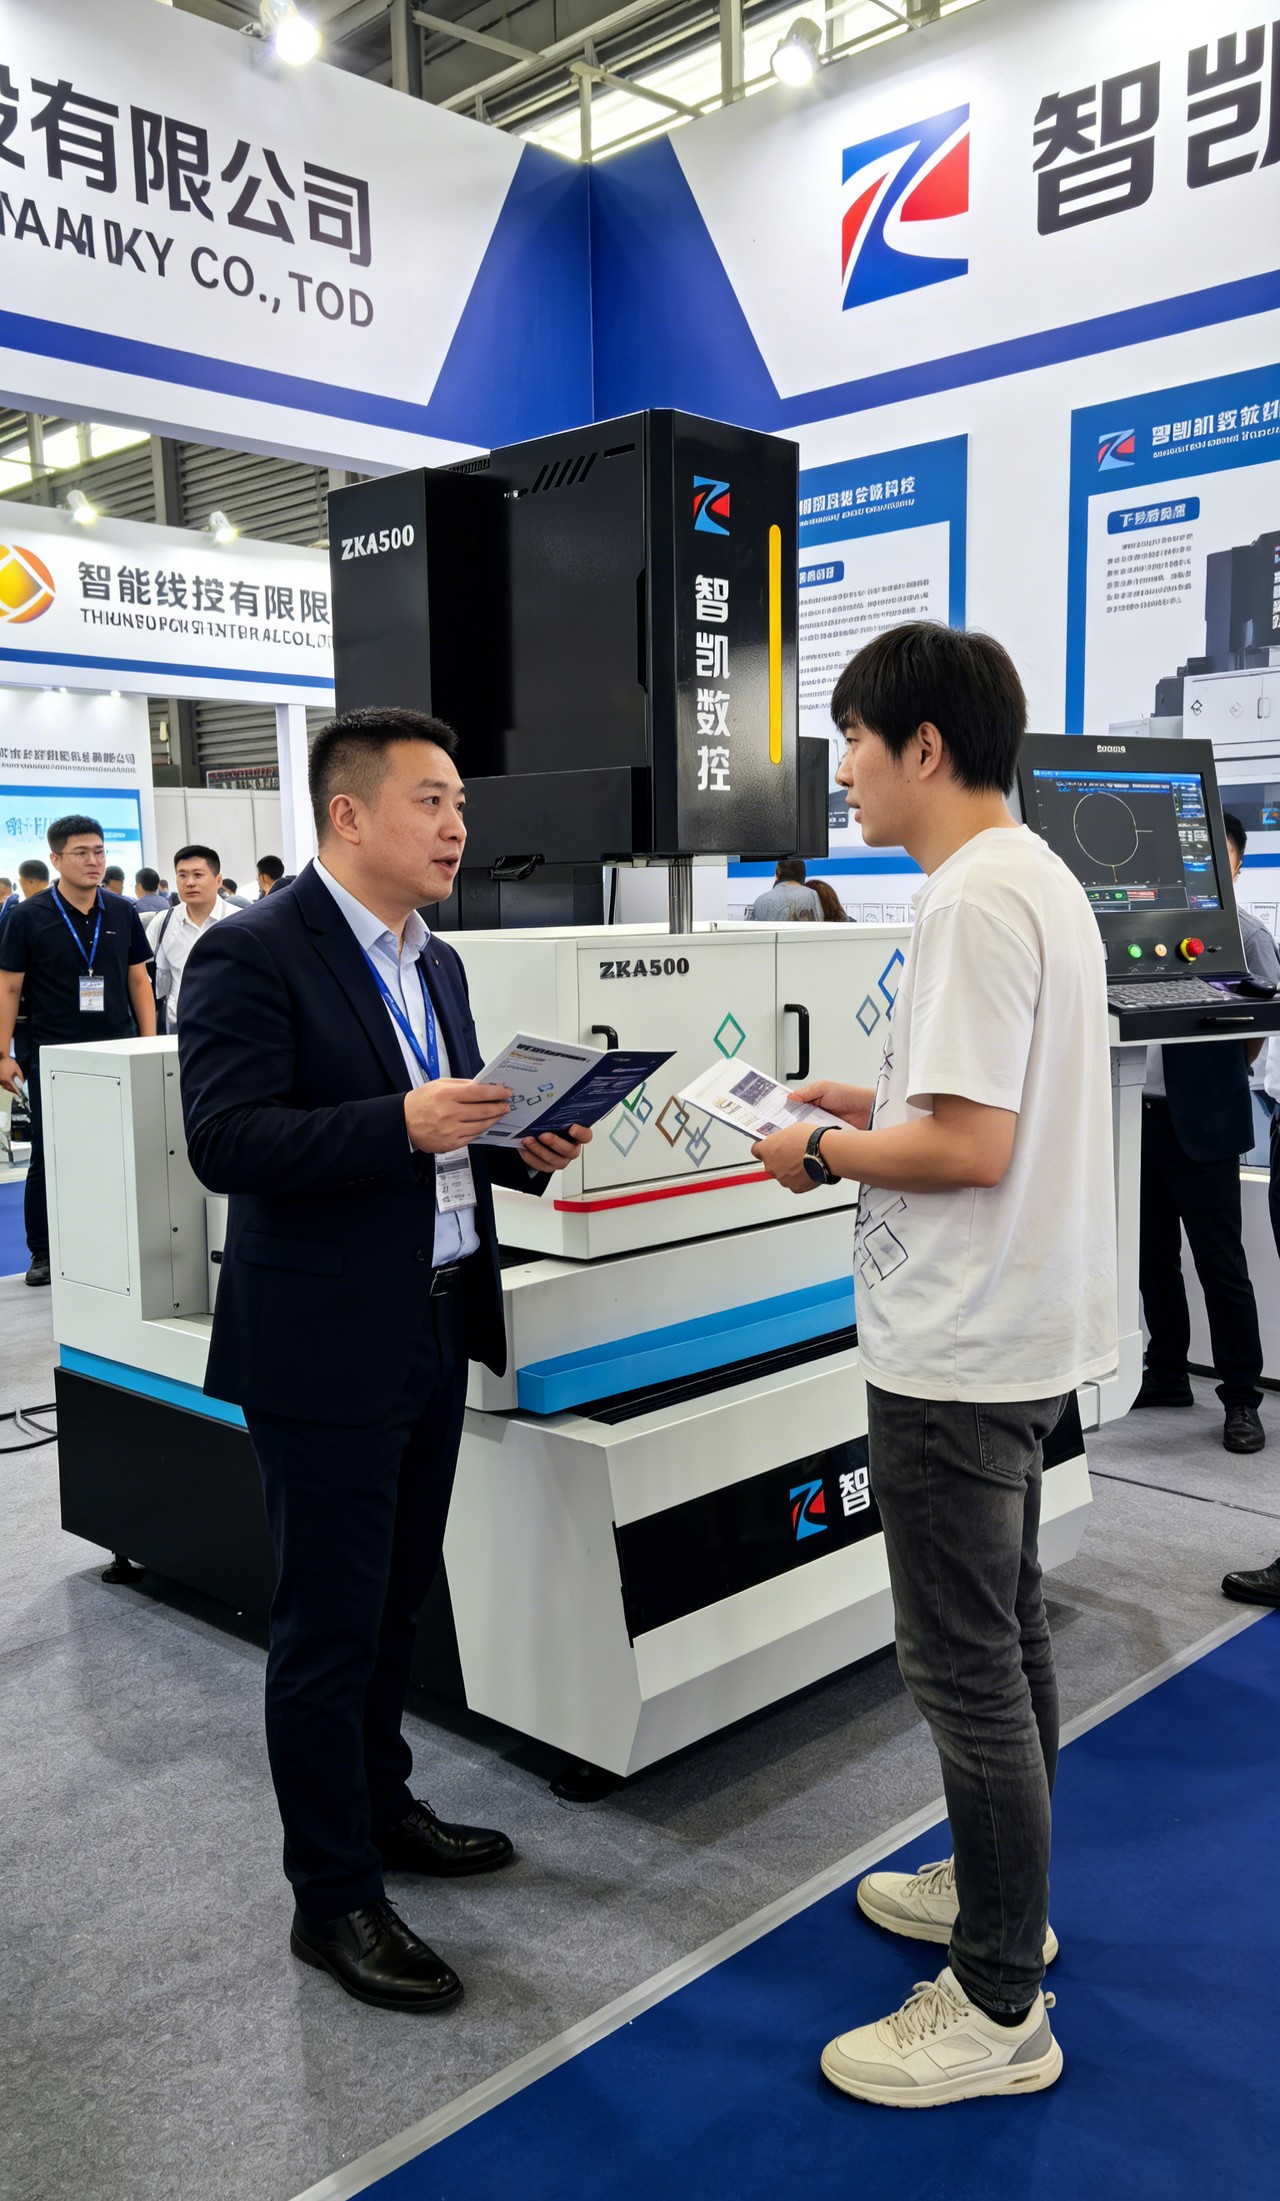
金刚石线切割机质量好与差,四个判断点不是并列的,是一条链:线径决定能切多薄,张力决定切面平不平,导轮决定这些能不能长期保持,冷却决定换材料时好不好用。任何一环弱,另外三环的优势都发挥不出来。所以选型时别只比一个参数,把这条链按自己的材料过一遍,缺哪环补哪环。
常见问题
问:切硬质合金和切陶瓷选型有区别吗?
答:有。硬质合金更看重线径和张力稳定,陶瓷和蓝宝石更看重冷却与排屑。同一台机可以兼顾,但参数和工装要分开准备,不能一套通吃。
问:断线率高是机器的问题吗?
答:先查线本身和张力,再看导轮跳动和冷却。机器刚性不足、导轮磨损、冲液不足都会推高断线率,逐项排,别一上来就换线。
问:导轮多久换一次?
答:按运行小时和切面状态定,没有固定天数。切面开始出纹、空转有异响就该查,导轮属于易损件,不在质保范围内。
苏州智凯数控技术有限公司做中走丝线切割机床、穿孔机、慢走丝等电加工设备,整机质保 12 个月,CoolCut 编控系统等核心件 36 个月,同故障 3 次修不好无条件退换。以上这些参数在不同工况下都要重新核一遍,把你的材质、厚度、最大工件尺寸和精度要求发我,我按你的活给一份配置参考,不合适的地方我直接说。
下一篇: 中走丝修刀的三次切割:粗割、修光与清角




