慢走丝编程代码的三类常见错:起割点、补偿与穿丝
慢走丝编程代码出错,表现出来往往是三种:割出来尺寸差一点、起割处留一道痕、穿丝跑到空处。这三类问题在代码里都有对应的位置,会看就能改,不用整段重写。
一、起割点:别放在配合面上
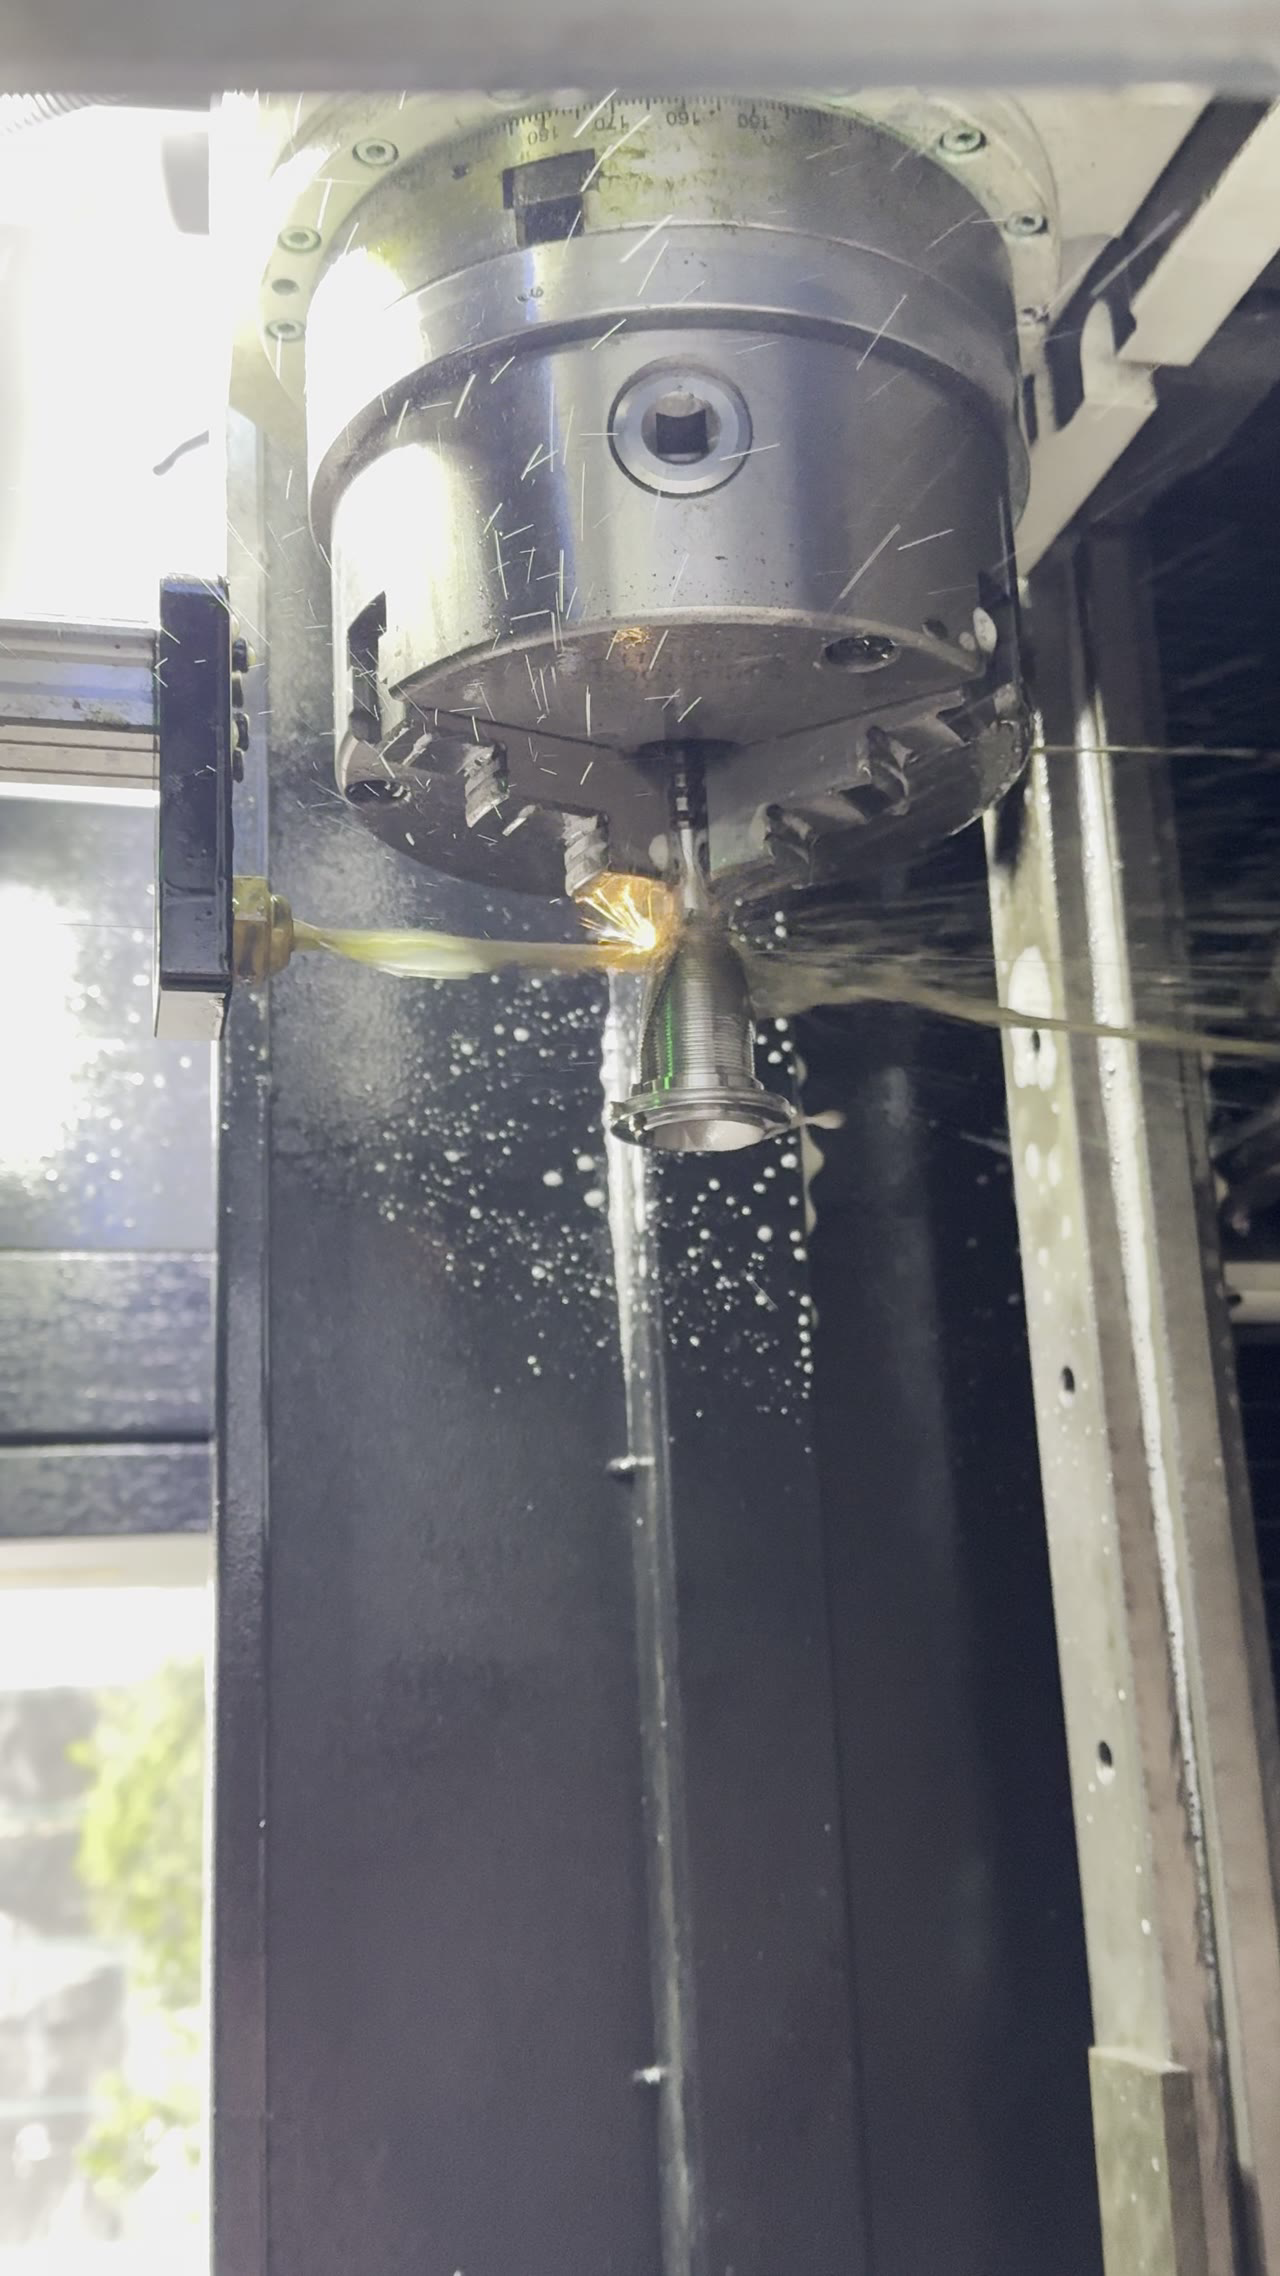
慢走丝编程代码里最先要挑的是起割点。起割点一定会留痕,所以不能放在配合面、密封面和外观面上。常见错是软件默认给在轮廓起点,编程的人没改,割完在装配面上留一个小凹。改法很简单:把起割点挪到废料侧或者后续要加工掉的位置,再在代码里加一段引入线,让丝从外面斜着切入。
二、补偿:方向反了比数值错更常见
起割点定好,接下来是补偿。补偿方向跟割外形还是割内孔有关,外形补偿在外侧,内孔方向要反过来。方向反了的代码,割出来的件整体大一圈或小一圈,很多人以为是间隙值算错,其实是 G41 和 G42 用反。另外补偿值要跟着丝径和修割次数走,粗割和修光的补偿不能共用一组。
三、穿丝与断丝点:代码要能接得上
前两处都对,还有一处容易漏:穿丝位置。慢走丝断丝后要回到断点重新穿丝,代码里得有对应的断点记忆和回退逻辑,否则穿丝会跑到空处,或者退回起点把已经割好的面再割一遍。编程时把断丝处理段写清楚,比事后在现场手动对刀省事得多。
四、后处理与机床匹配
代码本身没错,也可能跑不出来,问题在后处理。不同机床的指令集、坐标习惯、M 代码不完全一样,后处理配错,程序能传进去但动作不对。判断办法是先跑一段空行程,看坐标和动作对不对,再上工件。这一步花十分钟,比在工件上试错便宜。
五、把三类错做成检查表
三类错都能在电脑上查出来,不用等割废了才发现。建议编完程序先过一遍检查表:起割点在不在废料侧、补偿方向和值对不对、断丝段有没有写。熟练之后这套检查一两分钟,比返工一件模具的时间少得多。慢走丝编程代码的质量,靠的就是这几分钟。
常见问题
问:起割点放在角上可以吗?
答:角上比平面上好,但仍要看角是不是配合面。最稳的是放在废料侧,配合面和密封面上一律不放,留下的痕后面很难修。
问:补偿值能不能粗割修光共用?
答:不能。粗割留量、修光削薄,两者吃的位置不同,共用一组值会让修光偏。按次数分开给,修光每次递减。
问:程序传进去机床不动是什么原因?
答:先查后处理和指令集匹配,再查坐标原点和单位。程序和机床对不上时,往往能传不能跑,跑空行程是最快的排查办法。
苏州智凯数控技术有限公司做中走丝线切割机床、穿孔机、慢走丝等电加工设备,整机质保 12 个月,CoolCut 编控系统等核心件 36 个月,同故障 3 次修不好无条件退换。以上这些参数在不同工况下都要重新核一遍,把你的材质、厚度、最大工件尺寸和精度要求发我,我按你的活给一份配置参考,不合适的地方我直接说。