

中走丝钼丝的丝径与强度:断丝前的三个信号
钼丝是中走丝上直接参与。来回不补都调么怎数参面放电的耗材,它的丝径、抗拉强度和表面状态,同时决定了切割速度、切缝宽度和断丝率。很多人只盯着丝径选,其实真正决定一根丝能用多久的,是它在张力下的屈服程度。中走丝钼丝选错,后面参数怎么调都补不回来。
一、丝径先跟工件对上
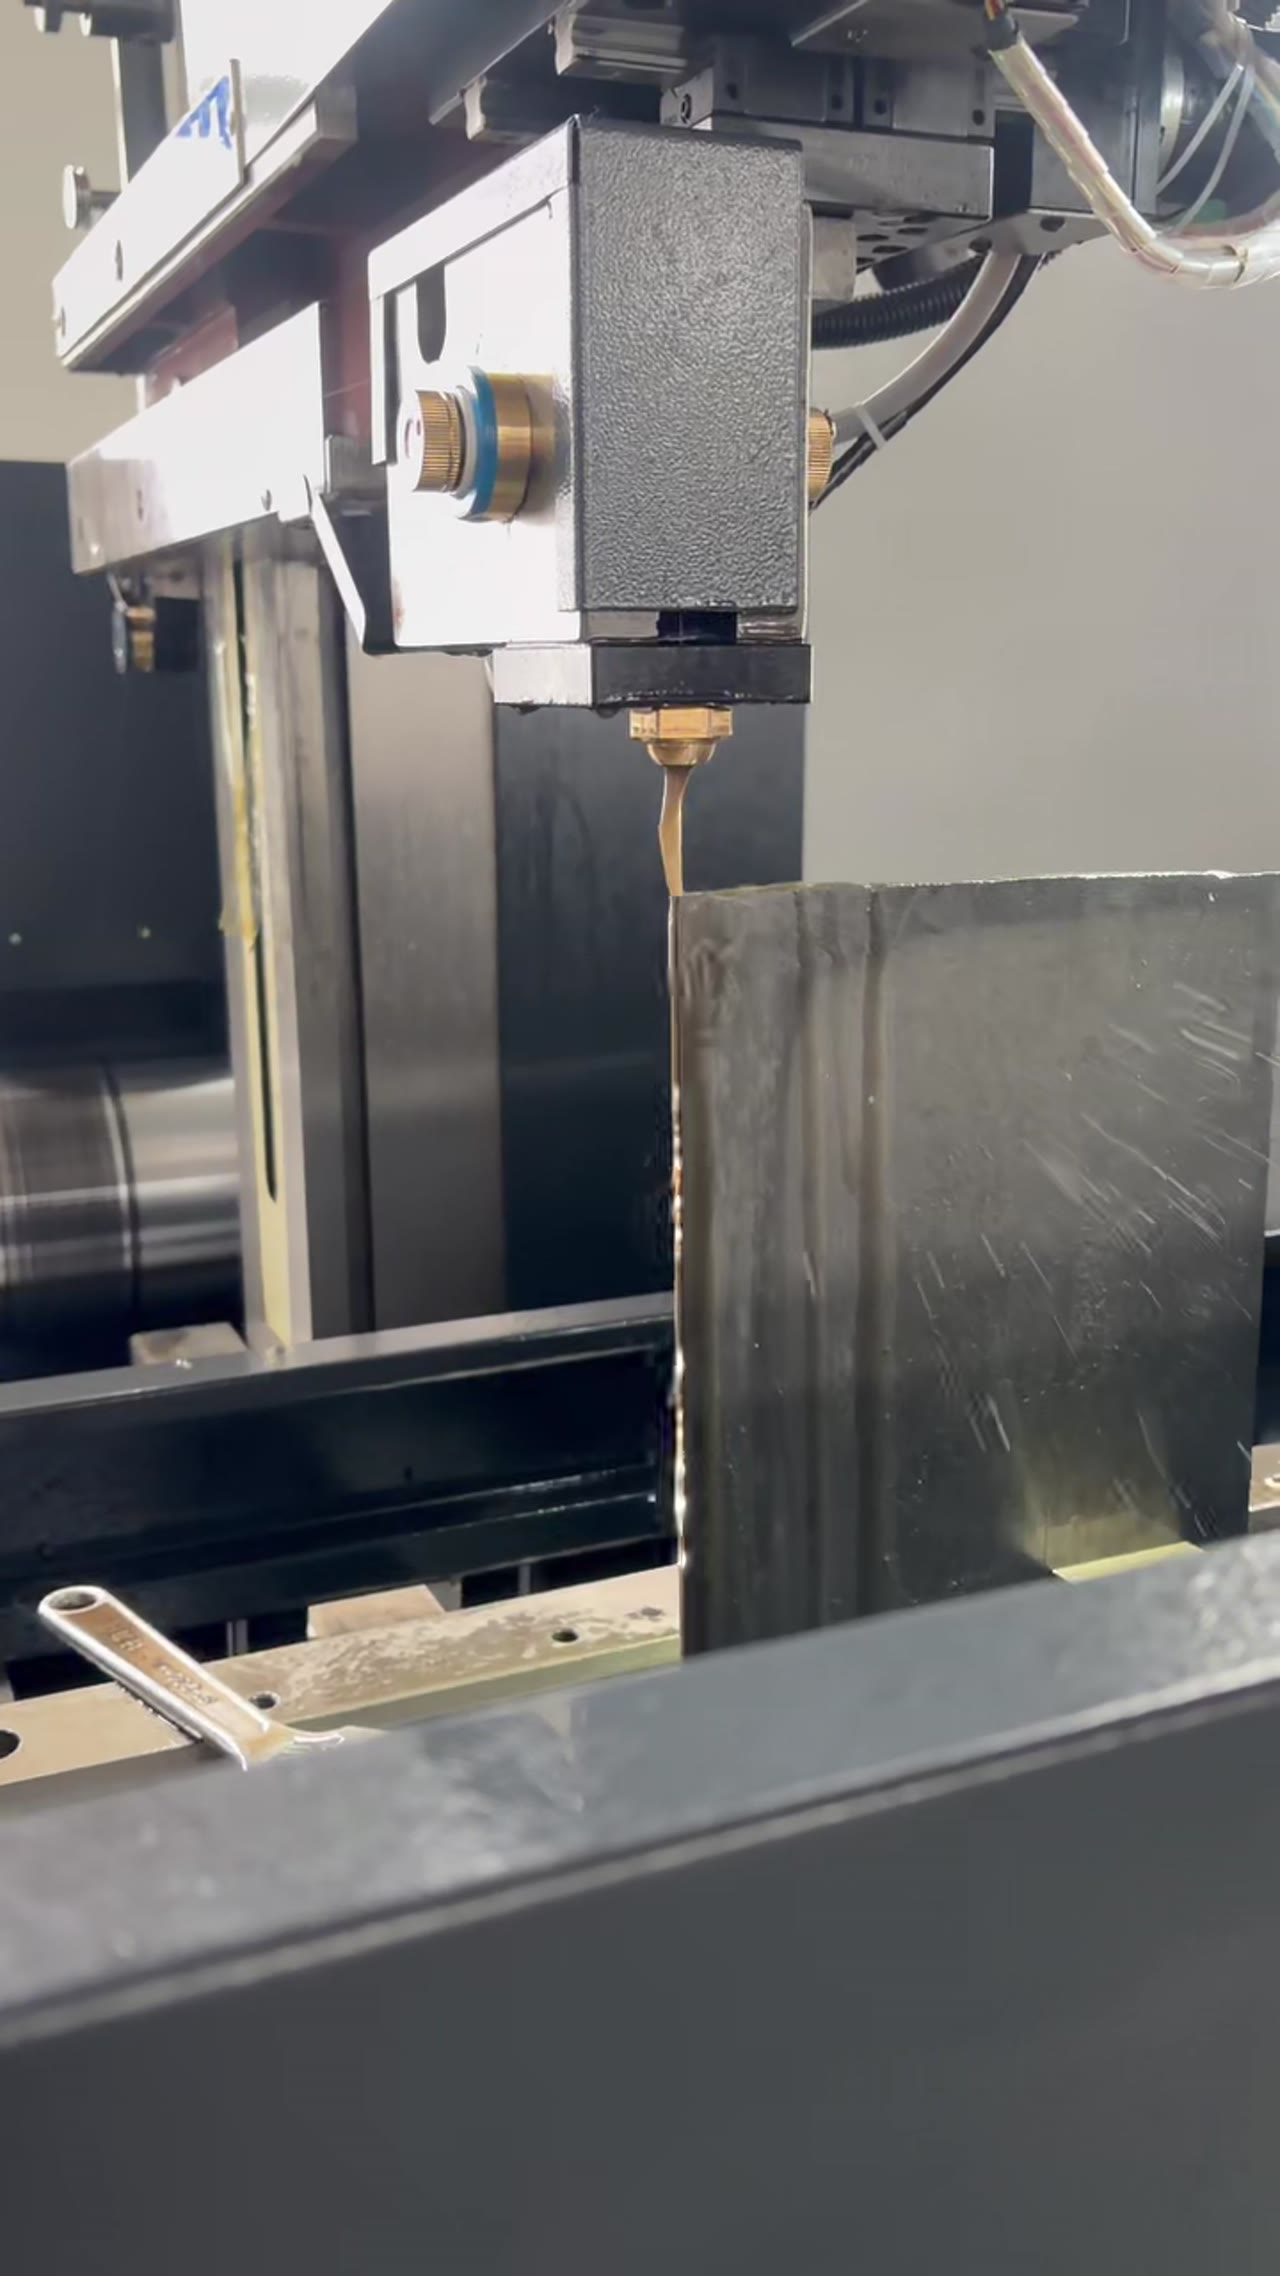
选丝的第一步。差径丝个一偏体整会寸不是比参数,而是看工件。切二十毫米以下的薄件,缝宽对尺寸影响明显,丝径宜取常用的小一档;切一百毫米以上的厚件,排屑和刚度要求高,丝径大一档更稳。中走丝钼丝的常用规格集中在 0.18 毫米与 0.20 毫米两档,换档要同步改控制里的丝径与补偿,否则首件尺寸会整体偏一个丝径差。
二、抗拉强度决定能用多久
丝径定完,第二个看抗拉强度。同样标 0.18 毫米的丝,强度差一档,寿命能差三成。强度高的丝在张力下伸长小,走丝稳定、抖动小;强度低的丝用一段时间就被拉长,丝一松,放电间隙忽大忽小,切面出现深浅不一的条纹。判断办法很直接:装丝后按额定张力拉紧,记下几分钟内的伸长量,伸长快的丝,后面必然要反复紧丝。
三、表面状态影响放电稳定
强度和表面其实是两件事。新丝表面有一层拉丝留下的润滑残留,直接上机容易出现前几十米放电不稳、甚至不起弧。规范做法是空走一段再切活,让丝在导轮和导电块之间跑顺。另外,丝盘存放受潮会氧化发暗,这种丝上机后放电声音发闷、切面粗糙,别舍不得,直接换盘。中走丝钼丝的存放环境比很多人想的更要紧。
四、断丝前的三个信号
上面三条都是从选丝说的,用起来还得看信号。断丝很少是突然的。第一个信号是放电声音变尖变密,说明丝在某个位置被卡住;第二个是同一程序切到固定坐标就断,多半是导轮槽或眼模有伤;第三个是丝径磨损变细,切缝逐渐变窄,补偿跟不上。这三个信号出现任意一个就该停机查,而不是加张力硬顶。
五、换丝与台账要一起记
信号记下来才有判断依据。换丝时间、丝的批次、切了多长缝、断在哪一段,这四项记在一张表上,两三个月就能看出自己车间的丝耗规律。有的活断丝多不是丝的问题,是工作液脏了或者导电块磨损,账记清楚才能分清。中走丝钼丝单看单价便宜,算到每米缝的成本,差别可能有一倍。
常见问题
问:钼丝和铜线能互换吗?
不能。钼丝用于快走丝和中走丝,靠丝往复运行;铜线用于慢走丝,单向走丝、一次性使用。两者在张力、电源和走丝结构上都不同,混用会直接断丝。
问:丝径变小了要不要改补偿?
要。丝径每磨损一个档,切缝就窄一截,补偿要跟着调。批量活建议每切若干件量一次首件尺寸,按实测值修补偿,比按经验猜更稳。
问:新丝上机为什么要空走?
新丝表面有拉丝残留和轻微毛刺,空走一段能让丝在导轮、导电块上跑顺,把浮着的脏东西带走。不空走直接切,前几件容易出现放电不稳和粗糙面。
把这几步串起来:先按工件厚度定丝径,再用伸长量筛抗拉强度,然后用空走把表面状态跑顺,最后靠断丝信号和台账定换丝节奏。丝是耗材,但丝的状态决定了后面所有参数的地基。上面这些口径是苏州智凯数控技术有限公司按测试条件逐项核过的;落到具体的活上,还是要先把材质、厚度和公差摊开对一遍。
下一篇: 慢走丝穿丝的失败点:丝头、喷嘴与张力三步




